
PAI vs. PI : comparaison des plastiques techniques pour ultra-hautes températures
Comparaison technique pratique du polyamide-imide (PAI) et du polyimide (PI), couvrant la tenue thermique, les charges mécaniques, la durée de vie en usure et l’usinabilité CNC pour les environnements extrêmes.
Accéder à la section
Introduction
Lorsque des systèmes mécaniques fonctionnent dans des environnements physiques extrêmes — tels que les carters de turbopompes de fusées, les chambres de gravure plasma des fonderies de semi-conducteurs ou les turboréacteurs à fort taux de dilution — les plastiques techniques standard comme le POM ou le nylon cèdent rapidement sous l’effet du fluage thermique, du dégazage ou de la dégradation chimique. Même les thermoplastiques haute performance courants comme le PEEK atteignent leurs limites opérationnelles lorsque les températures de service continues dépassent 250°C (482°F).
À ce niveau d’exigences sévères, les ingénieurs concepteurs sont inévitablement confrontés au choix entre deux grandes familles de polymères : le polyamide-imide (PAI) et le polyimide (PI). Bien que leurs acronymes soient similaires, leurs architectures moléculaires fondamentales produisent des compromis nettement différents entre résistance à la traction, limites thermiques, résistance au fluage et usinabilité. Dans ce guide, nous détaillons leurs profils de performance afin de vous aider à sélectionner et à spécifier le grade exact requis pour vos composants critiques.
Choisissez le PAI lorsque vous avez besoin d’une résistance exceptionnelle à la traction, d’une grande rigidité et d’une stabilité dimensionnelle sous des charges mécaniques continues jusqu’à 260°C. Choisissez le PI lorsque les conditions de fonctionnement dépassent 300°C, exigent une compatibilité avec le vide sans dégazage ou nécessitent une fiabilité du frottement sans lubrification sous des facteurs PV extrêmes.
Comprendre les matériaux : PAI vs. PI
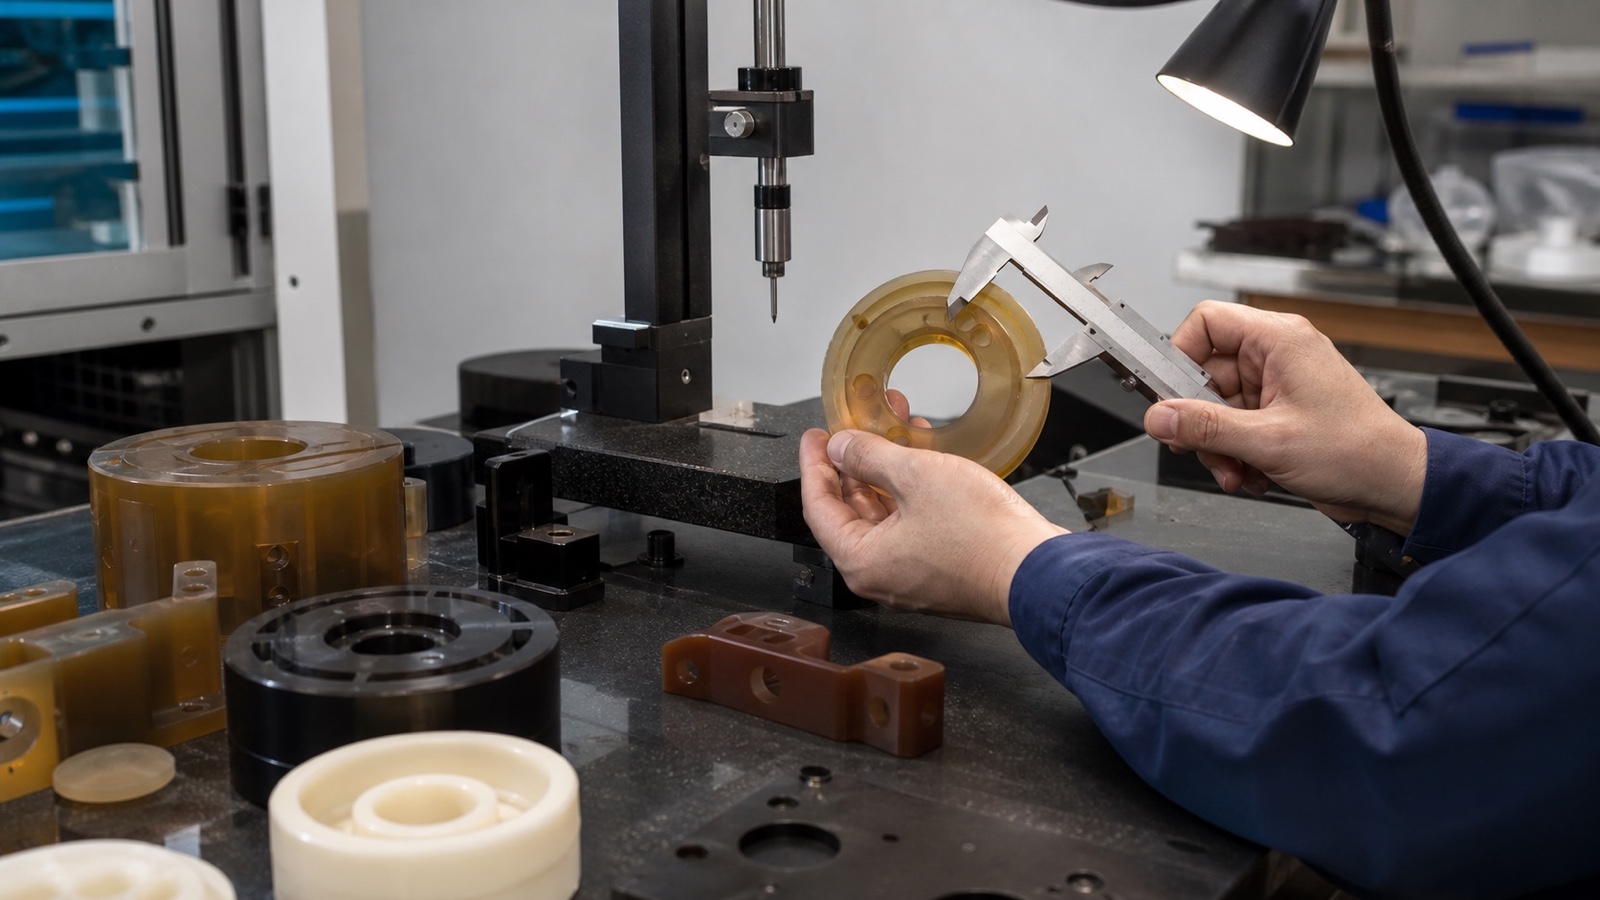
Qu’est-ce que le PAI (polyamide-imide) ?
Le polyamide-imide (PAI), largement reconnu sous des noms commerciaux tels que Torlon®, est un thermoplastique amorphe caractérisé par des liaisons aromatiques amide et imide alternées et répétées. Cette structure hybride confère au PAI une dualité particulière : le cycle imide aromatique apporte une résistance exceptionnelle à la chaleur et une grande rigidité, tandis que la liaison amide contribue à la ténacité, à l’allongement et à la transformabilité à l’état fondu.
Le PAI peut être transformé à l’état fondu par moulage par injection et extrusion, bien que les pièces nécessitent un programme de post-cuisson de plusieurs jours pour réticuler la chaîne principale du polymère, maximiser la masse moléculaire et développer une ténacité mécanique ultime. Une fois durci, il présente la résistance à la traction à température ambiante et à température élevée la plus importante parmi tous les thermoplastiques transformables à l’état fondu disponibles dans le commerce.
Qu’est-ce que le PI (polyimide) ?
Le polyimide (PI), connu notamment sous des noms de marque comme Vespel® (série SP) et Meldin®, représente une classe de polymères pour ultra-hautes températures contenant exclusivement des groupes imide dans la chaîne principale. De nombreux matériaux PI haut de gamme utilisés pour les composants de précision sont des polymères thermodurcissables ou non fusibles fabriqués à l’aide de techniques de métallurgie des poudres telles que le pressage isostatique à chaud ou le formage direct suivi d’un frittage.
Comme il ne fond pas au sens traditionnel du terme, le polyimide pur ne présente aucun véritable point de transition vitreuse ni température de fusion avant sa décomposition thermique, souvent au-delà de 500°C / 932°F. Il se comporte comme une céramique organique technique, conservant sa cohésion structurelle, son intégrité mécanique et son isolation électrique à des températures auxquelles les polymères techniques standard se ramollissent ou brûlent.
Performances thermiques et résistance à la chaleur
Le comportement thermique constitue souvent le premier facteur déterminant lors du choix entre PAI et PI. Bien que les deux polymères se situent au sommet des capacités thermiques des polymères, leurs seuils divergent sensiblement en exposition sévère continue.
| Caractéristique thermique | PAI (Torlon® 4203 / 4301) | PI (Vespel® SP-1 / Meldin®) |
|---|---|---|
| Température de transition vitreuse (Tg) | ~275°C (527°F) | Aucune détectée / >360°C (680°F) |
| Température d’utilisation continue (air) | 260°C (500°F) | 288°C – 300°C (550°F – 572°F) |
| Limite d’exposition à court terme | ~280°C – 300°C (572°F) | 480°C – 500°C (896°F – 932°F) |
| Coefficient de dilatation thermique (CTE) | 31 × 10⁻⁶ / K (non chargé) | 45 × 10⁻⁶ / K (isotrope) |
| Inflammabilité (UL 94) | V-0 | V-0 / 5VA |
Une question courante que nous posent les concepteurs de machines est la suivante : Quel est le plastique pouvant supporter la température la plus élevée ? Le polyimide (PI) est presque toujours la réponse pour les formes structurelles solides usinables. Comme il ne possède pas de point de fusion, les pièces en polyimide thermodurcissable standard supportent de brèves expositions instantanées dépassant 480°C sans se liquéfier, cloquer ni s’écouler.
À l’inverse, le PAI possède une température de transition vitreuse bien définie de 275°C. Lorsque les conditions de fonctionnement dépassent 260°C, le PAI commence à perdre son module d’élasticité, ce qui peut entraîner une relaxation dimensionnelle rapide sous un serrage mécanique prolongé.
Comparaison de la résistance mécanique et de la rigidité
Bien que le PI l’emporte en matière de tenue thermique brute, le PAI possède un avantage distinct en capacité de charge structurelle. Le polyamide-imide a été spécifiquement formulé pour offrir une résistance élevée à température ambiante, qui se maintient profondément dans les plages de température élevée.
PAI : le matériau de structure polyvalent
Le PAI non chargé (Torlon 4203) présente une résistance à la traction proche de 190 MPa (27,500 psi) à 23°C. Même à 200°C (392°F), sa résistance à la traction reste supérieure à 100 MPa — davantage que celle de nombreux plastiques courants à température ambiante. Il offre une rigidité en flexion et une résistance au cisaillement remarquables pour les assemblages boulonnés et les carters filetés.
PI : ductilité thermique
Le PI non chargé formé directement (Vespel SP-1) présente une résistance à la traction à température ambiante d’environ 85–100 MPa (12,000–14,500 psi). Bien qu’inférieure à celle du PAI, la résistance mécanique du PI reste pratiquement constante lorsque les températures augmentent vers 300°C, offrant une déformabilité continue et ductile sans rupture fragile.
Résistance au fluage : Pour les composants soumis à une compression ou une traction statique — tels que les segments de piston hydrauliques haute pression, les rondelles de butée aéronautiques ou les sièges de soupape — la résistance au fluage détermine la durée de vie de la pièce. La structure réticulée et durcie du PAI lui confère une résistance élevée aux charges cycliques et à la déformation statique en dessous de 250°C.
Cependant, lorsque les charges mécaniques doivent être maintenues à des températures comprises entre 260°C et 340°C, le PAI atteint ses limites, ce qui fait du polyimide le choix de matériau requis.
Propriétés tribologiques et résistance à l’usure
Les deux matériaux sont largement formulés en grades spécialisés pour paliers, généralement chargés de graphite, de PTFE ou de fibres de carbone. Toutefois, leurs mécanismes de frottement diffèrent considérablement sous des seuils élevés de pression-vitesse (PV).
Performances « à sec » sans lubrification
Le polyimide (par exemple SP-21 chargé de graphite ou SP-211 graphite/PTFE) est largement reconnu comme la référence industrielle pour les surfaces de frottement à sec. Le PI ne se grippe pas, ne fond pas et ne forme pas de bavures fondues sur les arbres en contact lors d’une interruption momentanée de la lubrification ; il fonctionne sans à-coups dans les environnements sous vide poussé et en salle blanche.
Capacité de charge à PV élevé
Le PAI de grade palier (comme Torlon 4301 ou 4275) excelle dans les régimes lubrifiés ou semi-lubrifiés soumis à des charges unitaires sévères. Comme le PAI possède une résistance à la compression de base plus élevée, il résiste mieux que le polyimide à l’extrusion et à l’usure par chocs dans les équipements alternatifs.
Le PAI et le PI chargés de graphite génèrent tous deux une fine poussière abrasive en suspension dans l’air lors du tournage et du fraisage CNC. L’usure des outils s’accélère fortement, ce qui fait des outils en carbure à micrograins ou en diamant polycristallin (PCD) une pratique standard dans nos processus d’usinage afin de maintenir les alésages dans une tolérance de ±0.01 mm.
Résistance chimique et stabilité environnementale
La compatibilité chimique à haute température constitue une évaluation complexe. Les deux matériaux présentent une large résistance aux hydrocarbures aliphatiques et aromatiques, aux fluides de transmission, aux carburants aéronautiques, aux solvants chlorés et aux réfrigérants fluorés.
Cependant, les ingénieurs doivent évaluer deux risques environnementaux critiques : les bases fortes et l’absorption d’humidité.
Stabilité hydrolytique et exposition à la vapeur
Le PAI et le PI contiennent tous deux des liaisons chimiques sensibles à l’hydrolyse sous l’effet d’une vapeur sous haute pression prolongée. Le PAI non chargé absorbe jusqu’à 0.3% – 0.4% d’humidité en 24 heures, et plus de 1.5% à saturation. L’absorption d’humidité provoque un gonflement volumétrique mesurable. Pour les pièces à tolérances serrées, cette variation dimensionnelle doit être intégrée aux tolérances du plan ou maîtrisée par des cycles de séchage avant assemblage.
Résistance aux bases fortes et aux amines
Les deux polymères sont sensibles aux fortes concentrations d’alcalis puissants (comme l’hydroxyde de sodium) et d’amines organiques à chaîne courte à température élevée. Les bases fortes clivent les cycles imide, dégradant la ténacité de surface et l’intégrité structurelle.
Considérations relatives à l’usinabilité et à la fabrication
Lors de l’approvisionnement en composants de précision, la transformabilité du matériau influe directement sur le prix de la matière brute, les délais et les temps de cycle. Du point de vue de la fabrication dans notre atelier CNC, le PAI et le PI nécessitent une gestion opérationnelle distincte.
Disponibilité des formes brutes : Les formes en PAI sont extrudées sous forme de barres, de plaques et de tubes. Les formes brutes subissent un recuit en usine afin d’équilibrer les contraintes résiduelles. Le PI est généralement vendu sous forme de barres et de plaques moulées par compression ou pressées isostatiquement, avec un coût de matière première par kilogramme 3 à 6 fois supérieur à celui du PAI.
Contraintes internes et recuit : Les barres extrudées en PAI peuvent conserver des contraintes internes issues du moulage. Un dégrossissage agressif ou le perçage de grands diamètres peut provoquer une déformation. Chez PlasticCNCPro, nous utilisons des cycles intermédiaires de détente thermique entre les passes d’ébauche et de finition sur les pièces complexes en PAI.
Formation de bavures et état de surface : La ténacité élevée à la traction du PAI entraîne la formation de bavures fortement adhérentes lors du fraisage et du perçage transversal. Le PI, qui se comporte davantage comme une céramique dense, se coupe proprement en produisant des copeaux fins et pulvérulents, donnant des états de surface semblables à un miroir et des arêtes sans bavures, mais nécessitant des outils tranchants pour éviter les micro-ébréchures.
Sélectionner le matériau adapté à votre application
Pour simplifier le processus de sélection entre le PAI et le PI, évaluez vos priorités d’ingénierie fondamentales par rapport aux exigences principales ci-dessous.
| Exigence opérationnelle | Polymère recommandé | Justification technique |
|---|---|---|
| Chaleur continue de 200°C à 250°C avec charge élevée | PAI (Torlon®) | Résistance à la traction nettement supérieure et coût d’approvisionnement en matière première inférieur. |
| Exposition continue > 280°C | PI (Vespel®) | Le PAI perd son module au-dessus de sa Tg de 275°C ; le PI conserve son intégrité au-delà de 300°C. |
| Brides de maintien de wafers semi-conducteurs / vide | PI (Vespel®) | Dégazage minimal dans les chambres plasma sous ultravide, grande pureté et absence de contamination ionique. |
| Billes de clapets anti-retour hydrauliques pour service intensif | PAI (Torlon®) | Durée de vie en fatigue supérieure, forte résistance aux chocs et résilience face aux mises en siège cycliques sous haute pression. |
| Bagues haute vitesse non lubrifiées | PI (Vespel® SP-21) | Faible coefficient de frottement à sec, sans risque d’adhésion par fusion sur les arbres de précision. |
Foire aux questions
Quels sont les trois types de thermoplastiques ?
Les thermoplastiques sont généralement regroupés selon leurs performances et leurs capacités thermiques en trois catégories : (1) les plastiques courants, comme le polyéthylène et le polypropylène, (2) les plastiques techniques, tels que le POM/acétal, le nylon et le polycarbonate, et (3) les polymères haute performance, notamment le PEEK, le PEI et le PAI, conçus pour les environnements mécaniques et thermiques sévères.
Quelle est la différence entre le PEEK et le PAI ?
Bien que tous deux soient des polymères haute performance, le PEEK est un thermoplastique semi-cristallin dont la limite de température continue se situe entre 240°C et 250°C et qui offre une large résistance chimique, mais il se ramollit près de sa température de transition vitreuse de 143°C. Le PAI est un polymère amorphe dont la Tg est de 275°C, offrant une résistance à la traction plus élevée, une rigidité supérieure et un fluage moindre à des températures supérieures à 150°C.
Le PAI ou le PI offre-t-il une meilleure conductivité thermique ?
Le PAI et le PI non chargés sont tous deux des isolants thermiques naturels, présentant une faible conductivité thermique d’environ 0.25 à 0.35 W/(m·K). Cependant, les deux matériaux sont couramment formulés avec des charges conductrices — notamment du graphite, de la poudre de carbone ou des fibres de carbone à base de brai — qui augmentent la conductivité thermique afin de faciliter la dissipation de la chaleur dans les bagues tournant à grande vitesse.
Conclusion
Le choix entre le PAI (polyamide-imide) et le PI (polyimide) consiste à trouver le juste équilibre entre les charges mécaniques et les températures extrêmes. Lorsque la résistance maximale à la traction, la rigidité élevée et la résistance à la fatigue jusqu’à 260°C constituent vos principaux critères de conception, le PAI offre des performances de premier plan à un coût de production plus accessible. Lorsque votre application dépasse 280°C, fonctionne sous vide ou exige une résistance à l’usure sans lubrification, le polyimide appartient à une catégorie à part.
Comme les formes brutes haute performance représentent un investissement matériel important, leur usinage précis sans rebut, déflexion de l’outil ni déformation après usinage exige une expérience spécialisée de la dynamique des polymères haute température.
Besoin de conseils pour votre composant haute température ?
Notre équipe d’ingénierie chez PlasticCNCPro travaille régulièrement avec des équipes de conception et d’approvisionnement dans le monde entier, en fabriquant des pièces à tolérances serrées en PAI, PI, PEEK et autres polymères techniques. Nous sommes prêts à examiner vos tolérances, à évaluer les compromis thermiques et à recommander la stratégie de production la plus rentable.
Demander un devis d’ingénierieDemander un devis pour des pièces usinées en PAI ou PI
Envoyez-nous vos plans 2D, vos fichiers CAO 3D et vos exigences en matière de matériaux. Notre équipe d’ingénierie d’application examinera vos tolérances et vous fournira un devis de fabrication exploitable avec prise en charge de l’expédition internationale.