
HDPE vs POM : quel plastique est le plus performant pour les pièces d’usure et de glissement ?
Évaluation technique du polyéthylène haute densité et du polyoxyméthylène selon leur coefficient de friction, leur stabilité dimensionnelle, leur usinabilité et leur durée de vie en cycles dynamiques.
Dans les mécanismes de glissement, choisir entre le polyéthylène haute densité (HDPE) et le polyoxyméthylène (POM/acétal) revient rarement à déterminer quel plastique est objectivement supérieur. Il s’agit plutôt d’évaluer comment le profil de charge, la vitesse de surface et les tolérances d’usinage interagissent avec la nature viscoélastique de chaque polymère.
Dans notre atelier CNC de Dongguan, nous recevons régulièrement des plans clients demandant des bagues, des guides linéaires, des patins d’usure ou des engrenages d’entraînement simplement spécifiés comme « polymère résistant à l’usure ». Un mauvais choix de matériau peut entraîner un grippage prématuré de l’alésage, un emballement thermique dû au frottement ou un fluage irréversible de la pièce sous les boulons de serrage.
Le HDPE et le POM sont tous deux des thermoplastiques techniques éprouvés, connus pour leur faible friction de surface et leur stabilité chimique. Cependant, leurs structures cristallines internes réagissent différemment aux contraintes de contact continues, aux températures élevées et aux cycles d’usinage intensifs. Ce guide présente les domaines où chaque matériau excelle et les modes de défaillance possibles.
Aperçu rapide des matériaux
Comprendre les caractéristiques moléculaires fondamentales de chaque résine permet de mieux comprendre pourquoi elles réagissent différemment au cisaillement mécanique, à l’échauffement par friction et à la pression de l’outil.
HDPE (PE-HD)
Polyoléfine semi-cristalline caractérisée par une surface semblable à la paraffine, une exceptionnelle ténacité à basse température, une absorption d’humidité nulle et une résistance quasi universelle aux acides et aux solutions alcalines de nettoyage.
- Density: ~0,95 à 0,96 g/cm³ (flotte dans l’eau)
- Dureté Shore : ~60 à 70 Shore D
- Température de service en continu : Jusqu’à 80°C (176°F)
- Caractéristique principale : Absorption des chocs et glissement antiadhérent
POM (acétal / Delrin®)
Plastique technique à haut module, caractérisé par une rigidité mécanique exceptionnelle, une résistance à la fatigue, une stabilité dimensionnelle et une formation nette des copeaux lors du fraisage et du tournage CNC.
- Density: ~1,41 à 1,42 g/cm³
- Dureté Rockwell : ~M80 à M88
- Température de service en continu : Jusqu’à 90°C–105°C (194°F–221°F)
- Caractéristique principale : Grande rigidité et maintien de tolérances serrées
Comparaison directe des propriétés
Lorsque nos ingénieurs calculent la durée de vie de pièces destinées à des guides robotiques ou à des composants de convoyeurs, ils comparent les caractéristiques mécaniques ASTM standard suivantes :
| Propriété (valeurs nominales) | HDPE (plaque/barre extrudée) | POM-C (copolymère d’acétal) | Facteur d’impact en glissement |
|---|---|---|---|
| Résistance à la traction (limite d’élasticité) | 22 – 32 MPa | 65 – 70 MPa | Le POM supporte des charges normales 2,5 fois plus élevées |
| Module de flexion | 1.0 – 1.4 GPa | 2.6 – 3.0 GPa | Le POM résiste à la flexion structurelle en porte-à-faux |
| CoF dynamique (à sec contre acier) | 0.15 – 0.22 | 0.25 – 0.35 | Le HDPE présente une résistance initiale au démarrage plus faible |
| Température de fléchissement sous charge (0,45 MPa) | 60 – 75 °C | 140 – 160 °C | Le POM résiste mieux à l’échauffement dynamique PV |
| Absorption d’humidité (saturation de 24 h) | < 0.01% | 0.20 – 0.25% | Les deux matériaux conviennent aux composants immergés |
| Coefficient de dilatation thermique linéaire (CLTE) | 120 – 180 × 10⁻⁶ / K | 80 – 110 × 10⁻⁶ / K | Le POM conserve des jeux de précision plus serrés |
Résistance mécanique et rigidité
Lorsqu’un mécanisme de glissement fonctionne sous des charges de compression ou de flexion continues, le POM domine la comparaison. Avec une limite d’élasticité en traction avoisinant 68 MPa et un module de flexion supérieur à 2,8 GPa, le POM supporte des pressions de contact unitaires élevées sans déformation structurelle.
À l’inverse, le HDPE est une polyoléfine ductile et relativement souple. Sous une forte pression de contact localisée — par exemple, lorsqu’un galet en acier repose sur un rail étroit — le HDPE subit un fluage à froid localisé et un déplacement plastique. Lorsque la capacité de charge est essentielle, le POM empêche la déformation de l’alésage et préserve les jeux de fonctionnement.
Coefficient de friction et autolubrification
Les deux matériaux fonctionnent efficacement sans graisse ni huile lubrifiante externe, ce qui en fait des incontournables pour les emballages alimentaires hygiéniques et l’automatisation en salle blanche. Cependant, leurs comportements en glissement diffèrent sensiblement :
HDPE : comportement cireux et faible résistance au démarrage
Son coefficient de friction dynamique plus faible (0,15–0,20 contre de l’acier poli) produit pratiquement aucun à-coup de stick-slip au démarrage, ce qui le rend idéal pour les goulottes d’alimentation par gravité sans guidage.
POM : interface dure et constante à grande vitesse
Bien que son coefficient de friction dynamique soit légèrement plus élevé (0,28–0,32), la surface dure du POM empêche les déchirures microscopiques et l’échauffement de surface fréquents avec les matériaux plus souples lorsque la vitesse de surface dépasse 1,5 m/s.
Résistance à l’usure et à l’abrasion
La résistance à l’usure dépend directement du mécanisme d’abrasion. Le POM offre une résistance exceptionnelle à l’usure mécanique entre des surfaces de précision en contact — par exemple, un pignon en acétal engrenant avec une pièce en acétal ou en métal. Sa dureté résiste au transfert adhésif et au piquetage localisé de la surface lors de cycles dynamiques modérés.
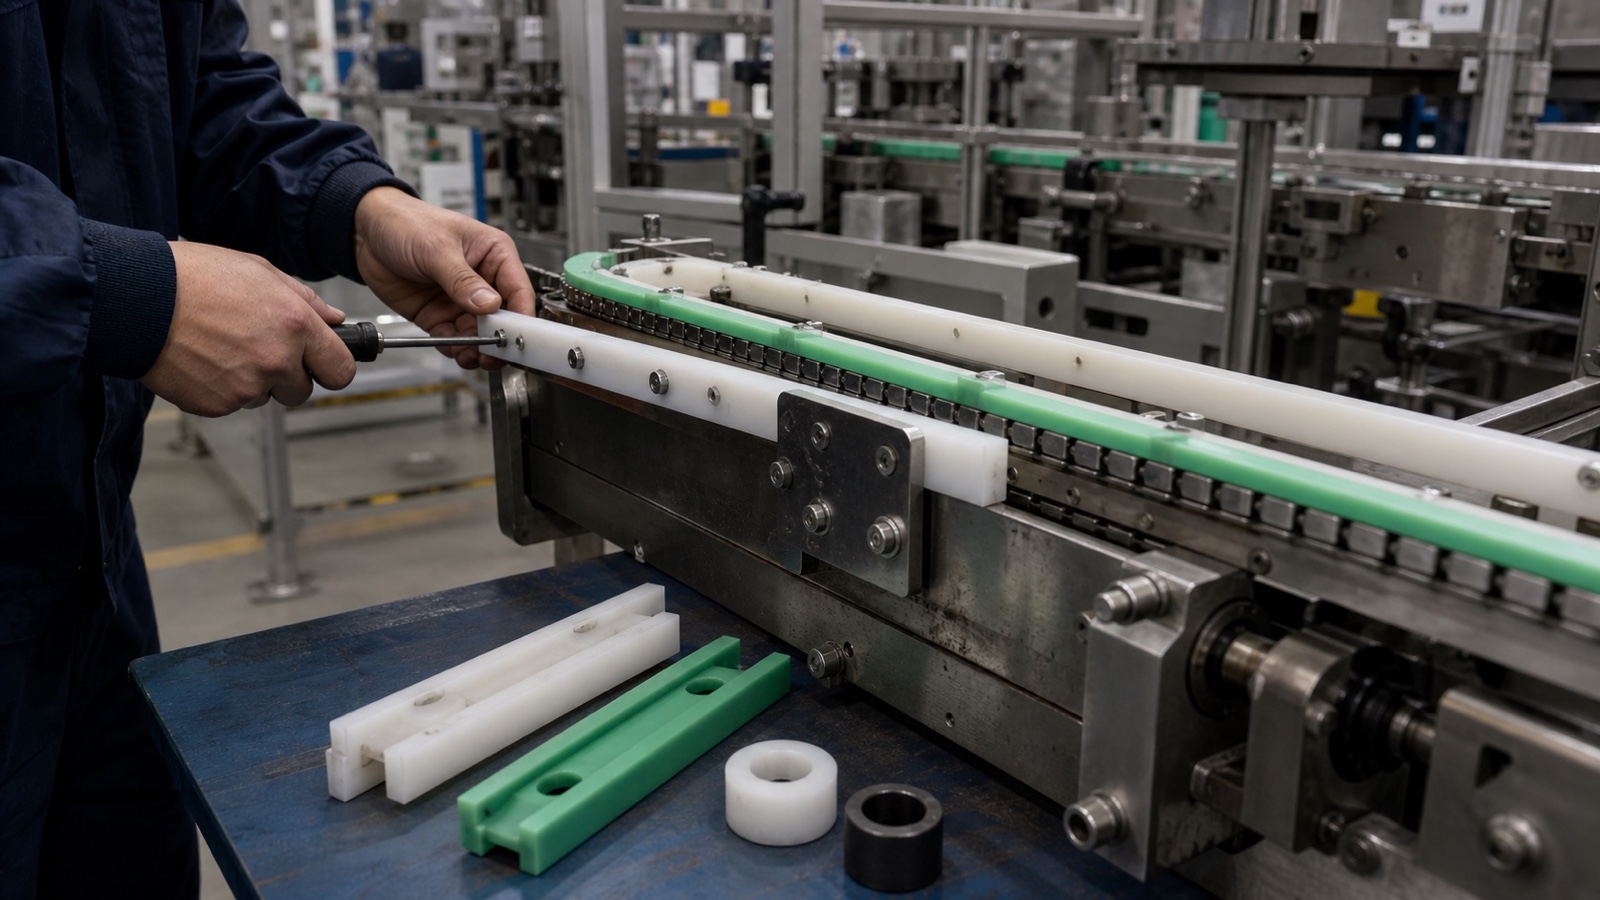
À l’inverse, en présence de contaminants particulaires, de gravillons libres, de poussière de verre ou de boues, le HDPE dure plus longtemps que le POM. Plus souple et ductile, le HDPE permet aux particules acérées de s’incruster sans dommage dans sa matrice ou de glisser à sa surface sans creuser de microsillons dans le substrat. Dans les environnements de manutention difficiles, le HDPE (et son cousin à très haut poids moléculaire, l’UHMW-PE) offre une meilleure résistance à l’abrasion par glissement.
Résistance et stabilité thermiques
La température de fonctionnement constitue un critère de différenciation majeur entre ces deux résines :
Le frottement de glissement génère de la chaleur à l’interface. Lorsque la pression (P) multipliée par la vitesse (V) dépasse un seuil technique, le HDPE approche rapidement son palier de ramollissement à 65°C. Le POM conserve son module structurel et sa stabilité au fléchissement thermique au-delà de 100°C, offrant ainsi une plage de fonctionnement nettement plus large.
Si l’application implique des environnements cryogéniques (jusqu’à -50°C), le HDPE conserve une flexibilité remarquable et ne se fracture pas, tandis que les qualités standard de POM deviennent de plus en plus sensibles aux entailles et cassantes.
Résistance aux produits chimiques et à l’humidité
Les deux matériaux résistent à l’eau sans problème de gonflement, notamment par rapport aux polymères hygroscopiques comme le polyamide (Nylon 6/66). Leur compatibilité chimique diffère toutefois nettement en présence de solutions de nettoyage agressives :
Résistance chimique du HDPE
Résistance chimique quasi universelle. Imperméable aux acides concentrés, aux bases, aux lavages à l’hypochlorite et aux solutions salines. Il ne résiste pas bien uniquement aux hydrocarbures aromatiques agressifs et aux solvants chlorés.
Résistance chimique du POM
Excellente résistance aux carburants, aux lubrifiants, aux solvants neutres et aux alcools. Toutefois, le POM se dégrade rapidement au contact d’acides minéraux (chlorhydrique, sulfurique) et d’oxydants agressifs comme les désinfectants chlorés.
Résistance aux chocs et stabilité dimensionnelle
Le HDPE est plus résistant aux chocs. Si de lourds colis en acier, des bacs de transport ou des bagages heurtent régulièrement un patin de guidage, le HDPE absorbe l’impact sans se fracturer. Le POM est plus sensible aux entailles sous l’effet de chocs mécaniques brusques et répétitifs.
À l’inverse, le POM excelle en matière de résistance au fluage. Si un composant doit être maintenu en place par des fixations serrées au couple ou supporter pendant des mois une charge morte constante en porte-à-faux, le POM conserve sa géométrie initiale. Soumis à un serrage boulonné de longue durée, le HDPE subit une relaxation locale par fluage, ce qui entraîne progressivement le desserrage des fixations.
Coût, usinabilité et disponibilité
Coûts des matériaux et de transformation
Du point de vue des matières premières, les plaques ou barres extrudées en HDPE brut sont nettement plus économiques au kilogramme que le POM-C ou l’homopolymère Delrin®. De plus, grâce à la plus faible densité du HDPE (0,95 g/cm³ contre 1,41 g/cm³ pour le POM), il faut environ 32 % de matière en moins en poids pour obtenir exactement le même volume physique.
Toutefois, le prix unitaire de la pièce finie dépend du temps de cycle et des opérations d’ébavurage. Pour l’usinage de composants complexes comportant des alésages filetés, des poches profondes ou des tolérances d’ajustement critiques, le POM permet souvent de réduire le coût global de fabrication, car il s’usine proprement et nécessite peu de post-traitement.
Usinabilité et fabrication
Dans notre centre d’usinage CNC de Dongguan, les différences de comportement de ces deux matériaux sur les fraiseuses et les tours sont nettes :
Usinage du POM / Delrin
Le POM produit des copeaux cassants et discontinus qui s’évacuent facilement des goujures. Il conserve une planéité exceptionnelle et permet d’atteindre des tolérances de ±0,02 mm à ±0,05 mm sur des équipements multiaxes standard, sans frottement excessif de l’outil ni bavures.
Usinage du HDPE
Le HDPE génère des copeaux continus et ductiles qui peuvent s’enrouler autour de l’outil de broche si les avances ne sont pas correctement réglées. Il présente des contraintes internes élevées et un coefficient de dilatation thermique important. Il faut donc utiliser des fraises polies et parfaitement affûtées, équilibrer la pression de serrage et prévoir des tolérances de conception réalistes (généralement ±0,10 mm à ±0,15 mm).
Recommandations d’application pour les pièces d’usure et de glissement
En nous appuyant sur les centaines d’assemblages mécaniques et d’automatisation industrielle que nous traitons chaque année, voici nos critères de sélection ciblés :
Quand choisir le POM
Optez pour le POM lorsque les composants nécessitent des tolérances géométriques précises, une grande rigidité en porte-à-faux et une faible usure rotative ou linéaire sous charge continue :
- Pignons droits, hélicoïdaux et coniques de précision
- Bagues de glissement et paliers lisses à grande vitesse
- Patins de guidage linéaire et glissières en queue d’aronde de machine
- Disques de vanne, pistons doseurs et plaques d’usure internes de pompe
- Mécanismes de clips à ressort et de verrouillage de précision
Quand choisir le HDPE
Optez pour le HDPE lorsque les surfaces de contact sont étendues, que les impacts ponctuels sont fréquents ou que des produits chimiques agressifs ou une réduction des coûts déterminent le choix du matériau :
- Revêtements de lits de convoyeur, plaques d’usure de goulottes et plateaux de glissement
- Étoiles de lignes d’embouteillage et guides de contenants
- Profils de protection de quais maritimes et panneaux de pare-battage
- Trémies pour solides en vrac et goulottes de transfert
- Rails de glissement et voies de roulement pour bains chimiques acides
Tendances actuelles des plastiques résistants à l’usure
Le secteur des plastiques techniques évolue rapidement pour répondre aux exigences strictes de conformité réglementaire et d’efficacité dans les environnements d’assemblage automatisés :
Formulations de POM autolubrifiantes
Les fabricants adoptent des composés de POM-H et de POM-C chargés de microparticules de PTFE, d’huile de silicone ou de lubrifiants solides spécialisés. Ces formulations hybrides abaissent les valeurs de friction à sec en dessous de 0,18 tout en préservant la rigidité et l’usinabilité de la matrice d’acétal standard.
Qualités détectables par métal et par rayons X
Dans les machines de transformation alimentaire, les matériaux POM et PE sont désormais largement proposés avec des additifs à base d’oxydes métalliques. En cas d’ébréchure d’une bande d’usure ou d’une lame de raclage due à une défaillance mécanique, les détecteurs de métaux ou capteurs optiques en aval rejettent immédiatement l’emballage contaminé.
Matières premières biosourcées et recyclage direct des rebuts
Les acheteurs européens et nord-américains demandent de plus en plus souvent une vérification du contenu recyclé. Alors que le HDPE rebroyé est utilisé depuis longtemps pour des pièces agricoles robustes, les qualités de POM recyclé en boucle fermée gagnent du terrain pour les supports structurels non critiques, réduisant ainsi l’empreinte carbone incorporée des machines.
Foire aux questions
Quel est l’inconvénient du HDPE ?
Les principaux inconvénients du HDPE sont sa faible rigidité mécanique, sa mauvaise résistance au fluage en compression sous charge continue et sa faible température de fusion (le ramollissement commence autour de 65°C–80°C). Il est également difficile à coller avec des adhésifs industriels standard sans traitement intensif de surface à la flamme ou par effet corona, et présente un retrait thermique important lors de l’usinage CNC de précision.
Quel plastique est meilleur que le HDPE ?
Le matériau « meilleur » dépend des modes de défaillance. Si votre conception souffre de l’usure et du rainurage abrasif, l’UHMW-PE (polyéthylène à ultra-haut poids moléculaire) offre une résistance à l’abrasion nettement supérieure tout en conservant le faible coefficient de friction du polyéthylène. Si la défaillance est due à une déformation structurelle, à la déformation de l’alésage ou à un manque de précision dimensionnelle, le POM (acétal), le Nylon 6 moulé ou le PEEK offrent une résistance, une rigidité et une stabilité thermique nettement supérieures.
Le HDPE est-il plus résistant que le Delrin ?
Non. Le Delrin (homopolymère POM) présente une résistance à la traction plus de deux fois supérieure (environ 70 MPa contre 25 MPa) et un module de flexion presque trois fois supérieur à celui du HDPE standard. Le Delrin est nettement plus résistant en matière de capacité de charge, de transmission du couple et de résistance à l’arrachement des filetages. Le HDPE est seulement « plus résistant » en termes de résistance aux chocs sans entaille et de capacité à absorber des coups de marteau directs sans se fissurer de manière fragile.
Le HDPE se déforme-t-il au soleil ?
Oui, sauf s’il est spécialement stabilisé avec du noir de carbone ou des inhibiteurs chimiques anti-UV. Les plaques de HDPE naturel ou de couleur standard se dilatent considérablement sous l’effet du rayonnement solaire (CLTE d’environ 150 × 10⁻⁶ / K). Si la plaque est fixée rigidement sans trous oblongs offrant un jeu suffisant, cette dilatation thermique provoque son flambage, son ondulation et sa déformation vers l’extérieur.
Conclusion et matrice de décision
Pour le dimensionnement des composants de machines dynamiques, retenez cette règle simple sur votre planche à dessin :
La pièce fonctionne comme un engrenage, un palier, un composant de vanne ou un mécanisme de précision présentant des tolérances de plan serrées (< ±0,05 mm), des charges de palier continues ou une température de fonctionnement pouvant atteindre 90°C.
La pièce sert de plaque d’usure de surface, de bande de guidage ou de revêtement pour des produits soumis à des chocs importants, à des lavages agressifs à l’acide ou à la soude caustique, ou à un contact sur une grande surface lorsque le faible coût du matériau est primordial.
Chez PlasticCNCPro, notre équipe d’ingénierie de Dongguan aide des concepteurs, des équipementiers et des responsables des achats du monde entier à sélectionner et à usiner la qualité adaptée. Que vous ayez besoin de prototypes rapides en POM ou de lots récurrents de composants d’usure complexes en HDPE, nous examinons vos modèles 3D et vos plans 2D afin d’optimiser l’usinabilité, l’ajustement des tolérances et la rentabilité.
Besoin de pièces d’usure en plastique usinées sur mesure ?
Envoyez-nous vos plans 2D (PDF/DWG) et vos fichiers CAO 3D (STEP/IGES). Notre équipe évaluera vos exigences en matière de matériaux, vérifiera les tolérances et vous proposera un devis de fabrication compétitif.