
HDPE vs. POM: Welcher Kunststoff eignet sich besser für Verschleiß- und Gleitteile?
Eine technische Bewertung von Polyethylen hoher Dichte und Polyoxymethylen hinsichtlich Reibungskoeffizienten, Maßhaltigkeit, Zerspanbarkeit und dynamischer Lebensdauer.
Bei Gleitmechanismen ist die Wahl zwischen Polyethylen hoher Dichte (HDPE) und Polyoxymethylen (POM/Acetal) selten eine Frage danach, welcher Kunststoff objektiv überlegen ist. Vielmehr geht es darum, wie sich Lastprofil, Oberflächengeschwindigkeit und Bearbeitungstoleranzen mit dem viskoelastischen Verhalten jedes Polymers verbinden.
In unserem CNC-Betrieb in Dongguan erhalten wir häufig Kundenzeichnungen für Buchsen, Linearführungen, Verschleißschuhe oder Antriebszahnräder, die lediglich als „verschleißbeständiges Polymer“ spezifiziert sind. Die Wahl des falschen Werkstoffs kann zu vorzeitigem Fressen der Bohrung, thermischem Durchgehen aufgrund von Reibung oder nicht rückgängig zu machendem Kriechen des Bauteils unter Klemmschrauben führen.
HDPE und POM sind beide bewährte technische Thermoplaste, die für niedrige Oberflächenreibung und chemische Stabilität bekannt sind. Ihre inneren Kristallstrukturen verhalten sich jedoch unter kontinuierlicher Kontaktspannung, erhöhter Wärme und aggressiven Bearbeitungszyklen unterschiedlich. Dieser Leitfaden bewertet, wo die jeweiligen Werkstoffe ihre Stärken ausspielen und wo Versagensmechanismen auftreten.
Kurzer Werkstoffüberblick
Das Verständnis der grundlegenden molekularen Eigenschaften jedes Harzes erklärt, warum sie unterschiedlich auf mechanische Scherung, Reibungserwärmung und Werkzeugdruck reagieren.
HDPE (PE-HD)
Ein teilkristallines Polyolefin mit paraffinähnlicher Oberfläche, außergewöhnlicher Tieftemperaturzähigkeit, null Feuchtigkeitsaufnahme und nahezu universeller Beständigkeit gegen Säuren und alkalische Reinigungsmittel.
- Density: ~0,95 bis 0,96 g/cm³ (schwimmt auf Wasser)
- Shore-Härte: ~60 bis 70 Shore D
- Dauergebrauchstemperatur: Bis zu 80°C (176°F)
- Haupteigenschaft: Stoßabsorption und gleitendes Verhalten ohne Anhaften
POM (Acetal / Delrin®)
Ein technischer Kunststoff mit hohem E-Modul, der sich durch außergewöhnliche mechanische Steifigkeit, Ermüdungsbeständigkeit, Maßstabilität und saubere Spanbildung beim CNC-Fräsen und -Drehen auszeichnet.
- Density: ~1,41 bis 1,42 g/cm³
- Rockwell-Härte: ~M80 bis M88
- Dauergebrauchstemperatur: Bis zu 90°C–105°C (194°F–221°F)
- Haupteigenschaft: Hohe Steifigkeit und präzise Einhaltung von Toleranzen
Direkter Vergleich der Werkstoffeigenschaften
Wenn unsere Ingenieure die Lebensdauer von Bauteilen für Roboterführungen oder Komponenten von Förderanlagen berechnen, bewerten wir diese standardisierten mechanischen ASTM-Kennwerte nebeneinander:
| Eigenschaft (Nennwerte) | HDPE (extrudierte Platte/Stange) | POM-C (Acetal-Copolymer) | Gleitstoßfaktor |
|---|---|---|---|
| Zugfestigkeit (Streckgrenze) | 22 – 32 MPa | 65 – 70 MPa | POM trägt 2,5-mal höhere Normallasten |
| Biegemodul | 1.0 – 1.4 GPa | 2.6 – 3.0 GPa | POM widersteht der Durchbiegung struktureller Kragarme |
| Dynamischer Reibungskoeffizient (trocken gegen Stahl) | 0.15 – 0.22 | 0.25 – 0.35 | HDPE weist einen geringeren Losbrechwiderstand auf |
| Wärmeformbeständigkeitstemperatur (0,45 MPa) | 60 – 75 °C | 140 – 160 °C | POM übersteht eine höhere dynamische PV-Erwärmung |
| Feuchtigkeitsaufnahme (24 h gesättigt) | < 0.01% | 0.20 – 0.25% | Beide eignen sich für untergetauchte Komponenten |
| Lineare Wärmeausdehnung (CLTE) | 120 – 180 × 10⁻⁶ / K | 80 – 110 × 10⁻⁶ / K | POM hält engere Präzisionsspalte ein |
Mechanische Festigkeit und Steifigkeit
Wenn ein Gleitmechanismus kontinuierlichen Druck- oder Biegebelastungen ausgesetzt ist, dominiert POM den Vergleich. Mit Zugstreckgrenzen von etwa 68 MPa und einem Biegemodul von über 2,8 GPa hält POM hohen spezifischen Kontaktdrücken stand, ohne sich strukturell aufzuweiten.
HDPE ist dagegen ein duktiles, relativ weiches Polyolefin. Bei hoher Punktbelastung – etwa wenn eine Stahlrolle auf einer schmalen Schiene aufliegt – erfährt HDPE lokal begrenztes Kaltkriechen und plastische Verformung. Wo Tragfähigkeit unerlässlich ist, verhindert POM die Verformung der Bohrung und hält die Laufspiele ein.
Reibungskoeffizient und Selbstschmierung
Beide Werkstoffe funktionieren ohne externe Schmierfette oder -öle effektiv und sind daher in der hygienischen Lebensmittelverpackung und der Reinrautomatisierung weit verbreitet. Ihre Gleitkinematik unterscheidet sich jedoch deutlich:
HDPE: Wachsartige Oberfläche mit geringem Losbrechwiderstand
Sein niedrigerer dynamischer Reibungskoeffizient (0,15–0,20 gegenüber poliertem Stahl) erzeugt beim Anfahren praktisch keinen Stick-Slip-Ruck und macht den Werkstoff ideal für ungeführte, schwerkraftgespeiste Produktschütten.
POM: Harte, gleichmäßige Schnittstelle bei hohen Geschwindigkeiten
Obwohl die dynamische Reibung etwas höher ist (0,28–0,32), verhindert die harte Oberfläche von POM das mikroskopische Aufreißen und die Oberflächenerwärmung, die beim Reiben weicherer Werkstoffe mit Oberflächengeschwindigkeiten über 1,5 m/s häufig auftreten.
Verschleißbeständigkeit und Abriebverhalten
Die Verschleißbeständigkeit hängt direkt vom Abriebmechanismus ab. POM bietet eine außergewöhnliche Beständigkeit gegen mechanischen Verschleiß zwischen zusammenwirkenden Präzisionsflächen – etwa bei einem Acetal-Stirnrad, das ein Gegenrad aus Acetal oder Metall antreibt. Seine Härte widersteht adhäsiver Materialübertragung und lokaler Grübchenbildung bei moderaten dynamischen Zyklen.
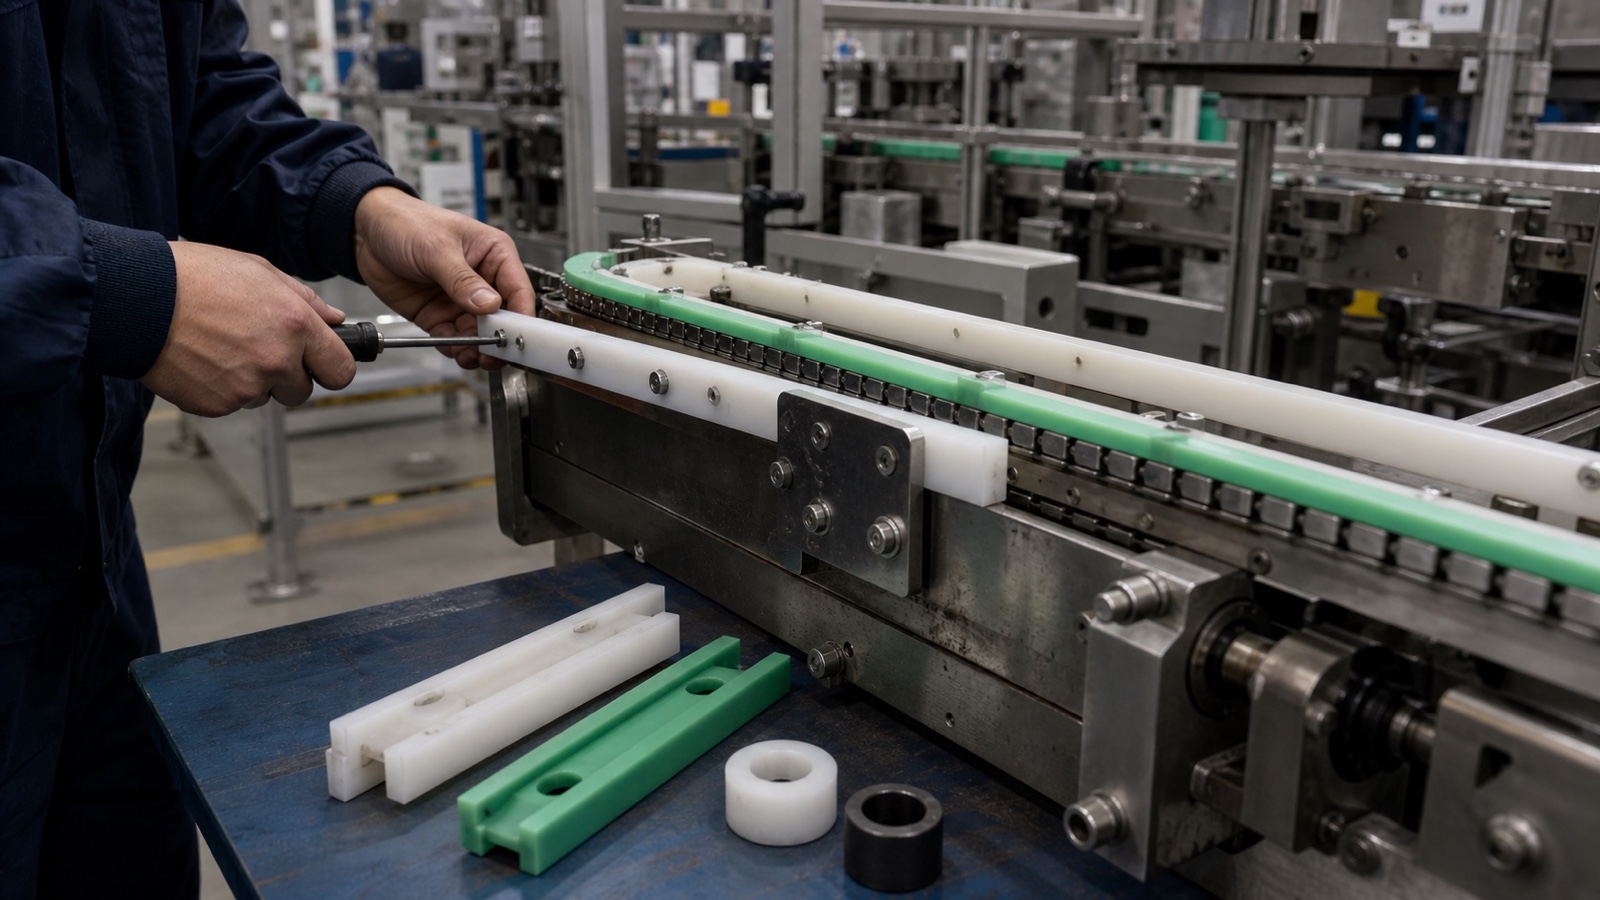
Bei partikulären Verunreinigungen, losem Sand, Glasstaub oder Suspensionen hält HDPE dagegen länger als POM. Da HDPE weicher und duktil ist, bettet sich scharfkantiges Partikelmaterial harmlos in die Matrix ein oder gleitet vorbei, ohne Mikrorillen in das Grundmaterial zu scheuern. Für raue Einsatzumgebungen bietet HDPE (und sein ultrahochmolekulares Pendant UHMW-PE) eine überlegene Gleitabriebleistung.
Temperaturbeständigkeit und Stabilität
Die Betriebstemperatur stellt eine wesentliche Trennlinie zwischen diesen beiden Harzen dar:
Gleitreibung erzeugt Wärme an der Kontaktfläche. Wenn der Druck (P) multipliziert mit der Geschwindigkeit (V) einen technischen Grenzwert überschreitet, nähert sich HDPE schnell seiner Erweichungsgrenze von 65°C. POM behält seinen Strukturmodul und seine Wärmeformbeständigkeit über 100°C hinaus bei und bietet dadurch einen deutlich größeren Betriebsbereich.
Wenn eine Anwendung kryogene Umgebungen bis -50°C umfasst, behält HDPE eine bemerkenswerte Flexibilität und versagt nicht durch Sprödbruch, während Standard-POM-Sorten zunehmend kerbempfindlich und spröde werden.
Chemikalien- und Feuchtigkeitsbeständigkeit
Beide Werkstoffe vertragen Wasser ohne Probleme durch Aufquellen, insbesondere im Vergleich zu hygroskopischen Polymeren wie Polyamid (Nylon 6/66). Ihre chemische Verträglichkeit unterscheidet sich jedoch deutlich, wenn aggressive Reinigungslösungen eingesetzt werden:
Chemische Beständigkeit von HDPE
Nahezu universelle chemische Beständigkeit. Unempfindlich gegen konzentrierte Säuren, Laugen, Hypochlorit-Reinigungen und Salzlösungen. Schwächen bestehen nur gegenüber aggressiven aromatischen Kohlenwasserstoffen und chlorierten Lösungsmitteln.
Chemische Beständigkeit von POM
Hervorragende Beständigkeit gegen Kraftstoffe, Schmiermittel, neutrale Lösungsmittel und Alkohole. POM wird jedoch bei Kontakt mit Mineralsäuren (Salzsäure, Schwefelsäure) und aggressiven Oxidationsmitteln wie chlorhaltigen Desinfektionsmitteln schnell abgebaut.
Schlagzähigkeit und Maßstabilität
Bei der Schlagzähigkeit liegt HDPE vorn. Wenn schwere Stahlpakete, Versandbehälter oder Gepäck wiederholt gegen einen Führungsschuh prallen, absorbiert HDPE den kinetischen Aufprall ohne zu brechen. POM ist bei scharfen, wiederholten mechanischen Schlägen kerbempfindlicher.
POM zeichnet sich dagegen durch Kriechbeständigkeit aus. Wenn ein Bauteil mit drehmomentvorgespannten Befestigungselementen fixiert werden muss oder monatelang eine kontinuierliche Kragarm-Last tragen soll, behält POM seine ursprüngliche Geometrie. HDPE erfährt bei langfristiger Verschraubung eine lokal begrenzte Kriechrelaxation, wodurch sich die Befestigungselemente mit der Zeit lösen können.
Kosten, Zerspanbarkeit und Verfügbarkeit
Werkstoff- und Bearbeitungskosten
Aus Sicht der Rohmaterialkosten ist extrudierte HDPE-Platte oder -Stange pro Kilogramm erheblich wirtschaftlicher als POM-C oder Delrin®-Homopolymer. Aufgrund der geringeren Dichte von HDPE (0,95 g/cm³ gegenüber 1,41 g/cm³ bei POM) benötigen Sie außerdem nach Gewicht etwa 32 % weniger Material, um exakt dasselbe physische Volumen herzustellen.
Der Stückpreis des fertigen Bauteils hängt jedoch von der Zykluszeit und den Entgratvorgängen ab. Bei der Bearbeitung komplexer Komponenten mit Gewindebohrungen, tiefen Taschen oder kritischen Passungstoleranzen erreicht POM häufig niedrigere Gesamtherstellungskosten, da es sauber geschnitten wird und nur minimale Nachbearbeitung erfordert.
Zerspanbarkeit und Fertigung
In unserem CNC-Bearbeitungszentrum in Dongguan sind die betrieblichen Unterschiede dieser beiden Werkstoffe auf Fräsmaschinen und Drehmaschinen deutlich erkennbar:
Bearbeitung von POM / Delrin
POM erzeugt spröde, diskontinuierliche Späne, die reibungslos aus den Spannuten abgeführt werden. Der Werkstoff behält eine außergewöhnliche Ebenheit bei und ermöglicht auf standardmäßigen Mehrachsanlagen das Einhalten von Toleranzen von ±0,02 mm bis ±0,05 mm, ohne übermäßiges Reiben oder Gratbildung am Werkzeug.
Bearbeitung von HDPE
HDPE erzeugt kontinuierliche, duktile Späne, die sich bei falsch eingestellten Vorschüben um die Spindelwerkzeuge wickeln können. Der Werkstoff weist hohe Eigenspannungen und einen großen Wärmeausdehnungskoeffizienten auf, weshalb rasiermesserscharfe, polierte Schneidwerkzeuge, ein ausgewogener Spanndruck und realistische Konstruktionstoleranzen (typischerweise ±0,10 mm bis ±0,15 mm) erforderlich sind.
Anwendungsempfehlungen für Verschleiß- und Gleitteile
Auf Grundlage von Hunderten jährlich bearbeiteter Baugruppen für industrielle Automatisierung und mechanische Anwendungen ergeben sich folgende gezielte Auswahlkriterien:
Wann POM wählen
Spezifizieren Sie POM, wenn Komponenten exakte geometrische Toleranzen, hohe Kragarmsteifigkeit und geringen Rotations- oder Linearverschleiß unter kontinuierlicher Belastung erfordern:
- Präzisions-Stirnräder, Schrägverzahnungen und Kegelräder
- Gleitbuchsen und Gleitlagerbuchsen für hohe Geschwindigkeiten
- Linearführungsblöcke und Maschinenschwalbenschwänze
- Ventilteller, Dosierkolben und interne Pumpenverschleißplatten
- Präzisionsfederclip- und Verriegelungsmechanismen
Wann HDPE wählen
Spezifizieren Sie HDPE, wenn Kontaktflächen groß sind, Punktaufprall häufig auftritt oder aggressive Chemikalien bzw. Kostenreduzierung den Werkstoffbereich bestimmen:
- Förderbett-Auskleidungen, Verschleißplatten für Schütten und Gleitbetten
- Sternräder von Abfüllanlagen und Behälterführungsleisten
- Scheuerleisten für Schiffsanleger und Prallflächenplatten
- Trichter für Schüttgut und Übergabeschütten
- Gleitschienen und Rollenschienen für saure Chemikalienbäder
Aktuelle Trends bei verschleißbeständigen Kunststoffen
Der Bereich der technischen Kunststoffe entwickelt sich rasch weiter, um den strengen Anforderungen an gesetzliche Konformität und Effizienz in automatisierten Montageumgebungen gerecht zu werden:
POM-Formulierungen mit interner Schmierung
Hersteller setzen zunehmend auf POM-H- und POM-C-Compounds, die mit PTFE-Mikropartikeln, Silikonöl oder speziellen Festschmierstoffen gefüllt sind. Diese Hybridformulierungen senken die Trockenreibungswerte unter 0,18 und bewahren gleichzeitig die steife, gut zerspanbare Matrix von Standardacetal.
Metall- und röntgendetektierbare Sorten
In lebensmittelverarbeitenden Maschinen werden sowohl POM- als auch PE-Werkstoffe inzwischen häufig mit Metalloxid-Additiven angeboten. Wenn ein Verschleißstreifen oder eine Abstreiferklinge durch einen mechanischen Defekt abbricht, weisen nachgeschaltete Metalldetektoren oder optische Sensoren die verunreinigte Verpackung sofort zurück.
Biobasierte Rohstoffe und direktes Recycling von Ausschussmaterial
Käufer in Europa und Nordamerika verlangen zunehmend Nachweise über den Recyclinganteil. Während HDPE-Regranulat seit Langem für robuste landwirtschaftliche Bauteile eingesetzt wird, gewinnen Recycling-POM-Sorten aus geschlossenen Kreisläufen für unkritische Strukturhalterungen an Bedeutung und senken den gebundenen CO₂-Fußabdruck von Maschinenkonstruktionen.
Häufig gestellte Fragen
Welchen Nachteil hat HDPE?
Die wesentlichen Nachteile von HDPE sind die geringe mechanische Steifigkeit, die geringe Beständigkeit gegen Druckkriechen unter kontinuierlicher Belastung und die niedrige Schmelzgrenze (Erweichung beginnt bei etwa 65°C–80°C). Außerdem lässt es sich ohne aufwendige Oberflächenbehandlung durch Beflammen oder Corona nur schwer mit herkömmlichen Industrieklebstoffen verkleben oder verbinden und weist bei der Präzisions-CNC-Bearbeitung eine hohe thermische Schrumpfung auf.
Welcher Kunststoff ist besser als HDPE?
„Besser“ hängt von den Versagensmechanismen ab. Wenn Ihre Konstruktion unter Verschleiß und abrasivem Ausfurchen leidet, bietet UHMW-PE (Polyethylen mit ultrahohem Molekulargewicht) eine deutlich höhere Abriebfestigkeit bei gleichzeitig niedriger Reibung des Polyethylens. Wenn Ihre Konstruktion durch strukturelle Durchbiegung, Bohrungsverformung oder unzureichende Maßgenauigkeit versagt, bieten POM (Acetal), gegossenes Nylon 6 oder PEEK deutlich höhere Festigkeit, Steifigkeit und Wärmestabilität.
Ist HDPE stärker als Delrin?
Nein. Delrin (POM-Homopolymer) besitzt mehr als die doppelte Zugfestigkeit (etwa 70 MPa gegenüber 25 MPa) und nahezu das Dreifache des Biegemoduls von Standard-HDPE. Delrin ist bei Tragfähigkeit, Drehmomentübertragung und Auszugskraft von Gewinden deutlich stärker. HDPE ist nur hinsichtlich der ungekerbten Schlagzähigkeit und seiner Fähigkeit, direkte Hammerschläge ohne spröde Rissbildung zu absorbieren, „stärker“.
Verformt sich HDPE in der Sonne?
Ja, sofern es nicht speziell mit Ruß oder chemischen UV-Stabilisatoren stabilisiert wurde. Naturfarbene oder standardmäßig eingefärbte HDPE-Platten dehnen sich bei Erwärmung durch Sonneneinstrahlung erheblich aus (CLTE etwa 150 × 10⁻⁶ / K). Bei starrer Montage ohne übergroße Langlochspiele führt diese Wärmeausdehnung dazu, dass sich die Platte ausbeult, Wellen bildet und nach außen verformt.
Fazit und Entscheidungsmatrix
Behalten Sie bei der Dimensionierung von Komponenten für dynamische Maschinen diese einfache Faustregel auf Ihrem Zeichenbrett im Blick:
Das Bauteil als Zahnrad, Lager, Ventilkomponente oder Präzisionsmechanismus mit engen Zeichnungstoleranzen (< ±0,05 mm), kontinuierlichen Lagerlasten oder einem Betrieb bis 90°C eingesetzt wird.
Das Bauteil als Oberflächenverschleißplatte, Führungsleiste oder Auskleidung für Güter mit hoher Schlagbelastung, aggressive saure bzw. alkalische Reinigungen oder großflächige Kontakte dient und niedrige Materialkosten entscheidend sind.
Bei PlasticCNCPro unterstützt unser Engineering-Team in Dongguan Konstrukteure, Maschinen-OEMs und Einkaufsleiter weltweit bei der Auswahl und Bearbeitung der richtigen Werkstoffsorte. Ob Sie schnelle POM-Prototypen oder wiederkehrende Serien komplexer HDPE-Verschleißkomponenten benötigen – wir prüfen Ihre 3D-Modelle und 2D-Zeichnungen auf optimale Zerspanbarkeit, passende Toleranzen und Kosteneffizienz.
Benötigen Sie kundenspezifisch bearbeitete Kunststoff-Verschleißteile?
Senden Sie uns Ihre 2D-Zeichnungen (PDF/DWG) und 3D-CAD-Dateien (STEP/IGES). Unser Team bewertet Ihre Werkstoffanforderungen, prüft die Toleranzen und erstellt ein wettbewerbsfähiges Fertigungsangebot.