
Ingénierie thermique & usinage des polymères
Température de fléchissement sous charge par rapport au point de fusion : laquelle est la plus importante ?
Lors du dimensionnement de plastiques techniques destinés à des composants structurels de machines, se fier strictement au point de fusion indiqué sur la fiche technique d’un polymère est l’une des erreurs les plus coûteuses qu’un ingénieur puisse commettre. Voici notre analyse issue de l’atelier d’usinage pour expliquer ce que signifient réellement la température de fléchissement sous charge (HDT) et le point de fusion, comment ces valeurs divergent entre les résines cristallines et amorphes, et quelle mesure doit guider vos décisions de conception.
À retenir pour les usineurs et les concepteurs
Le point de fusion indique le moment où un polymère se transforme en liquide isotrope lors de la mise en œuvre à l’état fondu. La température de fléchissement sous charge (HDT) révèle le seuil précis auquel votre composant plastique fini et porteur de charge se déforme de manière irréversible sous l’effet de contraintes mécaniques réelles. Pour garantir la fiabilité en fonctionnement, la HDT est presque toujours la spécification déterminante.
Quel est le point de fusion du plastique ?
En chimie physique, le point de fusion (Tm) désigne le changement de phase thermodynamique au cours duquel une substance solide passe à l’état de fluide fondu. À ce seuil, l’énergie thermique surmonte les liaisons intermoléculaires qui maintiennent les chaînes moléculaires dans un réseau cristallin ordonné. Toutefois, lorsqu’on travaille avec des polymères synthétiques en atelier, le terme « point de fusion » comporte d’importantes réserves.
Les thermoplastiques peuvent être fondus, refroidis, remodelés et resolidifiés à plusieurs reprises par cycles thermiques. En revanche, les thermodurcissables, tels que les époxydes réticulés, les phénoliques ou les caoutchoucs vulcanisés, ne possèdent pas de véritable point de fusion. Soumettre un thermodurcissable à un apport thermique extrême entraîne directement la rupture des chaînes covalentes — dégradation thermique et carbonisation — plutôt qu’une liquéfaction fluide.
L’exception des plastiques amorphes
À proprement parler, les thermoplastiques amorphes — tels que le polycarbonate (PC), le polyméthacrylate de méthyle (PMMA) et l’acrylonitrile-butadiène-styrène (ABS) — ne possèdent pas de point de fusion thermodynamique distinct. Comme leur structure moléculaire ressemble à un « plat de spaghettis » désordonné, sans réseau cristallin, ils présentent uniquement une température de transition vitreuse (Tg). Above Tg, ils se ramollissent progressivement sur une plage étendue de mise en œuvre, sans changement de phase cristalline endothermique.
Que signifie la température de fléchissement sous charge ?
La température de fléchissement sous charge (HDT), normalisée selon ASTM D648 and ISO 75, mesure la température précise à laquelle une éprouvette polymère standard se déforme d’une distance déterminée (généralement 0,25 mm / 0.010 in) tout en étant soumise à une charge de flexion définie dans un bain d’huile de silicone chauffé.
Contrairement aux points de transition moléculaire théoriques, la HDT tient directement compte de l’influence des contraintes mécaniques sur le module d’élasticité d’un polymère soumis à une énergie thermique élevée. Elle reflète les limites pratiques de l’ingénierie : bien avant qu’un polymère ne fonde pour devenir liquide, son module de Young diminue fortement, ce qui entraîne une flexion, un coincement ou un fluage structurel complet.
HDT à 0.455 MPa (66 psi)
Applique une charge mécanique minimale. Simule des composants faiblement sollicités, des boîtiers internes, des enveloppes électroniques ou des pièces ne supportant que leur propre poids sous une chaleur ambiante interne élevée.
HDT à 1.82 MPa (264 psi)
Représente des conditions réalistes de fonctionnement industriel. Idéale pour dimensionner des engrenages porteurs de charge, des patins de guidage linéaire, des supports d’actionneurs robotisés et des ensembles de collecteurs où les forces mécaniques coexistent avec une chaleur continue.
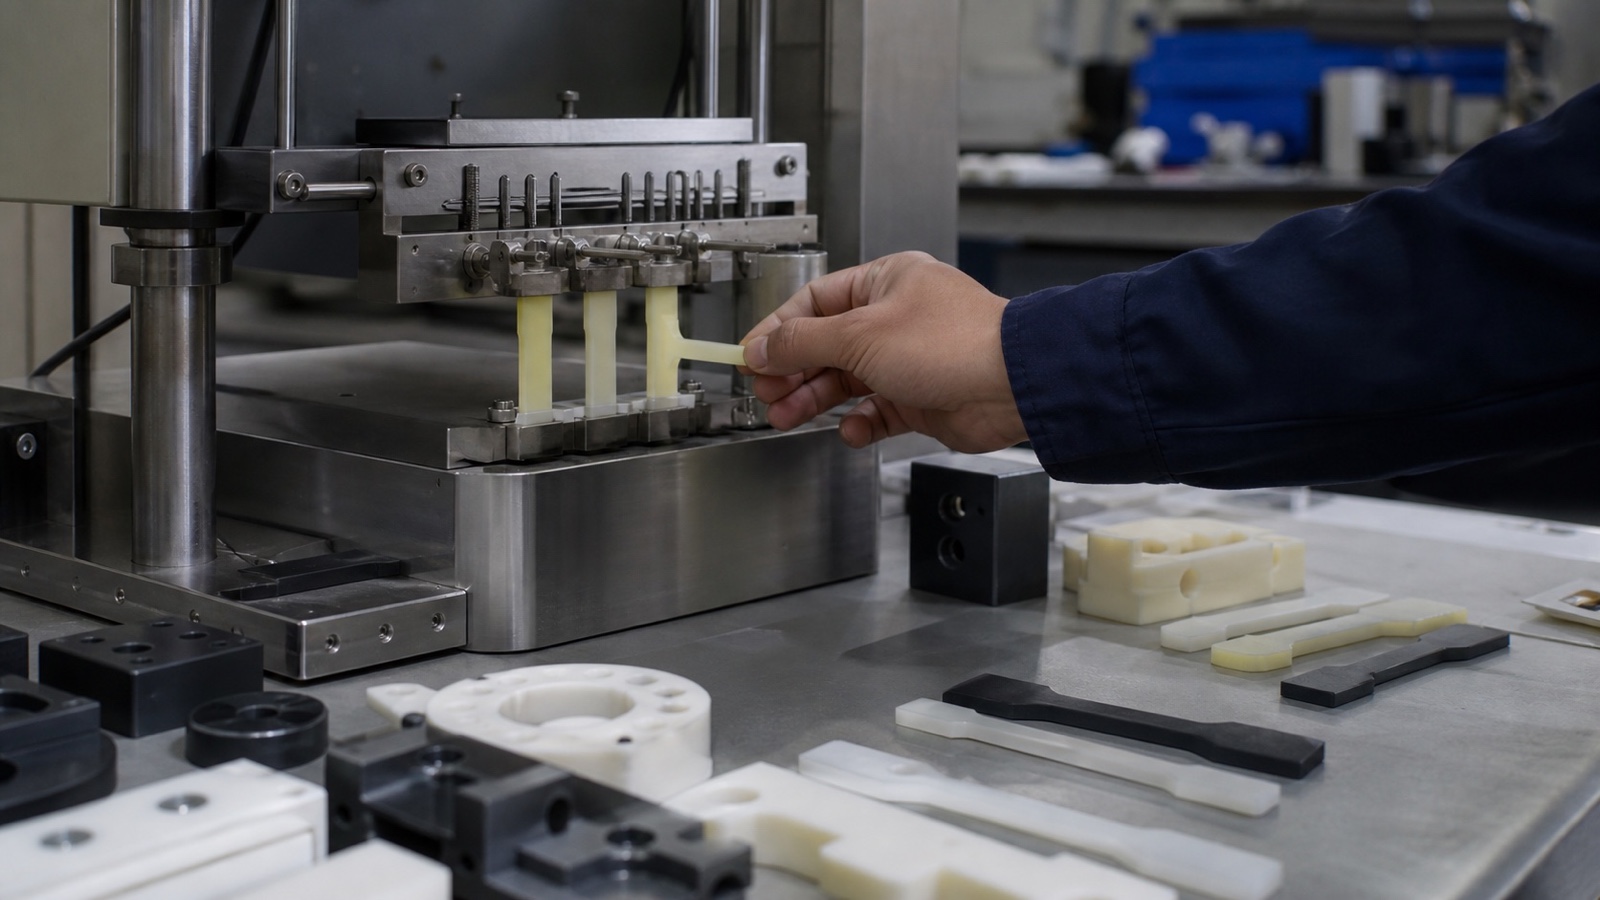
Point de fusion par rapport à la température de fléchissement sous charge : différences fondamentales
L’écart fonctionnel entre le point de fusion d’un polymère et sa HDT peut aller de 30°C à plus de 180°C selon la cristallinité moléculaire et les charges de renforcement. Confondre ces deux valeurs conduit régulièrement à des défaillances hors spécifications sur le terrain, à des rotors de pompe bloqués et à l’effondrement de bagues structurelles.
| Critère de comparaison | Point de fusion (Tm) | Température de fléchissement sous charge (HDT) |
|---|---|---|
| Définition principale | Transition thermodynamique vers la phase liquide | Température correspondant à un fléchissement spécifique sous charge |
| Contrainte mécanique appliquée | Nulle (essai moléculaire sans contrainte) | Charge normalisée de 0.455 MPa ou 1.82 MPa |
| Classes de polymères concernées | Thermoplastiques semi-cristallins uniquement | Tous les thermoplastiques solides et composites renforcés |
| Principale pertinence industrielle | Moulage par injection, extrusion, dimensionnement des canaux chauds | Ingénierie des composants structurels, usinage CNC de pièces finies |
| Marge de sécurité requise | Non applicable aux limites structurelles | Doit fonctionner 15°C à 30°C sous la HDT nominale |
Plastiques cristallins et amorphes
Comprendre la morphologie des polymères est essentiel pour interpréter les fiches techniques thermiques. Les thermoplastiques se répartissent globalement en deux familles structurelles : semi-cristallins et amorphes. Chacun réagit de manière totalement différente lorsqu’il est soumis à une énergie thermique et à des charges mécaniques.
Résines semi-cristallines (POM, PA66, PEEK, PET, PP, UHMW-PE)
Ces matériaux présentent des domaines cristallins densément organisés, entrelacés avec des poches de matrice amorphe. Ils possèdent des points de fusion nets et distincts. En dessous de Tm, la structure cristalline conserve une rigidité élevée, une résistance à l’usure et une protection chimique.
Point critique pour l’ingénierie : Dans les polymères semi-cristallins non chargés, comme le POM standard non chargé ou le Nylon 6/6, la HDT non renforcée à 1.82 MPa est souvent nettement inférieure au point de fusion. Le Nylon 6/6 fond à 260°C, mais à l’état non renforcé, il fléchit sous une charge de 1.82 MPa dès 75°C à 85°C !
Résines amorphes (ABS, PC, PMMA, PEI, PSU, PVC)
Les chaînes amorphes sont uniformément enchevêtrées, sans périodicité cristalline. Elles se ramollissent progressivement lorsque la température dépasse leur seuil de transition vitreuse (Tg).
Point critique pour l’ingénierie : Comme les plastiques amorphes ne présentent pas d’effondrement brutal dû à la fusion cristalline, leur HDT est généralement assez proche de leur Tg. Par exemple, le polycarbonate (PC) conserve une rigidité dimensionnelle fiable jusqu’à 130°C–140°C, soit seulement quelques degrés sous sa transition vitreuse (~145°C).
Tableaux des points de fusion et des HDT des plastiques courants
Le tableau ci-dessous compile des valeurs issues d’essais physiques en laboratoire pour des polymères courants, techniques et hautes performances régulièrement usinés dans notre usine de Dongguan. Notez la différence critique entre les qualités non chargées et renforcées de fibres.
| Qualité de polymère | Morphologie | Point de fusion (Tm) | HDT à 0.455 MPa | HDT à 1.82 MPa |
|---|---|---|---|---|
| Polypropylène (PP) | Semi-cristallin | 160°C – 165°C | 100°C – 105°C | 52°C – 60°C |
| HDPE (polyéthylène haute densité) | Semi-cristallin | 130°C – 135°C | 70°C – 80°C | 43°C – 48°C |
| ABS (usage général) | Amorphe | Aucun (se ramollit >105°C) | 92°C – 98°C | 82°C – 88°C |
| Polycarbonate (PC non chargé) | Amorphe | Aucun (se ramollit >150°C) | 138°C – 142°C | 128°C – 132°C |
| POM-C (copolymère acétal) | Semi-cristallin | 165°C – 168°C | 158°C – 162°C | 95°C – 110°C |
| Nylon 6/6 (PA66 non chargé) | Semi-cristallin | 255°C – 265°C | 170°C – 185°C | 75°C – 90°C |
| Nylon 6/6 (PA66 + 30% de fibre de verre) | Composite semi-cristallin | 255°C – 265°C | 250°C – 255°C | 235°C – 245°C |
| PEEK (vierge non chargé) | Semi-cristallin | 340°C – 343°C | 240°C – 250°C | 152°C – 160°C |
| PEEK (30% de fibre de verre / carbone) | Composite semi-cristallin | 340°C – 343°C | 320°C – 330°C | 300°C – 315°C |
| PEI (Ultem 1000 non chargé) | Amorphe | Aucun (se ramollit >217°C) | 210°C – 215°C | 198°C – 202°C |
Pourquoi le point de fusion est important dans le moulage par injection et la fabrication
Alors que les ingénieurs structurels donnent la priorité à la HDT pour la fiabilité mécanique, les ingénieurs de fabrication et les outilleurs s’appuient fortement sur le point de fusion pour réguler les procédés de transformation. Dans le moulage par injection, l’extrusion et le thermoscellage secondaire, le point de fusion constitue la base pour :
Zones de température du fourreau et rhéologie de la matière fondue
Régler correctement les chauffages du fourreau de la vis au-dessus de Tm garantit une plastification homogène de la résine, sans que des granulés non fondus soumis au cisaillement ne rayent les fourreaux ou n’obstruent les buses.
Conception du moule et dimensionnement des seuils thermiques
Les polymères présentant des points de fusion nets, comme le Nylon ou le POM, se figent rapidement lorsqu’ils entrent dans un outillage de moulage plus froid. Les seuils doivent être dimensionnés correctement pour remplir et compacter les cavités avant que leur gel ne provoque des vides par cavitation.
Prévention de la dégradation thermique
Dépasser les fenêtres sûres de transformation à l’état fondu provoque une scission des chaînes, des stries dues à l’évacuation des gaz (splay), une décoloration et une perte importante de la ténacité aux chocs dans les semi-produits finis.
Note d’usinage : chaleur de friction lors du fraisage CNC
Lors du fraisage et du tournage CNC, le point de fusion joue également un rôle direct. Les polymères à bas point de fusion, comme le PE et le PP, se ressoudent instantanément dans les canaux d’évacuation des copeaux ou forment une arête rapportée sur les goujures de l’outil si les avances, les vitesses et les refroidisseurs à air sont mal calculés. Nous utilisons des goujures polies et des géométries à forte charge de copeaux afin d’évacuer la chaleur par le copeau avant que les températures locales n’atteignent la zone de fusion.
Pourquoi la température de fléchissement sous charge est importante dans les applications finales
Dans les machines industrielles en fonctionnement, les pièces structurelles en plastique atteignent rarement leur point de fusion. Elles défaillent plutôt lorsque la température de fonctionnement dépasse leur HDT sous contrainte de service. La conséquence n’est pas une flaque de liquide, mais une déformation élastique et plastique qui entraîne un arrêt de fonctionnement.
Perte des tolérances critiques et grippage du palier
Considérons une bague en PA66 non renforcé installée dans un galet de convoyeur. Si la friction et l’air du boîtier atteignent 95°C, la bague reste à 165°C sous son point de fusion. Cependant, comme sa HDT sous 1.82 MPa est d’environ 80°C, elle fluage sous la tension radiale de la courroie, réduit le jeu de l’arbre et provoque le grippage de l’ensemble du palier.
Gauchissement du collecteur de fluide et suintement du joint
Dans les blocs fluidiques médicaux ou pour semi-conducteurs usinés en polypropylène ou en POM, la pression hydraulique exerce une force de flexion continue sur les bossages extérieurs destinés aux fixations. Si des fluides de nettoyage chauds font dépasser localement la HDT, la précontrainte des boulons se relâche, les faces se déforment et les joints d’étanchéité fluidique cèdent.
Non-conformité en matière de sécurité électrique et électronique
Des normes telles que UL 746C, IEC 60950 et les spécifications automobiles de niveau 1 exigent que les borniers en plastique, les supports de relais et les isolateurs de barres omnibus conservent une séparation mécanique rigide dans des conditions de fonctionnement élevées afin d’éviter les arcs électriques et les courts-circuits.
Facteurs influençant le point de fusion et la HDT
Ni le point de fusion ni la HDT ne sont des constantes parfaitement rigides ; tous deux réagissent à la chimie du polymère, aux fibres de renforcement et aux variables externes de fonctionnement.
Renforcement par fibres de verre et de carbone
L’ajout de 30% de fibres de verre modifie à peine le point de fusion thermodynamique (Tm reste déterminé par la matrice), mais augmente fortement la HDT sous 1.82 MPa — faisant passer le PA66 d’environ 80°C à environ 240°C et le PEEK d’environ 155°C à environ 315°C.
Amplitude de la charge mécanique appliquée
La HDT diminue sensiblement lorsque la charge augmente. La comparaison de fiches techniques testées à 0.455 MPa et à 1.82 MPa révèle souvent un écart de 50°C à 80°C pour des qualités de résine identiques.
Absorption d’humidité et plastification
Les matériaux hygroscopiques tels que les polyamides (Nylon 6 et 66) absorbent l’humidité ambiante. L’eau absorbée agit comme un plastifiant interne, abaissant la température de transition vitreuse et la HDT de 20°C à 35°C.
Contraintes résiduelles internes et état de recuit
L’usinage de billettes épaisses en plastique libère les contraintes internes de moulage. Les pièces non recuites fléchissent à des températures plus basses. Chez PlasticCNCPro, nous appliquons des cycles de recuit thermique intermédiaires au PEEK, à l’Ultem et à l’acétal afin de normaliser les contraintes et de préserver les performances thermiques maximales.
Comment choisir le bon plastique : point de fusion ou HDT en premier ?
Suivez cette séquence pratique en 4 étapes lorsque vous filtrez les fiches techniques de polymères pour votre projet de conception :
Déterminer la charge continue par rapport à une simple présence statique
Si le composant supporte un couple mécanique, une force de serrage ou une pression hydraulique, écartez complètement le point de fusion. Votre limite thermique principale est la HDT à 1.82 MPa.
Appliquer des marges de sécurité pratiques
Comme la HDT est un essai de flexion standardisé à court terme, les températures de service mécanique continu doivent généralement rester au moins 15°C à 30°C sous la valeur HDT nominale afin de tenir compte du fluage au cours des cycles de fonctionnement prolongés.
Évaluer les besoins en renforcement
Si la résistance chimique impose un polymère semi-cristallin, comme le PEEK, le PPS ou le Nylon, mais que les charges structurelles dépassent sa HDT non renforcée, choisissez une qualité renforcée avec 30% de fibres de verre ou de carbone.
Vérifier l’exposition thermique secondaire
Si les pièces subissent une stérilisation momentanée en autoclave, un soudage par ultrasons ou une refusion en aval sans charge continue, vérifiez que les excursions de température maximale restent inférieures à la fois à la HDT à 0.455 MPa et au début de la fusion.
Comparaisons critiques : HDT par rapport à Vicat, Tg et température d’utilisation continue
Les fiches techniques publient également d’autres mesures thermiques. Voici comment la HDT se corrèle avec la température de ramollissement Vicat, la transition vitreuse (Tg) et la température d’utilisation continue (CUT) :
| Paramètre thermique | Configuration / mécanisme d’essai | Cas où il détermine le comportement de la pièce |
|---|---|---|
| Ramollissement Vicat (ASTM D1525) | Une pointe d’aiguille plate pénètre de 1 mm sous une charge de 10 N ou 50 N | Dureté de surface, indentation localisée, résistance au contact des broches |
| Transition vitreuse (Tg) | Mesure DSC au cours de laquelle les chaînes passent d’un état vitreux rigide à un état caoutchouteux | Limite claire pour les plastiques amorphes ; référence de résistance aux chocs |
| Température d’utilisation continue (CUT / RTI) | Vieillissement thermique (par ex. UL 746B) en conservant 50% des propriétés sur 100k heures | Résistance à l’oxydation à long terme et durabilité sur plusieurs années |
À quelle température le PLA commence-t-il à fondre ?
L’acide polylactique standard (PLA) présente un point de fusion compris entre 150°C et 180°C (selon son rapport d’énantiomères D-lactide). En impression 3D et en extrusion à l’état fondu, les températures de buse sont maintenues plus élevées, entre 190°C et 220°C, afin de réduire la viscosité de la matière fondue pour permettre une extrusion fluide.
Avertissement pratique pour les prototypes fonctionnels
Bien que le PLA fonde autour de 160°C, sa température de transition vitreuse (Tg) is only 55°C à 60°C, et sa HDT sous des charges modestes est tout aussi faible (~55°C). Un composant en PLA laissé sur le tableau de bord d’une automobile en plein soleil d’été s’affaissera et se déformera complètement, même si la température ambiante n’approche jamais son point de fusion.
Quel plastique possède le point de fusion le plus élevé ?
Parmi les polymères techniques transformables à l’état fondu et viables commercialement, PEEK (polyétheréthercétone) se situe presque au sommet, avec un point de fusion de 343°C (649°F). Les variantes haut de gamme de polyaryléthercétone, comme le PEKK, peuvent atteindre 360°C.
Le polytétrafluoroéthylène (PTFE/Teflon) présente une transition de fusion en gel à 327°C, mais en raison de sa viscosité à l’état fondu extrêmement élevée, il ne peut pas être moulé par injection et doit être fritté puis usiné CNC à partir de billettes.
Atout HDT : Pour une rigidité sous charge thermique ultra-élevée, les matériaux transformables à l’état fondu sont dominés par le PEEK renforcé de 30% de fibres de carbone (HDT à 1.82 MPa = 315°C) et les polyimides non fondants frittés à l’état fondu, tels que le Vespel (SP-1), qui conservent leur structure au-delà de 350°C.
Le point de fusion ou le point d’ébullition est-il le plus élevé ?
En thermodynamique standard, le point d’ébullition est toujours supérieur au point de fusion. Toutefois, les plastiques ne possèdent pas de point d’ébullition.
Comme les chaînes de polymères synthétiques possèdent des masses moléculaires très élevées, de dizaines à plusieurs centaines de milliers de grammes par mole, les liaisons covalentes qui maintiennent les atomes individuels au sein de la chaîne principale se rompent bien avant qu’une énergie thermique suffisante ne puisse vaporiser des macromolécules entières en gaz. Chauffer un plastique bien au-delà de son point de fusion entraîne une pyrolyse thermique, un craquage chimique, de la fumée et un dégazage de composés organiques volatils combustibles — jamais une ébullition propre sous forme de vapeur.
Foire aux questions
Quel est le point de fusion du plastique ?
Le point de fusion du plastique correspond à la plage de températures dans laquelle les domaines cristallins des thermoplastiques semi-cristallins se désagrègent, faisant passer le matériau de l’état solide à un fluide fondu capable de s’écouler. Il s’étend généralement de 110°C pour les polyéthylènes courants basse densité à plus de 340°C pour les polymères hautes performances comme le PEEK.
À quelle température le plastique fond-il ?
La plupart des plastiques courants utilisés dans les produits domestiques fondent entre 110°C et 165°C, par exemple le LDPE à ~115°C et le polypropylène à ~160°C. Les plastiques techniques comme l’acétal (POM) fondent près de 168°C, le Nylon 6/6 vers ~260°C et le PEEK à ~343°C. Les plastiques amorphes comme l’ABS et le PC ne fondent pas proprement, mais se ramollissent pour former des liquides malléables au-dessus de 105°C et de 150°C respectivement.
Pourquoi les plastiques ont-ils des points de fusion relativement bas ?
Les plastiques ont des points de fusion bien inférieurs à ceux des métaux ou des céramiques, car leurs chaînes polymères sont maintenues par des forces intermoléculaires secondaires, telles que les liaisons de van der Waals et les liaisons hydrogène, plutôt que par des liaisons cristallines métalliques ou ioniques. Ces faibles liaisons intermoléculaires nécessitent beaucoup moins d’énergie cinétique pour se dissocier.
Le plastique fondra-t-il à 95 degrés ?
À 95°C (203°F), les thermoplastiques standards ne fondent pas complètement pour devenir liquides, mais les plastiques basse température, tels que le LDPE, le PLA ou les films minces, se ramollissent fortement, perdent leur rigidité structurelle et s’affaissent sous leur propre poids. L’eau bouillante (100°C) suffit à déformer gravement le PLA imprimé en 3D, le PVC non renforcé et les polyéthylènes chauffés par fil.
Quel est le point de fusion des plastiques courants ?
Les plages courantes comprennent : HDPE (130°C–135°C), polypropylène (160°C–165°C), POM / Delrin (165°C–175°C), PET (245°C–255°C), Nylon 6/6 (255°C–265°C), PTFE (transition à 327°C) et PEEK (343°C).
Usinage de précision des polymères haute température
Chez PlasticCNCPro, nous sommes spécialisés exclusivement dans le fraisage CNC de précision, le tournage et l’usinage personnalisé de polymères techniques à tolérances serrées. Que votre projet exige des performances HDT élevées sous charge continue, comme avec le PEEK-CF30, le PEI Ultem ou le PA66-GF30, ou une transparence optique parfaite avec des polymères amorphes, notre équipe d’ingénierie de Dongguan, en Chine, garantit une stabilité dimensionnelle prévisible, des premiers prototypes à la fabrication en série récurrente.
Démarrer votre projet
Demander un devis d’usinage CNC de précision pour pièces plastiques
Envoyez vos plans 2D, vos modèles CAO 3D (STEP/IGES), vos conditions thermiques de fonctionnement et vos spécifications de tolérances. Notre équipe d’ingénierie d’application fournira une analyse complète de la fabricabilité selon les principes DFM ainsi qu’un devis compétitif.