
Ingeniería térmica y mecanizado de polímeros
Temperatura de deformación térmica frente a punto de fusión: ¿cuál importa más?
Al dimensionar plásticos de ingeniería para componentes estructurales de maquinaria, basarse estrictamente en el punto de fusión indicado en la ficha técnica de un polímero es uno de los errores más costosos que puede cometer un ingeniero. Este es nuestro análisis desde el área de mecanizado sobre lo que realmente significan la temperatura de deformación térmica (HDT) y el punto de fusión, cómo difieren entre resinas semicristalinas y amorfas, y qué métrica debe determinar sus decisiones de diseño.
Conclusión clave para mecanizadores y diseñadores
El punto de fusión indica cuándo un polímero se transforma en un estado líquido isotrópico durante el procesamiento por fusión. La temperatura de deformación térmica (HDT) revela el umbral exacto en el que un componente plástico terminado y sometido a carga se deforma irreversiblemente bajo un esfuerzo mecánico real. Para la fiabilidad operativa, la HDT es casi siempre la especificación determinante.
¿Cuál es el punto de fusión del plástico?
En química física, el punto de fusión (Tm) marca el cambio de fase termodinámico en el que una sustancia sólida pasa a ser un fluido fundido. En este umbral, la energía térmica supera las fuerzas intermoleculares que mantienen las cadenas moleculares en una red cristalina ordenada. Sin embargo, al trabajar con polímeros sintéticos en el taller, el término "punto de fusión" presenta importantes salvedades.
Los termoplásticos pueden fundirse, enfriarse, volver a conformarse y solidificarse repetidamente mediante ciclos térmicos. En cambio, los termoestables (como epoxis reticulados, fenólicos o cauchos vulcanizados) no poseen un punto de fusión verdadero. Someter un termoestable a una entrada térmica extrema provoca directamente la ruptura de las cadenas covalentes —degradación térmica y carbonización—, en lugar de una licuefacción fluida.
La excepción de los plásticos amorfos
En sentido estricto, los termoplásticos amorfos —como el policarbonato (PC), el polimetacrilato de metilo (PMMA) y el acrilonitrilo butadieno estireno (ABS)— no tienen un punto de fusión termodinámico definido. Debido a que su estructura molecular se asemeja a un "cuenco de espaguetis" desordenado, sin red cristalina, solo presentan una temperatura de transición vítrea (Tg). Above Tg, se ablandan gradualmente en un amplio espectro de procesamiento sin un cambio de fase cristalina endotérmico.
¿Qué significa la temperatura de deformación térmica?
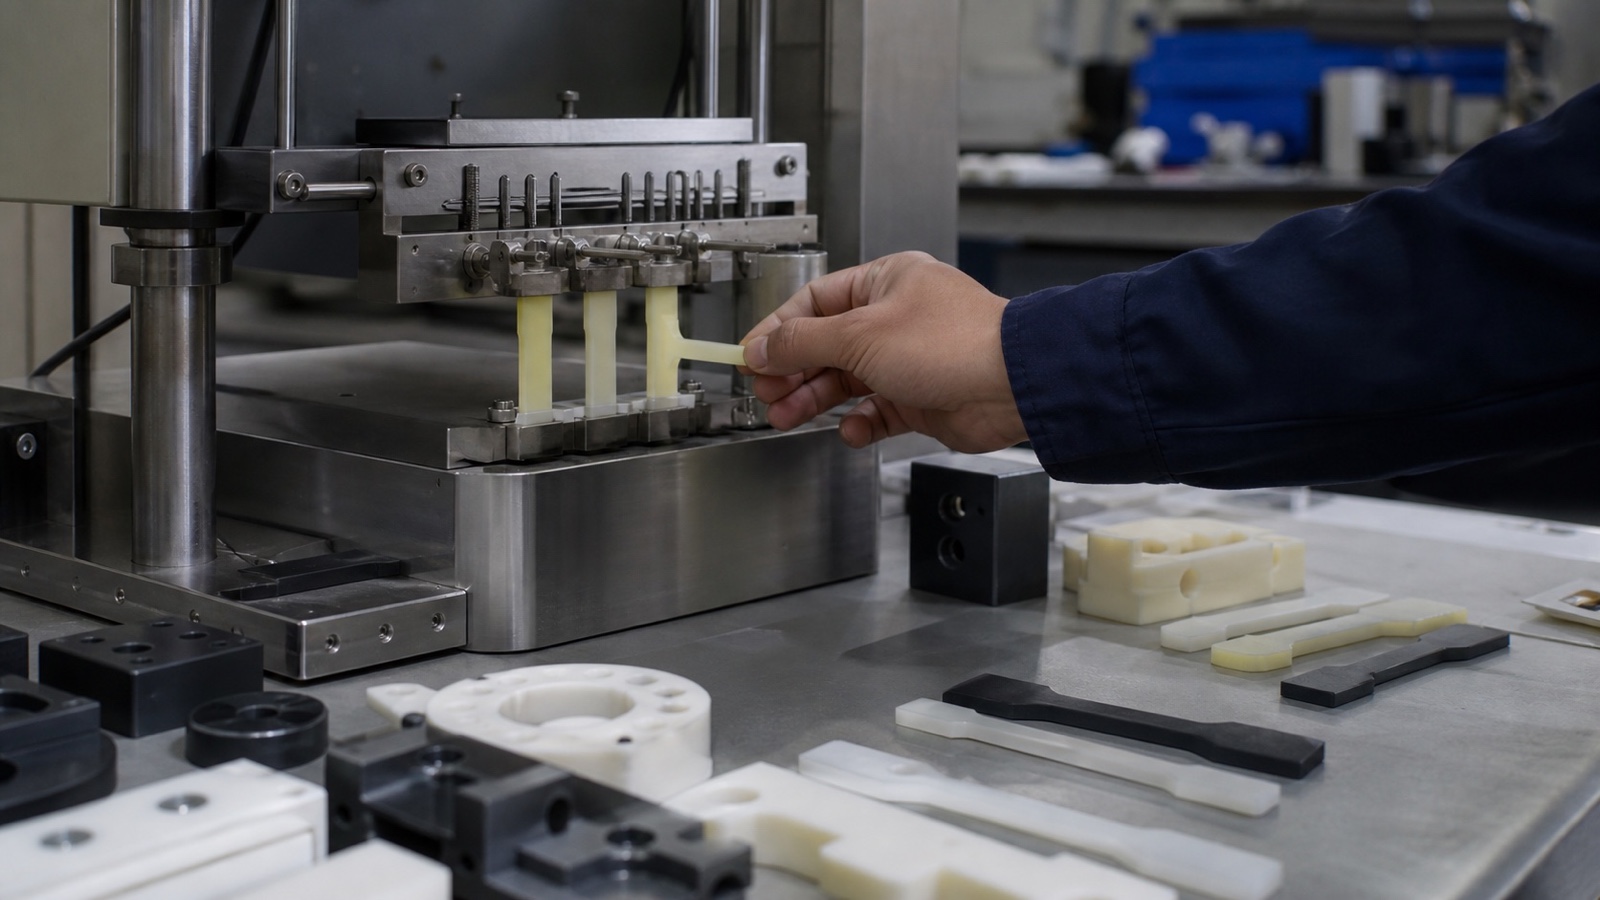
La temperatura de deformación térmica (HDT), estandarizada según ASTM D648 and ISO 75, mide la temperatura exacta a la que una probeta de polímero estándar se desvía una distancia determinada (normalmente 0,25 mm / 0.010 in) mientras está sometida a una carga de flexión definida en un baño de aceite de silicona calentado.
A diferencia de los puntos de transición moleculares teóricos, la HDT tiene en cuenta directamente cómo el esfuerzo mecánico afecta al módulo de elasticidad de un polímero bajo una energía térmica elevada. Refleja los límites prácticos de ingeniería: mucho antes de que un polímero se funda en estado líquido, su módulo de Young disminuye bruscamente, provocando flexión, atascos o fluencia estructural completa.
HDT @ 0.455 MPa (66 psi)
Aplica una carga mecánica mínima. Simula componentes sometidos a esfuerzos ligeros, carcasas internas, alojamientos electrónicos o piezas que soportan únicamente su propio peso bajo una temperatura ambiente interna elevada.
HDT @ 1.82 MPa (264 psi)
Representa condiciones industriales operativas realistas. Es ideal para dimensionar engranajes portantes, bloques de guías lineales, soportes de actuadores robóticos y conjuntos de colectores donde las fuerzas mecánicas coexisten con un calor continuo.
Punto de fusión frente a temperatura de deformación térmica: diferencias fundamentales
La diferencia operativa entre el punto de fusión de un polímero y su HDT puede oscilar entre 30°C y más de 180°C, dependiendo de la cristalinidad molecular y de las cargas de refuerzo. Confundir estas dos cifras conduce regularmente a fallos en campo fuera de especificación, rotores de bombas agarrotados y casquillos estructurales colapsados.
| Vector de comparación | Punto de fusión (Tm) | Temperatura de deformación térmica (HDT) |
|---|---|---|
| Definición principal | Transición termodinámica a la fase líquida | Temperatura de una flexión específica bajo carga |
| Esfuerzo mecánico aplicado | Cero (ensayo molecular sin esfuerzo) | Carga estandarizada de 0.455 MPa o 1.82 MPa |
| Clases de polímeros aplicables | Solo termoplásticos semicristalinos | Todos los termoplásticos sólidos y composites reforzados |
| Relevancia industrial principal | Moldeo por inyección, extrusión y dimensionamiento de canales calientes | Ingeniería de componentes estructurales y uso final mediante CNC |
| Margen de seguridad requerido | No aplicable a límites estructurales | Debe operar entre 15°C y 30°C por debajo de la HDT nominal |
Plásticos cristalinos frente a amorfos
Comprender la morfología del polímero es esencial al interpretar las fichas técnicas térmicas. Los termoplásticos se dividen ampliamente en dos grupos estructurales: semicristalinos y amorfos. Cada uno responde de forma completamente diferente cuando se somete a energía térmica y cargas mecánicas.
Resinas semicristalinas (POM, PA66, PEEK, PET, PP, UHMW-PE)
Estos materiales presentan dominios cristalinos densamente empaquetados entrelazados con zonas de matriz amorfa. Exhiben puntos de fusión definidos y pronunciados. Por debajo de Tm, la estructura cristalina mantiene una elevada rigidez, resistencia al desgaste y protección química.
Punto crítico de ingeniería: En polímeros semicristalinos sin carga, como el POM estándar sin carga o el Nylon 6/6, la HDT sin refuerzo a 1.82 MPa suele ser considerablemente inferior a su punto de fusión. El Nylon 6/6 se funde a 260°C, pero sin refuerzo se deforma bajo una carga de 1.82 MPa a solo 75°C–85°C.
Resinas amorfas (ABS, PC, PMMA, PEI, PSU, PVC)
Las cadenas amorfas están enredadas uniformemente sin periodicidad cristalina. Se ablandan progresivamente a medida que la temperatura atraviesa su umbral de transición vítrea (Tg).
Punto crítico de ingeniería: Como los plásticos amorfos no presentan un colapso repentino de la fusión cristalina, su HDT normalmente se aproxima bastante a su Tg. Por ejemplo, el policarbonato (PC) mantiene una rigidez dimensional fiable hasta 130°C–140°C, apenas unos grados por debajo de su transición vítrea (~145°C).
Tablas de puntos de fusión y HDT de plásticos para materiales comunes
La tabla siguiente recopila valores de laboratorio físicos de polímeros comerciales, de ingeniería y de alto rendimiento que se mecanizan habitualmente en nuestras instalaciones de Dongguan. Observe la diferencia crítica entre los grados sin carga y los reforzados con fibra.
| Grado del polímero | Morfología | Punto de fusión (Tm) | HDT @ 0.455 MPa | HDT @ 1.82 MPa |
|---|---|---|---|---|
| Polipropileno (PP) | Semicristalino | 160°C – 165°C | 100°C – 105°C | 52°C – 60°C |
| HDPE (polietileno de alta densidad) | Semicristalino | 130°C – 135°C | 70°C – 80°C | 43°C – 48°C |
| ABS (uso general) | Amorfo | Ninguno (se ablanda >105°C) | 92°C – 98°C | 82°C – 88°C |
| Policarbonato (PC sin carga) | Amorfo | Ninguno (se ablanda >150°C) | 138°C – 142°C | 128°C – 132°C |
| POM-C (copolímero de acetal) | Semicristalino | 165°C – 168°C | 158°C – 162°C | 95°C – 110°C |
| Nylon 6/6 (PA66 sin carga) | Semicristalino | 255°C – 265°C | 170°C – 185°C | 75°C – 90°C |
| Nylon 6/6 (PA66 + 30% fibra de vidrio) | Composite semicristalino | 255°C – 265°C | 250°C – 255°C | 235°C – 245°C |
| PEEK (virgen sin carga) | Semicristalino | 340°C – 343°C | 240°C – 250°C | 152°C – 160°C |
| PEEK (30% fibra de vidrio / carbono) | Composite semicristalino | 340°C – 343°C | 320°C – 330°C | 300°C – 315°C |
| PEI (Ultem 1000 sin carga) | Amorfo | Ninguno (se ablanda >217°C) | 210°C – 215°C | 198°C – 202°C |
Por qué el punto de fusión importa en el moldeo por inyección y la fabricación
Mientras los ingenieros estructurales priorizan la HDT para la fiabilidad mecánica, los ingenieros de fabricación y los fabricantes de moldes dependen en gran medida del punto de fusión para controlar los procesos de transformación. En el moldeo por inyección, la extrusión y el termosellado secundario, el punto de fusión establece la base para:
Zonas de temperatura del cilindro y reología de la masa fundida
Configurar los calentadores del cilindro del husillo correctamente por encima de Tm garantiza una plastificación homogénea de la resina, sin que pellets sin fundir sometidos a cizallamiento rayen los cilindros u obstruyan las boquillas.
Diseño del molde y dimensionamiento térmico de las compuertas
Los polímeros con puntos de fusión definidos (como Nylon o POM) se congelan rápidamente al entrar en un molde más frío. Las compuertas deben dimensionarse adecuadamente para compactar las cavidades antes de que la congelación de la compuerta provoque huecos por cavitación.
Prevención de la degradación térmica
Superar las ventanas seguras de procesamiento de la masa fundida induce rotura de cadenas, marcas de venteo de gases (splay), decoloración y una pérdida radical de la tenacidad al impacto en las formas terminadas.
Nota del mecanizador: calor por fricción en el fresado CNC
En el fresado y torneado CNC, el punto de fusión también desempeña un papel directo. Los polímeros con puntos de fusión bajos (como PE y PP) se vuelven a soldar instantáneamente a través de los canales de viruta o forman un filo recrecido en las estrías de la herramienta si los avances, las velocidades y los refrigeradores de aire se calculan incorrectamente. Utilizamos estrías pulidas y geometrías con alta carga de viruta para extraer el calor mediante la viruta antes de que las temperaturas locales crucen la zona de fusión.
Por qué la temperatura de deformación térmica importa en las aplicaciones de uso final
En la maquinaria industrial en funcionamiento, las piezas estructurales de plástico rara vez alcanzan su punto de fusión. En cambio, fallan porque la temperatura de operación supera su HDT bajo la carga de trabajo. La consecuencia no es un charco de líquido, sino una deformación elástica y plástica que provoca paradas operativas.
Pérdida de tolerancias críticas y agarrotamiento de rodamientos
Considere un casquillo de PA66 sin refuerzo dentro de un rodillo tensor de transportador. Si la fricción y el aire del alojamiento alcanzan 95°C, el casquillo permanece 165°C por debajo de su punto de fusión. Sin embargo, como su HDT bajo 1.82 MPa es de aproximadamente 80°C, el casquillo fluye bajo la tensión radial de la correa, reduce la holgura del eje y agarrota el conjunto del rodamiento.
Deformación del colector de fluidos y fuga de la junta
En bloques de fluidos médicos o para semiconductores mecanizados en polipropileno o POM, la presión hidráulica ejerce una fuerza de flexión sostenida sobre los resaltes externos de los sujetadores. Si los fluidos de limpieza calientes elevan las temperaturas localizadas por encima de la HDT, la precarga de los pernos se relaja, las caras se deforman y los sellos de fluido se desprenden.
Incumplimiento de la seguridad eléctrica y electrónica
Normas como UL 746C, IEC 60950 y las especificaciones de fabricantes de primer nivel del sector automotriz exigen que las regletas de terminales de plástico, los soportes de relés y los aisladores de barras colectoras mantengan una separación mecánica rígida bajo condiciones operativas elevadas para evitar arcos eléctricos y cortocircuitos.
Factores que influyen en el punto de fusión y la HDT
Ni el punto de fusión ni la HDT son constantes completamente rígidas; ambos responden a la química del polímero, las fibras de refuerzo y las variables externas de operación.
Refuerzo con fibra de vidrio y fibra de carbono
Añadir un 30% de fibras de vidrio apenas altera el punto de fusión termodinámico (Tm permanece determinado por la matriz), pero eleva considerablemente la HDT bajo 1.82 MPa, desplazando el PA66 de ~80°C a ~240°C y el PEEK de ~155°C a ~315°C.
Magnitud de la carga mecánica aplicada
La HDT disminuye significativamente a medida que aumenta la carga. Comparar fichas técnicas ensayadas a 0.455 MPa frente a 1.82 MPa suele mostrar una discrepancia de 50°C a 80°C en grados de resina idénticos.
Absorción de humedad y plastificación
Los materiales higroscópicos, como las poliamidas (Nylon 6 y 66), absorben la humedad ambiental. El agua absorbida actúa como plastificante interno, reduciendo la temperatura de transición vítrea y la HDT hasta en 20°C–35°C.
Esfuerzo residual interno y estado de recocido
El mecanizado de tochos gruesos de plástico libera tensiones internas de moldeo. Las piezas sin recocer se deforman a temperaturas más bajas. En PlasticCNCPro, utilizamos ciclos intermedios de recocido térmico en PEEK, Ultem y acetal para normalizar las tensiones y conservar el máximo rendimiento térmico.
¿Cómo elegir el plástico adecuado: primero el punto de fusión o la HDT?
Siga esta secuencia práctica de decisión en 4 pasos al filtrar fichas técnicas de polímeros para su proyecto de diseño:
Determine la carga continua frente a la mera presencia estática
Si el componente soporta un par mecánico, una fuerza de sujeción o presión hidráulica, descarte por completo el punto de fusión. Su límite térmico principal es la HDT @ 1.82 MPa.
Aplique márgenes de seguridad prácticos
Como la HDT es un ensayo de flexión estandarizado de corta duración, las temperaturas de servicio mecánico continuo generalmente deben mantenerse al menos 15°C a 30°C por debajo de el valor de HDT nominal para tener en cuenta la fluencia durante ciclos operativos prolongados.
Evalúe las necesidades de refuerzo
Si la resistencia química exige un polímero semicristalino (como PEEK, PPS o Nylon), pero las cargas estructurales superan su HDT sin refuerzo, cambie a un grado reforzado con un 30% de fibra de vidrio o fibra de carbono.
Compruebe la exposición térmica secundaria
Si las piezas se someten a esterilización momentánea en autoclave, soldadura ultrasónica o soldadura por reflujo posterior sin carga sostenida, verifique que las excursiones máximas de temperatura permanezcan por debajo tanto de la HDT @ 0.455 MPa como del inicio de la fusión.
Comparaciones críticas: HDT frente a Vicat, Tg y temperatura de uso continuo
Las fichas técnicas también publican otras métricas térmicas. Así se relaciona la HDT con la temperatura de reblandecimiento Vicat, la transición vítrea (Tg) y la temperatura de uso continuo (CUT):
| Métrica térmica | Configuración / mecanismo del ensayo | Cuándo determina el comportamiento de la pieza |
|---|---|---|
| Reblandecimiento Vicat (ASTM D1525) | Una punta de aguja plana penetra 1 mm bajo una carga de 10 N o 50 N | Dureza superficial, indentación localizada y resistencia al contacto de los pasadores |
| Transición vítrea (Tg) | Medición DSC en la que las cadenas pasan de un estado vítreo rígido a uno gomoso | Límite claro para plásticos amorfos; referencia de impacto |
| Temperatura de uso continuo (CUT / RTI) | Envejecimiento térmico (p. ej., UL 746B) conservando el 50% de las propiedades durante 100.000 h | Resistencia a la oxidación a largo plazo y durabilidad durante varios años |
¿A qué temperatura empieza a fundirse el PLA?
El ácido poliláctico (PLA) estándar presenta un punto de fusión entre 150°C y 180°C (dependiendo de su proporción de enantiómeros de D-lactida). En la impresión 3D y la extrusión por fusión, las temperaturas del hotend se mantienen más altas, entre 190°C y 220°C, para reducir la viscosidad de la masa fundida y facilitar una extrusión fluida.
Advertencia práctica para prototipos funcionales
Aunque el PLA se funde alrededor de 160°C, su temperatura de transición vítrea (Tg) is only 55°C a 60°C, y su HDT bajo cargas moderadas es igualmente baja (~55°C). Un componente de PLA dejado en el salpicadero de un automóvil bajo la luz solar directa del verano se combará y deformará por completo, aunque la temperatura ambiente nunca se aproxime a su punto de fusión.
¿Qué plástico tiene el punto de fusión más alto?
Entre los polímeros de ingeniería procesables por fusión y comercialmente viables, PEEK (polieteretercetona) se sitúa cerca de la parte superior, con un punto de fusión de 343°C (649°F). Las variantes de poliariletercetona de alta gama, como PEKK, pueden alcanzar hasta 360°C.
El politetrafluoroetileno (PTFE/Teflon) presenta una transición de fusión a gel a 327°C, pero debido a su extrema viscosidad en estado fundido, no puede moldearse por inyección y debe sinterizarse y mecanizarse mediante CNC a partir de tochos.
Punto destacado de HDT: Para una rigidez con cargas térmicas ultraelevadas, los materiales procesables por fusión están liderados por el PEEK reforzado con 30% CF (HDT @ 1.82 MPa = 315°C) y las poliimidas no fundibles sinterizadas en estado fundido, como Vespel (SP-1), que ofrecen retención estructural por encima de 350°C.
¿Es mayor el punto de fusión o el de ebullición?
En la termodinámica estándar, el punto de ebullición siempre es superior al punto de fusión. Sin embargo, los plásticos no tienen punto de ebullición.
Como las cadenas de polímeros sintéticos poseen pesos moleculares enormes (de decenas a cientos de miles de gramos por mol), los enlaces covalentes que mantienen unidos los átomos individuales dentro de la cadena principal se rompen mucho antes de que exista suficiente energía térmica para vaporizar macromoléculas completas y convertirlas en gas. Calentar el plástico mucho más allá de su punto de fusión provoca pirólisis térmica, craqueo químico, humo y liberación de compuestos orgánicos volátiles combustibles, nunca una ebullición limpia en forma de vapor.
Preguntas frecuentes
¿Cuál es el punto de fusión del plástico?
El punto de fusión del plástico es el intervalo de temperatura en el que los dominios cristalinos de los termoplásticos semicristalinos se descomponen, convirtiendo el material de un estado sólido en un fluido fundido capaz de fluir. Normalmente oscila entre 110°C para los polietilenos comerciales de baja densidad y más de 340°C para polímeros de alto rendimiento como PEEK.
¿A qué temperatura se funde el plástico?
La mayoría de los plásticos comerciales de uso doméstico se funden entre 110°C y 165°C (por ejemplo, LDPE a ~115°C y polipropileno a ~160°C). Los plásticos de ingeniería como el acetal (POM) se funden cerca de 168°C, el Nylon 6/6 a ~260°C y el PEEK a ~343°C. Los plásticos amorfos como ABS y PC no se funden limpiamente, sino que se ablandan y se convierten en líquidos conformables por encima de 105°C y 150°C, respectivamente.
¿Por qué los plásticos tienen puntos de fusión relativamente bajos?
Los plásticos tienen puntos de fusión mucho más bajos que los metales o las cerámicas porque las cadenas poliméricas se mantienen unidas mediante fuerzas intermoleculares secundarias (como las fuerzas de van der Waals y los enlaces de hidrógeno), en lugar de enlaces cristalinos metálicos o iónicos. Estas fuerzas intermoleculares débiles requieren mucha menos energía cinética para disociarse.
¿Se fundirá el plástico a 95 grados?
A 95°C (203°F), los termoplásticos estándar no se funden completamente hasta convertirse en líquido, pero los plásticos de baja temperatura (como LDPE, PLA o las películas delgadas) se ablandarán considerablemente, perderán rigidez estructural y se combarán bajo su propio peso. El agua hirviendo (100°C) basta para deformar gravemente el PLA impreso en 3D, el PVC sin refuerzo y los polietilenos procesados con hilo caliente.
¿Cuál es el punto de fusión de los plásticos comunes?
Los intervalos habituales incluyen: HDPE (130°C–135°C), polipropileno (160°C–165°C), POM / Delrin (165°C–175°C), PET (245°C–255°C), Nylon 6/6 (255°C–265°C), PTFE (transición a 327°C) y PEEK (343°C).
Mecanizado de precisión para polímeros de alta temperatura
En PlasticCNCPro, nos especializamos exclusivamente en fresado CNC de precisión, torneado y mecanizado personalizado de polímeros de ingeniería con tolerancias ajustadas. Tanto si su proyecto exige un alto rendimiento de HDT bajo carga continua (como PEEK-CF30, PEI Ultem o PA66-GF30) como claridad óptica con polímeros amorfos, nuestro equipo de ingeniería en Dongguan, China, proporciona una estabilidad dimensional predecible desde las primeras series de prototipos hasta la fabricación repetitiva en serie.
Inicie su proyecto
Solicite un presupuesto para mecanizado CNC de precisión de plásticos
Envíe sus planos 2D, modelos CAD 3D (STEP/IGES), condiciones térmicas de operación y especificaciones de tolerancia. Nuestro equipo de ingeniería de aplicaciones proporcionará una revisión integral de fabricabilidad DFM y un presupuesto competitivo.