
Guide d'ingénierie des matériaux
Comment le renfort en fibre de carbone modifie la densité et l'usinabilité des plastiques
Les plastiques renforcés de fibres de carbone offrent aux ingénieurs un rapport résistance-poids remarquable, mais ils redéfinissent également les règles en matière de densité, de rigidité et de comportement à la coupe. Voici ce que nous observons en atelier lorsque le taux de renfort augmente.
Introduction
Les plastiques renforcés de fibres de carbone, généralement appelés CFRP, sont des matériaux composites constitués d'une matrice polymère renforcée par des fibres de carbone. La résine de base — pensez au PEEK, au Nylon, au PPS ou au PEI — supporte la charge en compression et maintient les fibres en place, tandis que les fibres de carbone reprennent les charges de traction et de flexion. La raison pour laquelle nos clients demandent constamment ces nuances est simple : elles offrent un rapport résistance-poids exceptionnel par rapport aux polymères non chargés, et souvent par rapport aux métaux.
Le taux de charge est normalement exprimé en pourcentage massique, et la plupart des nuances usinables que nous traitons se situent entre 10 % et 30 % de fibre de carbone. Ce chiffre n'est pas purement esthétique. Il modifie la densité, la rigidité, la dilatation thermique, le comportement électrique et — point critique pour quiconque utilise une broche — la manière dont le matériau réagit sous l'arête de coupe.
Cet article est rédigé à l'intention des ingénieurs et des usineurs qui doivent gérer les deux facettes de ce compromis. Nous souhaitons vous aider à comprendre où le renfort en carbone justifie son coût et où il rend, plus discrètement, la fabrication plus complexe.
Chaque point de pourcentage de fibre de carbone ajouté apporte de la rigidité et une stabilité dimensionnelle, mais se traduit par une usure accrue des outils, une gestion des poussières et une discipline de processus renforcée.
L'impact de la fibre de carbone sur la densité du matériau
Les polymères techniques non chargés sont relativement légers. Le PEEK se situe généralement autour de 1,30 g/cm³, et les nuances de Nylon non chargées sont plus proches de 1,13–1,15 g/cm³. La fibre de carbone elle-même est plus dense que la résine qu'elle renforce, généralement dans la plage de 1,75–1,80 g/cm³ pour la fibre utilisée dans la formulation. Lorsque vous mélangez les deux, la densité du composite se situe entre ces deux valeurs, pondérée par la fraction volumique de fibres.
En pratique, une nuance de PEEK chargée à 30 % de fibre de carbone se situe couramment près de 1,40–1,44 g/cm³, tandis qu'un Nylon chargé à 30 % peut monter à environ 1,35 g/cm³ selon la nuance exacte et les éventuelles charges supplémentaires telles que le PTFE ou le graphite. C'est la fraction volumique de fibres, et non seulement le pourcentage massique, qui détermine finalement la densité spécifique finale — et elle définit également quelle part du chemin de charge est réellement supportée par les fibres.
Pourquoi est-ce important ?
Une augmentation de densité de 8 à 10 % peut sembler être un inconvénient, et sur un assemblage sensible au poids, c'est effectivement le cas. Mais le même taux de renfort peut multiplier le module de traction par deux ou trois. Lorsque nous chiffrons une pièce chargée en carbone, nous demandons toujours au client s'il cherche à optimiser la masse ou la rigidité — la réponse modifie la recommandation de nuance.
Donc oui, la pièce devient plus lourde. Dans la plupart des applications industrielles — bandes d'usure, bagues, supports structurels, composants de manutention pour semi-conducteurs — le gain de performance mécanique compense largement le léger surpoids. L'exception concerne les pièces où la masse est critique, pour lesquelles une nuance non chargée ou chargée en verre avec une géométrie différente peut être une solution plus judicieuse.
Avantages mécaniques et thermiques des plastiques chargés en carbone
La densité n'est qu'une variable de l'équation. Les raisons pour lesquelles les clients acceptent ce poids supplémentaire sont les gains mécaniques et thermiques qui l'accompagnent.
Rigidité et résistance accrues
L'ajout de fibre de carbone augmente considérablement le module d'élasticité. Un Nylon non chargé peut se situer près de 2,5–3 GPa en module de traction, tandis qu'une nuance chargée à 30 % de carbone peut atteindre 15–20 GPa. La résistance à la traction et la résistance au fluage s'améliorent également, c'est pourquoi les nuances chargées en carbone conservent leur forme sous charge soutenue bien mieux que les nuances non chargées.
Stabilité thermique
Les fibres de carbone limitent la dilatation naturelle de la résine, de sorte que le coefficient de dilatation thermique (CTE) diminue notablement par rapport au polymère non chargé. Pour les pièces à tolérances serrées soumises à des variations de température — supports de semi-conducteurs, composants de métrologie — cette stabilité dimensionnelle est souvent le facteur décisif.
Conductivité
Les plastiques de base sont des isolants électriques. Une fois que la fibre de carbone est introduite au-delà d'un certain taux de charge, le composite devient semi-conducteur ou antistatique. C'est un avantage dans la manipulation électronique et les environnements sensibles aux décharges électrostatiques (ESD), mais c'est une contrainte de conception partout où l'isolation électrique est requise.
Défis liés à l'usinage des plastiques chargés en carbone
C'est ici que la conversation devient pratique. Les polymères chargés en carbone s'usinent différemment de leurs homologues non chargés, et les différences apparaissent rapidement.
Usure abrasive
Les fibres de carbone agissent comme des micro-limes contre l'arête de coupe. Les outils en acier rapide standard s'émoussent en quelques minutes, et même le carbure à usage général montre une usure en dépouille accélérée. Une fois l'arête arrondie, la pression de coupe augmente, la chaleur monte et l'état de surface se dégrade.
Risques de délamination
Les fibres peuvent s'arracher de la matrice de résine au lieu d'être cisaillées proprement. Cela se traduit par un aspect pelucheux, un éclatement des fibres au niveau des bords de sortie et, dans les cas graves, une délamination sous-jacente qui n'apparaît qu'une fois la pièce en service.
Gestion thermique
La chaleur générée dans la zone de coupe ne peut pas être évacuée rapidement dans un polymère. Si les vitesses et les avances sont poussées sans refroidissement ou soufflage d'air adéquat, une fusion localisée ou une dégradation de la résine peut se produire, laissant des surfaces étalées et des bords brûlés.
Warning
N'utilisez pas les mêmes réglages pour les nuances chargées en carbone que pour le Nylon ou le POM non chargés. Les hypothèses sur la durée de vie des outils, la stratégie d'évacuation des copeaux et la gestion des poussières changent totalement.
Bonnes pratiques pour l'usinage des composites chargés en carbone
Aucun des défis ci-dessus n'est insurmontable. Ce sont des exigences de processus. Voici comment nous les abordons.
Sélection de l'outillage
Pour les séries de production en matériau chargé en carbone, nous recommandons l'outillage en diamant polycristallin (PCD). Le PCD conserve un tranchant bien plus longtemps que le carbure face aux fibres abrasives, ce qui se traduit par des dimensions constantes sur tout le lot plutôt qu'une dérive lente au fur et à mesure de l'usure de l'outil. L'outillage à pointe carbure est un bon compromis pour les prototypes et les petites séries, à condition que la nuance soit choisie pour le travail des matériaux non ferreux et composites abrasifs et que les arêtes soient conservées affûtées.
Optimisation de la vitesse et de l'avance
L'objectif est de couper proprement plutôt que de frotter. Une charge de copeaux trop légère permet à l'arête de polir la résine et de générer de la chaleur ; une avance trop agressive sur une configuration flexible favorise l'arrachement des fibres. Nous privilégions généralement une vitesse de coupe modérée avec une charge de copeaux positive et maintenue, des passes en avalant bien affûtées, et un dégagement généreux pour l'évacuation des copeaux. Lors des passes de finition, réduire l'engagement radial et maintenir l'outil en mouvement évite le stationnement sur un point précis.
Atténuation des poussières
La poussière de fibre de carbone est un véritable problème de santé et d'équipement. Les fines particules conductrices peuvent irriter la peau et les voies respiratoires, et peuvent également s'infiltrer dans les composants électroniques. Nous isolons les zones de coupe et utilisons une aspiration filtrée HEPA au point de coupe, et nous ne comptons jamais sur le balayage à sec ou le soufflage à l'air comprimé pour nettoyer une machine.
Liste de contrôle d'atelier
- État de l'outil : inspectez les arêtes entre les pièces, pas entre les équipes.
- Entrée et sortie : soutenez l'arête avec un support ou une couche sacrificielle pour contrôler l'éclatement.
- Cooling: utilisez un soufflage d'air ou une stratégie de lubrification adaptée pour maintenir la zone de coupe stable.
- Extraction : confirmez que l'aspirateur HEPA fonctionne avant la première coupe, et non après.
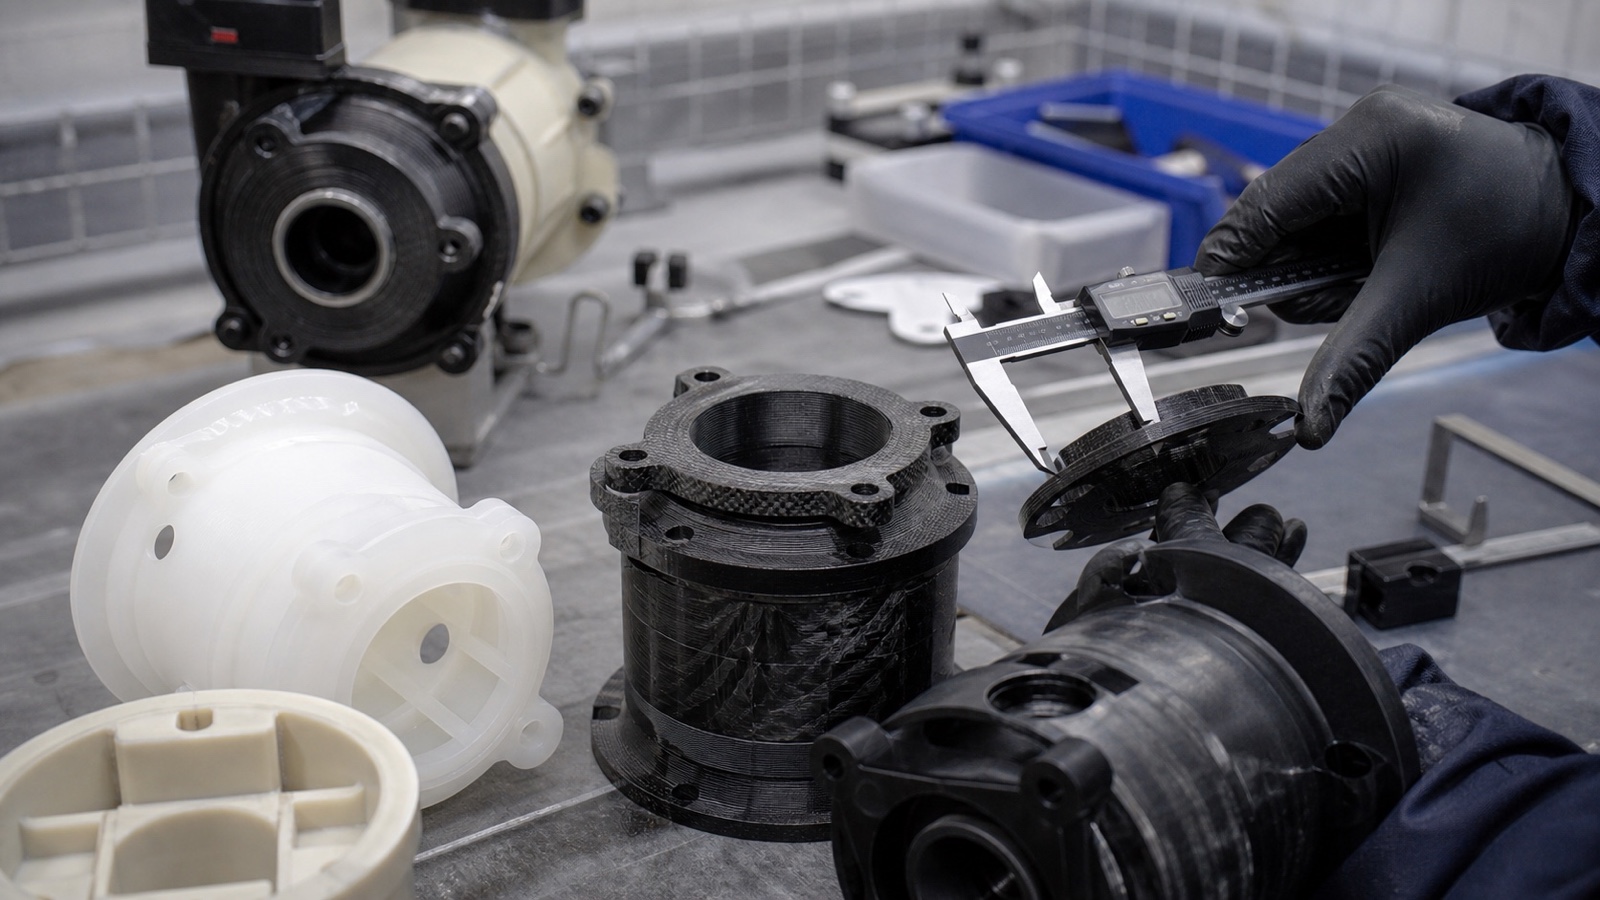
- Contrôle du premier article : vérifiez les dimensions et la qualité des arêtes avant de poursuivre la série.
FAQ : Questions fréquentes sur les polymères chargés en carbone
Quelle est la faiblesse de la fibre de carbone ?
La fibre de carbone est résistante en traction mais fragile. Elle ne se déforme pas de manière ductile — elle se fracture. Les dommages causés par un impact peuvent créer des fissures internes difficiles à voir depuis la surface, et le matériau a une élongation limitée par rapport à de nombreux polymères non chargés. Concevez pour la rigidité et la fatigue, non pour l'absorption d'énergie.
Qu'est-ce qui détruit la fibre de carbone ?
Trois choses apparaissent le plus souvent : la dégradation chimique due à des solvants incompatibles ou à des milieux agressifs, une exposition prolongée aux UV qui dégrade la matrice de résine, et une mauvaise pratique d'usinage — outils émoussés, chaleur excessive et bords non soutenus qui causent la délamination. La fibre elle-même est robuste ; ce sont la matrice et l'interface qui échouent.
Quelle est la densité du plastique renforcé de fibre de carbone ?
Elle varie en fonction de la résine de base et du taux de charge en fibres. En plage générale, les polymères techniques chargés en carbone se situent approximativement entre 1,30 et 1,45 g/cm³ pour des taux de charge typiques de 20–30 %. Une nuance à base de PEEK sera plus dense qu'une nuance à base de Nylon car la résine de base est déjà plus dense.
Pourquoi choisir la fibre de carbone plutôt que la fibre de verre ?
Le carbone offre une meilleure rigidité par unité de poids et est généralement moins abrasif pour l'outillage que la fibre de verre, qui est notoirement dure pour les arêtes de coupe. La fibre de verre est généralement moins coûteuse et offre une bonne résistance aux chocs. Si la rigidité et le poids sont primordiaux, le carbone gagne ; si le coût et la ténacité prédominent, le verre est souvent le meilleur choix.
Choisir le bon matériau : une comparaison rapide
Lorsqu'un client nous demande s'il doit opter pour une charge en carbone, en verre ou rester sans charge, la réponse dépend généralement de la rigidité, de l'usure et du coût.
| Propriété | Non chargé | Chargé en carbone | Chargé en verre |
|---|---|---|---|
| Rigidité | Référence | Highest | High |
| Density | Lowest | Modérée | Modérée à élevée |
| Usure de l'outil | Low | Modérée | High |
| Dilatation thermique | Highest | Lowest | Low |
| Coût relatif | Lowest | Highest | Modéré |
Chargé en carbone vs Non chargé
Le coût de la charge est justifié lorsque l'application exige de la rigidité, une résistance au fluage, une stabilité dimensionnelle sous la chaleur ou un comportement antistatique. Si la pièce est un simple couvercle ou une entretoise à faible charge, une nuance non chargée sera généralement usinée plus rapidement et coûtera moins cher.
Chargé en carbone vs Chargé en verre
Les nuances chargées en verre sont généralement plus abrasives pour l'outillage que celles chargées en carbone, ce qui surprend certains clients qui supposent que le carbone est le matériau le plus dur à couper. Le carbone offre une meilleure rigidité par unité de poids ; le verre offre une ténacité et un coût matière inférieur.
Considérations clés pour la sélection
Le taux de charge affecte également la fluidité et la viscosité lors de la formulation, ce qui compte si la même nuance doit être moulée ultérieurement. Au-delà, nous interrogeons toujours sur l'environnement de service — température, produits chimiques, humidité et exigences électriques — car ces contraintes éliminent souvent une option avant même que l'usinage ne soit discuté.
Conclusion
Le renfort en fibre de carbone est un compromis délibéré. Vous acceptez une légère augmentation de la densité et un processus d'usinage plus exigeant en échange d'une rigidité, d'une stabilité thermique et d'un contrôle dimensionnel que les polymères non chargés ne peuvent tout simplement pas égaler. La question d'ingénierie n'est jamais "le carbone est-il meilleur ?" — c'est "cette application nécessite-t-elle ce que le carbone apporte ?"
Notre conseil aux équipes de conception : impliquez votre fournisseur de matériaux et un atelier CNC expérimenté tôt dans la conversation, avant que le dessin ne soit figé. Les choix d'outillage, l'état des arêtes, l'extraction des poussières et la stratégie de tolérances sont bien plus faciles à concevoir qu'à corriger par la suite. Cette conversation précoce est généralement ce qui sépare une pièce qui dure d'une pièce qui doit être redessinée deux fois.
Chez PlasticCNCPro, nous usinons quotidiennement des polymères techniques chargés en carbone, en verre et non chargés depuis notre site de Dongguan. Si vous évaluez une nuance chargée en carbone pour un prototype ou une série de production, envoyez-nous le dessin, les exigences matière et les détails de l'application — nous vous dirons honnêtement ce que le matériau donnera sur la machine et en service.
Démarrez votre projet
Demandez un devis pour des pièces en plastique chargées en carbone
Envoyez-nous votre dessin 2D, votre modèle 3D, vos exigences matière, la quantité, les tolérances et les détails de l'application. Nous examinons la conception, le matériau et la fabricabilité, puis nous revenons vers vous avec un devis et une recommandation de production — que vous ayez besoin d'un prototype unique ou d'une production répétée.