
Leitfaden zur Werkstofftechnik
Wie Kohlenstofffaserverstärkung die Kunststoffdichte und Bearbeitbarkeit verändert
Kohlenstofffaserverstärkte Kunststoffe bieten Ingenieuren ein bemerkenswertes Verhältnis von Festigkeit zu Gewicht, verändern jedoch auch die Regeln für Dichte, Steifigkeit und Schnittverhalten. Hier erfahren Sie, was in der Fertigung passiert, wenn der Faseranteil steigt.
Einführung
Kohlenstofffaserverstärkte Kunststoffe, meist als CFRP bezeichnet, sind Verbundwerkstoffe, die aus einer Polymermatrix bestehen, die mit Kohlenstofffasern verstärkt ist. Das Basisharz – denken Sie an PEEK, Nylon, PPS oder PEI – nimmt die Drucklast auf und hält die Fasern an ihrem Platz, während die Kohlenstofffasern Zug- und Biegelasten aufnehmen. Der Grund, warum unsere Kunden immer wieder nach diesen Qualitäten fragen, ist einfach: Sie bieten ein hervorragendes Verhältnis von Festigkeit zu Gewicht im Vergleich zu unverstärkten Polymeren und oft auch im Vergleich zu Metallen.
Der Füllstoffgehalt wird normalerweise in Gewichtsprozent angegeben, und die meisten bearbeitbaren Qualitäten, die wir handhaben, liegen zwischen 10% und 30% Kohlenstofffaser. Diese Zahl ist nicht rein kosmetisch. Sie beeinflusst die Dichte, Steifigkeit, Wärmeausdehnung, das elektrische Verhalten und – was für jeden, der an einer Spindel arbeitet, entscheidend ist – das Verhalten des Materials unter einer Schneidkante.
Dieser Beitrag richtet sich an Ingenieure und Zerspanungsmechaniker, die mit beiden Seiten dieses Kompromisses leben müssen. Wir möchten Ihnen helfen zu verstehen, wo sich die Kohlenstofffüllung wirklich lohnt und wo sie die Fertigung stillschweigend erschwert.
Jeder Prozentpunkt an Kohlenstofffaser, den Sie hinzufügen, erkauft Ihnen Steifigkeit und Dimensionsstabilität – und kostet Sie im Gegenzug Werkzeugverschleiß, Staubkontrolle und Prozessdisziplin.
Der Einfluss von Kohlenstofffasern auf die Materialdichte
Unverstärkte technische Polymere sind relativ leicht. PEEK liegt typischerweise bei etwa 1,30 g/cm³, und unverstärkte Nylon-Qualitäten liegen eher bei 1,13–1,15 g/cm³. Kohlenstofffaser selbst ist dichter als das Harz, das sie verstärkt, im Allgemeinen im Bereich von 1,75–1,80 g/cm³ für die bei der Compoundierung verwendete Faser. Wenn Sie beides mischen, landet die Verbunddichte irgendwo dazwischen, gewichtet nach dem Faservolumenanteil.
In der Praxis landet eine 30% kohlenstofffaserverstärkte PEEK-Qualität üblicherweise bei 1,40–1,44 g/cm³, während ein 30% kohlenstofffaserverstärktes Nylon je nach genauer Qualität und zusätzlichen Füllstoffen wie PTFE oder Graphit auf etwa 1,35 g/cm³ steigen kann. Der Faservolumenanteil, nicht nur der Gewichtsprozentsatz, bestimmt letztendlich das spezifische Gewicht – und er bestimmt auch, wie viel des Lastpfads tatsächlich von den Fasern getragen wird.
Warum das wichtig ist
Ein Dichteanstieg von 8–10% klingt nach einem Nachteil, und bei einer gewichtssensiblen Baugruppe ist er das auch. Aber dieselbe Faserbeladung kann den Zugmodul um das Zwei- bis Dreifache erhöhen. Wenn wir ein kohlenstoffgefülltes Teil anbieten, fragen wir den Kunden immer, ob er auf Masse oder Steifigkeit optimiert – die Antwort ändert die Materialempfehlung.
Also ja, das Teil wird schwerer. In den meisten industriellen Anwendungen – Verschleißstreifen, Buchsen, Strukturhalterungen, Komponenten für die Halbleiterhandhabung – überwiegt der mechanische Leistungsgewinn deutlich den geringen Gewichtsaufschlag. Die Ausnahme ist Arbeit, bei der die Masse entscheidend ist, wo ein unverstärktes oder glasfaserverstärktes Material mit einer anderen Geometrie die klügere Antwort sein kann.
Mechanische und thermische Vorteile von kohlenstoffgefüllten Kunststoffen
Die Dichte ist nur eine Variable in der Gleichung. Die Gründe, warum Kunden das zusätzliche Gewicht akzeptieren, sind die mechanischen und thermischen Gewinne, die damit einhergehen.
Erhöhte Steifigkeit und Festigkeit
Die Zugabe von Kohlenstofffasern erhöht den Elastizitätsmodul dramatisch. Ein unverstärktes Nylon könnte bei einem Zugmodul von etwa 2,5–3 GPa liegen, während eine 30% kohlenstoffgefüllte Qualität 15–20 GPa erreichen kann. Zugfestigkeit und Kriechfestigkeit verbessern sich ebenfalls, weshalb kohlenstoffgefüllte Qualitäten ihre Form unter Dauerlast weitaus besser halten als unverstärkte.
Thermische Stabilität
Kohlenstofffasern begrenzen die natürliche Ausdehnung des Harzes, sodass der Wärmeausdehnungskoeffizient (CTE) im Vergleich zum unverstärkten Polymer merklich sinkt. Für Teile mit engen Toleranzen, die Temperaturschwankungen ausgesetzt sind – Halbleiter-Vorrichtungen, Messtechnik-Komponenten – ist diese Dimensionsstabilität oft der entscheidende Faktor.
Leitfähigkeit
Basis-Kunststoffe sind elektrische Isolatoren. Sobald Kohlenstofffaser über eine gewisse Beladung hinaus eingeführt wird, wird der Verbundwerkstoff halbleitend oder antistatisch. Das ist ein Vorteil in der Elektronikhandhabung und in ESD-empfindlichen Umgebungen, aber es ist eine Designeinschränkung, wo immer eine elektrische Isolierung erforderlich ist.
Herausforderungen bei der Bearbeitung von kohlenstoffgefüllten Kunststoffen
Hier wird das Gespräch praktisch. Kohlenstoffgefüllte Polymere lassen sich anders bearbeiten als ihre unverstärkten Gegenstücke, und die Unterschiede zeigen sich schnell.
Abrasiver Verschleiß
Kohlenstofffasern wirken wie Mikro-Feilen gegen die Schneidkante. Standard-Schnellarbeitsstahl-Werkzeuge stumpfen innerhalb von Minuten ab, und selbst Hartmetall für allgemeine Zwecke zeigt beschleunigten Freiflächenverschleiß. Sobald die Kante abrundet, steigt der Schnittdruck, die Hitze nimmt zu und die Oberflächengüte bricht zusammen.
Delaminationsrisiken
Fasern können aus der Harzmatrix herausgezogen werden, anstatt sauber abgeschert zu werden. Dies zeigt sich als Ausfransungen, Faserausbrüche an Austrittskanten und – in schweren Fällen – als Untergrunddelamination, die erst sichtbar wird, wenn das Teil im Einsatz ist.
Thermisches Management
Die in der Schnittzone erzeugte Hitze kann bei einem Polymer nicht schnell abgeführt werden. Wenn Drehzahlen und Vorschübe ohne ausreichende Kühlung oder Luftzufuhr erhöht werden, kann es zu lokalem Aufschmelzen oder Abbau des Harzes kommen, was zu verschmierten Oberflächen und verbrannten Kanten führt.
Warning
Verwenden Sie für kohlenstoffgefüllte Qualitäten nicht dieselbe Einrichtung wie für unverstärktes Nylon oder POM. Die Annahmen zur Werkzeugstandzeit, die Strategie zur Spanabfuhr und der Umgang mit Staub ändern sich grundlegend.
Best Practices für die Bearbeitung von kohlenstoffgefüllten Verbundwerkstoffen
Keine der oben genannten Herausforderungen ist ein Ausschlusskriterium. Es sind Prozessanforderungen. So gehen wir damit um.
Werkzeugauswahl
Für Produktionsläufe mit kohlenstoffgefülltem Material empfehlen wir Werkzeuge mit polykristallinem Diamant (PCD). PCD hält eine scharfe Kante weitaus länger als Hartmetall gegenüber abrasiven Fasern, was zu konsistenten Abmessungen über die gesamte Charge führt, anstatt zu einer langsamen Abweichung während des Werkzeugverschleißes. Hartmetallbestückte Werkzeuge sind ein vernünftiger Mittelweg für Prototypen und Kleinserien, vorausgesetzt, die Qualität ist für abrasive Nichteisen- und Verbundarbeiten ausgewählt und die Kanten werden frisch gehalten.
Optimierung von Geschwindigkeit und Vorschub
Das Ziel ist es, sauber zu schneiden, anstatt zu reiben. Eine zu leichte Spanlast lässt die Kante das Harz polieren und Hitze erzeugen; ein zu aggressiver Vorschub auf einer flexiblen Einrichtung provoziert Faserausbrüche. Wir bevorzugen typischerweise eine moderate Schnittgeschwindigkeit mit einer positiven, aufrechterhaltenen Spanlast, scharfe Gleichlauffräsgänge und großzügigen Freiraum für die Spanabfuhr. Bei Schlichtgängen vermeidet die Reduzierung des radialen Eingriffs und das ständige Bewegen des Werkzeugs das Verweilen an einer Stelle.
Staubminderung
Kohlenstofffaserstaub ist ein echtes Gesundheits- und Ausrüstungsrisiko. Feine leitfähige Partikel können Haut und Atemwege reizen und auch in die Elektronik gelangen. Wir kapseln Schnittzonen ab und verwenden HEPA-gefilterte Vakuumabsaugung direkt an der Schnittstelle, und wir verlassen uns niemals auf trockenes Kehren oder Druckluft zum Reinigen einer Maschine.
Checkliste für die Werkstatt
- Werkzeugzustand: Kanten zwischen den Teilen prüfen, nicht erst zwischen den Schichten.
- Eintritt und Austritt: Kante mit einer Unterlage oder einer Opferplatte stützen, um Ausbrüche zu kontrollieren.
- Cooling: Luftzufuhr oder eine geeignete Kühlstrategie verwenden, um die Schnittzone stabil zu halten.
- Absaugung: Sicherstellen, dass die HEPA-Absaugung vor dem ersten Schnitt läuft, nicht danach.
- Erstmusterprüfung: Abmessungen und Kantenqualität vor der Fortsetzung des Laufs prüfen.
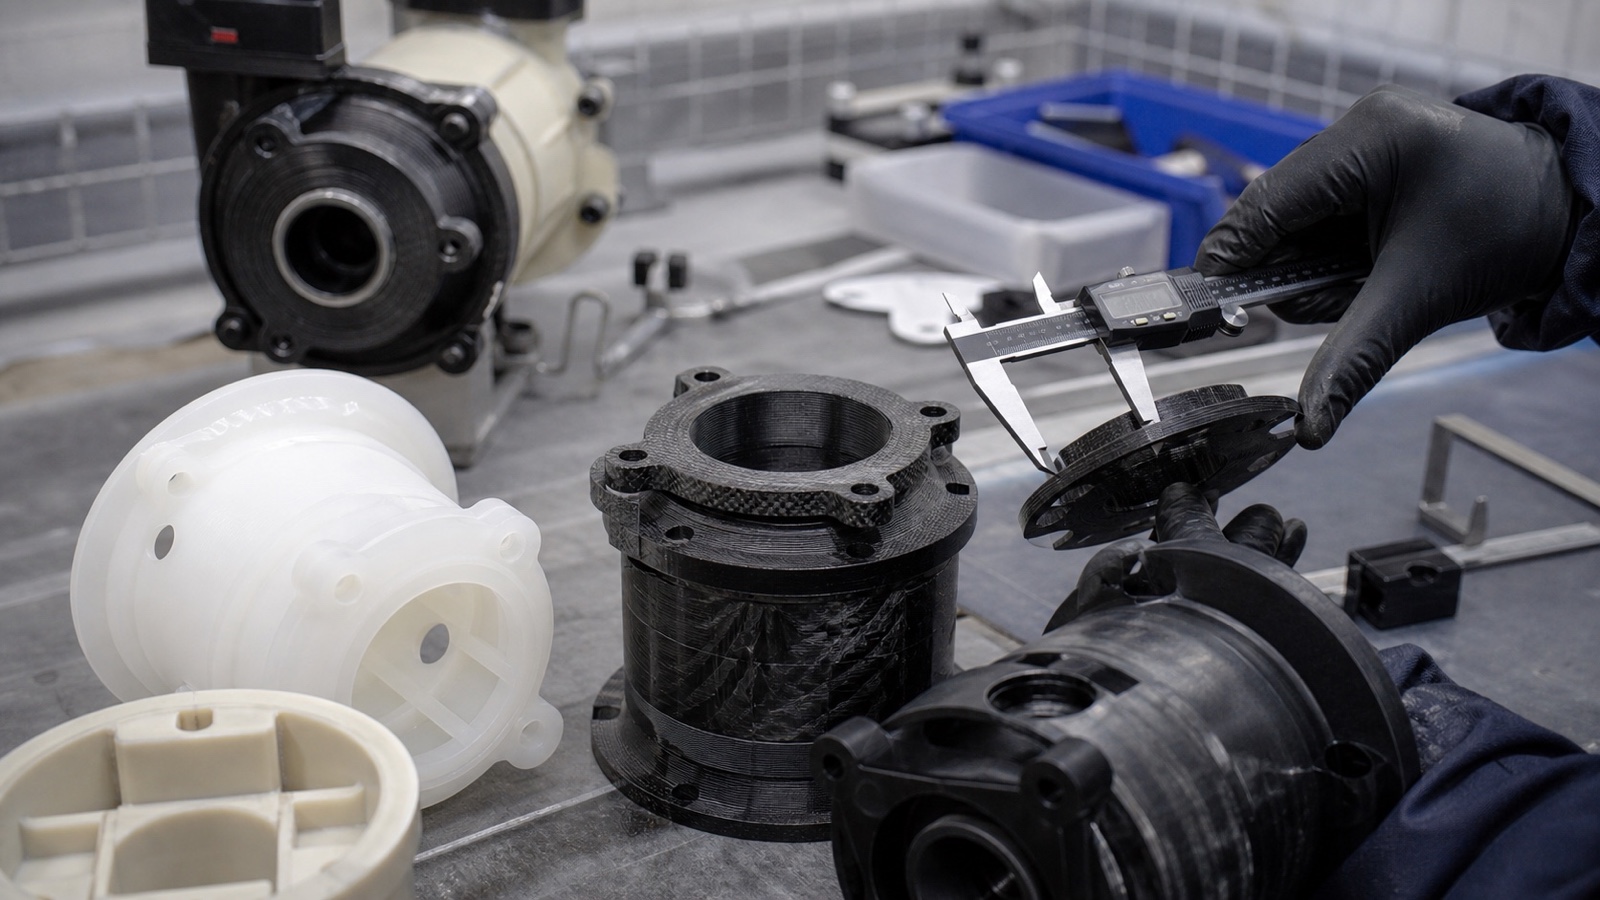
FAQ: Häufige Fragen zu kohlenstoffgefüllten Polymeren
Was ist die Schwäche von Kohlenstofffaser?
Kohlenstofffaser ist zugfest, aber spröde. Sie gibt nicht elegant nach – sie bricht. Stoßschäden können interne Risse erzeugen, die von der Oberfläche aus schwer zu erkennen sind, und das Material hat eine begrenzte Dehnung im Vergleich zu vielen unverstärkten Polymeren. Konstruieren Sie für Steifigkeit und Ermüdung, nicht für Energieabsorption.
Was ruiniert Kohlenstofffaser?
Drei Dinge treten am häufigsten auf: chemischer Abbau durch inkompatible Lösungsmittel oder aggressive Medien, längere UV-Einwirkung, die die Harzmatrix abbaut, und schlechte Bearbeitungspraktiken – stumpfe Werkzeuge, übermäßige Hitze und nicht abgestützte Kanten, die Delamination verursachen. Die Faser selbst ist robust; die Matrix und die Grenzfläche sind das, was versagt.
Was ist die Dichte von kohlenstofffaserverstärktem Kunststoff?
Sie variiert mit dem Basisharz und dem Fasergehalt. Als allgemeiner Bereich liegen kohlenstoffgefüllte technische Polymere bei typischen Beladungen von 20–30% zwischen 1,30 und 1,45 g/cm³. Eine PEEK-basierte Qualität liegt höher als eine auf Nylonbasis, da das Basisharz bereits dichter ist.
Warum Kohlenstofffaser gegenüber Glasfaser wählen?
Kohlenstoff bietet eine höhere Steifigkeit pro Gewichtseinheit und ist im Allgemeinen weniger abrasiv für Werkzeuge als Glasfaser, die für Schneidkanten besonders hart ist. Glasfaser ist in der Regel kostengünstiger und bietet eine gute Schlagfestigkeit. Wenn Steifigkeit und Gewicht am wichtigsten sind, gewinnt Kohlenstoff; wenn Kosten und Zähigkeit dominieren, ist Glas oft die bessere Wahl.
Die Wahl des richtigen Materials: Ein kurzer Vergleich
Wenn uns ein Kunde fragt, ob er kohlenstoffgefüllt, glasgefüllt oder unverstärkt wählen soll, läuft die Antwort meist auf Steifigkeit, Verschleiß und Kosten hinaus.
| Eigenschaft | Unverstärkt | Kohlenstoffgefüllt | Glasgefüllt |
|---|---|---|---|
| Steifigkeit | Basiswert | Highest | High |
| Density | Lowest | Moderat | Moderat bis hoch |
| Werkzeugverschleiß | Low | Moderat | High |
| Wärmeausdehnung | Highest | Lowest | Low |
| Relative Kosten | Lowest | Highest | Moderat |
Kohlenstoffgefüllt vs. Unverstärkt
Die Kosten für den Füllstoff sind gerechtfertigt, wenn die Anwendung Steifigkeit, Kriechfestigkeit, Dimensionsstabilität unter Hitze oder antistatisches Verhalten erfordert. Wenn das Teil eine einfache Abdeckung oder ein niedrig belasteter Abstandshalter ist, ist eine unverstärkte Qualität normalerweise schneller zu bearbeiten und kostengünstiger.
Kohlenstoffgefüllt vs. Glasgefüllt
Glasgefüllte Qualitäten sind im Allgemeinen abrasiver für Werkzeuge als kohlenstoffgefüllte, was einige Kunden überrascht, die annehmen, dass Kohlenstoff das schwerer zu schneidende Material sei. Kohlenstoff bietet eine bessere Steifigkeit pro Gewichtseinheit; Glas bietet Zähigkeit und geringere Materialkosten.
Wichtige Überlegungen zur Auswahl
Der Füllstoffgehalt beeinflusst auch die Fließfähigkeit und Viskosität während der Compoundierung, was wichtig ist, wenn dieselbe Qualität später geformt werden soll. Darüber hinaus fragen wir immer nach der Einsatzumgebung – Temperatur, Chemikalien, Feuchtigkeit und elektrische Anforderungen –, da diese Einschränkungen oft eine Option ausschließen, noch bevor die Bearbeitung diskutiert wird.
Fazit
Kohlenstofffaserverstärkung ist ein bewusster Kompromiss. Sie akzeptieren eine moderate Dichteerhöhung und einen anspruchsvolleren Bearbeitungsprozess im Austausch für Steifigkeit, thermische Stabilität und Dimensionskontrolle, die unverstärkte Polymere einfach nicht erreichen können. Die technische Frage lautet nie: "Ist Kohlenstoff besser?" – sie lautet: "Benötigt diese Anwendung das, was Kohlenstoff bietet?"
Unser Rat an Designteams: Holen Sie Ihren Materiallieferanten und eine erfahrene CNC-Werkstatt frühzeitig ins Boot, bevor die Zeichnung fixiert ist. Werkzeugauswahl, Kantenbedingungen, Staubabsaugung und Toleranzstrategie lassen sich viel einfacher einplanen als nachträglich anpassen. Dieses frühe Gespräch unterscheidet meist ein Teil, das hält, von einem Teil, das zweimal neu konstruiert werden muss.
Bei PlasticCNCPro bearbeiten wir täglich kohlenstoffgefüllte, glasgefüllte und unverstärkte technische Polymere in unserem Werk in Dongguan. Wenn Sie eine kohlenstoffgefüllte Qualität für einen Prototypen oder eine Produktionsserie bewerten, senden Sie uns die Zeichnung, die Materialanforderung und die Anwendungsdetails – wir sagen Ihnen ehrlich, was das Material auf der Maschine und im Einsatz leisten wird.
Starten Sie Ihr Projekt
Fordern Sie ein Angebot für kohlenstoffgefüllte Kunststoffteile an
Senden Sie uns Ihre 2D-Zeichnung, Ihr 3D-Modell, die Materialanforderung, Menge, Toleranz und Anwendungsdetails. Wir prüfen das Design, das Material und die Fertigbarkeit und kommen dann mit einem Angebot und einer Produktionsempfehlung auf Sie zurück – egal, ob Sie einen einzelnen Prototypen oder eine wiederholte Produktion benötigen.