PTFE vs. PFA vs. FEP: Vollständiger Schmelzpunktvergleich & Auswahlleitfaden für Hochtemperatur-Fluorpolymere
Jede Woche spreche ich mit Ingenieuren, die vor demselben Problem stehen: Sie benötigen ein Fluorpolymer für eine Umgebung mit hoher Hitze und chemischer Aggressivität, können sich aber nicht zwischen PTFE, PFA und FEP entscheiden. Auf dem Papier sehen die drei Materialien fast identisch aus — alles Perfluorpolymere, alle bekannt für ihre Inertheit, alle mit diesem Antihaft-Charakter und geringer Reibung. Doch sobald man tatsächliche Bauteile spezifiziert, werden die Unterschiede eklatant. Die Schmelzpunkte unterscheiden sich um bis zu 67°C. Die Verarbeitungswege gehen völlig auseinander. Und die Wahl des falschen Materials kann dazu führen, dass ein Teil sich verformt, verzieht oder im Einsatz versagt.
Dieser Leitfaden erläutert die Schmelzpunktunterschiede zwischen PTFE, PFA und FEP, erklärt warum diese auf molekularer Ebene existieren und zeigt Ihnen, wie sich diese Unterschiede auf die Auswahl für reale Anwendungen auswirken. Am Ende wissen Sie, welches Fluorpolymer Sie für Ihr nächstes gefrästes oder geformtes Bauteil wählen sollten — und warum der Schmelzpunkt nur ein Teil der Geschichte ist.
Warum der Schmelzpunkt bei der Wahl eines Fluorpolymers wichtig ist
Der Schmelzpunkt ist die wichtigste thermische Eigenschaft, wenn Sie ein Fluorpolymer formen, extrudieren, schweißen oder einer Umgebung mit hoher Hitze aussetzen. Er setzt zwei getrennte Grenzen: die maximale Temperatur, der das Material standhalten kann, bevor es seine dimensionale Integrität verliert, und das Verarbeitungsfenster, das erforderlich ist, um Rohharz in ein Fertigteil zu verwandeln.
Für PTFE, PFA und FEP bestimmt der Schmelzpunkt auch, welche Fertigungsmethoden überhaupt möglich sind. PTFE kann trotz seines höchsten Schmelzpunkts nicht wie ein normaler Thermoplast spritzgegossen werden. PFA und FEP hingegen schon. Das bedeutet, der Schmelzpunkt verrät Ihnen nicht nur, wie heiß ein Teil werden darf, sondern auch, wie das Teil überhaupt hergestellt wird.
Die einfache Erkenntnis lautet: PTFE > PFA > FEP in Bezug auf den Schmelzpunkt. Die Nuance liegt jedoch in der Verarbeitbarkeit. Ein höherer Schmelzpunkt macht ein Material nicht automatisch besser; er macht es oft schwieriger zu verarbeiten. Betrachten wir jedes Material nacheinander.
Was sind PTFE, PFA und FEP? Ein kurzer Überblick
Alle drei gehören zur Familie der Perfluorpolymere – ihre Kohlenstoffgerüste sind vollständig mit Fluoratomen gesättigt. Das verleiht ihnen ihre extreme chemische Beständigkeit und geringe Oberflächenenergie. Darüber hinaus unterscheiden sich ihre molekularen Architekturen, was zu deutlich unterschiedlichen thermischen und mechanischen Profilen führt.
PTFE (Polytetrafluorethylen)
PTFE ist der Großvater der Fluorpolymere, der 1938 zufällig von Roy Plunkett bei DuPont entdeckt wurde. Es wurde unter der Marke Teflon™ berühmt und bleibt das weltweit am häufigsten verwendete Fluorpolymer. PTFE besitzt eine lineare, hochkristalline Struktur mit einem Schmelzpunkt von etwa 327°C (620°F) — dem höchsten der drei. Es weist zudem eine außerordentlich hohe Schmelzviskosität auf, weshalb man PTFE nie im Spritzguss sieht. Stattdessen wird es gesintert, ähnlich wie Keramik.
PFA (Perfluoralkoxy)
PFA ist im Wesentlichen der schmelzverarbeitbare Cousin von PTFE. Es hat dasselbe perfluorierte Kohlenstoffgerüst, jedoch mit angehängten Perfluoralkoxy-Seitengruppen. Diese Seitengruppen stören die Kristallinität leicht und senken den Schmelzpunkt auf einen Bereich von 305°C–310°C (581°F–590°F) — immer noch sehr nah an PTFE. PFA kann spritzgegossen, extrudiert und blasgeformt werden, was es zur bevorzugten Wahl macht, wenn Sie PTFE-ähnliche Leistung, aber mit konventioneller Schmelzverarbeitung benötigen.
FEP (Fluoriertes Ethylen-Propylen)
FEP ist ein Copolymer aus Tetrafluorethylen und Hexafluorpropylen. Die sperrigen CF₃-Seitenverzweigungen des Hexafluorpropylen-Comonomers stören die Kettenpackung, verringern die Kristallinität und senken den Schmelzpunkt auf etwa 260°C (500°F). Das macht FEP zum am einfachsten zu verarbeitenden Material der drei, mit exzellenten Heißsiegel- und Schweißeigenschaften. Der Kompromiss ist eine niedrigere Obergrenze für die Dauergebrauchstemperatur.
Chemische Struktur: Warum PTFE, PFA und FEP bei unterschiedlichen Temperaturen schmelzen
Der Schmelzpunkt eines teilkristallinen Polymers wird davon bestimmt, wie eng seine Molekülketten gepackt werden können und wie viel Energie erforderlich ist, um diese geordnete Struktur aufzubrechen. Die drei Fluorpolymere veranschaulichen dies perfekt.
Die lineare, hochkristalline Struktur von PTFE
PTFE besteht aus einer geraden Kette von CF₂-Einheiten. Die Fluoratome sind symmetrisch um das Kohlenstoffgerüst angeordnet, was ein starres, stabförmiges Molekül erzeugt, das sich effizient zu Kristalliten packt. Diese hohe Kristallinität — oft 90% oder mehr bei Neuware — verleiht PTFE seinen außergewöhnlich hohen Schmelzpunkt. Sie verleiht PTFE auch seine berühmt hohe Schmelzviskosität. Bei Temperaturen über 327°C wird PTFE nicht zu einer frei fließenden Flüssigkeit; es wird zu einem durchscheinenden, gummiartigen Gel, das immer noch viel zu viskos ist, um durch eine Form oder Düse zu fließen. Deshalb wird PTFE durch Sintern verarbeitet: Pulver wird in eine Form gepresst und dann erhitzt, um die Partikel zu verschmelzen, ohne jemals einen echten Schmelzfluss zu erreichen.
Die Alkoxy-Seitenketten von PFA
PFA ist ein Copolymer aus Tetrafluorethylen und einem Perfluoralkoxy-Comonomer. Die Seitengruppen sind relativ klein und flexibel und hängen in zufälligen Abständen an der Hauptkette. Sie stören die Fähigkeit benachbarter Ketten, sich zu großen, perfekten Kristalliten zu packen, leicht, was den Schmelzpunkt im Vergleich zu PTFE um etwa 17–22°C senkt. Da die Seitengruppen jedoch perfluoriert und chemisch ähnlich wie das Hauptgerüst sind, behält das Material fast die gesamte thermische Stabilität und chemische Beständigkeit von PTFE bei. Das Nettoergebnis ist ein Polymer, das bei etwa 305–310°C schmilzt, aber bei hohen Zylindertemperaturen — typischerweise 350–400°C — immer noch gut genug für konventionelles Spritzgießen fließt.
Das Hexafluorpropylen-Comonomer von FEP
FEP ist ebenfalls ein Copolymer aus Tetrafluorethylen, aber das Comonomer ist Hexafluorpropylen. Die HFP-Einheit führt eine sperrige Trifluormethyl-Verzweigung (CF₃) direkt in das Rückgrat ein. Diese Verzweigung stört die Kettenpackung viel stärker als die längere Alkoxy-Seitenkette von PFA, da sie eine große sterische Hinderung erzeugt und die Kristallinität signifikant reduziert. Der Schmelzpunkt sinkt auf etwa 260°C, und auch der kristalline Anteil ist geringer. Der Vorteil ist ein exzellenter Schmelzfluss bei moderaten Temperaturen — FEP kann bei etwa 300–350°C extrudiert werden — und es lässt sich hervorragend heißsiegeln. Der Preis dafür ist eine niedrigere maximale Gebrauchstemperatur und eine etwas geringere mechanische Festigkeit im Vergleich zu PTFE und PFA.
PTFE vs. PFA vs. FEP: Schmelzpunkt-Vergleichstabelle
Hier ist eine übersichtliche Referenztabelle für Ihre Materialbewertung:
| Eigenschaft | PTFE | PFA | FEP |
|---|---|---|---|
| Schmelzpunkt (°C / °F) | ~327°C / 620°F | ~305–310°C / 581–590°F | ~260°C / 500°F |
| Dauergebrauchstemperatur (°C / °F) | ~260°C / 500°F | ~250–260°C / 482–500°F | ~200°C / 392°F |
| Maximale kurzzeitige Temperatur | ~300°C / 572°F | ~280°C / 536°F | ~205°C / 400°F |
| Verarbeitungsmethode | Sintern (Formpressen, Strangpressen, isostatisches Pressen, Schälen) | Schmelzverarbeitung (Spritzgießen, Extrusion, Blasformen) | Schmelzverarbeitung (Extrusion, Spritzgießen, Heißsiegeln) |
| Kristallinitätsgrad | Sehr hoch (typischerweise 90%+) | Moderat (im Vergleich zu PTFE) | Niedrig bis moderat |
| Wichtigste Erkenntnis | Höchste Hitzebeständigkeit, aber kein echter Schmelzfluss | Fast PTFE-ähnliche thermische Leistung mit voller Schmelzverarbeitbarkeit | Am einfachsten zu verarbeiten, niedrigste Hitzegrenze |
Was dies in der Praxis bedeutet:
- PTFE ist Ihre Wahl, wenn das Bauteil kontinuierlichen Temperaturen bis zu 260°C ausgesetzt ist und Sie das Maximum an chemischer Beständigkeit benötigen. Seien Sie einfach bereit, einen gesinterten, zerspanungsbasierten Fertigungsweg zu akzeptieren.
- PFA ist das schmelzverarbeitbare Arbeitstier für Hochtemperaturanwendungen. Es bietet 90% der thermischen und chemischen Leistung von PTFE, lässt sich aber in komplexe Geometrien spritzgießen.
- FEP ist die beste Option, wenn Verarbeitungsfreundlichkeit, Transparenz und Heißsiegelbarkeit wichtiger sind als extreme Temperaturbeständigkeit.
Dauergebrauchstemperatur vs. Schmelzpunkt: Der entscheidende Unterschied
Einer der größten Fehler, die ich in der Branche sehe, ist die Verwechslung von Schmelzpunkt mit Dauergebrauchstemperatur. Das ist nicht dasselbe. Der Schmelzpunkt eines Polymers ist der thermodynamische Übergang, bei dem die kristalline Struktur zusammenbricht. Die Dauergebrauchstemperatur ist ein praktischer Grenzwert, der auf langfristigem thermischen Abbau, Kriechen und dem Erhalt mechanischer Eigenschaften basiert.
PTFE beispielsweise schmilzt bei 327°C, ist aber im Allgemeinen nur für den Dauereinsatz bis 260°C ausgelegt. Schön und gut, denken Sie vielleicht — das ist nah genug. Aber gehen Sie höher, und Sie beginnen eine langsame Depolymerisation und die Freisetzung toxischer fluorierter Abbauprodukte zu sehen. Selbst unterhalb des Schmelzpunkts führt anhaltende Hitze zu einem Verlust des Molekulargewichts und verringerter mechanischer Festigkeit.
PFA ist für den Dauereinsatz bei 250–260°C ausgelegt, fast identisch mit PTFE. FEP ist mit seinem niedrigeren Schmelzpunkt typischerweise auf 200°C Dauerbetrieb begrenzt. Dieser Unterschied ist signifikant in Anwendungen wie Halbleiter-Prozesskammern, Wärmetauschern und elektrischer Isolierung, wo jedes Grad an Belastbarkeit zählt.
Sie sollten auch das Tieftemperaturverhalten berücksichtigen. Alle drei Fluorpolymere bleiben bis zu kryogenen Temperaturen zäh und schlagfest. Die Glasübergangstemperaturen liegen alle weit unter −100°C, daher ist sprödes Versagen im unteren Bereich selten ein Problem — einer der großen Vorteile der gesamten Fluorpolymer-Familie.
Wie der Schmelzpunkt die Verarbeitbarkeit beeinflusst: Sintern vs. Schmelzextrusion
Die praktische Konsequenz der Schmelzpunktunterschiede ist die Art und Weise, wie jedes Material gefertigt wird. Gehen wir das durch.
PTFE: Hoher Schmelzpunkt, kein Schmelzfluss
Die Schmelzviskosität von PTFE bei 380°C liegt in der Größenordnung von 10¹⁰ Poise — etwa eine Million Mal höher als bei typischen Thermoplasten. Es fließt schlichtweg nicht. Wir können es also nicht spritzen, nicht im konventionellen Sinne durch eine Düse extrudieren und nicht blasformen. Stattdessen werden PTFE-Teile durch einen Prozess namens Sintern hergestellt.
Der typische Weg beginnt mit PTFE-Pulver, das in einer Form unter hohem Druck zu einem „Preform“ verdichtet wird. Der Preform wird dann über seinen Schmelzpunkt erhitzt, üblicherweise auf 360–380°C, damit die Partikel zu einer homogenen Masse verschmelzen. Nach dem Abkühlen kann das Teil auf die Endmaße bearbeitet werden. Für Stäbe und Rohre ist Strangpressen üblich. Für Folien wird das Material oft geschält — wie bei einer Torte von einem zylindrischen Block auf einer Drehmaschine.
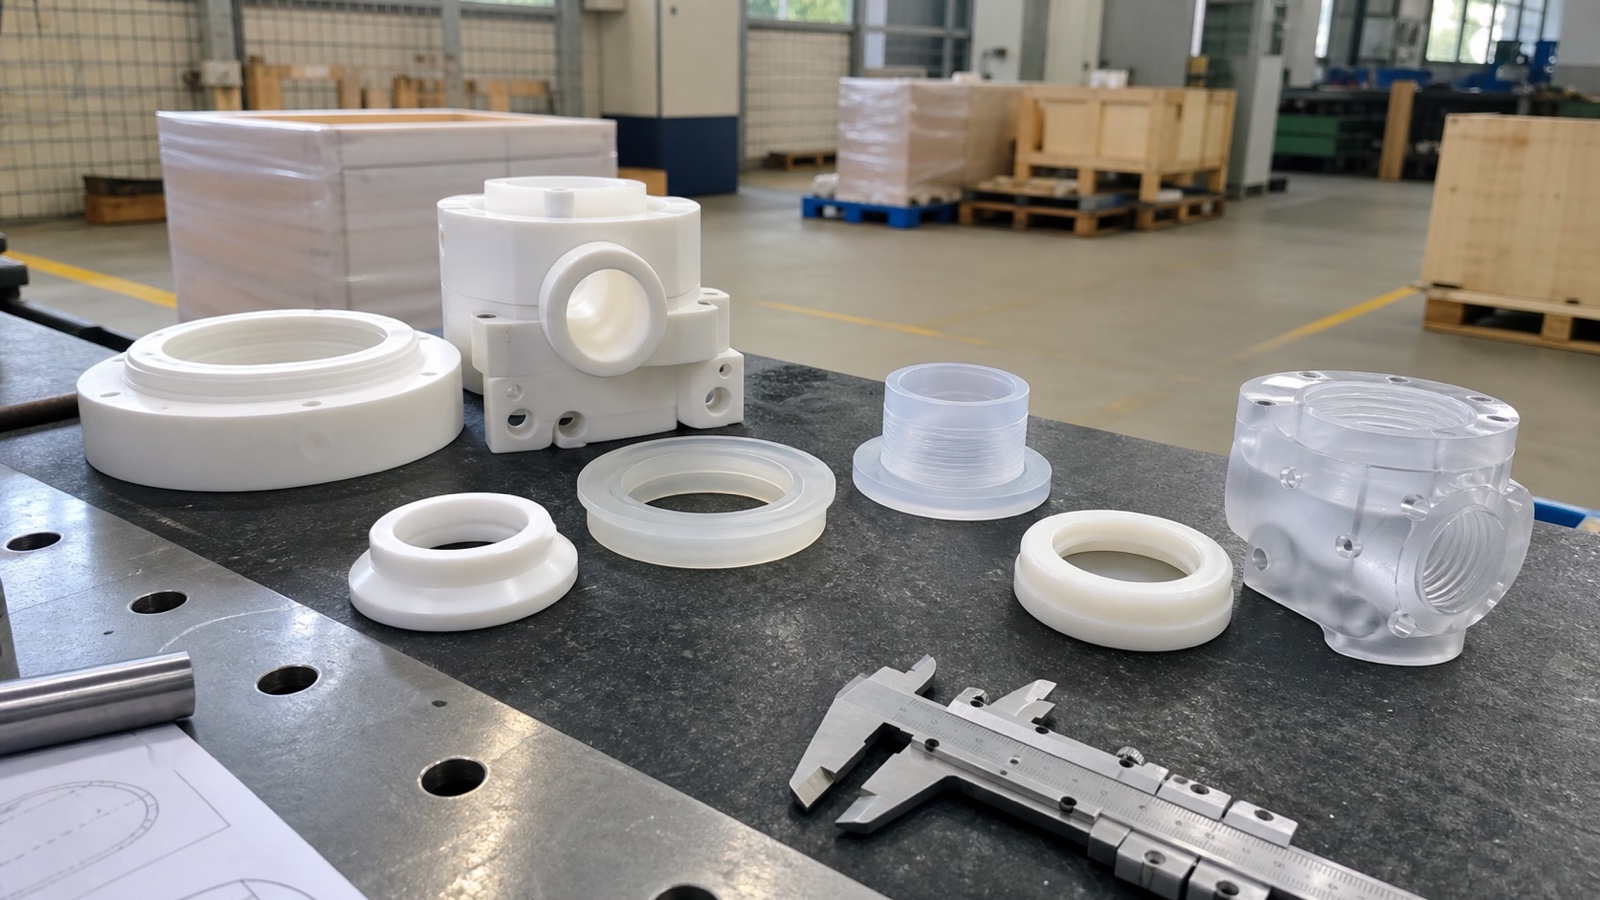
All das ist teurer als einfaches Spritzgießen und begrenzt die geometrische Komplexität. Andererseits liefert gesintertes PTFE die höchste Kristallinität und den besten thermischen Spielraum aller Fluorpolymere. Wenn wir bei PlasticCNCPro PTFE-Bauteile bearbeiten — Dichtungen, Buchsen, Isolatoren und kundenspezifische Auskleidungen — starten wir fast immer mit gesintertem, spannungsfreiem Material, um die dimensionale Stabilität zu gewährleisten.
PFA: Schmelzverarbeitbar mit PTFE-ähnlichen Eigenschaften
Da PFA bei 305–310°C schmilzt und eine viel niedrigere Schmelzviskosität als PTFE aufweist, kann es auf Standard-Thermoplastmaschinen verarbeitet werden. Spritzgießen, Schneckenextrusion, Blasformen, sogar Thermoformen sind praktikabel. Der Haken ist, dass PFA hohe Verarbeitungstemperaturen erfordert — Zylinderzonen im Bereich von 350–400°C — und korrosionsbeständige Werkzeuge, da das heiße Polymer Standardstahl angreifen kann.
Der Lohn ist enorm: Sie können PFA in komplexe Verteilergehäuse, Winkelstücke, Ventilkomponenten und hochreine Pumpenköpfe spritzen, die aus PTFE wirtschaftlich unmöglich zu fräsen wären. Und da die Dauergebrauchstemperatur von PFA fast der von PTFE entspricht, können diese Teile in denselben anspruchsvollen Umgebungen eingesetzt werden.
FEP: Das am einfachsten zu verarbeitende der drei
FEP hat den niedrigsten Schmelzpunkt, und das zeigt sich in der einfachen Verarbeitung. Extrusionstemperaturen liegen typischerweise bei 300–350°C, was weniger thermische Belastung für das Harz und schnellere Zykluszeiten bedeutet. FEP hat zudem herausragende Heißsiegeleigenschaften — Sie können es mit einfachen beheizten Werkzeugen mit sich selbst verschweißen, weshalb FEP-Folie ein Favorit für Auskleidungen und Laborgeräte ist.
Es ist nicht überraschend, dass FEP die Draht- und Kabelisolierung, Schrumpfschläuche und Trennfolien dominiert. Wenn Sie lange, kontinuierliche Isolationslängen benötigen und nicht die absolute maximale Temperaturbeständigkeit brauchen, ist FEP die mühelose, zuverlässige Wahl. Der Preis ist eine niedrigere maximale Gebrauchstemperatur und etwas reduzierte mechanische Festigkeit im Vergleich zu PTFE und PFA.
Vergleich der mechanischen, chemischen und elektrischen Eigenschaften
Der Schmelzpunkt ist selten das einzige Auswahlkriterium. Lassen Sie uns einen Schnellvergleich der anderen Eigenschaften durchführen, die Sie bewerten werden.
Mechanische Festigkeit & Verschleiß
- PTFE: Hohe Festigkeit, aber schlechte Verschleißfestigkeit und signifikantes Kriechen unter Last. Deshalb wird PTFE oft mit Glas, Kohlenstoff oder Bronze gefüllt — oder als dünne Auskleidung auf einem Metallsubstrat verwendet.
- PFA: Bessere Kriechfestigkeit als PTFE, ähnliche Biegefestigkeit und ein vernünftig niedriger Reibungskoeffizient. Es ist die dimensionsstabilere Wahl für Formteile.
- FEP: Etwas geringere Zugfestigkeit als PTFE und PFA, aber exzellente Flexibilität und Schlagfestigkeit. Es ist das am ehesten verzeihende der drei bei wiederholtem Biegen.
Chemische Beständigkeit
Alle drei sind hochgradig inert gegenüber Säuren, Basen, organischen Lösungsmitteln und Oxidationsmitteln. PTFE und PFA sind in der chemischen Beständigkeit nahezu identisch — beide gelten als im Wesentlichen undurchlässig für alle Chemikalien bei Temperaturen bis zu ihren Einsatzgrenzen. FEP ist nur geringfügig weniger beständig, und in den meisten realen Umgebungen ist dieser Unterschied unsichtbar.
Die Ausnahmen sind exotische Bedingungen: geschmolzene Alkalimetalle, elementares Fluor bei hohen Temperaturen und bestimmte hochreaktive Halogenfluoride. In diesen Fällen degradieren alle Perfluorpolymere letztendlich, und PTFE schneidet nur in Bezug auf die Zeit bis zum Versagen am besten ab.
Elektrische & dielektrische Eigenschaften
Alle drei Fluorpolymere bieten eine herausragende Durchschlagfestigkeit, niedrige Dielektrizitätskonstante und extrem hohen spezifischen Durchgangswiderstand. Sie sind Industriestandards für Drahtisolierungen, Koaxialkabel-Dielektrika und Komponenten in Halbleiteranlagen, die keine Ionen abgeben dürfen. Der praktische Unterschied ist thermisch: PFA kann bei höheren Leitertemperaturen verwendet werden als FEP, während FEP eine einfachere Extrusion für feine Drähte bietet.
Optische Transparenz & Oberflächeneigenschaften
FEP und PFA sind deutlich transparenter als PTFE. FEP ist insbesondere fast klar, weshalb es in Laborschläuchen und Schauglas-Auskleidungen verwendet wird. PTFE ist je nach Dicke und Kristallinität durchscheinend bis undurchsichtig. Alle drei haben Antihaft-Oberflächen mit geringer Reibung und einem Reibungskoeffizienten von etwa 0,05–0,10.
Anwendungsvergleich: Welches Fluorpolymer gewinnt wo?
Die Zuordnung von Schmelzpunkt und Verarbeitbarkeit zur realen Nutzung macht die Entscheidung viel einfacher.
PTFE-Anwendungen
PTFE ist der Standard für Dichtungen, O-Ringe, Pumpenmembranen, Lager und chemische Auskleidungen, bei denen die Betriebstemperaturen von Natur aus heiß sind. Es ist auch das Material der Wahl für geschälte Folien in Hochtemperaturkondensatoren und Isolierbändern. Wenn Ihr Teil kontinuierlicher Hitze um 260°C ausgesetzt ist oder Chemikalien so aggressiv sind, dass nichts anderes überlebt, ist PTFE fast sicher die Antwort.
PFA-Anwendungen
PFA glänzt in Halbleiter-Nassprozessanlagen: Armaturen, Ventilgehäuse, hochreine Schläuche und Wafer-Carrier. Diese Komponenten benötigen die chemische Reinheit und Temperaturbeständigkeit von PTFE, aber auch die Designfreiheit des Spritzgießens. PFA’s geringe Extraktionswerte und glatte Oberflächen machen es zum Standardmaterial für den Transport ultrareiner Chemikalien bei erhöhten Temperaturen.
FEP-Anwendungen
FEP ist die richtige Wahl für Draht- und Kabelisolierungen, Schrumpfschläuche, Walzenbezüge, Trennfolien und Laborbecher. Wenn Sie eine Auskleidung heißsiegeln oder ein Material benötigen, das leicht in komplexe Formen geschweißt werden kann, ist der niedrige Schmelzpunkt von FEP ein Feature, kein Bug. Halten Sie die Betriebstemperatur einfach unter 200°C und Sie sind in der Komfortzone.
Kosten & Gesamtbetriebskostenvergleich
Rohstoffpreise können irreführend sein. PTFE-Harz ist pro kg im Allgemeinen das wirtschaftlichste der drei. PFA ist teurer als FEP, und beide sind spürbar teurer als PTFE. Aber Verarbeitungskosten können die gesamte Gleichung kippen.
Der Sinter-Fertigungsweg von PTFE umfasst mehrere Schritte: Vorformen, Sintern, Abkühlen und oft umfangreiche Zerspanung. Für eine einfache Dichtung ist das in Ordnung. Für einen komplexen Verteiler, der aus massivem PTFE gefräst werden müsste, schießen die Kosten in die Höhe. PFA hingegen kann in Sekunden in denselben Verteiler gespritzt werden. Die Werkzeugkosten sind hoch, aber bei Produktionsmengen von über einigen tausend Teilen gewinnt PFA bei den Kosten pro Teil.
FEP ist aufgrund niedrigerer Temperaturen und schnellerer Zykluszeiten günstiger zu verarbeiten als PFA, aber seine niedrigere Temperaturbeständigkeit schränkt den Einsatzbereich ein.
Praktische Anleitung:
- Für große Volumina, hohe Temperaturen, einfache Geometrien → Erwägen Sie PTFE.
- Für komplexe Hochtemperaturteile bei mittleren bis hohen Volumina → Erwägen Sie PFA.
- Für Tieftemperatur-heißversiegelte Baugruppen bei hohen Volumina → Erwägen Sie FEP.
- Für Prototypen und Kleinserien ist gefrästes PTFE oder PFA oft wirtschaftlicher als die Investition in Werkzeuge — und bei PlasticCNCPro fräsen wir alle drei.
So wählen Sie das richtige Fluorpolymer: Eine praktische Checkliste
Nutzen Sie diesen Entscheidungsrahmen, um Ihre Optionen schnell einzugrenzen.
- Wenn die maximale Dauertemperatur 260°C übersteigt → Wählen Sie PTFE.
- Wenn Sie Schmelzverarbeitung benötigen, aber dennoch eine PTFE-ähnliche thermische und chemische Leistung erforderlich ist → Wählen Sie PFA.
- Wenn Verarbeitungsfreundlichkeit, Transparenz und Heißsiegelbarkeit Ihre obersten Prioritäten sind → Wählen Sie FEP.
- Wenn die Kosten pro Teil der Haupttreiber sind → Erwägen Sie PTFE für große, einfache Massenteile; erwägen Sie FEP für heißversiegelte Tieftemperaturbaugruppen.
Und eine „Nicht-tun“-Liste:
- Wählen Sie nicht FEP für kontinuierliche Belastung über 200°C. Sie erhalten vorzeitiges Kriechen und Versprödung.
- Wählen Sie nicht PTFE, wenn Sie enge Toleranzen durch Spritzgießen benötigen. Es kann überhaupt nicht spritzgegossen werden.
- Gehen Sie nicht davon aus, dass PFA alles kann, was PTFE kann. In den extremsten thermischen und chemischen Grenzfällen hat PTFE immer noch die Nase vorn.
- Spezifizieren Sie ein Material nicht allein aufgrund des Schmelzpunkts. Vergleichen Sie immer Dauergebrauchstemperatur, mechanische Anforderungen und Verarbeitungsmethode.
Häufig gestellte Fragen (FAQ)
Was ist der Schmelzpunkt von PTFE, PFA und FEP?
PTFE schmilzt bei etwa 327°C (620°F). PFA schmilzt im Bereich von 305–310°C (581–590°F). FEP schmilzt bei etwa 260°C (500°F).
Welches Fluorpolymer hat den höchsten Schmelzpunkt?
PTFE hat den höchsten Schmelzpunkt mit ~327°C, gefolgt von PFA mit ~305–310°C und dann FEP mit ~260°C.
Was ist die maximale Betriebstemperatur von FEP vs. PFA vs. PTFE?
Für den Dauereinsatz ist PTFE bis 260°C zugelassen, PFA bis 250–260°C und FEP bis 200°C. Kurze Ausflüge sind möglich, aber die langfristige Belastung sollte innerhalb dieser Grenzen bleiben.
Kann PFA PTFE ersetzen?
In vielen Anwendungen ja — insbesondere dort, wo Schmelzverarbeitung erforderlich ist und die Betriebstemperatur unter 260°C bleibt. PFA bietet eine ähnliche chemische Beständigkeit und thermische Stabilität. PTFE gewinnt jedoch immer noch bei den absolut höchsten Temperaturspielräumen und dem niedrigsten Reibungskoeffizienten. Wenn das Teil kontinuierlich Temperaturen von genau 260°C ausgesetzt ist, validieren Sie dies vor dem Wechsel mit thermischen Tests.
Warum ist PTFE schwer zu verarbeiten, obwohl es einen hohen Schmelzpunkt hat?
Weil die Schmelzviskosität von PTFE außerordentlich hoch ist — etwa eine Million Mal höher als bei einem typischen Thermoplast. Es „fließt“ nicht wie eine Flüssigkeit; es erweicht nur zu einem Gel. Deshalb wird PTFE gesintert statt spritzgegossen oder konventionell extrudiert.
Ist FEP so chemisch beständig wie PTFE?
FEP ist sehr nah dran, aber PTFE und PFA bieten in den aggressivsten Umgebungen eine geringfügig überlegene chemische Beständigkeit. In gewöhnlichen Säuren, Basen und Lösungsmitteln leistet FEP den gleichen Standard. Nur unter extremen Bedingungen — geschmolzene Alkalimetalle, Hochtemperatur-Fluorgas — wird der Unterschied messbar.
Was ist besser für die Drahtisolierung: FEP oder PFA?
FEP ist einfacher zu extrudieren, hat bessere elektrische Eigenschaften bei niedrigeren Frequenzen und ist sehr verbreitet für Draht- und Kabelisolierungen. PFA wird gewählt, wenn höhere Temperaturbeständigkeiten erforderlich sind — zum Beispiel in der Luft- und Raumfahrt oder bei Automobilanwendungen, wo der Leiter heiß laufen soll. Für die meisten Standardverdrahtungen ist FEP ausreichend und wirtschaftlicher.
Fazit & Abschließende Empfehlungen
Fassen wir die Schmelzpunkthierarchie zusammen: PTFE > PFA > FEP. Diese eine Rangfolge bestimmt alles andere. PTFE bietet Ihnen die höchste Temperaturbeständigkeit und ultimative chemische Inertheit, erfordert aber einen Sinter-Fertigungsweg. PFA bietet Ihnen fast die gleiche thermische Leistung bei voller Schmelzverarbeitbarkeit. FEP bietet Ihnen die einfachste Fertigung und beste Heißsiegelbarkeit, senkt aber die Temperaturgrenze auf 200°C.
Wenn ich bei PlasticCNCPro mit Kunden arbeite, läuft das Gespräch fast immer auf vier Fragen hinaus: Welche Temperatur sieht das Teil tatsächlich? Welche chemische Umgebung? Wie wird das Teil hergestellt? Und was müssen die Kosten pro Teil sein? Sobald Sie diese beantwortet haben, wird das richtige Fluorpolymer meist offensichtlich.
| Kurzübersicht | PTFE | PFA | FEP |
|---|---|---|---|
| Schmelzpunkt | ~327°C | ~305–310°C | ~260°C |
| Dauerbetrieb | ~260°C | ~250–260°C | ~200°C |
| Verarbeitung | Gesintert | Schmelzverarbeitbar | Schmelzverarbeitbar |
| Am besten für | Max. Hitze- und Chemikalienbeständigkeit | PTFE-ähnliche Leistung mit komplexem Formen | Verarbeitungsfreundlichkeit und Heißsiegeln |
Natürlich hat jede Anwendung ihre eigenen Tücken. Deshalb empfehle ich immer, einen Werkstoffingenieur zu konsultieren, bevor Sie ein Design finalisieren. Wenn Sie an einem Teil arbeiten, das Präzisionszerspanung in PTFE, PFA oder FEP — oder einem anderen technischen Kunststoff — erfordert, helfe ich Ihnen gerne dabei, die Optionen zu bewerten.
Senden Sie uns noch heute Ihre Zeichnung, 3D-Datei oder Projektanforderungen. Unser Team bei PlasticCNCPro wird Ihr Material, Ihre Toleranzen und Ihren Fertigungsweg prüfen, und wir werden mit einem Angebot und einer Produktionsempfehlung antworten. Egal, ob Sie einen Prototyp oder eine wiederkehrende Produktion benötigen, wir stellen sicher, dass Sie das richtige Fluorpolymer für den Job erhalten.
Zusätzliche Ressourcen & weiterführende Literatur
- [PTFE Zerspanungsleitfaden: Toleranzen, Oberflächen und Design-Tipps](#)
- [Fluorpolymer-Chemikalienbeständigkeits-Tabelle](#)
- [Schmelzverarbeitbare vs. gesinterte Thermoplaste: Was Sie wissen müssen](#)
- [Auswahl von Hochtemperaturkunststoffen für die CNC-Bearbeitung](#)
- [PTFE-, PFA- und FEP-Datenblätter herunterladen](#)
Haben Sie Fragen zu Ihrer spezifischen Anwendung? Hinterlassen Sie unten einen Kommentar oder kontaktieren Sie uns für kundenspezifische technische Unterstützung. Wir sind hier, um Ihnen bei der Auswahl des richtigen Materials und der präzisen Fertigung Ihrer Teile zu helfen.