
Guía de materiales de ingeniería
ABS frente a ASA: ¿Qué plástico es mejor para componentes exteriores?
¿Está eligiendo entre ABS y ASA para proyectos exteriores? Comparamos la resistencia a los rayos UV, la resistencia mecánica, el comportamiento térmico, la facilidad de impresión y las consideraciones de fabricación para ayudarle a seleccionar el plástico adecuado para componentes fiables.
1. Introducción: La batalla por la durabilidad exterior
El ABS, o acrilonitrilo butadieno estireno, es un termoplástico de ingeniería ampliamente utilizado, conocido por su tenacidad, facilidad de mecanizado y coste relativamente accesible. El ASA, o acrilonitrilo estireno acrilato, tiene un perfil de ingeniería similar, pero sustituye el componente de caucho de butadieno del ABS por un caucho acrílico más estable frente a la intemperie.
Esta diferencia es importante cuando un componente debe soportar la luz solar, la lluvia, los ciclos de temperatura, la contaminación ambiental y una manipulación repetida. Un material que funciona bien durante una prueba en interiores puede decolorarse, volverse frágil o perder calidad superficial después de una exposición exterior prolongada.
ABS de un vistazo
Una opción práctica para carcasas, protecciones, accesorios y prototipos resistentes a los impactos para interiores, donde la luz solar directa es limitada.
ASA de un vistazo
Una alternativa orientada al uso exterior que conserva de forma más eficaz el aspecto y un rendimiento mecánico útil bajo exposición a los rayos UV.
Nuestra conclusión práctica: ambos plásticos son materiales de calidad de ingeniería, pero el ASA es el sucesor estándar de la industria del ABS cuando la apariencia y la durabilidad exterior a largo plazo son prioridades.
2. La química: Por qué se diseñó el ASA para superar al ABS
El ABS combina acrilonitrilo y estireno con una fase de caucho de butadieno. El butadieno aporta tenacidad y resistencia al impacto, pero también es vulnerable a la radiación ultravioleta. En su lugar, el ASA utiliza una fase de caucho acrílico. Esto conserva gran parte del procesamiento y del comportamiento mecánico habituales del ABS, al tiempo que mejora la resistencia a la luz solar y a la intemperie.
La diferencia no significa que el ASA sea inmune al envejecimiento. Todos los polímeros pueden cambiar después de años de exposición al calor, los rayos UV, la humedad y las tensiones. La ventaja del ASA es que su formulación ralentiza la degradación visible y mecánica que convierte al ABS estándar en una opción poco adecuada para piezas expuestas continuamente.
El factor de resistencia a los rayos UV
Bajo la luz solar, el ABS suele comenzar con un amarilleamiento o entizamiento superficial. La exposición continua puede reducir la tenacidad y hacer más frágiles las secciones delgadas o las zonas sometidas a tensión. Esto puede ser especialmente importante en encajes a presión, clips, cubiertas protectoras y pestañas de montaje.
El ASA está formulado para permanecer más estable bajo la luz exterior. Generalmente conserva durante más tiempo el color, la calidad superficial y un rendimiento útil frente a los impactos, por lo que se selecciona con frecuencia para molduras exteriores de automóviles, carcasas exteriores, señales y cubiertas de equipos.
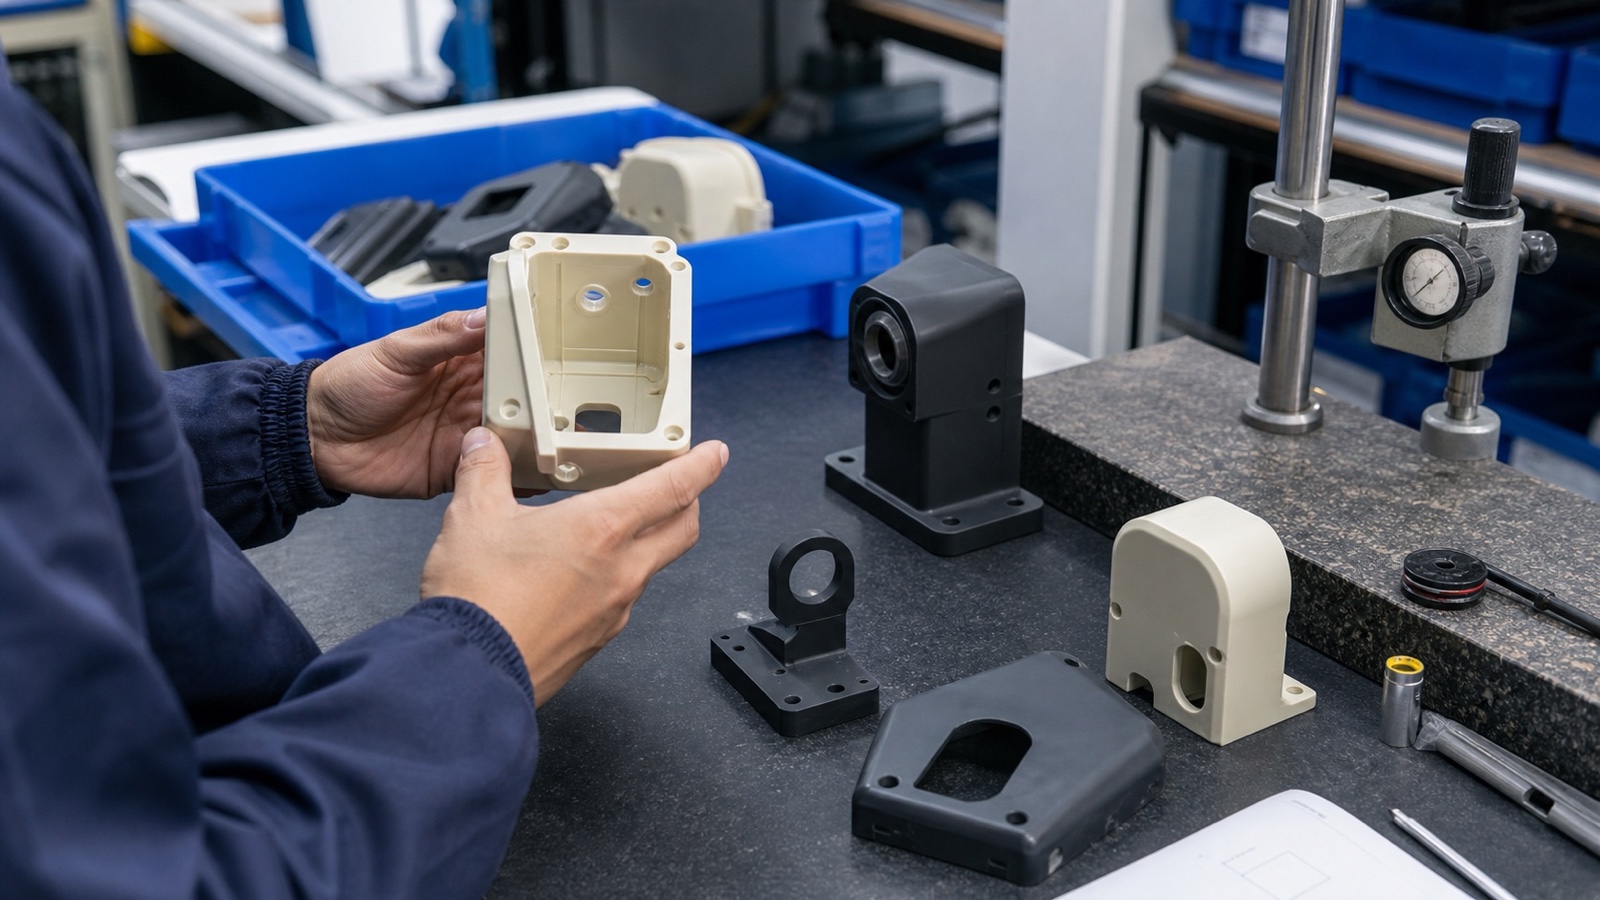
La selección de materiales para exteriores debe considerar conjuntamente la dosis de radiación UV, la temperatura, la tensión, el color, la geometría y la vida útil prevista.
Advertencia de diseño
No evalúe la aptitud para exteriores únicamente mediante una prueba visual breve. Una pieza puede parecer aceptable después de varias semanas mientras una pérdida oculta de ductilidad ya está afectando a clips, roscas, paredes delgadas o elementos sometidos a impactos.
3. Comparación directa: Comparación de las propiedades de los materiales
El ABS y el ASA se solapan considerablemente en muchas aplicaciones interiores. La mejor elección depende del entorno, del patrón de tensión y de la importancia que el proyecto otorgue a la conservación del aspecto y a la estabilidad frente a la intemperie.
| Propiedad | ABS | ASA | Implicación de ingeniería |
|---|---|---|---|
| Estabilidad frente a los rayos UV | Limitada sin estabilización ni protección | Gran ventaja para exteriores | Se prefiere ASA para la exposición continua a la luz solar |
| Resistencia al impacto y tenacidad | Plástico de ingeniería tenaz | En general, similar en muchos grados | La geometría y el grado siguen siendo importantes |
| Capacidad térmica | Adecuado para calor moderado | Rango general comparable | Compruebe el grado real y la temperatura bajo carga |
| Procesamiento | Mecanizable e imprimible, pero propenso a deformarse en FDM | Requisitos de proceso similares con mejores resultados en exteriores | La geometría de la pieza y el control del proceso siguen siendo decisivos |
Resistencia mecánica y resistencia al impacto
El ABS y el ASA pueden proporcionar una resistencia a la tracción, rigidez y resistencia al impacto similares al comparar grados adecuados. Para equipos interiores, cubiertas, soportes y protecciones, la diferencia suele ser menos importante que el grosor de la pared, la disposición de las nervaduras, el diseño de los elementos de fijación, la dirección de mecanizado y si la pieza está sometida a una carga continua.
El ASA se convierte en la opción más segura cuando esa misma carga mecánica se combina con exposición a los rayos UV. Aunque la resistencia inicial sea comparable, el ABS puede perder tenacidad con el tiempo en exteriores. Para un componente que deba seguir siendo resistente a los impactos después de años de servicio, la estabilidad frente a la intemperie forma parte del diseño mecánico.
Resistencia térmica
El ABS y el ASA son termoplásticos amorfos con temperaturas de transición vítrea dentro de un rango de ingeniería ampliamente similar. Son adecuados para muchas aplicaciones de temperatura moderada, pero ninguno debe seleccionarse para un entorno de alta temperatura sin comprobar el grado específico, la carga, el factor de seguridad y la duración de la exposición.
Los interiores de automóviles ilustran este problema de diseño. Una carcasa oscura expuesta al sol directo puede alcanzar una temperatura interna mucho mayor que la del aire circundante. Para carcasas de instrumentos, soportes o piezas decorativas, recomendamos evaluar conjuntamente el calor, los rayos UV, la fluencia y la tensión, en lugar de suponer que una propiedad nominal a temperatura ambiente permanecerá sin cambios.
Resistencia química y a la humedad
La lluvia y la humedad normal generalmente son manejables para ambos materiales, aunque la entrada de agua en juntas, elementos de fijación e interfaces todavía puede provocar un fallo a nivel del sistema. El ABS y el ASA no son opciones ideales para todos los entornos químicos agresivos. Las grasas, los limpiadores, los combustibles, los disolventes y los productos químicos concentrados pueden afectar a la superficie o causar fisuración por tensión, dependiendo de la concentración, la temperatura y el tiempo de exposición.
Para bombas, válvulas, equipos de laboratorio o conjuntos de procesamiento químico, evaluamos el medio exacto y las condiciones de funcionamiento antes de recomendar un plástico. La resistencia a los rayos UV por sí sola no hace que el ASA sea universalmente resistente a los productos químicos, y puede ser necesario utilizar un polímero más especializado cuando la exposición química domina el diseño.
4. Consideraciones prácticas: Impresión y fabricación
La decisión sobre el material cambia según se fabrique un prototipo impreso único, una carcasa de serie corta o un componente de producción mecanizado con precisión. La impresión FDM pone de manifiesto la deformación y la adhesión entre capas, mientras que el mecanizado CNC destaca la disponibilidad del material de partida, la estabilidad dimensional, la selección de herramientas y el acabado superficial.
Facilidad de impresión y deformación
El ABS tiene fama de ser difícil de imprimir porque se contrae al enfriarse. Las piezas planas grandes pueden levantarse en las esquinas, y las diferencias de temperatura entre capas pueden producir grietas o distorsión. A menudo son necesarias una superficie de construcción calefactada, una cámara controlada, una adhesión correcta a la base y una estrategia de enfriamiento cuidadosa.
El ASA presenta un comportamiento térmico similar, pero a menudo se considera ligeramente más tolerante en los flujos de trabajo prácticos de impresión para exteriores. También se beneficia del control de la cámara y de una buena preparación de la primera capa. Ninguno de los dos materiales debe tratarse como una opción sencilla de conectar y usar para componentes grandes y de paredes delgadas.
Controle los gradientes térmicos
Utilice un entorno de construcción calefactado adecuado y evite las corrientes de aire no controladas alrededor de la pieza.
Diseñe teniendo en cuenta la contracción
Reduzca los tramos grandes sin soporte y revise las esquinas, los orificios, las nervaduras y las transiciones de las paredes.
Valide la pieza real
Pruebe la geometría impresa, la orientación de las capas, los elementos de fijación y la exposición ambiental, no solo una probeta de material.
Vapores y seguridad
Tanto el ABS como el ASA pueden producir compuestos orgánicos volátiles y olores perceptibles durante la impresión de filamento calentado. Recomendamos una ventilación adecuada, una ubicación sensata de la impresora y seguir las instrucciones de manipulación del fabricante del filamento. Una impresora cerrada puede mejorar el control del proceso, pero no elimina la necesidad de gestionar las emisiones de forma responsable.
Buenas prácticas en el taller
Considere la ventilación como parte del proceso de fabricación, no como una característica opcional de confort. El mecanizado de piezas de plástico terminadas también requiere un control adecuado de las virutas, orden y limpieza, y prácticas de seguridad específicas del proceso.
Postprocesado
Tanto el ABS como el ASA pueden lijarse, pintarse, taladrarse y someterse a acabados mecánicos. El ABS es ampliamente conocido por el alisado con vapor de disolvente, que puede reducir las líneas de capa visibles y mejorar la superficie de las piezas impresas adecuadas. El ASA también puede someterse a un postprocesado, pero deben confirmarse el disolvente correcto, los parámetros del proceso, la ventilación y la preparación de la superficie antes de utilizarlo en producción.
En los componentes mecanizados, la calidad superficial depende del grado del material, el estado de la herramienta de corte, la sujeción, los avances, las velocidades y la geometría. En PlasticCNCPro, revisamos el plano y la aplicación antes de seleccionar una estrategia de mecanizado, especialmente cuando el cliente necesita dimensiones ajustadas, elementos roscados, bordes limpios o un aspecto superficial uniforme.
5. Matriz de decisión: Cuándo elegir cada uno
El material adecuado no se determina por el nombre del filamento ni por el menor coste de la materia prima. Recomendamos comenzar por el nivel de exposición, la vida útil requerida, la carga mecánica, el método de fabricación y el coste total del proyecto.
¿Por qué elegir ASA?
Elija ASA cuando una pieza vaya a permanecer en exteriores o cerca de una luz solar intensa y deba conservar su aspecto y tenacidad. Entre los ejemplos habituales se incluyen la señalización exterior, las piezas exteriores de automóviles, las cubiertas de equipos expuestas a la intemperie, los equipos de jardinería, las carcasas de sensores y los soportes instalados en el exterior de una máquina.
El ASA resulta especialmente atractivo cuando sustituir la pieza posteriormente sería costoso o incómodo. Un pequeño sobrecoste del material puede ser razonable si reduce la decoloración prematura, la fragilidad, el riesgo de garantía o los trabajos de mantenimiento en campo.
¿Por qué elegir ABS?
Elija ABS para carcasas interiores, equipos interiores de alto impacto, protecciones de máquinas, accesorios y prototipos sensibles al coste cuando la exposición directa a los rayos UV sea limitada. El ABS cuenta con una amplia disponibilidad, un comportamiento de procesamiento conocido y una tenacidad útil para muchas aplicaciones de ingeniería.
El ABS también puede ser adecuado para una instalación exterior protegida si la pieza está resguardada de la luz solar, pintada con un recubrimiento protector adecuado o prevista para un intervalo de servicio corto. Lo importante es documentar esa suposición ambiental en lugar de dejarla implícita.
El factor «¿Y qué ocurre con el PETG?»
El PETG suele considerarse una alternativa intermedia para uso exterior. Puede ser más fácil de imprimir que los materiales de la familia del ABS y ofrece una resistencia útil a la humedad y una buena tenacidad. Sin embargo, su rendimiento depende en gran medida del grado, la estabilización frente a los rayos UV, la temperatura, la fluencia, los requisitos superficiales y el diseño específico.
Si la conservación del aspecto exterior y la exposición prolongada a los rayos UV son requisitos fundamentales, el ASA suele ser la comparación más directa con el ABS. Si son más importantes la facilidad de impresión y la creación de prototipos de uso general, puede ser conveniente evaluar el PETG junto con ambos materiales.
6. Perspectiva industrial: Moldeo por inyección frente a impresión 3D
En la extrusión basada en filamento, el proceso introduce interfaces entre capas, gradientes térmicos y anisotropía visible. Estos factores pueden influir en la resistencia al impacto, la precisión dimensional y la durabilidad ambiental. Una elección de material acertada aún debe combinarse con la orientación de la pieza, la estrategia de relleno o paredes, la retirada de soportes y el postprocesado.
El moldeo por inyección proporciona una ruta de producción más uniforme y repetible una vez establecidas las herramientas y las condiciones del proceso. Suele ser adecuado para mayores volúmenes, geometrías uniformes y piezas exteriores repetibles. Para prototipos, producción de bajo volumen, piezas de repuesto y geometrías complejas únicas, el mecanizado CNC puede ofrecer una alternativa práctica sin comprometerse con herramientas de moldeo.
En PlasticCNCPro ayudamos a los clientes a comparar el material y la ruta de fabricación antes de la producción. Para un componente de plástico mecanizado a medida, podemos revisar un plano, un modelo CAD o una muestra, y considerar conjuntamente la tolerancia, la geometría, el acabado superficial, la cantidad y las condiciones de aplicación.
Una secuencia práctica de abastecimiento
-
1
Defina la exposición
Registre la luz solar, la humedad, la temperatura, los productos químicos, la carga y la duración de servicio prevista.
-
2
Elija el proceso
Compare la impresión, el mecanizado CNC y el moldeo en función de la cantidad, la tolerancia y la geometría.
-
3
Valide el conjunto
Compruebe los elementos de fijación, las interfaces, el movimiento, la expansión térmica y la exposición ambiental realista.
7. Preguntas frecuentes
¿Es mejor el ASA o el ABS para uso exterior?
El ASA suele ser mejor para un uso exterior continuo porque ofrece una estabilidad frente a los rayos UV y la intemperie considerablemente superior. El ABS sigue siendo adecuado cuando la pieza está protegida de la luz solar o cuando la exposición exterior es breve y el coste es la principal preocupación.
¿Cuánto durará realmente el ASA en exteriores en comparación con el ABS?
No existe una cifra única de vida útil, ya que los resultados dependen del clima, la intensidad de los rayos UV, el color, la geometría, la tensión, el grado y los ciclos de exposición. Por lo general, el ASA conservará el aspecto y la tenacidad durante más tiempo que el ABS estándar, pero una estimación fiable requiere conocer la aplicación real y las condiciones de validación.
¿Puedo utilizar ASA y ABS juntos en el mismo conjunto?
Sí, en muchos conjuntos pueden utilizarse juntos. Revise el ajuste, la expansión térmica, las cargas de los elementos de fijación, el contacto superficial, la exposición química y si la parte de ABS está protegida de los rayos UV. Evite suponer que un aspecto similar implica un comportamiento idéntico a largo plazo.
¿Es el ASA considerablemente más caro que el ABS?
El ASA puede tener un sobrecoste de material, pero la diferencia varía según el grado, el proveedor, el formato, la cantidad y el método de fabricación. Compare el coste total, incluidos el acabado, la sustitución, el servicio en campo y la vida útil prevista, no solo el precio inicial del material.
¿Huele el ASA tan mal como el ABS al imprimirlo?
El ASA puede producir olores perceptibles y compuestos orgánicos volátiles durante la impresión calentada, al igual que el ABS. Para ambos materiales son necesarias una buena ventilación, prácticas adecuadas de cerramiento de la impresora y controles responsables del espacio de trabajo.
8. Conclusión: El veredicto
El ABS y el ASA comparten características mecánicas útiles, y ambos pueden producir componentes de ingeniería eficaces cuando el diseño y el proceso están controlados. El ABS es una opción sensata para carcasas interiores, accesorios, piezas protectoras, equipos interiores de alto impacto y prototipos sensibles al coste.
Para componentes exteriores, el ASA suele ser la mejor elección. Su fase de caucho acrílico le proporciona una ventaja significativa frente al amarilleamiento causado por los rayos UV, la degradación superficial y la fragilización a largo plazo. Esto lo convierte en un candidato sólido para señalización exterior, componentes exteriores de automóviles, equipos de jardinería y cubiertas expuestas de máquinas.
Nuestra recomendación es sencilla: elija ASA cuando el nivel de exposición y la vida útil sean los factores principales de decisión; elija ABS cuando la pieza esté protegida, la aplicación sea principalmente interior o el presupuesto y la creación rápida de prototipos sean más importantes.
Si está desarrollando una pieza de plástico a medida, la selección del material debe revisarse junto con las tolerancias, la geometría, la cantidad, el acabado y la ruta de fabricación. En PlasticCNCPro, ayudamos a clientes B2B de todo el mundo con prototipos, piezas de bajo volumen y producción repetitiva mediante fresado CNC de precisión, torneado, taladrado, roscado, aterrajado y operaciones de mecanizado relacionadas.
Envíe un plano 2D, un modelo 3D, una muestra, la cantidad, la tolerancia y los detalles de la aplicación para una revisión de ingeniería.
Consulta sobre el proyecto
¿Necesita ayuda para seleccionar ABS, ASA u otro plástico de ingeniería?
Comparta su plano, modelo CAD, muestra, requisito de material, cantidad, tolerancia y condiciones de aplicación. Revisaremos la fabricabilidad y recomendaremos una ruta de producción práctica.