Guía de materiales de ingeniería
Punto de fusión vs. Temperatura de servicio continuo: Las diferencias clave
¿Confundido por las clasificaciones de temperatura de los plásticos? Explicamos la diferencia entre el punto de fusión y la temperatura de servicio continuo para que pueda seleccionar materiales que permanezcan fiables en condiciones de funcionamiento reales.
Introducción
Uno de los errores más comunes que vemos en la selección de plásticos es tratar el punto de fusión de un material como su temperatura máxima de funcionamiento. Un plano puede especificar que un componente debe tolerar un entorno caliente, y alguien puede comparar esa temperatura con la Tm del polímero. La comparación parece lógica, pero responde a la pregunta de ingeniería equivocada.
Un plástico puede perder rigidez, comenzar a fluir (creep), cambiar de dimensiones o sufrir degradación química mucho antes de convertirse en líquido. Para un casquillo, guía, aislante, componente de válvula o dispositivo de automatización que soporte carga, esa pérdida temprana de rendimiento puede causar fallos incluso cuando la pieza no está ni cerca de su punto de fusión.
Punto clave
El punto de fusión describe una transición de procesamiento. La temperatura de servicio continuo describe un uso fiable a lo largo del tiempo.
En esta guía, definiré ambas clasificaciones, explicaré por qué los polímeros fallan antes de fundirse y describiré las comprobaciones prácticas que utilizamos al revisar las elecciones de materiales para piezas de plástico mecanizadas por CNC de precisión.
Comprendiendo las definiciones: Punto de fusión (Tm) vs. Temperatura de servicio continuo (CST)
¿Qué es el punto de fusión (Tm)?
El punto de fusión, comúnmente escrito como Tm, es la temperatura a la que un material sólido pasa a un estado líquido. Para un polímero, la transición se asocia principalmente con las regiones cristalinas que se vuelven desordenadas y móviles.
La Tm es principalmente una referencia de fabricación. Los moldeadores y compuestos la utilizan para establecer ventanas de procesamiento adecuadas para el moldeo por inyección, extrusión y operaciones relacionadas, incluyendo el comportamiento de flujo, llenado del molde, tiempos de ciclo y ajustes de la máquina.
¿Qué es la temperatura de servicio continuo (CST)?
La temperatura de servicio continuo es la temperatura aproximada que un material puede soportar durante un largo período (a menudo miles de horas) sin una pérdida significativa de las propiedades mecánicas requeridas por la aplicación.
Por lo tanto, la CST es una consideración de rendimiento en el uso final. Se relaciona con la rigidez, la resistencia a la tracción, la estabilidad dimensional, la resistencia a la deformación (creep), el comportamiento eléctrico y la integridad estructural general de la pieza terminada.
| Propiedad | Punto de fusión (Tm) | Temperatura de servicio continuo (CST) |
|---|---|---|
| Propósito principal | Procesamiento de materiales | Rendimiento de la aplicación a largo plazo |
| Lo que describe | Una transición de fase | Retención de propiedades útiles a lo largo del tiempo |
| Más relevante para | Moldeadores e ingenieros de fabricación | Diseñadores, usuarios y equipos de compras |
| ¿Puede predecir la vida útil de la pieza por sí sola? | No | Es más relevante, pero aún debe verificarse contra la carga y el entorno |
La distinción crítica: Procesamiento vs. Rendimiento
Procesamiento y punto de fusión: Durante el moldeo o la extrusión, el fabricante debe hacer que el polímero sea lo suficientemente fluido para llenar una herramienta o pasar a través de una matriz. La Tm, cuando es aplicable, ayuda a definir esa ventana de proceso. No está destinada a decirle a un diseñador de equipos qué tan caliente puede operar una pieza terminada de manera segura.
Rendimiento y CST: En servicio, el polímero debe retener las propiedades que hacen que la pieza sea útil. El calor reduce la rigidez y la resistencia, acelera la deformación (creep) y puede promover la oxidación u otra degradación. Esos cambios comienzan mucho antes de que un termoplástico alcance un estado visiblemente fundido.
Regla de diseño
Diseñamos en función de la clasificación de servicio continuo de la aplicación y el perfil de carga real, no en función del punto de fusión del polímero. Un margen de seguridad es esencial porque las clasificaciones publicadas se miden bajo condiciones de prueba definidas y pueden no coincidir con todas las geometrías o entornos.
Por qué los materiales fallan antes de fundirse
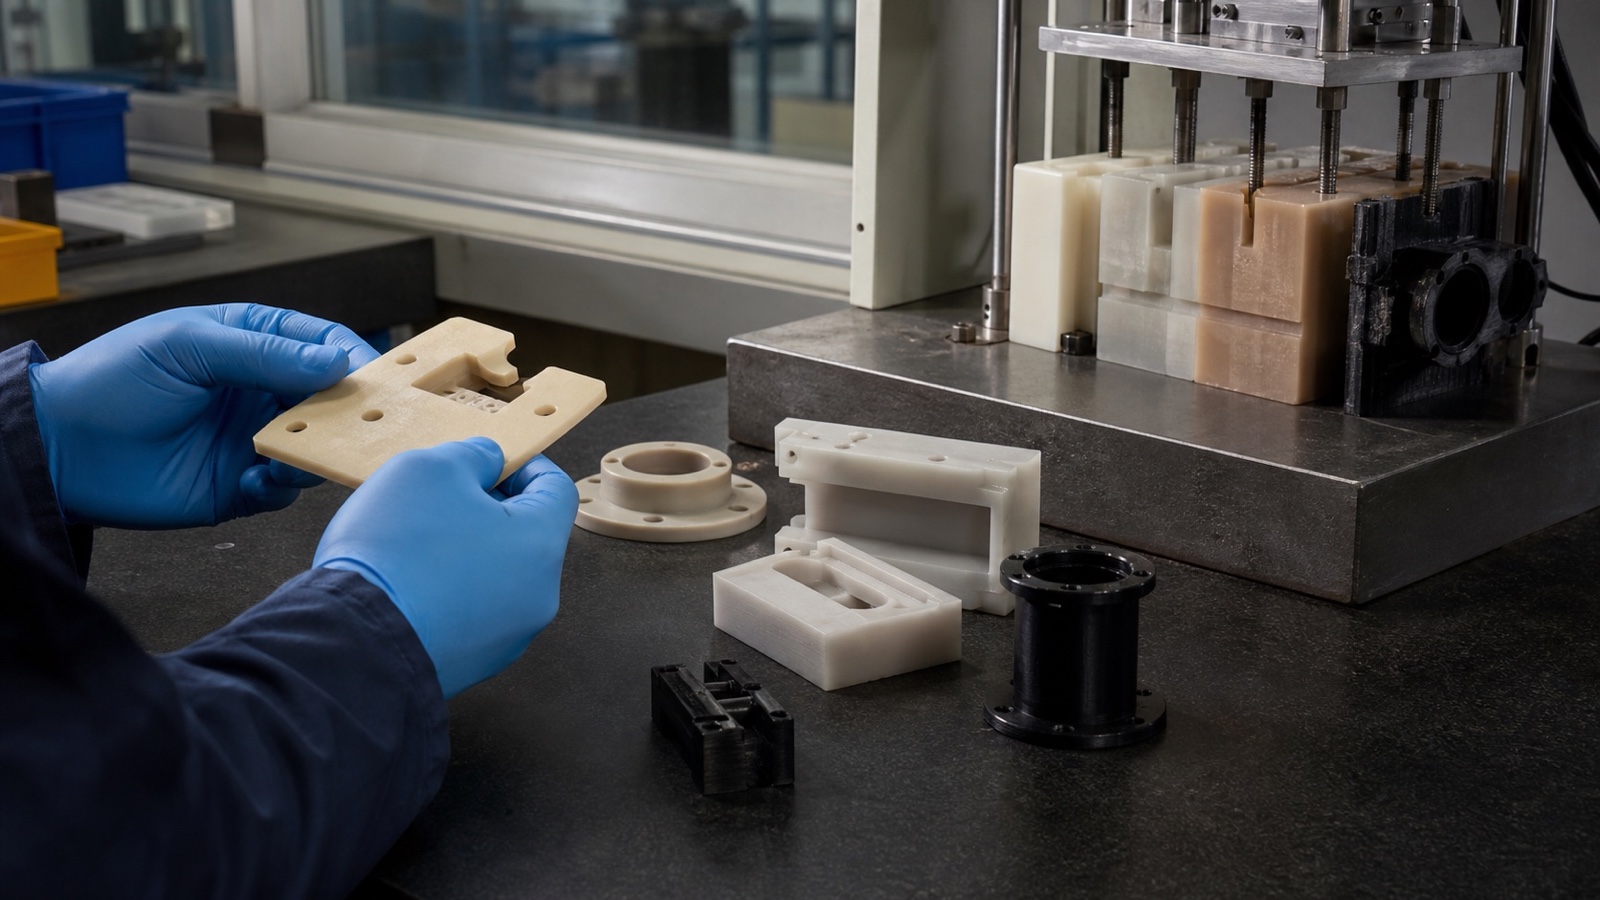
El límite de temperatura relevante depende de la pieza terminada, su carga y su entorno de servicio.
Temperatura de transición vítrea (Tg)
Para los polímeros amorfos, la temperatura de transición vítrea es donde el movimiento molecular aumenta y el material cambia de una condición dura, similar al vidrio, hacia una condición más blanda y gomosa. Esto no es lo mismo que la fusión, pero puede representar un límite práctico para una pieza de precisión. Si un soporte, espaciador o aislante debe permanecer rígido, una temperatura cercana a la Tg puede ser ya inaceptable.
Fluencia (Creep) y deformación
La fluencia (creep) es la deformación dependiente del tiempo bajo una carga sostenida. Un soporte de eje de polímero puede parecer preciso cuando se instala, pero desviarse gradualmente bajo una fuerza radial constante. El calor acelera este comportamiento. La pieza no necesita fundirse para que un agujero se agrande, un sello se relaje o una cara de montaje pierda su alineación.
Factores ambientales
La humedad, los productos químicos, la exposición a los rayos UV y el esfuerzo mecánico pueden reducir la temperatura de servicio efectiva de un plástico. El nylon, por ejemplo, puede ser sensible a la humedad, mientras que un fluido químicamente agresivo puede alterar la resistencia o las dimensiones de un polímero. Por lo tanto, revisamos la temperatura junto con el entorno operativo completo en lugar de tratar la CST como un número aislado.
Ablandamiento
La pérdida de rigidez puede ocurrir antes de un cambio de fase.
Creep
La carga constante produce una deriva dimensional con el tiempo.
Degradación
Los productos químicos y la humedad pueden reducir el rendimiento utilizable.
Comportamiento del material: Amorfo vs. Semicristalino
Plásticos amorfos
Los plásticos amorfos no tienen una estructura cristalina regularmente ordenada, por lo que generalmente no exhiben un único punto de fusión definido de la misma manera que los materiales semicristalinos. Su comportamiento se vuelve progresivamente más blando a medida que aumenta la temperatura, lo que hace que la Tg sea especialmente importante cuando la pieza debe mantener la rigidez, tolerancias estrechas o geometría óptica.
Plásticos semicristalinos
Los plásticos semicristalinos contienen regiones ordenadas que pueden proporcionar una mayor resistencia al calor, al desgaste y a ciertos productos químicos. Generalmente tienen una transición de fusión más definida. Esa estructura puede soportar temperaturas de servicio más altas en diseños adecuados, pero no elimina la fluencia (creep), la oxidación, la expansión térmica o los efectos de la carga.
Factores que influyen en las clasificaciones de temperatura
La clasificación de temperatura de una ficha técnica es un punto de partida, no una aprobación de diseño completa. Cuando revisamos una pieza personalizada, preguntamos cómo se carga el componente, cuánto tiempo está expuesto al calor y qué pueden hacer los medios circundantes al material.
Requisitos de soporte de carga
Una cubierta con poca carga puede tolerar una temperatura que deformaría rápidamente un soporte estructural o un rodamiento. El esfuerzo de compresión, la flexión, el torque y la presión de contacto afectan el rango de temperatura utilizable.
Tiempo y exposición
Un pico de calor intermitente es diferente de una exposición continua durante miles de horas. El ciclado térmico también importa porque la expansión y contracción repetidas pueden afectar los ajustes, las uniones y la estabilidad dimensional.
Aditivos y rellenos
Las fibras de vidrio, los rellenos minerales, los retardantes de llama y otros refuerzos pueden mejorar la retención de rigidez o elevar la capacidad de temperatura efectiva de una resina base. También pueden afectar la anisotropía, el acabado superficial, el desgaste y el comportamiento de mecanizado.
Cómo seleccionar el plástico adecuado para sus necesidades de temperatura
Para proyectos B2B globales, la mejor opción rara vez se basa solo en la temperatura. Recomendamos documentar la aplicación primero y luego verificar el grado del material frente a los requisitos mecánicos, químicos y de fabricación reales.
Definir la aplicación
Decida si el componente es estructural, decorativo, aislante, deslizante, de sellado o simplemente protector. Registre la temperatura normal, la temperatura máxima, la duración de la exposición, la carga, la tolerancia y el requisito de estabilidad dimensional.
Identificar las restricciones ambientales
Compruebe el contacto con aceites, disolventes, fluidos de proceso, agentes de limpieza, humedad y radiación UV. Un material con una clasificación térmica atractiva aún puede ser inadecuado si el entorno reduce la resistencia o causa hinchazón.
Consultar las fichas técnicas de materiales (TDS)
Busque “temperatura de uso continuo”, “temperatura de servicio continuo”, resistencia al calor a largo plazo o el Índice térmico relativo (RTI). También revise la retención de la resistencia a la tracción, los datos de fluencia (creep), la expansión térmica y si los valores se aplican al grado exacto con relleno o refuerzo.
Equilibrar costo y rendimiento
Los polímeros de alto rendimiento como PEEK y PPS pueden justificarse en aplicaciones exigentes de calor, químicos, desgaste o electricidad, pero generalmente cuestan más que los plásticos de ingeniería estándar. Ayudamos a los clientes a comparar el rendimiento requerido con alternativas como POM, nylon, PC, PPSU, PEI, PTFE, PVDF y grados reforzados cuando sea apropiado.
Nota de mecanizado
Para piezas mecanizadas por CNC, la selección del material también afecta el calor de corte, la formación de rebabas, la planitud, la calidad de la rosca y las dimensiones finales. Una resina y un grado adecuados deben evaluarse junto con la geometría de la pieza y el esquema de tolerancia.
Preguntas frecuentes
¿Cuál es la diferencia entre los plásticos termoestables y los termoplásticos con respecto al calor?
Los termoplásticos pueden ablandarse y, cuando se calientan lo suficiente, fundirse para poder ser reformados. Los termoestables están químicamente reticulados durante el curado y no se funden de la misma manera. Con un calor excesivo, un termoestable generalmente se degrada, se carboniza o pierde su integridad en lugar de convertirse en un líquido reutilizable.
¿El plástico se funde a 140°F (60°C)?
La mayoría de los plásticos comunes no se vuelven líquidos a 140°F (60°C). Sin embargo, muchos pueden perder rigidez o comenzar a deformarse bajo carga a esa temperatura, dependiendo de la resina, el grado, la geometría y el entorno. Por eso una pieza puede fallar a 60°C sin fundirse visiblemente.
¿Qué es el Índice térmico relativo (RTI)?
El RTI es un punto de referencia de UL utilizado para indicar la temperatura máxima a la que un material puede retener propiedades específicas durante un período definido bajo condiciones de prueba particulares. Es un punto de comparación útil, pero los ingenieros aún deben confirmar el grado exacto, la categoría de propiedad, la carga, el entorno y los requisitos de cumplimiento aplicables.
¿Puedo usar un material en su punto de fusión durante períodos cortos?
Esto es generalmente inseguro para una pieza de precisión terminada. Cerca o en la transición de fusión, la rigidez y el control dimensional ya están gravemente comprometidos, y la pieza puede deformarse, perder su ajuste o fallar incluso bajo una carga modesta. La exposición corta debe evaluarse frente a una clasificación de temperatura a corto plazo verificada, no asumirse a partir de la Tm.
Conclusión
La diferencia entre el punto de fusión y la temperatura de servicio continuo es la diferencia entre la fabricación y el rendimiento de la aplicación. El punto de fusión ayuda al fabricante a procesar un polímero. La temperatura de servicio continuo ayuda al usuario a juzgar si una pieza terminada puede retener propiedades útiles durante una operación a largo plazo.
Diseñe siempre para el entorno, no para el cambio de fase. Considere la Tg, la fluencia (creep), la carga sostenida, el ciclado térmico, los productos químicos, la humedad, la exposición a los rayos UV y el grado exacto del material antes de aprobar un diseño.
En PlasticCNCPro, fabricamos piezas de plástico y polímeros de ingeniería mecanizadas por CNC de precisión para prototipos, producción de bajo volumen y fabricación recurrente. Si nos envía su plano, modelo CAD, muestra, requisito de material, cantidad, tolerancia y detalles de la aplicación, podemos revisar la idoneidad del material y la capacidad de fabricación antes de la producción.
Hable sobre su componente
¿Necesita ayuda para seleccionar una pieza de plástico resistente al calor?
Contacte a PlasticCNCPro con su temperatura de funcionamiento, condiciones de carga, entorno, planos o archivos 3D. Le ayudaremos a pasar de una suposición de material a una recomendación de producción más fiable.