
Comment la densité affecte-t-elle le poids des pièces en plastique usinées par CNC ?
Une analyse pratique de la masse, du volume et de la dynamique de la densité des polymères lors du fraisage et du tournage CNC de précision — et comment une sélection judicieuse de la résine permet d’éviter les coûts inattendus liés au poids et à l’usinage.
Dans la conception mécanique, la masse, le volume et la densité du matériau sont strictement liés par les lois fondamentales de la physique. Lors de l’usinage de métaux comme l’aluminium ou l’acier inoxydable, les ingénieurs s’attendent rarement à des variations importantes de densité au sein d’une même famille d’alliages. Dans le domaine des polymères techniques, en revanche, la situation est radicalement différente. Deux modèles CAO identiques peuvent produire des composants finis dont l’un pèse plus du double de l’autre, simplement en raison du polymère sélectionné.
Chez PlasticCNCPro, nous travaillons fréquemment avec des fabricants de secteurs tels que l’aérospatiale, les dispositifs médicaux, la robotique et l’automobile, qui doivent respecter des limites de charge strictes. Dans ces secteurs, l’optimisation du poids n’est pas un choix esthétique secondaire : elle détermine l’autonomie de la batterie, l’inertie du moteur, l’équilibre dynamique de la charge utile et la conformité réglementaire. Comprendre comment la densité de la résine se traduit en masse réelle sur la machine d’usinage est essentiel pour atteindre les performances visées sans compromettre l’intégrité structurelle.
Puisque l’usinage retire de la matière d’un lopin extrudé ou moulé plein, la densité détermine directement non seulement la masse finale du composant, mais aussi les coûts d’achat du lopin brut, l’accumulation de chaleur au niveau de l’arête de coupe et la dynamique du bridage lors du fraisage à avance élevée.
1. Comprendre la densité des plastiques et la densité relative
En termes techniques, la densité mesure la masse par unité de volume. Elle est généralement indiquée dans les fiches techniques d’ingénierie en grammes par centimètre cube (g\/cm³) ou en kilogrammes par mètre cube (kg\/m³). Lors du calcul des trajectoires d’outil et des besoins en ébauches, nous convertissons ces valeurs afin de les faire correspondre au volume du composant extrait de vos fichiers STEP ou IGES.
Les concepteurs voient souvent la densité et la densité relative utilisées indifféremment dans les fiches techniques des fournisseurs. La densité relative est un rapport sans dimension comparant la densité du polymère à celle de l’eau pure à 4°C (1.00 g\/cm³). Pour des estimations rapides d’usinage dans le système métrique, un polymère présentant une densité relative de 1.41 (comme le Delrin\/POM-C) possède directement une densité de 1.41 g\/cm³. Si la densité relative d’un polymère est inférieure à 1.0, il flotte dans l’eau ; si elle est supérieure à 1.0, il coule.
Quelle est la masse volumique des plastiques ?
Contrairement aux métaux, qui se situent généralement entre 2.7 g\/cm³ (aluminium) et 8.0 g\/cm³ (acier inoxydable), la masse volumique pratique des thermoplastiques techniques non renforcés s’étend d’environ 0.90 g\/cm³ à 2.20 g\/cm³. Les polyoléfines ultralégères comme le polypropylène se situent autour de 0.905 g\/cm³, les plastiques industriels courants comme le nylon et l’acétal se trouvent dans la plage de 1.14 à 1.42 g\/cm³, tandis que les fluoropolymères lourds comme le PTFE atteignent 2.18 g\/cm³.
2. Impact direct de la densité sur le poids des pièces
La relation mathématique qui régit le poids des pièces en plastique usinées par CNC est linéaire :
Le volume étant fixé une fois la géométrie CAO finalisée, le remplacement d’un polymère par un autre dans la nomenclature (BOM) modifie proportionnellement le poids de la pièce. Prenons par exemple un bloc de collecteur de fluides de précision, présentant un volume solide net de 250 cm³, usiné pour une installation de traitement chimique :
-
1
Polypropylène (PP, ~0.91 g\/cm³) :
Le poids final du composant est d’environ 227.5 grammes.
-
2
POM-C \/ Delrin (∼1.41 g\/cm³) :
Le poids final du composant atteint 352.5 grammes (+55 % par rapport au PP).
-
3
PTFE \/ Teflon (∼2.18 g\/cm³) :
Le poids final du composant atteint 545.0 grammes (+139 % par rapport au PP).
Le compromis mécanique est clair : une densité plus élevée dans les polymères purs est souvent corrélée à un conditionnement moléculaire plus compact, offrant un module de traction, une résistance au fluage et une protection chimique supérieurs. À l’inverse, les options de plus faible densité réduisent immédiatement la charge utile des bras robotisés à grande vitesse ou des supports de drones, mais introduisent souvent des compromis en matière de rigidité et de stabilité dimensionnelle sous contrainte thermique.
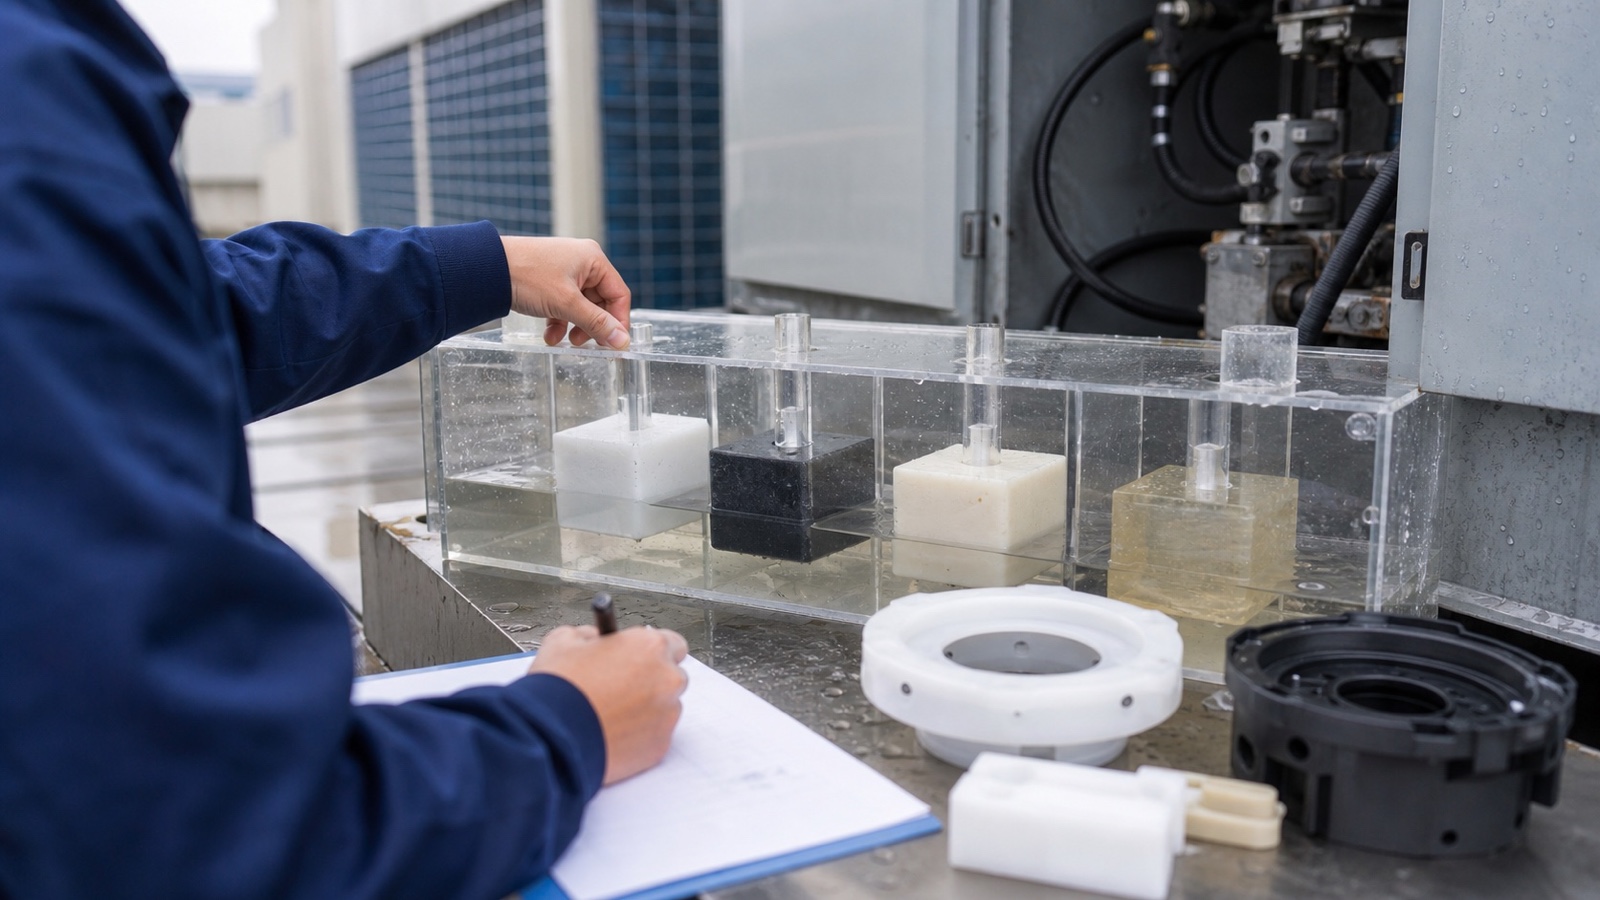
Fraisage CNC de précision de plastiques techniques, où la densité du lopin détermine directement la morphologie des copeaux et le poids du composant fini.
3. Facteurs influençant la densité des plastiques
La densité nominale d’un polymère n’est pas arbitraire ; elle résulte physiquement de la structure, de l’agencement et du compactage des atomes et des chaînes macromoléculaires, ainsi que des renforts utilisés.
Structure moléculaire
À l’échelle microscopique, les chaînes polymères linéaires présentant peu de ramifications peuvent s’aligner étroitement, formant une matrice compacte à densité élevée. Les structures fortement ramifiées créent au contraire une gêne stérique, laissant des espaces vides entre les chaînes désordonnées et réduisant la densité relative. Cela explique pourquoi le polyéthylène haute densité (HDPE, 0.95–0.96 g\/cm³) est nettement plus dense et plus rigide que le polyéthylène basse densité (LDPE, ~0.92 g\/cm³).
Cristallinité : semi-cristallin ou amorphe
Les polymères appartiennent généralement à deux grandes catégories structurelles. Les plastiques amorphes (comme le polycarbonate, l’acrylique et le PEI) possèdent une structure désordonnée et enchevêtrée rappelant des spaghettis secs ; leur densité reste relativement uniforme au cours des cycles thermiques. Les plastiques semi-cristallins (comme le PEEK, l’acétal et le nylon) forment des régions cristallines lamellaires fortement organisées. Ces domaines cristallins augmentent la densité locale et la dureté structurelle, mais provoquent également un retrait plus important des formes semi-cristallines lors du refroidissement et des caractéristiques de grain directionnelles pendant le fraisage.
Charges et additifs de renforcement
Les résines de base sont régulièrement mélangées à des additifs afin d’améliorer le module de flexion ou la durée de vie en usure. Les fibres de verre (densité ~2.54 g\/cm³) et les poudres minérales\/céramiques augmentent considérablement le poids du polymère de base. Par exemple, le PEEK vierge non chargé possède une densité de 1.30 g\/cm³, tandis que le PEEK GF30 (renforcé à 30 % de fibres de verre) atteint environ 1.51 g\/cm³. Le renforcement par fibres de carbone (densité ~1.80 g\/cm³) augmente la densité dans une moindre mesure tout en offrant une rigidité spécifique supérieure.
Structures expansées et microvides
Bien que l’usinage CNC structurel utilise principalement des lopins pleins extrudés ou moulés par compression afin de maintenir des tolérances très précises, les plaques spécialisées à microcellules ou expansées chimiquement (comme le PVC expansé ou les plaques d’outillage en polyuréthane) intègrent volontairement des bulles de gaz. Ces vides réduisent la densité pour les maquettes non structurelles, les prototypes architecturaux ou les déflecteurs thermiques légers, mais diminuent la résistance à l’arrachement des vis et la microfinition de surface.
4. Comparaison des plastiques courants pour l’usinage CNC
Pour aider votre équipe d’ingénierie mécanique lors de la configuration CAO et de l’établissement de la nomenclature, le tableau ci-dessous classe les thermoplastiques techniques courants usinés par CNC selon leur niveau de densité, leur densité relative habituelle et leurs caractéristiques structurelles.
| Polymère / Qualité | Densité (g\/cm³) | Classe de poids | Principale application d’usinage |
|---|---|---|---|
| PP (polypropylène) | 0.90 – 0.92 | Low | Réservoirs chimiques, barils de traitement de surface, systèmes fluidiques de laboratoire |
| UHMW-PE | 0.93 – 0.94 | Low | Bandes d’usure, rails de guidage de convoyeurs, revêtements de goulottes |
| HDPE | 0.95 – 0.96 | Low | Outillage pour contact alimentaire, cuves de lavage, équipements marins |
| ABS | 1.04 – 1.07 | Moyenne | Coffrets électroniques, prototypes visuels, garnitures automobiles |
| Nylon 6 / PA66 | 1.13 – 1.15 | Moyenne | Engrenages, bagues fortement sollicitées, supports structurels |
| Polycarbonate (PC) | 1.20 – 1.22 | Moyenne | Hublots de contrôle, carters de machines, boîtiers optiques |
| PEEK (non chargé) | 1.30 – 1.32 | Élevée | Collecteurs aérospatiaux, anneaux pour semi-conducteurs, implants rachidiens |
| POM / Delrin / Acétal | 1.41 – 1.42 | Élevée | Vannes de précision, arbres à tolérances serrées, composants coulissants |
| PVC (industriel rigide) | 1.38 – 1.45 | Élevée | Collecteurs d’acide, gaines électriques, cuves de traitement de surface |
| PTFE (Teflon) | 2.15 – 2.20 | Très élevée | Joints haute température, joints cryogéniques, isolateurs antiadhésifs |
Quel plastique possède la densité la plus élevée ?
Parmi les polymères techniques couramment usinés, PTFE (polytétrafluoroéthylène) possède la densité la plus élevée, avec environ 2.15 à 2.20 g\/cm³. Cela s’explique par ses lourds atomes de fluor, qui forment une gaine hélicoïdale dense autour de l’ossature carbonée. Si votre conception exige l’inertie chimique extrême et le faible coefficient de frottement du PTFE, votre nomenclature doit prévoir des pièces pesant plus du double de leurs équivalents en polypropylène ou en UHMW.
5. Pourquoi le poids et la densité sont importants dans la fabrication CNC
Dans l’usinage CNC personnalisé des plastiques, la densité n’est pas une simple ligne d’une fiche technique. Elle a des répercussions opérationnelles et commerciales directes, aussi bien pour l’acheteur que pour notre atelier de production à Dongguan.
Coûts d’achat de la matière brute
Les lopins de polymère extrudés et moulés (plaques, barres et tubes) sont généralement tarifés et vendus au poids brut (kilogrammes ou livres), et non au volume. Lors de l’usinage d’une pièce comportant des poches importantes, où 70 % du lopin est transformé en copeaux, une résine haute densité comme le PTFE ou le Delrin exige une dépense de matière première considérablement plus élevée par centimètre cube que des polymères de plus faible densité comme le HDPE.
Allègement pour les applications à forte dynamique
Dans la robotique, les nacelles de drones et les bras de prélèvement automatisés, la masse inertielle détermine le dimensionnement du moteur et l’accélération des cycles. L’utilisation d’un polymère de faible densité présentant un rapport résistance/poids supérieur (comme l’UHMW ou le PA renforcé de fibres de carbone) réduit les charges dynamiques, l’usure du moteur, la dissipation thermique et le temps de cycle sur des millions d’opérations.
Du point de vue des performances d’usinage, la densité détermine fortement la charge de copeau, la rétention de chaleur et l’usure de l’outil. Les polymères plus denses à structure cristalline, comme le Delrin, se cisaillent proprement, laissant des arêtes nettes et des copeaux poudreux ou brisés de petite taille. À l’inverse, les matériaux souples de faible densité comme l’UHMW ou le PP bas de gamme présentent une faible conductivité thermique ; ils ont tendance à fléchir sous la pression de l’outil et à former des copeaux longs et continus qui peuvent s’enrouler autour des broches si les vitesses de coupe, les avances et les géométries d’outils à une dent ne sont pas réglées avec précision.
6. Bonnes pratiques pour sélectionner le plastique de votre projet
Afin d’éviter les révisions de conception ou les dépassements de coûts lors du prototypage et de la production, notre équipe d’ingénierie recommande d’évaluer les polymères candidats à l’aide de cette liste de contrôle en quatre points :
Évaluer la résistance spécifique (rapport résistance/poids)
Ne sélectionnez pas un matériau uniquement sur sa résistance à la traction. Si votre assemblage est limité par la charge utile, calculez le module spécifique (module de traction divisé par la densité). Un polymère de faible densité présentant une limite d’élasticité légèrement inférieure surpasse souvent une résine dense dans des conditions dynamiques.
Évaluer les températures ambiantes et de fonctionnement
Les polyoléfines de faible densité (PP, PE) subissent une baisse rapide de leurs propriétés mécaniques au-dessus de 80°C. Si votre application implique des températures élevées, l’autoclavage ou l’exposition à des solvants industriels agressifs, des polymères plus denses comme le PEEK, le PVDF ou le PPS deviennent indispensables, quel que soit le poids de la pièce.
Tenir compte de l’usinabilité et de la stabilité des tolérances
Les plastiques à densité extrêmement faible présentent souvent des coefficients de dilatation thermique linéaire (CLTE) plus élevés et un module plus faible, ce qui rend difficiles les tolérances serrées (±0.025 mm) lors d’un fraisage agressif. Les résines de densité moyenne à élevée comme le Delrin ou le PEEK offrent une meilleure répétabilité dimensionnelle.
Intégrer les coûts totaux de fret et de livraison
Pour les grandes séries de production exportées à l’international, la densité du lopin influence directement le poids d’expédition par voie aérienne ou maritime. Le remplacement du PTFE par une alternative haute performance de plus faible densité, comme le PEEK non chargé ou le POM, peut générer des économies de transport cumulées au fil des cycles de production annuels.
Quel est le meilleur plastique pour l’usinage CNC ?
Il n’existe pas de plastique universellement « meilleur » : il existe uniquement le meilleur plastique pour l’environnement de fonctionnement de votre application. Pour les composants mécaniques généraux nécessitant des tolérances serrées, des filetages rigides et un poids équilibré, POM-C (acétal / Delrin) reste la référence de l’industrie. Pour les environnements extrêmement exigeants nécessitant une résistance élevée à la chaleur et aux produits chimiques tout en minimisant le poids, PEEK est inégalé. Lorsque la résistance chimique et le poids le plus faible possible à moindre coût sont prioritaires, Polypropylène or UHMW-PE dominent le marché.
7. Foire aux questions
Comment calculer le poids d’une pièce usinée avant la production ?
Exportez le corps solide finalisé depuis votre logiciel de CAO (SolidWorks, Inventor, Fusion 360), puis ouvrez le panneau « Propriétés de masse » ou « Mesurer ». Relevez le volume net en centimètres cubes (cm³), puis multipliez cette valeur par la densité nominale du fabricant (g\/cm³). Lors de l’établissement du devis, nous vérifions ces volumes par rapport aux dimensions de nos ébauches dans le logiciel de FAO CNC afin de tenir compte de la taille du lopin brut.
Les charges rendent-elles toujours le plastique plus lourd ?
Dans presque tous les cas industriels courants, oui. Les renforts tels que les billes de verre, les fibres de verre coupées, le sulfate de baryum (pour la radiopacité) ainsi que les poussières de bronze ou minérales possèdent des densités nettement supérieures à celle de la matrice polymère hôte. Les rares exceptions sont les microsphères de verre creuses ou les charges syntactiques, qui intègrent volontairement des poches d’air microscopiques dans la résine afin de réduire sa densité apparente pour les applications de flottaison marine ou d’outillage de flottabilité.
Quelles sont les erreurs courantes liées à la densité des matériaux ?
L’erreur la plus fréquente consiste à supposer que les plastiques de faible densité s’usineraient avec de faibles forces de coupe. Bien que les plastiques de faible densité comme l’UHMW et le HDPE soient souples, leur faible conductivité thermique et leur élasticité les font se déformer à l’écart de l’outil puis se détendre derrière celui-ci, ce qui provoque un coincement, la fusion des copeaux et des dimensions hors spécifications. Les usineurs doivent ajuster les vitesses de broche, les angles de coupe de l’outil et les pressions de bridage lorsqu’ils passent de polymères denses et rigides à des qualités élastiques de faible densité.
Existe-t-il un plastique « léger » universel pour tous les projets CNC ?
Non. Bien que le polypropylène et l’UHMW présentent les plus faibles densités (~0.91–0.94 g\/cm³), ils affichent une forte dilatation thermique, un faible module de flexion et de mauvaises performances au fluage sous charges élevées. Si une conception exige une précision inférieure au millimètre sous charge mécanique à température élevée, l’ingénieur peut être contraint de choisir du PEEK renforcé de fibres de carbone ou du Torlon (PAI), en acceptant une densité légèrement supérieure pour garantir que la pièce ne se déforme, ne flue ou ne tombe pas en panne en service.
Conclusion
La densité d’un polymère est bien plus qu’une donnée théorique. Il s’agit d’une variable d’ingénierie active qui régit le poids physique de la pièce, les coûts de consommation du lopin, les performances de l’outil de coupe et les budgets d’expédition à l’export. Prendre en compte la densité dès les premières étapes de la modélisation CAO élimine les refontes coûteuses et garantit que vos composants résisteront aux contraintes réelles de fonctionnement.
Chez PlasticCNCPro, nous aidons les concepteurs de produits, les ingénieurs de fabrication et les équipes d’approvisionnement à maîtriser les spécificités des plastiques techniques. Que vous validiez un nouveau support de drone en UHMW de faible densité, usiniez des collecteurs en Delrin de haute précision ou fraisiez des bagues haute performance en PEEK, nos ingénieurs d’application examinent vos plans, vos tolérances et vos exigences de fonctionnement afin de fournir des pièces constantes à tolérances serrées.
Demander une revue d’usinage et un devis
Téléchargez vos plans 2D (PDF\/DWG) et vos fichiers CAO 3D (STEP\/IGES). Notre équipe d’ingénierie à Dongguan examinera votre géométrie, vos exigences de tolérance et la sélection de votre matériau plastique afin de fournir une recommandation de fabrication et un devis.