
密度如何影響 CNC 加工塑膠零件的重量?
實用解析精密 CNC 銑削與車削中的質量、體積及聚合物密度動態,以及如何透過明智的樹脂選擇避免意外的重量與加工成本。
在機械設計中,質量、體積與材料密度嚴格受基本物理定律約束。加工鋁或不鏽鋼等金屬時,工程師通常不會預期同一合金系列內出現顯著的密度差異。然而,在工程聚合物的世界中,情況截然不同。兩個完全相同的 CAD 模型,僅因選用的聚合物不同,最終零件的重量就可能相差一倍以上。
在 PlasticCNCPro,我們經常與航空航太、醫療器材、機器人及汽車製造商合作,而這些產業都在嚴格的有效載荷限制下運作。在這些領域,重量最佳化並非次要的美觀選擇——它決定電池續航時間、馬達慣量、動態載荷平衡及法規合規性。了解樹脂密度如何轉化為加工台上零件的實際質量,對於在不犧牲結構完整性的前提下達成目標性能指標至關重要。
由於加工是從實心擠製或澆鑄坯料中去除材料,密度不僅直接決定成品零件的最終質量,也影響原始坯料採購成本、切削刃處的熱量累積,以及高進給銑削時的夾持動態。
1. 了解塑膠密度與比重
從原材料技術角度而言,密度是單位體積的質量,工程資料表通常以克每立方公分(g\/cm³)或公斤每立方公尺(kg\/m³)表示。在計算機床刀具路徑與毛坯庫存需求時,我們會轉換這些數值,使其與從 STEP 或 IGES 檔案取得的零件體積相匹配。
設計師經常看到供應商規格表中將密度與比重互換使用。比重是無因次比值,用於比較聚合物密度與 4°C 純水密度(1.00 g\/cm³)。在公制系統中進行快速實際加工估算時,比重為 1.41 的聚合物(例如 Delrin\/POM-C)直接等於 1.41 g\/cm³ 的密度。若聚合物比重低於 1.0,會浮在水面上;若高於 1.0,則會沉入水中。
塑膠的重量密度是多少?
與通常介於 2.7 g\/cm³(鋁)至 8.0 g\/cm³(不鏽鋼)之間的金屬不同,未增強工程熱塑性塑膠的實際重量密度範圍約為 0.90 g\/cm³ 至 2.20 g\/cm³。聚丙烯等超輕質聚烯烴約為 0.905 g\/cm³,尼龍與縮醛等標準工業塑膠位於 1.14 至 1.42 g\/cm³ 的區間,而 PTFE 等高重量含氟聚合物最高可達 2.18 g\/cm³。
2. 密度對零件重量的直接影響
控制 CNC 塑膠重量的數學關係是線性的:
由於 CAD 幾何形狀確定後體積便固定,將物料清單(BOM)從一種聚合物改為另一種聚合物,會按比例改變零件重量。例如,考慮一個為化學處理設備加工的精密流體歧管塊,其淨實心體積為 250 cm³:
-
1
聚丙烯(PP,~0.91 g\/cm³):
最終零件重量約為 227.5 克。
-
2
POM-C \/ Delrin(∼1.41 g\/cm³):
最終零件重量增加至 352.5 克(比 PP 增加 55%)。
-
3
PTFE \/ Teflon(∼2.18 g\/cm³):
最終零件重量達到 545.0 克(比 PP 增加 139%)。
機械性能方面的取捨十分明顯:純聚合物中較高的密度通常與更緊密的分子排列相關,從而帶來更高的拉伸模量、抗蠕變性及化學屏蔽能力。相反,低密度選項可立即減輕高速機器人手臂或空中無人機支架的載荷,但通常會在熱應力下的剛性與尺寸穩定性方面引入取捨。
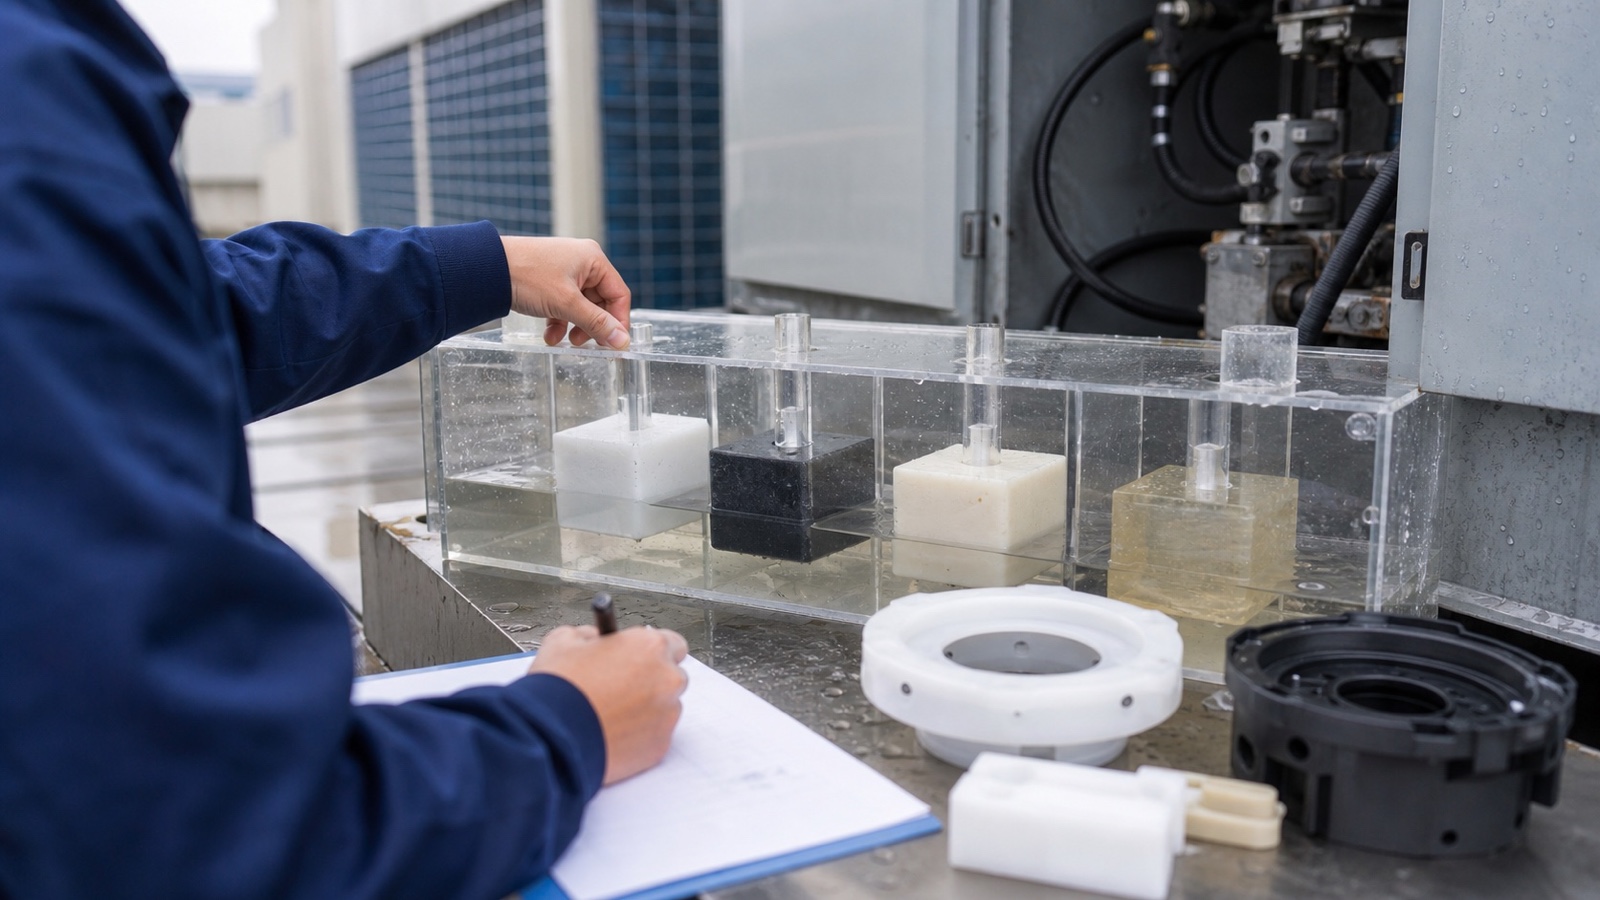
工程塑膠的精密 CNC 銑削,其中坯料密度直接決定切屑形態與成品零件重量。
3. 影響塑膠密度的因素
聚合物的標稱密度並非任意設定;它是原子與大分子鏈的結構、排列方式或增強方式所產生的物理結果。
分子結構
在微觀層面,分支極少的線性聚合物鏈可以彼此緊密排列,形成具有較高密度的緊密基體。相較之下,高度分支的結構會造成位阻,使無序鏈之間留下空隙,導致比重降低。這解釋了為何高密度聚乙烯(HDPE,0.95–0.96 g\/cm³)明顯比低密度聚乙烯(LDPE,~0.92 g\/cm³)密度更高、剛性更強。
結晶度:半結晶與非晶
聚合物通常分為兩類結構。非晶塑膠(如聚碳酸酯、壓克力與 PEI)具有類似乾燥義大利麵的無序纏結結構,其密度在熱循環中保持相對均勻。半結晶塑膠(如 PEEK、縮醛與尼龍)會形成排列緊密的層狀晶體區域。這些結晶區域提高了局部密度與結構硬度,但也會使半結晶坯料形狀在冷卻時收縮更多,並在銑削過程中呈現方向性晶粒特徵。
填料與增強添加劑
基礎樹脂經常與添加劑混配,以提升彎曲模量或耐磨壽命。玻璃纖維(密度 ~2.54 g\/cm³)以及礦物/陶瓷粉末會大幅增加基礎聚合物的重量。例如,未填充的純 PEEK 密度為 1.30 g\/cm³,而 PEEK GF30(30% 玻璃纖維增強)則上升至約 1.51 g\/cm³。碳纖維增強材料(密度 ~1.80 g\/cm³)提升密度的程度較小,同時可提供優異的比剛性。
發泡結構與微孔隙
雖然結構性 CNC 加工主要使用擠製或壓縮成型的實心坯料,以維持精密的點對點公差,但特殊的微孔或化學發泡板材(如發泡 PVC 或聚氨酯模型板)會刻意加入氣泡。這些孔隙可降低非結構性模型、建築原型或輕量隔熱擋板的密度,但會犧牲螺絲保持強度與表面微觀精加工品質。
4. CNC 加工常用塑膠比較
為協助您的機械工程團隊進行 CAD 配置與物料清單編製,下表依密度等級、典型比重及結構特性,分類常見的 CNC 加工工程熱塑性塑膠。
| 聚合物/等級 | 密度(g\/cm³) | 重量等級 | 主要加工應用 |
|---|---|---|---|
| PP(聚丙烯) | 0.90 – 0.92 | Low | 化學槽、電鍍桶、實驗室流體系統 |
| UHMW-PE | 0.93 – 0.94 | Low | 耐磨條、輸送機導軌、溜槽襯板 |
| HDPE | 0.95 – 0.96 | Low | 食品接觸模具、清洗槽、船舶夾具 |
| ABS | 1.04 – 1.07 | 中等 | 電子外殼、外觀原型、汽車飾件 |
| Nylon 6 \/ PA66 | 1.13 – 1.15 | 中等 | 齒輪、高負載襯套、結構支架 |
| 聚碳酸酯(PC) | 1.20 – 1.22 | 中等 | 觀察窗、機械護罩、光學外殼 |
| PEEK(未填充) | 1.30 – 1.32 | 高 | 航空航太歧管、半導體環、脊椎植入物 |
| POM \/ Delrin \/ Acetal | 1.41 – 1.42 | 高 | 精密閥、緊公差軸、滑動元件 |
| PVC(硬質工業級) | 1.38 – 1.45 | 高 | 酸液總管、電氣導管、電鍍槽 |
| PTFE(Teflon) | 2.15 – 2.20 | 超高 | 高溫墊片、低溫密封件、不沾絕緣體 |
哪種塑膠的密度最高?
在常見的可加工工程聚合物中, PTFE(聚四氟乙烯) 的密度最高,約為 2.15 至 2.20 g\/cm³。這是因為其較重的氟原子在碳骨架周圍形成緻密的螺旋鞘層。如果您的設計需要 PTFE 的極高化學惰性與低摩擦係數,BOM 必須容納重量超過聚丙烯或 UHMW 兩倍的零件。
5. 為何重量與密度對 CNC 製造十分重要
在客製化塑膠 CNC 加工中,密度不僅是規格表上的一項數據。它會直接影響買方及我們東莞廠區的營運與商業成本。
原材料採購成本
擠製與澆鑄聚合物坯料(板材、棒材及管材)通常按原始重量(公斤或磅)定價與銷售,而非按體積計算。加工具有大量挖槽的零件時,若 70% 的坯料被銑削成廢切屑,PTFE 或 Delrin 等高密度樹脂每立方公分所需的原材料支出,會遠高於 HDPE 等低密度聚合物。
高動態輕量化
在機器人、無人機雲台及自動取放手臂中,慣性質量決定馬達尺寸與循環加速度。採用具有優異強度重量比的低密度聚合物(例如 UHMW 或碳纖維增強 PA)可降低動態負載,減少馬達磨損與散熱需求,並縮短數百萬次操作中的循環時間。
從加工性能角度來看,密度會高度決定切屑負荷、熱量保持及刀具磨損。Delrin 等具有結晶結構的高密度聚合物切削順暢,能留下清晰邊緣與粉末狀或細小斷屑。相反地,UHMW 或低等級 PP 等低密度軟質材料的熱導率較低,容易在刀具壓力下偏轉,並形成纏絲狀連續切屑;若未精確校準切削速度、進給率與單刃刀具幾何形狀,切屑可能會纏繞主軸。
6. 為您的專案選擇塑膠的最佳實務
為避免在原型製作與生產過程中進行設計修改或超出成本預算,我們的工程團隊建議使用以下四點檢查表評估候選聚合物:
評估比強度(強度重量比)
不要只根據拉伸強度選材。如果您的組件受有效載荷限制,請計算比模量(拉伸模量除以密度)。在動態條件下,屈服強度略低的低密度聚合物往往比高密度樹脂表現更佳。
評估環境與操作溫度
低密度聚烯烴(PP、PE)在超過 80°C 後會迅速喪失機械性能。如果應用涉及高溫、蒸汽滅菌或接觸嚴苛的工業溶劑,則無論零件重量如何,PEEK、PVDF 或 PPS 等高密度聚合物都是必要選擇。
考量可加工性與公差穩定性
超低密度塑膠通常具有較高的線性熱膨脹係數(CLTE)與較低的模量,使其在積極銑削時難以維持緊密公差(±0.025 mm)。Delrin 或 PEEK 等中高密度樹脂可提供更優異的尺寸重複性。
將總運費與到岸成本納入考量
對於出口至國際市場的大批量生產,坯料密度會直接影響空運與海運重量。從 PTFE 改用未填充 PEEK 或 POM 等高性能、低密度替代材料,可在年度生產週期中累積節省可觀的運輸成本。
哪種塑膠最適合 CNC 加工?
不存在通用的「最佳」塑膠,只有最適合您應用操作環境的塑膠。對於需要緊密公差、剛性螺紋與均衡重量的一般機械零件, POM-C(縮醛/Delrin) 仍是業界主力。對於要求高耐熱性與耐化學性,同時又需要極低重量的極端環境, PEEK 無可匹敵。當優先考量耐化學性、最低可能重量與預算時, 聚丙烯 or UHMW-PE 則處於領先地位。
7. 常見問題
如何在生產前計算加工零件的重量?
從 CAD 軟體(SolidWorks、Inventor、Fusion 360)匯出已完成的實體,然後開啟「質量特性」或「測量」面板。取得立方公分(cm³)為單位的淨體積,再將該數值乘以製造商的標稱密度值(g\/cm³)。報價時,我們會將這些體積與 CNC CAM 毛坯尺寸進行核對,以計入原始坯料尺寸。
填料是否總會讓塑膠變得更重?
在幾乎所有標準工業案例中,答案是肯定的。玻璃珠、短切玻璃纖維、硫酸鋇(用於不透射線)以及青銅或礦物粉塵等增強材料,其密度都大幅高於作為基體的聚合物。少數例外包括中空玻璃微球或合成填料,它們會刻意在樹脂中嵌入微小氣穴,以降低體積密度,適用於海洋浮力或浮力工具。
關於材料密度,常見的錯誤有哪些?
最常見的錯誤是認為低密度塑膠加工時所需的切削力較低。UHMW 與 HDPE 等低密度塑膠雖然柔軟,但其低熱導率與彈性會使材料避開刀具變形,並在刀具後方重新膨脹,造成卡滯、切屑熔化及尺寸超出規格。從高密度、剛性聚合物轉換至具彈性的低密度等級時,加工人員必須調整主軸轉速、刀具前角及夾具夾持壓力。
是否存在適用於所有 CNC 專案的通用「輕量」塑膠?
沒有。雖然聚丙烯與 UHMW 具有最低密度(~0.91–0.94 g\/cm³),但在重負載下會表現出高熱膨脹、低彎曲模量及較差的抗蠕變性能。如果設計要求在高溫機械負載下達到亞毫米級精度,工程師可能不得不選用碳纖維增強 PEEK 或 Torlon(PAI),接受略高的密度,以確保零件在使用過程中不會翹曲、蠕變或失效。
結論
聚合物密度遠不只是教科書上的指標。它是積極的工程變數,控制著零件的實際重量、坯料消耗成本、切削刀具性能及出口運輸預算。在 CAD 建模早期將密度納入計算,可消除昂貴的重新設計,並確保組件能承受現實操作中的應力。
在 PlasticCNCPro,我們協助產品設計師、製造工程師與採購團隊掌握工程塑膠的各種細節。無論您是在低密度 UHMW 中驗證新的無人機支架、加工高精度 Delrin 歧管,還是銑削高性能 PEEK 襯套,我們的應用工程師都會審查您的圖紙、公差與操作要求,以交付一致且具緊密公差的零件。
申請加工審查與報價
上傳您的 2D 圖紙(PDF\/DWG)與 3D CAD 檔案(STEP\/IGES)。我們在東莞的工程團隊將審查您的幾何形狀、公差要求及塑膠材料選擇,提供製造建議與報價。