
In che modo la densità influisce sul peso dei componenti in plastica lavorati a CNC?
Un'analisi pratica delle dinamiche di massa, volume e densità dei polimeri nella fresatura e tornitura CNC di precisione e di come una scelta intelligente della resina prevenga costi imprevisti di peso e lavorazione.
Nella progettazione meccanica, massa, volume e densità dei materiali sono strettamente legati dalle leggi fondamentali della fisica. Quando lavorano metalli come alluminio o acciaio inossidabile, gli ingegneri raramente si aspettano variazioni sostanziali di densità all'interno di una famiglia di leghe. Nel mondo dei polimeri tecnici, tuttavia, lo scenario è drasticamente diverso. Due modelli CAD identici possono produrre componenti finiti in cui uno pesa più del doppio dell'altro, semplicemente a causa del polimero selezionato.
In PlasticCNCPro collaboriamo frequentemente con produttori del settore aerospaziale, dei dispositivi medicali, della robotica e dell'automotive che operano entro rigorosi limiti di carico utile. In questi settori, l'ottimizzazione del peso non è una scelta estetica secondaria: determina l'autonomia della batteria, l'inerzia del motore, l'equilibrio dinamico del carico utile e la conformità normativa. Capire come la densità della resina si traduca in massa reale sul banco di lavorazione è fondamentale per raggiungere i parametri prestazionali target senza compromettere l'integrità strutturale.
Poiché la lavorazione rimuove materiale da un semilavorato solido estruso o colato, la densità determina direttamente non solo la massa finale del componente, ma anche i costi di approvvigionamento del semilavorato grezzo, l'accumulo di calore sul tagliente e le dinamiche di serraggio durante la fresatura ad alto avanzamento.
1. Comprendere la densità e il peso specifico della plastica
In termini tecnici, la densità è la misura della massa per unità di volume, generalmente espressa nelle schede tecniche come grammi per centimetro cubo (g\/cm³) o chilogrammi per metro cubo (kg\/m³). Nel calcolo dei percorsi utensile e del materiale grezzo necessario, convertiamo questi valori per adattarli al volume del componente ricavato dai file STEP o IGES.
I progettisti vedono spesso utilizzare densità e peso specifico come termini intercambiabili nelle schede tecniche dei fornitori. Il peso specifico è un rapporto adimensionale che confronta la densità del polimero con quella dell'acqua pura a 4°C (1.00 g\/cm³). Per rapide stime pratiche di lavorazione nel sistema metrico, un polimero con peso specifico pari a 1.41, come Delrin\/POM-C, corrisponde direttamente a una densità di 1.41 g\/cm³. Se un polimero ha un peso specifico inferiore a 1.0, galleggia nell'acqua; se è superiore a 1.0, affonda.
Qual è la densità ponderale della plastica?
A differenza dei metalli, che generalmente si collocano tra 2.7 g\/cm³ (alluminio) e 8.0 g\/cm³ (acciaio inossidabile), la densità ponderale pratica dei termoplastici tecnici non rinforzati varia approssimativamente da 0.90 g\/cm³ a 2.20 g\/cm³. Le poliolefine ultraleggere come il polipropilene si attestano intorno a 0.905 g\/cm³, le plastiche industriali standard come nylon e acetalica si collocano nell'intervallo da 1.14 a 1.42 g\/cm³, mentre i fluoropolimeri pesanti come PTFE arrivano fino a 2.18 g\/cm³.
2. Impatto diretto della densità sul peso del componente
La relazione matematica che determina il peso della plastica lavorata a CNC è lineare:
Poiché il volume rimane invariato una volta finalizzata la geometria CAD, sostituire un polimero con un altro nella distinta base (BOM) modifica proporzionalmente il peso del componente. Consideriamo, ad esempio, un blocco per collettore di fluidi di precisione con un volume solido netto di 250 cm³, lavorato per un impianto di trattamento chimico:
-
1
Polipropilene (PP, ~0.91 g\/cm³):
Il peso finale del componente è di circa 227.5 grammi.
-
2
POM-C \/ Delrin (∼1.41 g\/cm³):
Il peso finale del componente sale a 352.5 grammi (+55% rispetto al PP).
-
3
PTFE \/ Teflon (∼2.18 g\/cm³):
Il peso finale del componente raggiunge 545.0 grammi (+139% rispetto al PP).
Il compromesso meccanico è evidente: nei polimeri puri, una densità maggiore spesso corrisponde a una struttura molecolare più compatta, con maggiore modulo di trazione, resistenza al creep e protezione chimica. Al contrario, le opzioni a bassa densità offrono un'immediata riduzione del carico utile per bracci robotici ad alta velocità o supporti per droni, ma spesso comportano compromessi in termini di rigidità e stabilità dimensionale sotto stress termico.
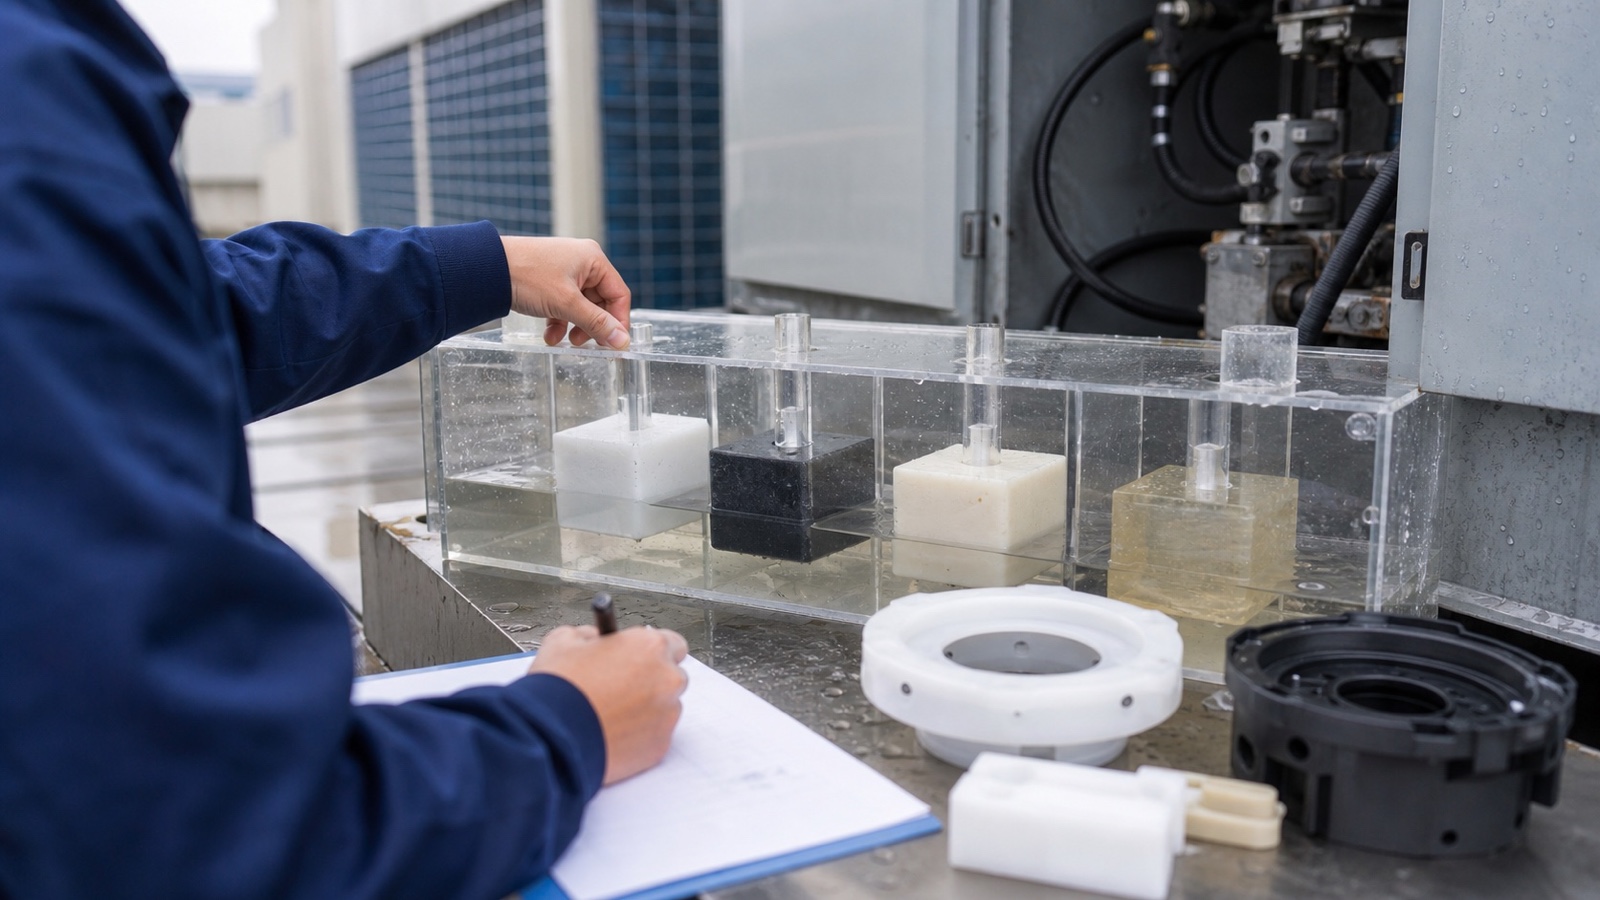
Fresatura CNC di precisione di plastiche tecniche, in cui la densità del semilavorato determina direttamente la morfologia del truciolo e il peso del componente finito.
3. Fattori che influenzano la densità della plastica
La densità nominale di un polimero non è casuale; è il risultato fisico della struttura, disposizione, compattezza o rinforzo degli atomi e delle catene macromolecolari.
Struttura molecolare
A livello microscopico, le catene polimeriche lineari con ramificazione minima possono allinearsi strettamente, formando una matrice compatta con densità elevata. Le strutture altamente ramificate, al contrario, creano ostacoli sterici, lasciando spazi vuoti tra le catene disordinate e determinando una riduzione del peso specifico. Questo spiega perché il polietilene ad alta densità (HDPE, 0.95–0.96 g\/cm³) sia nettamente più denso e rigido del polietilene a bassa densità (LDPE, ~0.92 g\/cm³).
Cristallinità: semicristallino vs. amorfo
I polimeri rientrano generalmente in due categorie strutturali. Le plastiche amorfe, come policarbonato, acrilico e PEI, possiedono una struttura disorganizzata e aggrovigliata, simile agli spaghetti secchi; la loro densità rimane relativamente uniforme durante i cicli termici. Le plastiche semicristalline, come PEEK, acetalica e nylon, formano regioni cristalline lamellari strettamente organizzate. Questi domini cristallini aumentano la densità localizzata e la durezza strutturale, ma fanno anche sì che i semilavorati semicristallini si ritirino maggiormente durante il raffreddamento e presentino caratteristiche di grana direzionali durante la fresatura.
Cariche e additivi di rinforzo
Le resine di base vengono regolarmente miscelate con additivi per aumentare il modulo a flessione o la durata contro l'usura. Le fibre di vetro (densità ~2.54 g\/cm³) e le polveri minerali/ceramiche aumentano notevolmente il peso del polimero di base. Ad esempio, il PEEK puro non caricato ha una densità di 1.30 g\/cm³, mentre il PEEK GF30 (rinforzato con il 30% di fibra di vetro) sale a circa 1.51 g\/cm³. Il rinforzo in fibra di carbonio (densità ~1.80 g\/cm³) aumenta la densità in misura minore, offrendo al contempo una rigidità specifica superiore.
Strutture espanse e microvuoti
Sebbene la lavorazione CNC strutturale utilizzi prevalentemente semilavorati solidi estrusi o stampati a compressione per mantenere tolleranze puntuali, i pannelli speciali microcellulari o espansi chimicamente, come il PVC espanso o i pannelli per attrezzature in poliuretano, incorporano intenzionalmente bolle di gas. Questi vuoti riducono la densità per modelli non strutturali, prototipi architettonici o deflettori termici leggeri, ma sacrificano la resistenza alla ritenzione delle viti e la microrugosità superficiale.
4. Confronto tra le plastiche comuni per la lavorazione CNC
Per assistere il vostro team di ingegneria meccanica durante la configurazione CAD e la compilazione della distinta base, la tabella seguente classifica i termoplastici tecnici comuni lavorati a CNC in base alla fascia di densità, al peso specifico tipico e alle caratteristiche strutturali.
| Polimero / Grado | Densità (g\/cm³) | Classe di peso | Principale applicazione di lavorazione |
|---|---|---|---|
| PP (Polipropilene) | 0.90 – 0.92 | Low | Serbatoi chimici, botti per galvanica, sistemi fluidici da laboratorio |
| UHMW-PE | 0.93 – 0.94 | Low | Strisce antiusura, guide laterali per nastri trasportatori, rivestimenti per scivoli |
| HDPE | 0.95 – 0.96 | Low | Attrezzature per contatto alimentare, vasche di lavaggio, attrezzature marine |
| ABS | 1.04 – 1.07 | Media | Contenitori elettronici, prototipi estetici, finiture automobilistiche |
| Nylon 6 / PA66 | 1.13 – 1.15 | Media | Ingranaggi, boccole per carichi elevati, staffe strutturali |
| Policarbonato (PC) | 1.20 – 1.22 | Media | Finestre di ispezione, protezioni per macchinari, alloggiamenti ottici |
| PEEK (Non caricato) | 1.30 – 1.32 | Elevata | Collettori aerospaziali, anelli per semiconduttori, impianti vertebrali |
| POM / Delrin / Acetalica | 1.41 – 1.42 | Elevata | Valvole di precisione, alberi con tolleranze ristrette, componenti scorrevoli |
| PVC (Industriale rigido) | 1.38 – 1.45 | Elevata | Collettori per acidi, canaline elettriche, vasche per galvanica |
| PTFE (Teflon) | 2.15 – 2.20 | Ultraelevata | Guarnizioni per alte temperature, tenute criogeniche, isolatori antiaderenti |
Quale plastica ha la densità più elevata?
Tra i polimeri tecnici comunemente lavorati a macchina, PTFE (Politetrafluoroetilene) ha la densità più elevata, pari a circa Da 2.15 a 2.20 g\/cm³. Ciò è dovuto ai suoi pesanti atomi di fluoro, che formano una guaina elicoidale densa attorno allo scheletro di carbonio. Se il vostro progetto richiede l'eccezionale inerzia chimica e il basso coefficiente di attrito del PTFE, la BOM deve prevedere componenti che pesano più del doppio rispetto a quelli in polipropilene o UHMW.
5. Perché peso e densità sono importanti nella produzione CNC
Nella lavorazione CNC personalizzata della plastica, la densità non è solo una voce di una scheda tecnica. Ha implicazioni operative e commerciali dirette sia per l'acquirente sia per il nostro reparto produttivo a Dongguan.
Costi di approvvigionamento del materiale grezzo
I semilavorati polimerici estrusi e colati (lastre, barre e tubi) vengono generalmente prezzati e venduti in base al peso grezzo (chilogrammi o libbre), non al volume. Quando si lavora un componente con ampie tasche, in cui il 70% del semilavorato viene trasformato in trucioli di scarto, una resina ad alta densità come PTFE o Delrin richiede una spesa per il materiale grezzo per centimetro cubo considerevolmente maggiore rispetto a polimeri a bassa densità come HDPE.
Alleggerimento per applicazioni ad alta dinamica
Nella robotica, nei gimbal per droni e nei bracci automatizzati per il prelievo, la massa inerziale determina il dimensionamento del motore e l'accelerazione del ciclo. L'utilizzo di un polimero a bassa densità con un rapporto resistenza/peso superiore, come UHMW o PA rinforzato con fibra di carbonio, riduce i carichi dinamici, l'usura del motore, la dissipazione del calore e il tempo di ciclo nell'arco di milioni di operazioni.
Dal punto di vista delle prestazioni di lavorazione, la densità determina in larga misura carico del truciolo, ritenzione del calore e usura dell'utensile. I polimeri più densi con configurazioni cristalline, come Delrin, si tranciano in modo pulito, lasciando bordi netti e trucioli polverosi o piccoli e frammentati. Al contrario, i materiali morbidi a bassa densità come UHMW o PP di qualità inferiore hanno una bassa conducibilità termica; tendono a flettersi sotto la pressione dell'utensile e a formare trucioli lunghi e continui che possono avvolgersi attorno ai mandrini se velocità di taglio, avanzamenti e geometrie degli utensili a singolo tagliente non sono calibrati con precisione.
6. Buone pratiche per la selezione della plastica per il vostro progetto
Per prevenire revisioni del progetto o superamenti dei costi durante la prototipazione e le produzioni in serie, il nostro team di ingegneria raccomanda di valutare i polimeri candidati utilizzando questa checklist in quattro punti:
Valutare la resistenza specifica (rapporto resistenza/peso)
Non effettuate la selezione basandovi esclusivamente sulla resistenza a trazione. Se il vostro gruppo è limitato dal carico utile, calcolate il modulo specifico (modulo di trazione diviso per la densità). Un polimero a bassa densità con una resistenza allo snervamento leggermente inferiore spesso supera una resina densa in condizioni dinamiche.
Valutare le temperature ambientali e di esercizio
Le poliolefine a bassa densità (PP, PE) subiscono un rapido calo delle prestazioni meccaniche oltre 80°C. Se l'applicazione comporta temperature elevate, sterilizzazione in autoclave o esposizione a solventi industriali aggressivi, polimeri più densi come PEEK, PVDF o PPS diventano indispensabili indipendentemente dal peso del componente.
Considerare lavorabilità e stabilità delle tolleranze
Le plastiche a densità ultra-bassa presentano spesso coefficienti di dilatazione termica lineare (CLTE) più elevati e un modulo inferiore, rendendo difficile mantenere tolleranze ristrette (±0.025 mm) durante la fresatura aggressiva. Le resine a densità medio-alta come Delrin o PEEK offrono una ripetibilità dimensionale superiore.
Considerare i costi totali di trasporto e a destino
Per grandi lotti di produzione esportati a livello internazionale, la densità del semilavorato influisce direttamente sui pesi di spedizione aerea e marittima. Il passaggio da PTFE a un'alternativa ad alte prestazioni e a densità inferiore, come PEEK non caricato o POM, può generare risparmi cumulativi sulle spedizioni nei cicli produttivi annuali.
Qual è la plastica migliore per la lavorazione CNC?
Non esiste una plastica universalmente "migliore": esiste solo la plastica più adatta all'ambiente operativo della vostra applicazione. Per componenti meccanici generici che richiedono tolleranze ristrette, filettature rigide e peso equilibrato, POM-C (Acetalica / Delrin) rimane il materiale più utilizzato del settore. Per ambienti estremamente impegnativi che richiedono elevata resistenza al calore e agli agenti chimici insieme a un peso minimo, PEEK è insuperabile. Quando la resistenza chimica e il peso più contenuto possibile a costi sostenibili sono prioritari, Polipropilene or UHMW-PE sono le opzioni leader.
7. Domande frequenti
Come posso calcolare il peso di un componente lavorato prima della produzione?
Esportate il corpo solido definitivo dal vostro software CAD (SolidWorks, Inventor, Fusion 360) e aprite il pannello "Proprietà massa" o "Misura". Ricavate il volume netto in centimetri cubi (cm³), quindi moltiplicate questo valore per la densità nominale del produttore (g\/cm³). In fase di preventivazione, verifichiamo questi volumi rispetto alle dimensioni del grezzo per la CAM CNC, tenendo conto delle dimensioni del semilavorato.
Le cariche rendono sempre la plastica più pesante?
Nella quasi totalità dei casi industriali standard, sì. I rinforzi come microsfere di vetro, fibre di vetro tranciate, solfato di bario (per la radiopacità) e polveri di bronzo o minerali hanno densità sostanzialmente superiori a quella della matrice polimerica ospite. Le rare eccezioni sono le microsfere cave di vetro o le cariche sintetiche, che incorporano intenzionalmente microscopiche sacche d'aria nella resina per ridurre la densità apparente nelle applicazioni di galleggiamento marino o nelle attrezzature per la spinta idrostatica.
Quali sono gli errori più comuni relativi alla densità del materiale?
L'errore più frequente consiste nel supporre che le plastiche a bassa densità vengano lavorate con forze di taglio inferiori. Sebbene plastiche a bassa densità come UHMW e HDPE siano morbide, la loro bassa conducibilità termica ed elasticità le fanno deformare allontanandosi dal tagliente e riespandersi dietro di esso, causando impuntamenti, fusione dei trucioli e dimensioni fuori specifica. I tecnici devono regolare velocità del mandrino, angoli di spoglia del tagliente e pressioni di serraggio dell'attrezzatura passando da polimeri densi e rigidi a gradi elastici a bassa densità.
Esiste una plastica "leggera" universale per tutti i progetti CNC?
No. Sebbene polipropilene e UHMW abbiano la densità più bassa (~0.91–0.94 g\/cm³), presentano elevata dilatazione termica, basso modulo a flessione e scarsa resistenza al creep sotto carichi elevati. Se un progetto richiede una precisione inferiore al millimetro sotto carico meccanico a temperature elevate, un ingegnere potrebbe essere costretto a scegliere PEEK rinforzato con fibra di carbonio o Torlon (PAI), accettando una densità leggermente superiore per garantire che il componente non si deformi, non subisca creep e non si guasti durante il servizio.
Conclusione
La densità del polimero è molto più di un parametro da manuale. È una variabile ingegneristica attiva che determina il peso fisico del componente, i costi di consumo del semilavorato, le prestazioni dell'utensile da taglio e i budget di spedizione per l'esportazione. Considerare la densità nelle prime fasi della modellazione CAD elimina costose riprogettazioni e garantisce che i componenti resistano alle sollecitazioni operative del mondo reale.
In PlasticCNCPro aiutiamo progettisti di prodotto, ingegneri della produzione e team di approvvigionamento a orientarsi tra le complessità delle plastiche tecniche. Che si tratti di validare un nuovo supporto per droni in UHMW a bassa densità, lavorare collettori in Delrin ad alta precisione o fresare boccole in PEEK ad alte prestazioni, i nostri ingegneri applicativi esaminano disegni, tolleranze e requisiti operativi per fornire componenti uniformi con tolleranze ristrette.
Richiedete una revisione della lavorazione e un preventivo
Caricate i vostri disegni 2D (PDF\/DWG) e i file CAD 3D (STEP\/IGES). Il nostro team di ingegneria a Dongguan esaminerà la vostra geometria, i requisiti di tolleranza e la selezione del materiale plastico per fornire una raccomandazione produttiva e un preventivo.