
PEEK vs PAI : quel plastique offre les meilleures performances mécaniques ?
Évaluation pratique en atelier du polyétheréthercétone (PEEK) et du polyamide-imide (PAI / Torlon) en matière de rigidité structurelle, de résistance au fluage, de friction, de limites thermiques et d’usinage CNC de précision en conditions réelles.
« Lorsque les ingénieurs concepteurs nous demandent chez PlasticCNCPro si le PEEK ou le PAI offrira de meilleures performances, la question qui suit est simple : êtes-vous confronté à des produits chimiques agressifs à large spectre, ou recherchez-vous une rigidité structurelle maximale et une résistance au fluage à des températures extrêmes ? Le PEEK remporte le marathon chimique ; le PAI décroche la couronne de la résistance mécanique pure. »
Présentation des matériaux PEEK et PAI
Dans le cadre de nos opérations quotidiennes d’usinage CNC de précision à Dongguan, nous travaillons régulièrement des polymères haute performance destinés à des assemblages critiques dans l’aérospatiale, la manutention des semi-conducteurs, l’exploration énergétique et l’instrumentation de précision. Parmi les polymères ultra-performants au sommet de la pyramide des plastiques, le polyétheréthercétone (PEEK) et le polyamide-imide (PAI, largement connu sous la marque Solvay Torlon®) se distinguent comme les meilleurs candidats lorsque les plastiques d’ingénierie courants tels que l’acétal, le nylon ou même l’Ultem (PEI) ne résistent pas aux contraintes mécaniques ou thermiques.
Bien que les deux matériaux excellent sous de fortes contraintes et à des températures de fonctionnement élevées, ils reposent sur des chimies polymères fondamentalement différentes :
PEEK (polyétheréthercétone)
Thermoplastique semi-cristallin dont la chaîne principale aromatique comporte des cycles reliés par des groupes éther et cétone. Sa matrice semi-cristalline lui confère une inertie chimique exceptionnelle, une excellente résistance à la fatigue et à l’hydrolyse (vapeur surchauffée), ainsi que des propriétés autolubrifiantes dans les nuances tribologiques.
PAI (polyamide-imide / Torlon)
Thermoplastique amorphe qui associe la rigidité aromatique des cycles imide à la résistance chimique des liaisons amide. En raison de sa structure amorphe et de sa post-cuisson selon des cycles thermiques spécifiques, le PAI présente une résistance à la traction et à la compression ainsi qu’un module de flexion supérieurs à ceux de presque tous les autres thermoplastiques commerciaux transformables à l’état fondu.
Comparaison directe des principales propriétés mécaniques
D’un point de vue purement structurel, le PAI non chargé surpasse le PEEK non chargé en résistance absolue à la traction, en module de flexion et en résistance au fluage. Voici une comparaison directe fondée sur les valeurs de référence en laboratoire selon les normes ISO/ASTM pour des demi-produits extrudés vierges.
| Propriété | PEEK standard (vierge) | PAI / Torlon 4203 (vierge) | Matériau le plus performant |
|---|---|---|---|
| Résistance à la traction (23°C) | 100 – 115 MPa | 150 – 190 MPa | PAI (+35 % à +65 %) |
| Module de traction (23°C) | 3.6 – 4.0 GPa | 4.5 – 5.0 GPa | PAI (plus rigide) |
| Résistance à la compression (déformation de 10 %) | 110 – 130 MPa | 170 – 220 MPa | PAI (fortes charges) |
| Résistance au choc Izod (éprouvette entaillée) | 50 – 80 J/m | 80 – 110 J/m | PAI |
| Résistance à la traction à 200°C | ~25 – 35 MPa | ~75 – 95 MPa | PAI (maintien des propriétés) |
| Allongement à la rupture | 20 – 40% | 10 – 15% | PEEK (ductilité) |
Ces données montrent pourquoi le PAI est le choix standard lorsque les ingénieurs recherchent une capacité portante comparable à celle des métaux. Il résiste bien mieux que le PEEK vierge à la déformation sous une contrainte mécanique constante et soutenue (fluage). Toutefois, son allongement à la rupture supérieur confère au PEEK une meilleure ductilité : il se déforme avant de se rompre brutalement sous l’effet de chocs soudains.
Résistance à l’usure, friction et capacité portante
Dans les systèmes en mouvement — tels que les bagues de palier à grande vitesse, les bagues d’étanchéité fendues, les rondelles de butée et les engrenages non lubrifiés — les performances mécaniques dépendent de la limite pression-vitesse (PV) et du comportement tribologique des surfaces.
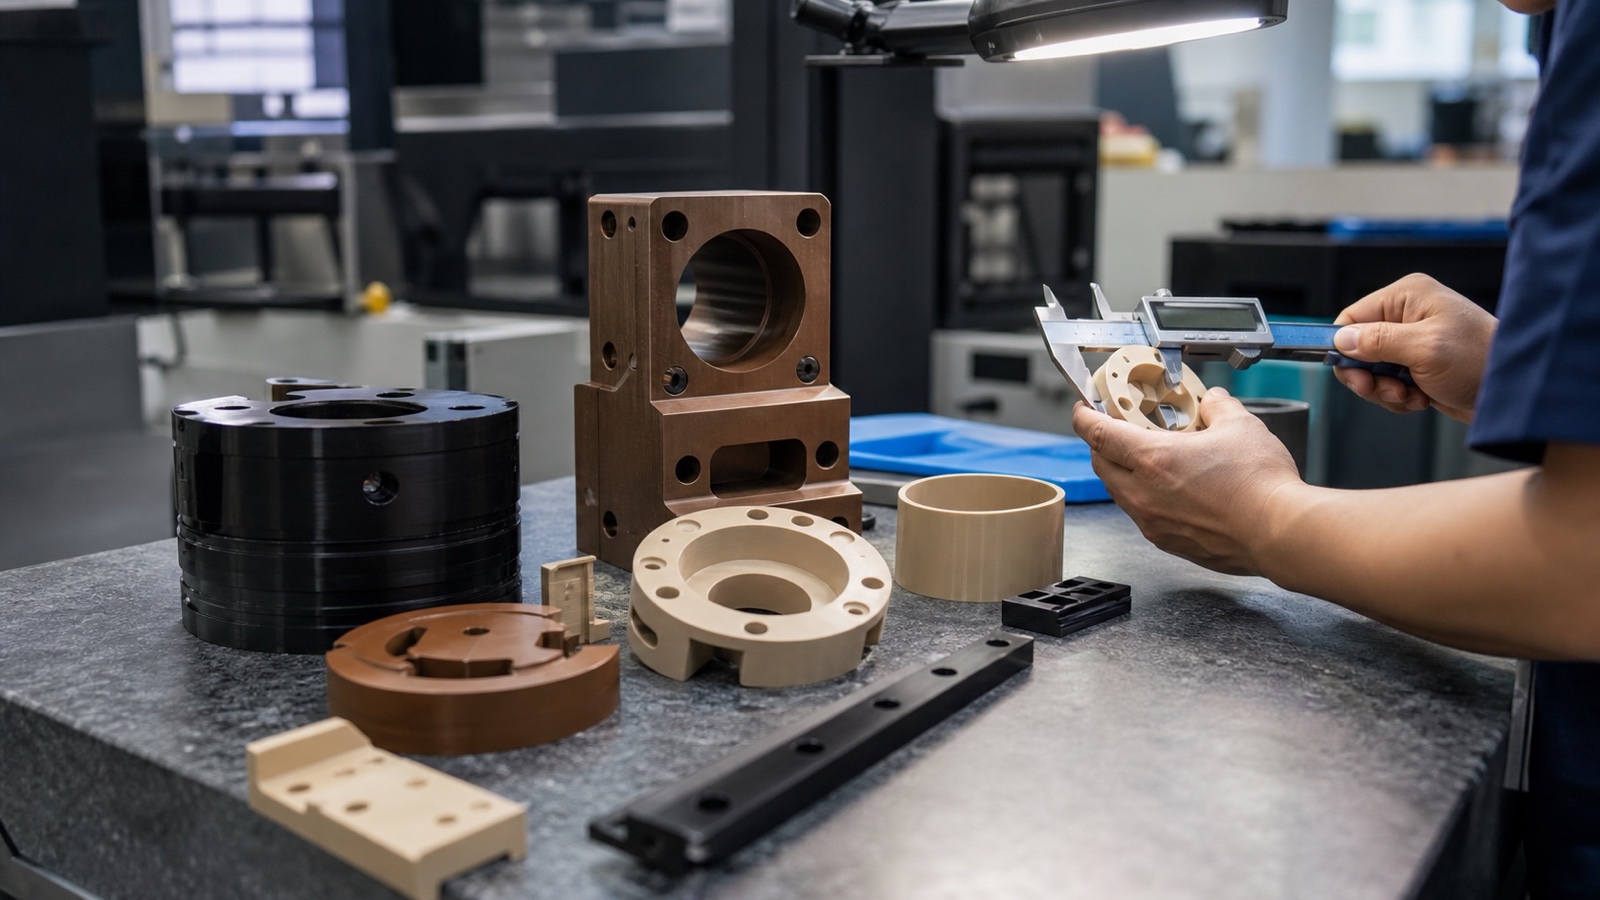
Nuances de palier non chargées
Le PEEK vierge présente un coefficient de friction dynamique intrinsèquement plus faible contre l’acier poli (environ 0,30–0,38) que le PAI vierge (environ 0,40–0,45). Pour les composants coulissants soumis à de faibles charges et fonctionnant à vitesse moyenne, le PEEK vierge chauffe moins et glisse plus régulièrement dès sa mise en service.
Formulations tribologiques spécifiques
La comparaison des formulations pour paliers change la donne. Le PEEK-FC30 (contenant 10 % de fibres de carbone, 10 % de graphite et 10 % de PTFE) et le Torlon 4301 ou Torlon 4275 (PAI avec additifs de graphite et de fluoropolymère) présentent des différences importantes. Le PEEK-FC30 supporte sans difficulté les environnements humides, rincés à la vapeur ou exposés aux produits chimiques, tandis que le Torlon 4301 offre des valeurs PV inégalées sous de fortes pressions de contact en compression dépassant 50 MPa.
Résistance au grippage et à la microsoudure
Dans des conditions sévères de frottement à sec, lorsque la température augmente localement au niveau des aspérités en contact, le Torlon conserve son module sans ramollir. Il évite ainsi le grippage et l’extrusion catastrophique par retournement que le PEEK semi-cristallin peut subir à proximité de son seuil de transition vitreuse de 143°C.
Stabilité thermique et résistance à température élevée
Une erreur fréquente lors de la spécification des polymères consiste à ne considérer que la température de service continu (CST). Le PEEK et le PAI affichent tous deux d’excellentes températures de service continu, de 250°C à 260°C. Toutefois, leur capacité à conserver leur rigidité mécanique au-dessus de 140°C est très différente.
Écart de température de transition vitreuse (Tg)
La température de transition vitreuse (Tg) du PEEK est d’environ 143°C (289°F). Bien que son point de fusion soit de 343°C, le PEEK non chargé perd une part importante de son module lorsque la température de fonctionnement dépasse 140°C. Son module de traction diminue de plus de 50 % : il passe d’un polymère structurel rigide à un solide résistant mais souple, soutenu uniquement par ses phases cristallines.
Le PAI présente une Tg très élevée de 275°C (527°F). Par conséquent, il conserve pratiquement toute sa rigidité à température ambiante jusqu’à 200°C et maintient une intégrité structurelle importante jusqu’à 260°C. Pour les plaques de soupape porteuses ou les supports de test fonctionnant à 180°C–220°C, le PAI reste rigide là où le PEEK non chargé fléchirait et subirait du fluage sous la précharge des boulons.
Comme les demi-produits en PAI nécessitent plusieurs jours de cuisson au four après extrusion pour atteindre une imidisation et une résistance complètes, ils sont susceptibles d’absorber l’humidité (jusqu’à 0,3–0,4 % dans l’air humide d’un atelier). Pour usiner des pièces en PAI aux tolérances serrées (±0.01mm), nous gérons soigneusement le pré-séchage de la matière première et la stabilisation après usinage. À l’inverse, le PEEK absorbe très peu d’humidité (0,1 % max) et reste dimensionnellement stable au contact du liquide de refroidissement.
Facteurs de résistance chimique et environnementale
La compatibilité chimique est le critère décisif pour lequel le PEEK prend souvent l’avantage sur le PAI. Même si le PAI offre une rigidité mécanique supérieure, l’exposition aux produits chimiques peut déterminer le choix du matériau.
Profil chimique du PEEK
- Vapeur surchauffée et hydrolyse : Exceptionnel ; supporte des milliers de cycles en autoclave sans devenir cassant.
- Acides et bases : Résiste aux acides et aux bases organiques dilués ou concentrés ; seuls les acides sulfurique et nitrique concentrés l’attaquent.
- Hydrocarbures et solvants : Résistance exceptionnelle aux carburants pour réacteurs, aux liquides de frein, aux pétroles bruts et aux solvants chlorés.
Profil chimique du PAI
- Hydrocarbures et huiles : Excellente résistance aux carburants automobiles, aux huiles hydrauliques synthétiques et aux réfrigérants fluorocarbonés.
- Vapeur et humidité à haute température : Sensible à la dégradation hydrolytique ; une exposition continue à la vapeur au-dessus de 130°C provoque la scission des chaînes moléculaires.
- Bases fortes et amines : Les bases fortes hydrolysent les liaisons imide, provoquant une fissuration sous contrainte et une dégradation de surface.
Rapport coût-efficacité et compromis dans le choix des matériaux
Les deux matériaux appartiennent à la catégorie de prix la plus élevée parmi les thermoplastiques d’ingénierie usinables. Les demi-produits bruts en PAI coûtent généralement 15 % à 35 % de plus que les formes standard en PEEK vierge, principalement en raison du processus complexe de polymérisation en phase solide en plusieurs étapes et des longs cycles de post-cuisson nécessaires à la fabrication de billettes Torlon sans porosités.
L’usinabilité influe également sur le coût des pièces :
Comportement à l’usinage : PEEK
Le PEEK est relativement facile à usiner. Avec des outils en carbure poli ou en PCD, il produit des rubans continus ou des copeaux enroulés faciles à gérer. La gestion du liquide de refroidissement est simple et la relaxation des contraintes internes peut être réalisée par un recuit thermique standard.
Comportement à l’usinage : PAI
Le PAI est fragile lors d’un cisaillement rapide et très abrasif. Il nécessite une géométrie à angle de coupe fortement positif et des arêtes de coupe extrêmement affûtées pour éviter l’accumulation de copeaux et l’écaillage des arêtes sur les parois de sortie. Le perçage de trous profonds nécessite des débourrages fréquents et un soufflage d’air comprimé sec afin d’éviter les chocs thermiques localisés.
Si un assemblage fonctionne strictement en dessous de 100°C, sans solvants agressifs ni vapeur, le choix du PEEK ou du PAI est souvent excessif. Lors de l’examen des demandes de devis, lorsque les clients n’ont pas besoin de résister à des températures extrêmes ou à des produits chimiques agressifs, nous étudions souvent la possibilité d’utiliser du PPS, du PEI (Ultem 1000) ou du POM-C pour respecter précisément les tolérances du plan et réduire de 30 % à 60 % le coût total du projet.
Applications courantes dans l’industrie
Les performances en conditions réelles amènent les ingénieurs à spécifier ces polymères dans des secteurs critiques ciblés :
Supports de test pour semi-conducteurs (domaine du PAI)
Les supports de test de circuits intégrés et les montages de rodage nécessitent des trous microscopiques de 0.2mm à 0.5mm de diamètre, disposés sur des grilles à pas serré. Le Torlon 4203 et le Torlon 5030 chargé de fibres de verre offrent une excellente micro-usinabilité sans bavures, une isolation électrique élevée et une déflexion quasi nulle sous la pression des ressorts des broches de contact, jusqu’à 150°C.
Joints de fond de puits pour l’industrie pétrolière et gazière (domaine du PEEK)
Les équipements de complétion de puits sont exposés au méthane, aux gaz acides (H2S), à la saumure et aux boues de forage sous haute pression. La résistance du PEEK aux attaques chimiques et à la décompression rapide des gaz (RGD) en fait le choix standard pour les bagues anti-extrusion, les garnitures en chevrons et les traversées électriques.
Fixations et bagues pour l’aérospatiale (les deux matériaux)
Les supports de remplacement en titane et les bagues d’actionneur de moteur à réaction utilisent du PAI chargé de fibres de carbone (Torlon 4435 / 7130) pour obtenir un rapport rigidité/poids élevé jusqu’à 260°C. Le PEEK est privilégié pour les collecteurs externes de cellule et les raccords de retour hydraulique nécessitant une résistance au fluide Skydrol.
Dispositifs médicaux et chirurgicaux (domaine du PEEK)
Les guides chirurgicaux, les embouts d’endoscope et les implants d’essai nécessitent une biocompatibilité conforme à la norme ISO 10993 ou à la classe VI de l’USP, ainsi qu’une résistance à des stérilisations répétées à la vapeur en autoclave. Le PEEK domine presque exclusivement ce secteur, car le PAI se dégrade lors d’expositions répétées aux conditions d’autoclave à chaud.
Inconvénients du PEEK et cas où le PAI est plus performant
Bien que le PEEK soit souvent considéré comme le polymère haute performance par défaut, les ingénieurs constatent de véritables limites lorsqu’ils soumettent des pièces à des contraintes mécaniques extrêmes :
1. Baisse du module au-dessus de 143°C
En raison de sa transition vitreuse à 143°C, le PEEK vierge se ramollit sensiblement sous l’effet de la chaleur. Lorsqu’un joint de soupape hydraulique ou une bague de piston de compresseur fonctionne en continu à 180°C sous une pression de 15 MPa, le PEEK peut se déformer, s’extruder dans les jeux et entraîner une défaillance du système. Le PAI conserve sa forme structurelle jusqu’à 275°C sans fluage plastique.
2. Résistances ultimes à la traction et à la compression plus faibles
Le PEEK vierge présente une limite d’élasticité d’environ 100–115 MPa. Le PAI Torlon vierge atteint 150–190 MPa. Pour les cages structurelles, les rondelles de butée de transmission et les engrenages de précision qui doivent transmettre un couple sans déflexion des dents, le PAI offre une marge de résistance mécanique supérieure.
3. Coefficient de dilatation thermique linéaire (CLTE) plus élevé
Le coefficient de dilatation thermique linéaire du PEEK est d’environ 45–50 × 10⁻⁶/K en dessous de sa Tg et augmente considérablement au-dessus. Le CLTE du PAI non chargé est exceptionnellement bas, à environ 30 × 10⁻⁶/K : il est proche de celui des métaux et préserve des jeux de fonctionnement serrés sur une large plage de températures.
FAQ : réponses aux questions des ingénieurs
Quels sont les inconvénients du matériau PEEK ?
Le principal inconvénient mécanique du PEEK est sa température de transition vitreuse relativement basse (143°C), au-dessus de laquelle les nuances non chargées subissent une forte baisse de leur module structurel et de leur résistance au fluage. Il est également attaqué par les acides sulfurique, nitrique et fluorhydrique concentrés, sensible à la fatigue concentrée au niveau des entailles en cas de cycles à haute fréquence, et coûte plus cher à l’état brut que les polyimides ou les plastiques d’ingénierie comme le PPS et le POM.
L’Ultem est-il un meilleur matériau que le PEEK ?
L’Ultem (PEI) n’est pas systématiquement meilleur, mais il présente des avantages dans certains contextes d’ingénierie. Le PEI a une température de transition vitreuse plus élevée (environ 217°C) que le PEEK (143°C) ; l’Ultem non chargé conserve donc mieux sa rigidité structurelle que le PEEK non chargé entre 150°C et 200°C. L’Ultem est aussi nettement plus abordable et naturellement ignifuge, avec une faible émission de fumée. Toutefois, le PEEK offre une résistance chimique bien supérieure, une meilleure résistance à la fatigue et de meilleures caractéristiques d’usure en glissement.
Le PEEK est-il plus dur que le Delrin ?
Oui. Le PEEK vierge présente généralement une dureté Rockwell M de M99 à M105 (Rockwell R 126), tandis que le Delrin (acétal / POM-H) affiche une dureté d’environ Rockwell M88 à M94 (Rockwell R 120). Le PEEK a une dureté de surface supérieure, résiste mieux aux rayures et présente une résistance à la traction environ 50 % plus élevée que le Delrin, ainsi qu’une température de service continu deux fois plus élevée.
Pourquoi le plastique PEEK est-il si cher ?
La synthèse du PEEK est une polymérisation par étapes en plusieurs phases, énergivore, qui nécessite des monomères spécialisés coûteux (hydroquinone et 4,4'-difluorobenzophénone) dissous dans des solvants à haut point d’ébullition à base de diphénylsulfone, à des températures supérieures à 300°C. Les équipements nécessaires à ce procédé sont fabriqués à partir d’alliages exotiques de nickel. En outre, l’extrusion des demi-produits en PEEK nécessite des filières de fusion spécialisées à haute température et un contrôle précis du recuit thermique afin de garantir une cristallinité uniforme sans porosités internes.
Usinage de précision de composants en PEEK et PAI avec PlasticCNCPro
Chez PlasticCNCPro, nous sommes spécialisés dans l’usinage CNC sur mesure de plastiques d’ingénierie haute performance. Que vous validiez un prototype destiné à des essais de rodage de semi-conducteurs ou que vous ayez besoin de lots de production récurrents de joints hydrauliques critiques, notre site de Dongguan prend en charge l’ensemble du processus, de l’examen des fichiers CAO au fraisage et au tournage de précision, en passant par l’ébavurage et le contrôle dimensionnel.
Demander un examen d’usinage et un devis
Téléversez vos plans 2D, vos fichiers CAO 3D (STEP, IGES, DXF) et les exigences de votre projet. Notre équipe d’ingénierie vérifiera les tolérances, évaluera l’adéquation du PEEK ou du PAI et vous transmettra des conseils de fabrication accompagnés d’un devis détaillé.