
PEEK vs. PAI: Welcher Kunststoff bietet bessere mechanische Eigenschaften?
Eine praxisnahe Bewertung von Polyetheretherketon (PEEK) und Polyamidimid (PAI / Torlon) hinsichtlich struktureller Steifigkeit, Kriechbeständigkeit, Reibung, Temperaturgrenzen und Präzisions-CNC-Bearbeitung unter realen Bedingungen.
„Wenn Konstrukteure uns bei PlasticCNCPro fragen, ob PEEK oder PAI bessere Leistung bietet, lautet die direkte Rückfrage: Müssen Sie aggressiven Chemikalien mit breitem Wirkungsspektrum standhalten, oder benötigen Sie maximale strukturelle Steifigkeit und Kriechbeständigkeit bei extremen Temperaturen? PEEK gewinnt den chemischen Langstreckenlauf; PAI holt sich die Krone für pure mechanische Leistungsfähigkeit.“
Einführung in die Werkstoffe PEEK und PAI
Bei unseren täglichen Präzisions-CNC-Bearbeitungsprozessen in Dongguan verarbeiten wir regelmäßig Hochleistungspolymere für missionskritische Baugruppen in der Luft- und Raumfahrt, der Halbleiterfertigung, der Energieexploration und der Präzisionsinstrumentierung. Unter den Ultrahochleistungspolymeren an der Spitze der Kunststoffpyramide zählen Polyetheretherketon (PEEK) und Polyamidimid (PAI, weithin unter dem Markennamen Torlon® von Solvay bekannt) zu den besten Kandidaten, wenn Standardtechnische Kunststoffe wie Acetal, Nylon oder sogar Ultem (PEI) unter mechanischer oder thermischer Belastung versagen.
Obwohl beide Werkstoffe hohen Belastungen und erhöhten Betriebstemperaturen standhalten, beruhen sie auf grundlegend unterschiedlichen Polymerchemien:
PEEK (Polyetheretherketon)
Ein teilkristalliner Thermoplast mit aromatischen Rückgrat-Ringen, die durch Ether- und Ketongruppen verbunden sind. Die teilkristalline Matrix sorgt für außergewöhnliche chemische Trägheit, hohe Ermüdungsfestigkeit, ausgezeichnete Hydrolysebeständigkeit (überhitzter Dampf) und selbstschmierende Eigenschaften bei tribologischen Typen.
PAI (Polyamidimid / Torlon)
Ein amorpher Thermoplast, der die aromatische Steifigkeit von Imidringen mit der chemischen Widerstandsfähigkeit von Amidbindungen verbindet. Da PAI amorph ist und durch spezielle Wärmezyklen nachgehärtet wird, weist es eine höhere Zugfestigkeit, Druckfestigkeit und einen höheren Biegemodul auf als nahezu jeder andere kommerziell schmelzverarbeitbare Thermoplast.
Vergleich der wichtigsten mechanischen Eigenschaften
Aus rein struktureller Sicht übertrifft ungefülltes PAI ungefülltes PEEK hinsichtlich Zugstreckgrenze, Biegemodul und Kriechbeständigkeit. Nachfolgend finden Sie einen direkten Vergleich auf Grundlage gängiger ISO-/ASTM-Laborprüfwerte für Neuware in extrudierter Halbzeugform.
| Eigenschaft | Standard-PEEK (Neuware) | PAI / Torlon 4203 (Neuware) | Leistungsstärkerer Werkstoff |
|---|---|---|---|
| Zugfestigkeit (23°C) | 100 – 115 MPa | 150 – 190 MPa | PAI (+35 % bis +65 %) |
| Zugmodul (23°C) | 3.6 – 4.0 GPa | 4.5 – 5.0 GPa | PAI (steifer) |
| Druckfestigkeit (10 % Dehnung) | 110 – 130 MPa | 170 – 220 MPa | PAI (hohe Belastungen) |
| Izod-Schlagzähigkeit (gekerbt) | 50 – 80 J/m | 80 – 110 J/m | PAI |
| Zugfestigkeit bei 200°C | ~25 – 35 MPa | ~75 – 95 MPa | PAI (Festigkeitserhalt) |
| Bruchdehnung | 20 – 40% | 10 – 15% | PEEK (Duktilität) |
Die Daten zeigen, warum PAI die Standardwahl ist, wenn Ingenieure eine Tragfähigkeit wie bei Metall benötigen. Unter anhaltender mechanischer Belastung widersteht es Verformungen (Kriechen) deutlich besser als unverändertes PEEK. Die höhere Bruchdehnung von PEEK verleiht ihm jedoch eine bessere Duktilität: Bei plötzlichen Stoßbelastungen verformt es sich, bevor es abrupt bricht.
Verschleiß, Reibung und Tragfähigkeit
Bei dynamischen Bewegungssystemen – etwa Hochgeschwindigkeits-Drehbuchsen, geteilten Dichtringen, Anlaufscheiben und ungeschmierten Zahnrädern – hängt die mechanische Leistung von der Druck-Geschwindigkeits-Grenze (PV-Grenze) und der Oberflächentribologie ab.
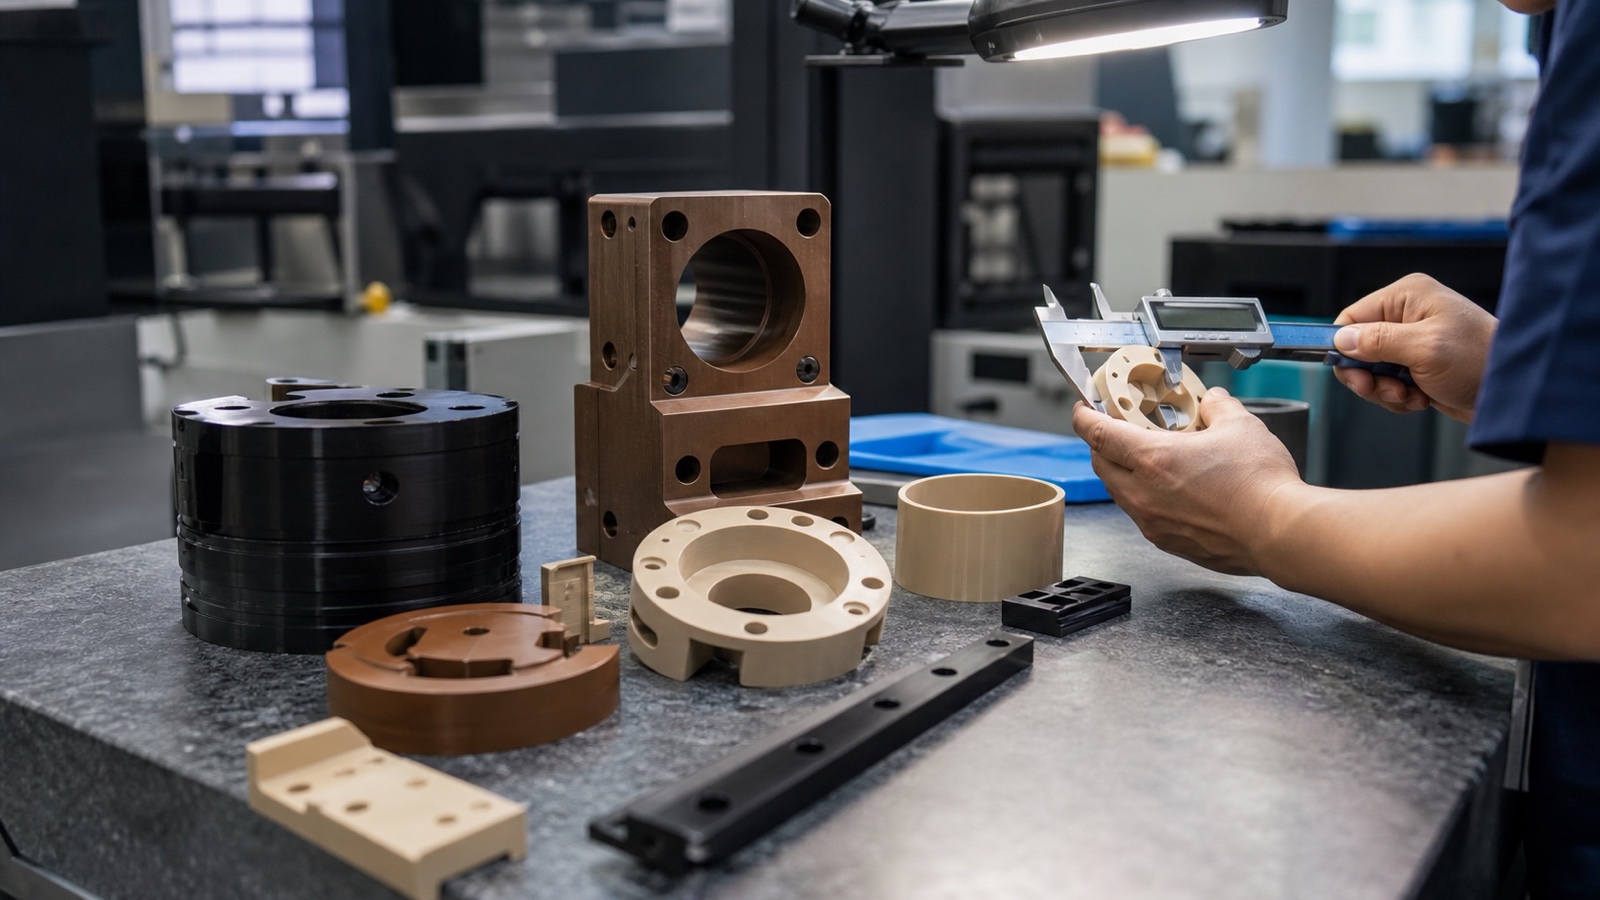
Ungefüllte Lagerwerkstoffe
Unverändertes PEEK weist gegenüber poliertem Stahl einen von Natur aus niedrigeren dynamischen Reibungskoeffizienten auf (ca. 0,30–0,38) als unverändertes PAI (ca. 0,40–0,45). Bei Gleitkomponenten mit leichter Belastung und mittlerer Geschwindigkeit läuft unverändertes PEEK ohne zusätzliche Maßnahmen kühler und gleichmäßiger.
Spezielle tribologische Rezepturen
Bei einem Vergleich modifizierter Lagerwerkstoffe ergibt sich ein anderes Bild. PEEK-FC30 (mit 10 % Kohlefaser, 10 % Graphit und 10 % PTFE) und Torlon 4301 oder Torlon 4275 (PAI mit Graphit- und Fluorpolymerzusätzen) weisen entscheidende Unterschiede auf. PEEK-FC30 eignet sich mühelos für feuchte Umgebungen sowie Dampfspülungen und chemische Einwirkungen; Torlon 4301 erreicht dagegen unübertroffene PV-Werte bei hohen Druckkontaktbelastungen von über 50 MPa.
Beständigkeit gegen Fressen und Mikroschweißungen
Unter extremen trockenen Grenzreibungsbedingungen, bei denen die Temperaturen an den Kontaktspitzen lokal ansteigen, behält Torlon seinen Modul bei, ohne weich zu werden. Dadurch werden Fressen und katastrophale Materialverdrängung verhindert, die bei teilkristallinem PEEK nahe seiner Glasübergangstemperatur von 143°C auftreten können.
Thermische Stabilität und Festigkeit bei erhöhten Temperaturen
Ein verbreiteter Irrtum bei der Werkstoffspezifikation besteht darin, nur auf die Dauergebrauchstemperatur (CST) zu achten. Sowohl PEEK als auch PAI weisen beeindruckende Dauergebrauchstemperaturen von 250°C bis 260°C auf. Wie sie ihre mechanische Steifigkeit oberhalb von 140°C bewahren, unterscheidet sich jedoch erheblich.
Der Unterschied bei der Glasübergangstemperatur (Tg)
PEEK hat eine Glasübergangstemperatur (Tg) von etwa 143°C (289°F). Obwohl sein Schmelzpunkt bei 343°C liegt, verliert ungefülltes PEEK erheblich an Modul, sobald die Betriebstemperatur 140°C überschreitet. Sein Zugmodul sinkt um mehr als 50 %; der Werkstoff wandelt sich von einem steifen Konstruktionspolymer in einen zähen, biegsamen Feststoff um, dessen Festigkeit nur noch von den kristallinen Phasen getragen wird.
PAI hat eine äußerst hohe Tg von 275°C (527°F). Daher behält PAI bis 200°C nahezu seine gesamte Steifigkeit bei Raumtemperatur und bewahrt bis 260°C eine beträchtliche strukturelle Integrität. Bei tragenden Ventilplatten oder Prüfsockeln, die bei 180°C–220°C betrieben werden, bleibt PAI steif, während sich ungefülltes PEEK unter der Schraubenvorspannung durchbiegen und kriechen würde.
Da Halbzeuge aus PAI nach der Extrusion mehrtägige Aushärtungszyklen im Ofen benötigen, um vollständig imidisiert zu werden und ihre volle Festigkeit zu erreichen, können sie Feuchtigkeit aufnehmen (bis zu 0,3–0,4 % in feuchter Werkstattluft). Bei der Bearbeitung von PAI-Bauteilen mit engen Toleranzen (±0.01mm) kontrollieren wir aktiv die Vortrocknung des Rohmaterials und die Stabilisierung nach der Bearbeitung. PEEK hingegen weist eine nahezu vernachlässigbare Feuchtigkeitsaufnahme auf (max. 0,1 %) und bleibt auch bei Kontakt mit Kühlschmierstoff maßstabil.
Faktoren der Chemikalien- und Umweltbeständigkeit
Die chemische Verträglichkeit ist der entscheidende Faktor, bei dem PEEK PAI häufig übertrifft. Selbst wenn PAI eine höhere mechanische Steifigkeit aufweist, kann die chemische Belastung die Werkstoffwahl bestimmen.
Chemisches Profil von PEEK
- Überhitzter Dampf und Hydrolyse: Hervorragend; hält Tausenden von Autoklavenzyklen ohne Versprödung stand.
- Säuren und Basen: Beständig gegen verdünnte und konzentrierte organische Säuren und Laugen; wird nur von konzentrierter Schwefel- oder Salpetersäure angegriffen.
- Kohlenwasserstoffe und Lösungsmittel: Außergewöhnlich beständig gegen Flugzeugtreibstoffe, Bremsflüssigkeiten, Rohöle und chlorierte Lösungsmittel.
Chemisches Profil von PAI
- Kohlenwasserstoffe und Öle: Ausgezeichnete Beständigkeit gegen Kraftstoffe für Kraftfahrzeuge, synthetische Hydrauliköle und Fluorkohlenwasserstoff-Kältemittel.
- Dampf und Feuchtigkeit bei hohen Temperaturen: Neigt zu hydrolytischem Abbau; bei kontinuierlicher Einwirkung von Dampf über 130°C kommt es zur Spaltung der Molekülketten.
- Starke Laugen und Amine: Starke Laugen hydrolysieren die Imidbindungen und verursachen Spannungsrisse sowie Oberflächenabbau.
Kosteneffizienz und Kompromisse bei der Werkstoffauswahl
Beide Werkstoffe gehören zu den teuersten zerspanbaren technischen Thermoplasten. Halbzeuge aus PAI sind in der Regel 15 % bis 35 % teurer als Standardhalbzeuge aus unverändertem PEEK. Hauptgrund dafür sind die komplexe, mehrstufige Festphasenpolymerisation und die verlängerten Nachhärtungszyklen, die zur Herstellung porenfreier Torlon-Rohblöcke erforderlich sind.
Auch die Zerspanbarkeit beeinflusst die Wirtschaftlichkeit der Bauteile:
Bearbeitungsverhalten: PEEK
PEEK ist bei der Werkzeugwahl relativ unkompliziert. Bei der Bearbeitung mit polierten Hartmetall- oder PCD-Werkzeugen entstehen zusammenhängende Späne oder gut handhabbare Spanlocken. Die Kühlschmierstoffzufuhr lässt sich einfach steuern, und der Abbau innerer Spannungen kann durch standardmäßiges thermisches Tempern erfolgen.
Bearbeitungsverhalten: PAI
PAI ist bei hohen Scherkräften spröde und stark abrasiv. Um Spanaufstau und Ausbrüche an Austrittswänden zu vermeiden, sind eine stark positive Spanwinkelgeometrie und rasiermesserscharfe Schneidkanten erforderlich. Beim Tieflochbohren muss der Bohrer regelmäßig zurückgezogen werden, um Späne zu entfernen; außerdem ist ein trockener Druckluftstrahl erforderlich, um lokale Temperaturschocks zu vermeiden.
Wenn eine Baugruppe ausschließlich unter 100°C betrieben wird und weder aggressiven Lösungsmitteln noch Dampf ausgesetzt ist, ist die Verwendung von PEEK oder PAI häufig überdimensioniert. Bei der Prüfung von Angeboten bewerten wir oft, ob PPS, PEI (Ultem 1000) oder POM-C die geforderten Zeichnungstoleranzen zu 30 % bis 60 % niedrigeren Gesamtprojektkosten erreichen können, sofern keine extremen Temperatur- oder Chemikalienbeständigkeiten erforderlich sind.
Typische industrielle Anwendungen
Die Leistung unter realen Einsatzbedingungen veranlasst Ingenieure, diese Polymere gezielt in kritischen Branchen einzusetzen:
Halbleiter-Prüfsockel (PAI-Bereich)
IC-Prüfsockel und Burn-in-Vorrichtungen erfordern mikroskopisch kleine Bohrungen mit Durchmessern von 0.2mm bis 0.5mm in engen Rasterabständen. Torlon 4203 und glasfaserverstärktes Torlon 5030 bieten hervorragende, gratfreie Mikrozerspanbarkeit, hohe elektrische Isolierung und praktisch keine Durchbiegung bei Federkräften der Kontaktstifte und Temperaturen bis 150°C.
Bohrlochdichtungen für Öl und Gas (PEEK-Bereich)
Bohrlochvervollständigungen setzen Bauteile unter hohem Druck Methan, Sauergas (H2S), Sole und Bohrspülungen aus. Die Beständigkeit von PEEK gegen chemische Angriffe und schnelle Gasdekompression (RGD) macht es zum Standardwerkstoff für Stützringe, Chevron-Packungen und elektrische Durchführungen.
Befestigungselemente und Buchsen für die Luft- und Raumfahrt (beide Werkstoffe)
Ersatzhalterungen aus Titan und Betätigerbuchsen für Strahltriebwerke setzen aufgrund des hohen Steifigkeits-Gewichts-Verhältnisses bei Temperaturen bis 260°C auf kohlefaserverstärktes PAI (Torlon 4435 / 7130). PEEK wird für externe Flugzeugzellen-Verteiler und hydraulische Rücklaufkupplungen bevorzugt, wenn Beständigkeit gegen Skydrol erforderlich ist.
Medizinische und chirurgische Geräte (PEEK-Bereich)
Chirurgische Führungshilfen, Endoskopspitzen und implantierbare Probeimplantate erfordern Biokompatibilität gemäß ISO 10993 oder USP Class VI sowie Beständigkeit gegen wiederholte Dampfsterilisation im Autoklaven. PEEK dominiert diesen Bereich nahezu vollständig, da PAI bei wiederholten Heißautoklavierzyklen abbaut.
Nachteile von PEEK und Fälle, in denen PAI besser abschneidet
Obwohl PEEK häufig als Standard-Hochleistungspolymer gilt, stoßen Ingenieure bei der Prüfung von Bauteilen unter extremen mechanischen Belastungen auf reale Einschränkungen:
1. Abfall des Moduls oberhalb von 143°C
Aufgrund seiner Glasübergangstemperatur von 143°C wird unverändertes PEEK bei Wärmeeinwirkung deutlich weicher. Wird ein Hydraulikventildichtring oder Kompressorkolbenring dauerhaft bei 180°C und 15 MPa betrieben, kann sich PEEK verformen, in Spaltbereiche extrudieren und einen Systemausfall verursachen. PAI behält seine strukturelle Form bis 275°C ohne plastisches Kriechen bei.
2. Geringere Zug- und Druckfestigkeit
Unverändertes PEEK erreicht eine Streckgrenze von etwa 100–115 MPa. Unverändertes Torlon PAI erreicht 150–190 MPa. Für Strukturkäfige, Getriebe-Anlaufscheiben und Präzisionszahnräder, die Drehmoment ohne Zahnverformung übertragen müssen, bietet PAI eine höhere mechanische Belastungsreserve.
3. Höhere Wärmeausdehnung (CLTE)
Der lineare Wärmeausdehnungskoeffizient von PEEK beträgt unterhalb der Tg ungefähr 45–50 × 10⁻⁶/K und steigt oberhalb der Tg deutlich an. Ungefülltes PAI weist mit etwa 30 × 10⁻⁶/K einen außergewöhnlich niedrigen CLTE auf, der dem von Metallen ähnelt und enge Betriebsspiele über einen großen Betriebstemperaturbereich hinweg bewahrt.
FAQ: Antworten auf Fragen von Ingenieuren
Welche Nachteile hat PEEK als Werkstoff?
Der wichtigste mechanische Nachteil von PEEK ist seine vergleichsweise niedrige Glasübergangstemperatur (143°C), oberhalb derer ungefüllte Typen deutlich an Strukturmodul und Kriechbeständigkeit verlieren. Außerdem wird PEEK von konzentrierter Schwefel-, Salpeter- und Flusssäure angegriffen, ist bei hochfrequenten Lastwechseln empfindlich gegenüber Kerbspannungen und Ermüdung und ist im Vergleich zu Polyimiden oder technischen Kunststoffen wie PPS und POM teuer.
Ist Ultem ein besserer Werkstoff als PEEK?
Ultem (PEI) ist nicht grundsätzlich besser, bietet jedoch in bestimmten technischen Anwendungsfällen Vorteile. PEI hat eine höhere Glasübergangstemperatur (ca. 217°C) als PEEK (143°C). Daher behält ungefülltes Ultem seine strukturelle Steifigkeit bei Temperaturen zwischen 150°C und 200°C besser bei als ungefülltes PEEK. Ultem ist außerdem deutlich kostengünstiger und von Natur aus flammhemmend, mit geringer Rauchentwicklung. PEEK bietet jedoch eine weitaus bessere Chemikalienbeständigkeit, höhere Ermüdungsfestigkeit und bessere Gleiteigenschaften bei Verschleiß.
Ist PEEK härter als Delrin?
Ja. Unverändertes PEEK weist typischerweise eine Rockwell-M-Härte von M99 bis M105 (Rockwell R 126) auf, während Delrin (Acetal / POM-H) etwa Rockwell M88 bis M94 (Rockwell R 120) erreicht. PEEK besitzt eine höhere Oberflächenhärte, eine größere Kratzfestigkeit und eine etwa 50 % höhere Zugfestigkeit als Delrin. Zudem verträgt es die doppelte Dauergebrauchstemperatur.
Warum ist PEEK-Kunststoff so teuer?
Die PEEK-Synthese ist eine energieintensive, mehrstufige Stufenwachstumspolymerisation, für die teure Spezialmonomere (Hydrochinon und 4,4'-Difluorbenzophenon) benötigt werden. Diese werden in hochsiedenden Diphenylsulfon-Lösungsmitteln bei Temperaturen über 300°C gelöst. Die für diesen Prozess erforderlichen Anlagen bestehen aus speziellen Nickellegierungen. Zusätzlich erfordert die Extrusion von PEEK-Halbzeugen spezielle Hochtemperatur-Schmelzdüsen und eine präzise Steuerung des thermischen Temperns, um eine gleichmäßige Kristallinität ohne innere Hohlräume sicherzustellen.
Präzisionsbauteile aus PEEK und PAI mit PlasticCNCPro bearbeiten lassen
PlasticCNCPro ist auf die kundenspezifische CNC-Bearbeitung von technischen Hochleistungskunststoffen spezialisiert. Ob Sie einen Prototyp für Halbleiter-Burn-in-Tests validieren oder wiederkehrende Produktionschargen kritischer Hydraulikdichtungen benötigen – unser Werk in Dongguan begleitet den Prozess von der CAD-Prüfung über Präzisionsfräsen, Drehen und Entgraten bis hin zur Maßprüfung.
Bearbeitungsprüfung und Angebot anfordern
Laden Sie Ihre 2D-Zeichnungen, 3D-CAD-Dateien (STEP, IGES, DXF) und Projektanforderungen hoch. Unser Engineering-Team prüft die Toleranzen, bewertet die Eignung von PEEK und PAI und gibt Ihnen Fertigungsfeedback mit einem transparenten Angebot.