
PEEK vs PAI: ¿Qué plástico ofrece un mejor rendimiento mecánico?
Una evaluación práctica en planta de la polieteretercetona (PEEK) y la poliamida-imida (PAI / Torlon) en cuanto a rigidez estructural, resistencia a la deformación por fluencia, fricción, límites térmicos y mecanizado CNC de precisión en condiciones reales.
«Cuando los ingenieros de diseño nos preguntan en PlasticCNCPro si PEEK o PAI ofrecerá un mejor rendimiento, la pregunta inmediata es sencilla: ¿deben resistir productos químicos agresivos de amplio espectro, o necesitan rigidez estructural y resistencia a la fluencia máximas a temperaturas extremas? PEEK gana la maratón química; PAI se lleva la corona por su extraordinaria resistencia mecánica».
Introducción a los materiales PEEK y PAI
En nuestras operaciones diarias de mecanizado CNC de precisión en Dongguan, trabajamos habitualmente con polímeros de alto rendimiento para conjuntos esenciales en los sectores aeroespacial, de manipulación de semiconductores, exploración energética e instrumentación de precisión. Entre los polímeros de ultraalto rendimiento que ocupan la cúspide de la pirámide de los plásticos, la polieteretercetona (PEEK) y la poliamida-imida (PAI, ampliamente conocida con el nombre comercial Torlon® de Solvay) destacan como las principales opciones cuando los plásticos de ingeniería convencionales, como el acetal, el nailon o incluso Ultem (PEI), no resisten las cargas mecánicas o térmicas.
Aunque ambos materiales ofrecen un excelente rendimiento bajo cargas elevadas y a altas temperaturas de funcionamiento, sus composiciones químicas poliméricas son fundamentalmente distintas:
PEEK (polieteretercetona)
Termoplástico semicristalino con anillos aromáticos en la cadena principal enlazados mediante grupos éter y cetona. La matriz semicristalina ofrece una inercia química excepcional, gran resistencia a la fatiga, excelente resistencia a la hidrólisis (vapor sobrecalentado) y propiedades autolubricantes en los grados tribológicos.
PAI (poliamida-imida / Torlon)
Termoplástico amorfo que combina la rigidez aromática de los anillos imida con la tenacidad química de los enlaces amida. Al ser amorfo y someterse a un poscurado mediante ciclos térmicos especializados, el PAI presenta una resistencia a la tracción, resistencia a la compresión y módulo de flexión superiores a los de casi cualquier otro termoplástico comercial procesable por fusión.
Comparación directa de las principales propiedades mecánicas
Desde una perspectiva puramente estructural, el PAI sin carga supera al PEEK sin carga en límite elástico a tracción, módulo de flexión y resistencia a la fluencia. A continuación se presenta una comparación directa basada en valores de referencia de laboratorio ISO/ASTM para formas extruidas sin carga.
| Propiedad | PEEK estándar (virgen) | PAI / Torlon 4203 (virgen) | Material con mejor rendimiento |
|---|---|---|---|
| Resistencia a la tracción (23°C) | 100 – 115 MPa | 150 – 190 MPa | PAI (+35% a +65%) |
| Módulo de tracción (23°C) | 3.6 – 4.0 GPa | 4.5 – 5.0 GPa | PAI (más rígido) |
| Resistencia a la compresión (deformación del 10%) | 110 – 130 MPa | 170 – 220 MPa | PAI (cargas pesadas) |
| Resistencia al impacto Izod (con entalla) | 50 – 80 J/m | 80 – 110 J/m | PAI |
| Resistencia a la tracción a 200°C | ~25 – 35 MPa | ~75 – 95 MPa | PAI (retención) |
| Alargamiento a la rotura | 20 – 40% | 10 – 15% | PEEK (ductilidad) |
Los datos demuestran por qué el PAI es la opción estándar cuando los ingenieros necesitan una capacidad de carga similar a la de los metales. Resiste la deformación bajo esfuerzos mecánicos constantes y sostenidos (fluencia) mucho mejor que el PEEK virgen. Sin embargo, el mayor alargamiento a la rotura del PEEK le proporciona una ductilidad superior: se deforma antes de romperse bruscamente ante cargas de impacto súbitas.
Rendimiento frente al desgaste y la fricción, y capacidad de carga
En sistemas de movimiento dinámico —como casquillos giratorios de alta velocidad, anillos de sello partidos, arandelas de empuje y engranajes sin lubricación—, el rendimiento mecánico depende del límite presión-velocidad (PV) y de la tribología de las superficies.
Grados para cojinetes sin carga
El PEEK virgen tiene un coeficiente de fricción dinámica intrínsecamente menor frente al acero pulido (aprox. 0.30–0.38) que el PAI virgen (aprox. 0.40–0.45). En componentes deslizantes de carga ligera y velocidad media, el PEEK virgen funciona de forma más fría y suave desde el primer momento.
Formulaciones tribológicas especializadas
La comparación de modificaciones para cojinetes cambia el panorama. El PEEK-FC30 (con 10% de fibra de carbono, 10% de grafito y 10% de PTFE) frente al Torlon 4301 o Torlon 4275 (PAI con aditivos de grafito y fluoropolímero) presenta diferencias fundamentales. El PEEK-FC30 funciona sin problemas en entornos húmedos, expuestos a enjuagues con vapor o con productos químicos, mientras que el Torlon 4301 ofrece valores PV inigualables bajo fuertes presiones de contacto por compresión superiores a 50 MPa.
Resistencia al gripado y la microsoldadura
En condiciones límite secas y severas, donde la temperatura aumenta localmente en las asperezas de contacto, el Torlon conserva su módulo sin ablandarse. Así evita el gripado y la extrusión catastrófica por deformación que puede experimentar el PEEK semicristalino cerca de su temperatura de transición vítrea de 143°C.
Estabilidad térmica y resistencia a temperaturas elevadas
Un error común al especificar polímeros es fijarse únicamente en la temperatura de servicio continuo (CST). Tanto PEEK como PAI ofrecen valores de temperatura de servicio continuo impresionantes, de 250°C a 260°C. Sin embargo, su capacidad para conservar la rigidez mecánica por encima de 140°C es muy distinta.
Diferencia en la temperatura de transición vítrea (Tg)
El PEEK tiene una temperatura de transición vítrea (Tg) de aproximadamente 143°C (289°F). Aunque su punto de fusión es de 343°C, el PEEK sin carga pierde una parte considerable de su módulo cuando la temperatura de funcionamiento supera los 140°C. Su módulo de tracción disminuye más del 50% y pasa de ser un polímero estructural rígido a un sólido tenaz y flexible, sostenido únicamente por sus fases cristalinas.
El PAI tiene una Tg extremadamente alta de 275°C (527°F). Como resultado, el PAI conserva prácticamente toda su rigidez a temperatura ambiente hasta los 200°C y mantiene una integridad estructural considerable hasta los 260°C. En placas de válvula portantes o zócalos de prueba que funcionan a 180°C–220°C, el PAI permanece rígido, mientras que el PEEK sin carga se deformaría y sufriría fluencia bajo la precarga de los pernos.
Como las formas de PAI requieren ciclos de curado en horno de varios días después de la extrusión para alcanzar la imidización y resistencia completas, pueden absorber humedad (hasta 0.3–0.4% en el aire húmedo de la planta). Al mecanizar piezas de PAI con tolerancias estrechas (±0.01mm), controlamos activamente el secado previo de la materia prima y la estabilización posterior al mecanizado. En cambio, el PEEK tiene una absorción de humedad casi nula (máximo 0.1%) y mantiene su estabilidad dimensional al exponerse al refrigerante.
Factores de resistencia química y ambiental
La compatibilidad química suele ser el factor decisivo que hace que el PEEK supere al PAI. Aunque el PAI tenga mayor rigidez mecánica, la exposición a productos químicos puede determinar la elección del material.
Perfil químico del PEEK
- Vapor sobrecalentado e hidrólisis: Excepcional; soporta miles de ciclos de autoclave sin volverse quebradizo.
- Ácidos y bases: Resiste ácidos y álcalis orgánicos diluidos y concentrados; solo se ve afectado por el ácido sulfúrico o nítrico concentrado.
- Hidrocarburos y disolventes: Resistencia excepcional a combustibles para reactores, líquidos de frenos, crudos y disolventes clorados.
Perfil químico del PAI
- Hidrocarburos y aceites: Excelente resistencia a combustibles para automoción, aceites hidráulicos sintéticos y refrigerantes de fluorocarbono.
- Vapor y humedad a alta temperatura: Propenso a la degradación hidrolítica; la exposición continua a vapor por encima de 130°C provoca la escisión de las cadenas moleculares.
- Álcalis fuertes y aminas: Las bases fuertes hidrolizan los enlaces imida y causan fisuración por tensión y degradación superficial.
Rentabilidad y compromisos en la selección de materiales
Ambos materiales pertenecen a la categoría de mayor costo entre los termoplásticos de ingeniería mecanizables. Las formas de PAI en bruto suelen costar entre un 15% y un 35% más que las formas estándar de PEEK virgen, principalmente debido a la compleja polimerización en estado sólido de varias etapas y a los prolongados ciclos de poscurado necesarios para fabricar barras de Torlon sin huecos.
La facilidad de mecanizado también influye en la economía de las piezas:
Comportamiento durante el mecanizado: PEEK
El PEEK es relativamente tolerante con las herramientas. Al cortarlo con herramientas pulidas de carburo o PCD, genera virutas continuas en forma de cinta o espirales fáciles de manejar. La gestión del refrigerante es sencilla y el alivio de tensiones internas puede realizarse mediante un recocido térmico estándar.
Comportamiento durante el mecanizado: PAI
El PAI es frágil durante el cizallamiento rápido y muy abrasivo. Para evitar la acumulación de virutas y el astillado de los bordes en las paredes de salida, requiere una geometría con ángulo de desprendimiento positivo alto y filos extremadamente afilados. Para taladrar agujeros profundos se necesita retirar las virutas con frecuencia y aplicar aire comprimido seco para evitar choques térmicos localizados.
Si un conjunto funciona estrictamente por debajo de 100°C, sin disolventes agresivos ni vapor, utilizar PEEK o PAI suele ser una especificación excesiva. Al revisar cotizaciones, cuando los clientes no necesitan superar umbrales extremos de temperatura o resistencia química, evaluamos a menudo si PPS, PEI (Ultem 1000) o POM-C pueden cumplir exactamente las tolerancias del plano con un costo total del proyecto entre un 30% y un 60% menor.
Aplicaciones industriales habituales
Las exigencias de rendimiento en condiciones reales llevan a los ingenieros a especificar estos polímeros en sectores críticos concretos:
Zócalos de prueba para semiconductores (ámbito del PAI)
Los zócalos de prueba de circuitos integrados y los dispositivos de prueba de funcionamiento requieren agujeros microscópicos de 0.2mm a 0.5mm de diámetro en patrones de paso estrecho. El Torlon 4203 y el Torlon 5030 reforzado con fibra de vidrio ofrecen un micromecanizado excepcional sin rebabas, alto aislamiento eléctrico y una deflexión prácticamente nula bajo la presión de los resortes de las patillas de contacto, hasta 150°C.
Sellos para fondo de pozo en petróleo y gas (ámbito del PEEK)
Los equipos de completación de pozos quedan expuestos a metano, gas ácido (H2S), salmuera y lodos de perforación sometidos a altas presiones. La resistencia del PEEK al ataque químico y a la descompresión rápida de gases (RGD) lo convierte en la opción estándar para anillos de respaldo, empaquetaduras Chevron y pasamuros eléctricos.
Elementos de fijación y casquillos aeroespaciales (ambos)
Los soportes de reemplazo de titanio y los casquillos de actuador de motores a reacción utilizan PAI reforzado con fibra de carbono (Torlon 4435 / 7130) por su elevada relación rigidez-peso, hasta 260°C. Se prefiere PEEK para colectores externos de fuselaje y acoplamientos de retorno hidráulico que requieren resistencia al fluido Skydrol.
Dispositivos médicos y quirúrgicos (ámbito del PEEK)
Las guías quirúrgicas, las puntas de endoscopio y los implantes de prueba requieren biocompatibilidad según ISO 10993 o USP Class VI, además de resistencia a ciclos repetidos de esterilización en autoclave con vapor. El PEEK domina prácticamente por completo este campo, ya que el PAI se degrada bajo condiciones repetidas de autoclave a alta temperatura.
Desventajas del PEEK y cuándo ofrece mejores resultados el PAI
Aunque a menudo se considera el polímero de alto rendimiento predeterminado, el PEEK presenta limitaciones reales cuando las piezas se someten a esfuerzos mecánicos extremos:
1. Caída del módulo por encima de 143°C
Debido a su temperatura de transición vítrea de 143°C, el PEEK virgen se ablanda considerablemente al calentarse. Si un sello de válvula hidráulica o un anillo de pistón de compresor funciona continuamente a 180°C bajo una presión de 15 MPa, el PEEK puede deformarse y extruirse en los espacios de holgura, lo que provoca una falla del sistema. El PAI mantiene su forma estructural hasta 275°C sin sufrir fluencia plástica.
2. Menor resistencia máxima a la tracción y a la compresión
El PEEK virgen tiene un límite elástico de alrededor de 100–115 MPa. El PAI Torlon virgen alcanza 150–190 MPa. En jaulas estructurales, arandelas de empuje para transmisiones y engranajes de precisión que deben transmitir par sin que se deformen los dientes, el PAI ofrece un mayor margen de capacidad de carga mecánica.
3. Mayor coeficiente de expansión térmica lineal (CLTE)
El coeficiente de expansión térmica lineal del PEEK es de aproximadamente 45–50 × 10⁻⁶/K por debajo de la Tg y aumenta considerablemente por encima de ella. El PAI sin carga tiene un CLTE excepcionalmente bajo, de aproximadamente 30 × 10⁻⁶/K, similar al de los metales, y conserva holguras de funcionamiento estrechas en un amplio rango de condiciones operativas.
Preguntas frecuentes: respuestas a las consultas de los ingenieros
¿Cuáles son las desventajas del material PEEK?
La principal desventaja mecánica del PEEK es su temperatura de transición vítrea relativamente baja (143°C), por encima de la cual los grados sin carga experimentan una pérdida considerable del módulo estructural y de la resistencia a la fluencia. También es vulnerable a los ácidos sulfúrico, nítrico e fluorhídrico concentrados, es sensible a la fatiga concentrada en entallas bajo ciclos de alta frecuencia y tiene un costo de materia prima elevado en comparación con las poliimidas o plásticos de ingeniería como PPS y POM.
¿Ultem es un material mejor que PEEK?
Ultem (PEI) no es mejor en todos los casos, pero ofrece ventajas en contextos de ingeniería específicos. El PEI tiene una temperatura de transición vítrea más alta (aprox. 217°C) que el PEEK (143°C), por lo que Ultem sin carga mantiene la rigidez estructural mejor que el PEEK sin carga entre 150°C y 200°C. Ultem también es considerablemente más económico y, por naturaleza, es ignífugo y genera poco humo. Sin embargo, el PEEK ofrece una resistencia química mucho mayor, más resistencia a la fatiga y mejores características de desgaste por deslizamiento.
¿El PEEK es más duro que Delrin?
Sí. El PEEK virgen suele presentar una dureza Rockwell M de M99 a M105 (Rockwell R 126), mientras que Delrin (acetal / POM-H) mide alrededor de Rockwell M88 a M94 (Rockwell R 120). El PEEK tiene mayor dureza superficial, más resistencia a los arañazos y aproximadamente un 50% más de resistencia a la tracción que Delrin, además del doble de capacidad de temperatura de servicio continuo.
¿Por qué el plástico PEEK es tan caro?
La síntesis del PEEK es un proceso de polimerización por etapas de varios pasos que consume mucha energía y requiere monómeros especiales costosos (hidroquinona y 4,4'-difluorobenzofenona), disueltos en disolventes de difenilsulfona de alto punto de ebullición a temperaturas superiores a 300°C. Los equipos necesarios para este proceso están fabricados con aleaciones especiales de níquel. Además, la extrusión de formas de PEEK requiere matrices de fusión especializadas para altas temperaturas y un control preciso del recocido térmico para garantizar una cristalinidad uniforme sin huecos internos.
Mecanizado de precisión de componentes de PEEK y PAI
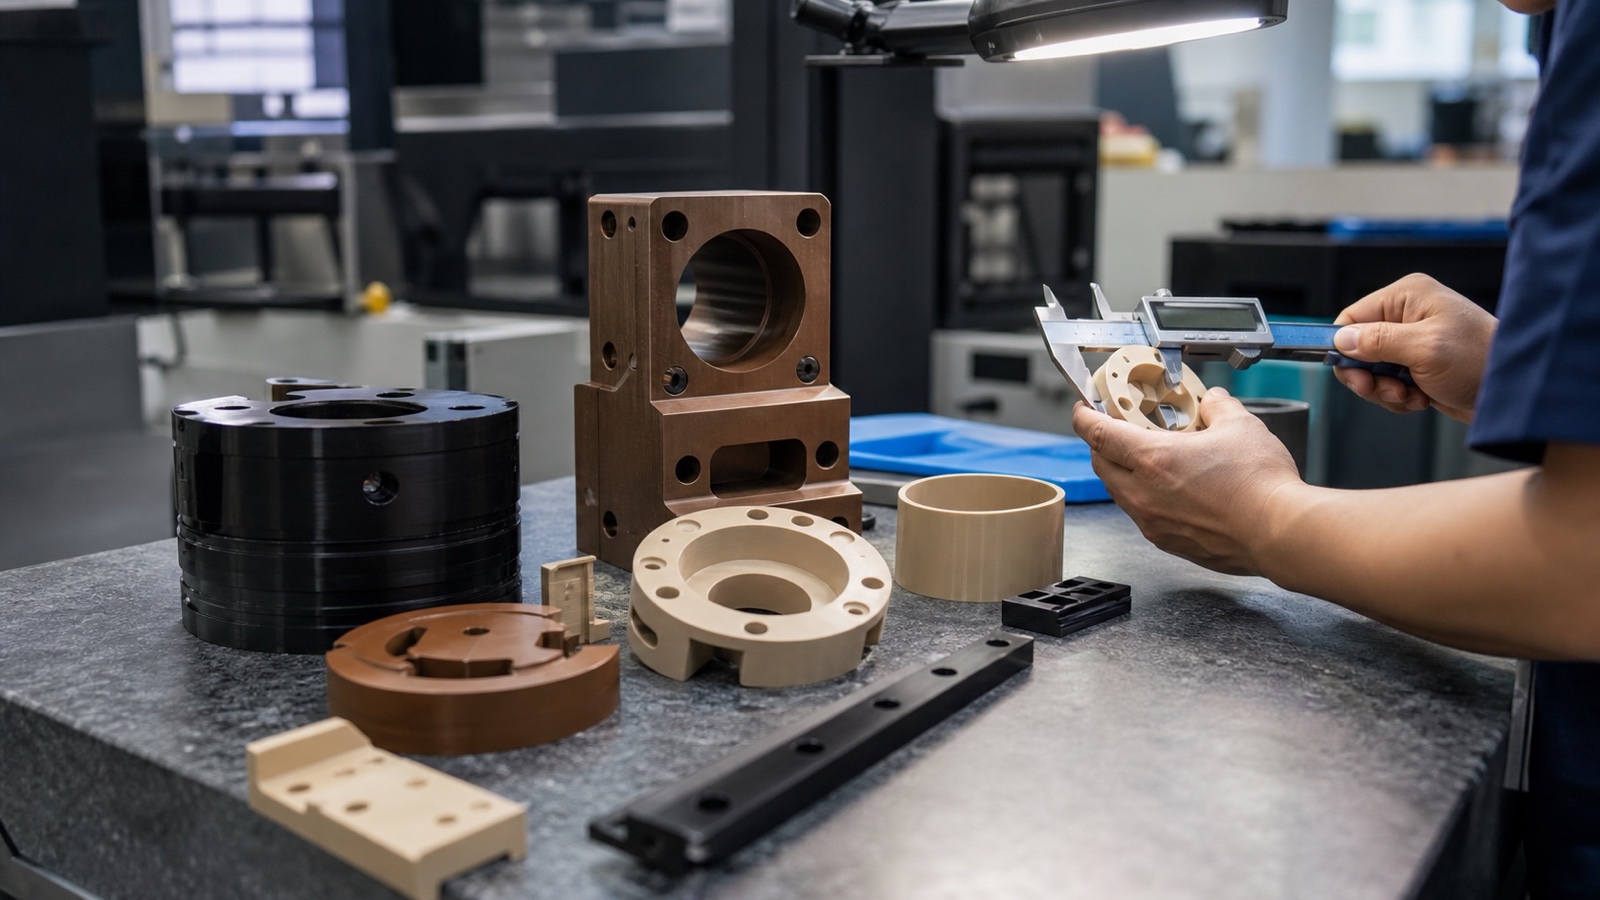
En PlasticCNCPro nos especializamos en el mecanizado CNC personalizado de plásticos de ingeniería de alto rendimiento. Tanto si está validando un prototipo para pruebas de funcionamiento de semiconductores como si necesita lotes de producción repetidos de sellos hidráulicos críticos, nuestras instalaciones de Dongguan gestionan el proceso desde la revisión de CAD hasta el fresado y torneado de precisión, la eliminación de rebabas y la inspección dimensional.
Solicite una revisión de mecanizado y una cotización
Cargue sus planos 2D, archivos CAD 3D (STEP, IGES, DXF) y requisitos del proyecto. Nuestro equipo de ingeniería revisará las tolerancias, evaluará la idoneidad de PEEK frente a PAI y ofrecerá comentarios de fabricación junto con una cotización detallada.