PTFE vs PFA vs FEP : Comparaison complète des points de fusion et guide de sélection pour les fluoropolymères haute température
Chaque semaine, je discute avec des ingénieurs confrontés au même problème : ils ont besoin d'un fluoropolymère pour un environnement à haute température et chimiquement agressif, mais ils n'arrivent pas à choisir entre le PTFE, le PFA et le FEP. Sur le papier, ces trois matériaux semblent presque identiques — tous sont des perfluoropolymères, tous sont réputés inertes et possèdent ce caractère antiadhésif et à faible friction. Mais dès que vous commencez à spécifier des pièces réelles, les différences deviennent flagrantes. Les points de fusion diffèrent jusqu'à 67°C. Les processus de transformation divergent complètement. Et choisir le mauvais matériau peut conduire à une pièce qui s'affaisse, se déforme ou tombe en panne sur le terrain.
Ce guide détaille les différences de point de fusion entre le PTFE, le PFA et le FEP, explique pourquoi elles existent au niveau moléculaire et vous montre comment ces différences se traduisent dans le choix d'applications réelles. À la fin, vous saurez quel fluoropolymère choisir pour votre prochain composant usiné ou moulé — et pourquoi le point de fusion n'est qu'une partie de l'histoire.
Pourquoi le point de fusion est important lors du choix d'un fluoropolymère
Le point de fusion est la propriété thermique la plus critique lorsque vous moulez, extrudez, soudez ou exposez un fluoropolymère à des conditions de haute température. Il définit deux limites distinctes : la température maximale que le matériau peut supporter avant de perdre son intégrité dimensionnelle, et la fenêtre de traitement requise pour transformer la résine brute en une pièce finie.
Pour le PTFE, le PFA et le FEP, le point de fusion dicte également quelles méthodes de fabrication sont possibles. Le PTFE, bien qu'ayant le point de fusion le plus élevé, ne peut pas être moulé par injection comme un thermoplastique standard. Le PFA et le FEP, eux, le peuvent. Cela signifie que le point de fusion ne vous indique pas seulement à quelle température une pièce peut être exposée — il vous indique comment la pièce est fabriquée.
La conclusion simple est la suivante : PTFE > PFA > FEP en termes de point de fusion. Mais la nuance réside dans la transformabilité. Un point de fusion plus élevé ne rend pas automatiquement un matériau meilleur ; il le rend souvent plus difficile à fabriquer. Examinons chaque matériau tour à tour.
Qu'est-ce que le PTFE, le PFA et le FEP ? Aperçu rapide
Tous trois appartiennent à la famille des perfluoropolymères — leurs squelettes carbonés sont entièrement saturés d'atomes de fluor. C'est ce qui leur confère leur extrême résistance chimique et leur faible énergie de surface. Au-delà de cela, leurs architectures moléculaires divergent, produisant des profils thermiques et mécaniques distinctement différents.
PTFE (Polytétrafluoroéthylène)
Le PTFE est le grand-père des fluoropolymères, découvert par accident en 1938 par Roy Plunkett chez DuPont. Il est devenu célèbre sous la marque Teflon™ et reste le fluoropolymère le plus utilisé au monde. Le PTFE possède une structure linéaire hautement cristalline avec un point de fusion d'environ 327°C (620°F) — le plus élevé des trois. Il présente également une viscosité à l'état fondu extraordinairement élevée, raison pour laquelle vous ne verrez jamais de PTFE moulé par injection. Il est plutôt fritté, comme une céramique.
PFA (Perfluoroalkoxy)
Le PFA est essentiellement le cousin transformable à l'état fondu du PTFE. Il possède le même squelette carboné perfluoré, mais avec des groupes latéraux perfluoroalkoxy. Ces groupes latéraux perturbent légèrement la cristallinité, abaissant le point de fusion dans une plage de 305°C–310°C (581°F–590°F) — restant très proche du PTFE. Le PFA peut être moulé par injection, extrudé et soufflé, ce qui en fait le choix privilégié lorsque vous avez besoin de performances similaires au PTFE mais avec un traitement par fusion conventionnel.
FEP (Éthylène-propylène fluoré)
Le FEP est un copolymère de tétrafluoroéthylène et d'hexafluoropropylène. Les branches latérales volumineuses CF₃ du comonomère hexafluoropropylène interfèrent avec l'empilement des chaînes, réduisant la cristallinité et abaissant le point de fusion à environ 260°C (500°F). Cela rend le FEP le plus facile à traiter des trois, avec d'excellentes caractéristiques de thermoscellage et de soudage. Le compromis est un plafond de température de service continu plus bas.
Structure chimique : Pourquoi le PTFE, le PFA et le FEP fondent-ils à des températures différentes ?
Le point de fusion d'un polymère semi-cristallin est régi par la capacité de ses chaînes moléculaires à s'empiler étroitement et par l'énergie requise pour rompre cette structure ordonnée. Les trois fluoropolymères illustrent cela parfaitement.
La structure linéaire et hautement cristalline du PTFE
Le PTFE consiste en une chaîne droite d'unités CF₂. Les atomes de fluor sont disposés symétriquement autour du squelette carboné, créant une molécule rigide en forme de tige qui s'empile efficacement en cristallites. Cette cristallinité élevée — souvent de 90 % ou plus dans la résine vierge — est ce qui confère au PTFE son point de fusion exceptionnellement élevé. Elle donne également au PTFE sa viscosité à l'état fondu notoirement élevée. À des températures supérieures à 327°C, le PTFE ne devient pas un liquide fluide ; il devient un gel translucide et caoutchouteux encore bien trop visqueux pour s'écouler à travers un moule ou une filière. C'est pourquoi le PTFE est traité par frittage : on compacte la poudre dans une forme, puis on la chauffe pour fusionner les particules sans jamais atteindre un véritable écoulement fondu.
Les chaînes latérales alkoxy du PFA
Le PFA est un copolymère de tétrafluoroéthylène et d'un comonomère perfluoroalkoxy. Les groupes latéraux sont relativement petits et flexibles, et ils se greffent sur la chaîne principale à des intervalles aléatoires. Ils perturbent légèrement la capacité des chaînes adjacentes à s'empiler en grands cristallites parfaits, ce qui réduit le point de fusion d'environ 17–22°C par rapport au PTFE. Cependant, comme les groupes latéraux sont perfluorés et chimiquement similaires au squelette principal, le matériau conserve presque toute la stabilité thermique et la résistance chimique du PTFE. Le résultat net est un polymère qui fond autour de 305–310°C, tout en s'écoulant suffisamment bien pour un moulage par injection conventionnel à des températures de fourreau élevées — généralement 350–400°C.
Le comonomère hexafluoropropylène du FEP
Le FEP est également un copolymère de tétrafluoroéthylène, mais le comonomère est l'hexafluoropropylène. L'unité HFP introduit une branche volumineuse trifluorométhyle (CF₃) directement sur le squelette. Cette branche est beaucoup plus perturbatrice pour l'empilement des chaînes que la chaîne latérale alkoxy plus longue du PFA, car elle crée un encombrement stérique important et réduit considérablement la cristallinité. Le point de fusion chute à environ 260°C, et la teneur cristalline est également plus faible. L'avantage est un excellent écoulement à l'état fondu à des températures modérées — le FEP peut être extrudé à environ 300–350°C — et il se thermoscelle magnifiquement. Le coût est une température de service maximale plus basse et une résistance mécanique légèrement réduite par rapport au PTFE et au PFA.
PTFE vs PFA vs FEP : Tableau comparatif des points de fusion
Voici un tableau de référence pratique à garder à portée de main lors de l'évaluation des matériaux :
| Propriété | PTFE | PFA | FEP |
|---|---|---|---|
| Point de fusion (°C / °F) | ~327°C / 620°F | ~305–310°C / 581–590°F | ~260°C / 500°F |
| Température de service continu (°C / °F) | ~260°C / 500°F | ~250–260°C / 482–500°F | ~200°C / 392°F |
| Température maximale à court terme | ~300°C / 572°F | ~280°C / 536°F | ~205°C / 400°F |
| Méthode de traitement | Frittage (moulage par compression, extrusion par piston, moulage isostatique, pelage) | Traitement par fusion (moulage par injection, extrusion, soufflage) | Traitement par fusion (extrusion, moulage par injection, thermoscellage) |
| Niveau de cristallinité | Très élevé (généralement 90%+) | Modéré (par rapport au PTFE) | Faible à modéré |
| Point clé sur le point de fusion | Meilleure résistance thermique, mais pas de véritable écoulement fondu | Performance thermique proche du PTFE avec transformabilité totale | Le plus facile à traiter, plafond thermique le plus bas |
Ce que cela signifie en pratique :
- Le PTFE est votre choix lorsque la pièce sera soumise à des températures continues allant jusqu'à 260°C et que vous avez besoin du summum de la résistance chimique. Soyez simplement prêt à accepter une méthode de fabrication basée sur le frittage et l'usinage.
- Le PFA est le cheval de bataille transformable par fusion pour les applications à haute température. Il vous offre 90 % des performances thermiques et chimiques du PTFE, mais vous pouvez le mouler par injection dans des géométries complexes.
- Le FEP est la meilleure option lorsque la facilité de traitement, la clarté et le thermoscellage importent plus qu'une résistance extrême à la température.
Température de service continu vs point de fusion : La différence critique
L'une des plus grandes erreurs que je vois dans l'industrie est de confondre le point de fusion avec la température de service continu. Ce ne sont pas la même chose. Le point de fusion d'un polymère est la transition thermodynamique où la structure cristalline s'effondre. Sa température de service continu est une limite pratique basée sur la dégradation thermique à long terme, le fluage et la rétention des propriétés mécaniques.
Le PTFE, par exemple, fond à 327°C, mais il est généralement classé pour une utilisation continue jusqu'à seulement 260°C. Très bien, pourriez-vous penser — c'est assez proche. Mais allez plus haut, et vous commencerez à observer une dépolymérisation lente et la libération de produits de décomposition fluorés toxiques. Même en dessous du point de fusion, une chaleur soutenue provoque une perte de masse moléculaire et une réduction de la résistance mécanique.
Le PFA est classé pour un service continu à 250–260°C, presque identique au PTFE. Le FEP, avec son point de fusion plus bas, est généralement limité à 200°C en continu. Cette différence est significative dans des applications comme les chambres de traitement des semi-conducteurs, les échangeurs de chaleur et l'isolation électrique, où chaque 10°C de classification compte.
Vous devriez également considérer les performances à basse température. Les trois fluoropolymères restent robustes et résistants aux chocs jusqu'à des températures cryogéniques. Les températures de transition vitreuse sont toutes bien en dessous de −100°C, donc la rupture fragile est rarement une préoccupation à l'extrémité basse — l'un des grands avantages de toute la famille des fluoropolymères.
Comment le point de fusion affecte la transformabilité : Frittage vs extrusion par fusion
La conséquence pratique des différences de point de fusion est la manière dont chaque matériau est fabriqué. Passons-les en revue.
PTFE : Point de fusion élevé, pas d'écoulement fondu
La viscosité à l'état fondu du PTFE à 380°C est de l'ordre de 10¹⁰ poise — environ un million de fois plus élevée que celle des thermoplastiques typiques. Il ne s'écoule tout simplement pas. Nous ne pouvons donc pas l'injecter, ne pouvons pas l'extruder à travers une filière au sens conventionnel, et ne pouvons pas le mouler par soufflage. Au lieu de cela, les pièces en PTFE sont fabriquées par un processus appelé frittage.
La voie typique commence par une poudre de PTFE qui est compactée dans un moule sous haute pression pour former une « préforme ». La préforme est ensuite chauffée au-dessus de son point de fusion, généralement à 360–380°C, afin que les particules fusionnent en une masse homogène. Après refroidissement, la pièce peut être usinée aux dimensions finales. Pour les tiges et les tubes, l'extrusion par piston (ram extrusion) est courante. Pour les feuilles et les films, le matériau est souvent pelé (skived) — comme on pèle un gâteau à partir d'un bloc cylindrique sur un tour.
Tout cela est plus coûteux qu'un simple moulage par injection, et limite la complexité géométrique. D'un autre côté, le PTFE fritté offre la cristallinité maximale et la meilleure marge thermique de tous les fluoropolymères. Lorsque nous usinons des composants en PTFE chez PlasticCNCPro — joints, bagues, isolateurs et revêtements personnalisés — nous commençons presque toujours avec des matériaux frittés et détensionnés pour garantir la stabilité dimensionnelle.
PFA : Transformable par fusion avec des propriétés proches du PTFE
Parce que le PFA fond à 305–310°C et a une viscosité à l'état fondu beaucoup plus faible que le PTFE, il peut être traité dans des équipements thermoplastiques standards. Le moulage par injection, l'extrusion par vis, le moulage par soufflage, et même le thermoformage sont tous viables. L'avertissement est que le PFA nécessite des températures de traitement élevées — des zones de fourreau dans la plage de 350–400°C — et un outillage résistant à la corrosion, car le polymère chaud peut attaquer l'acier standard.
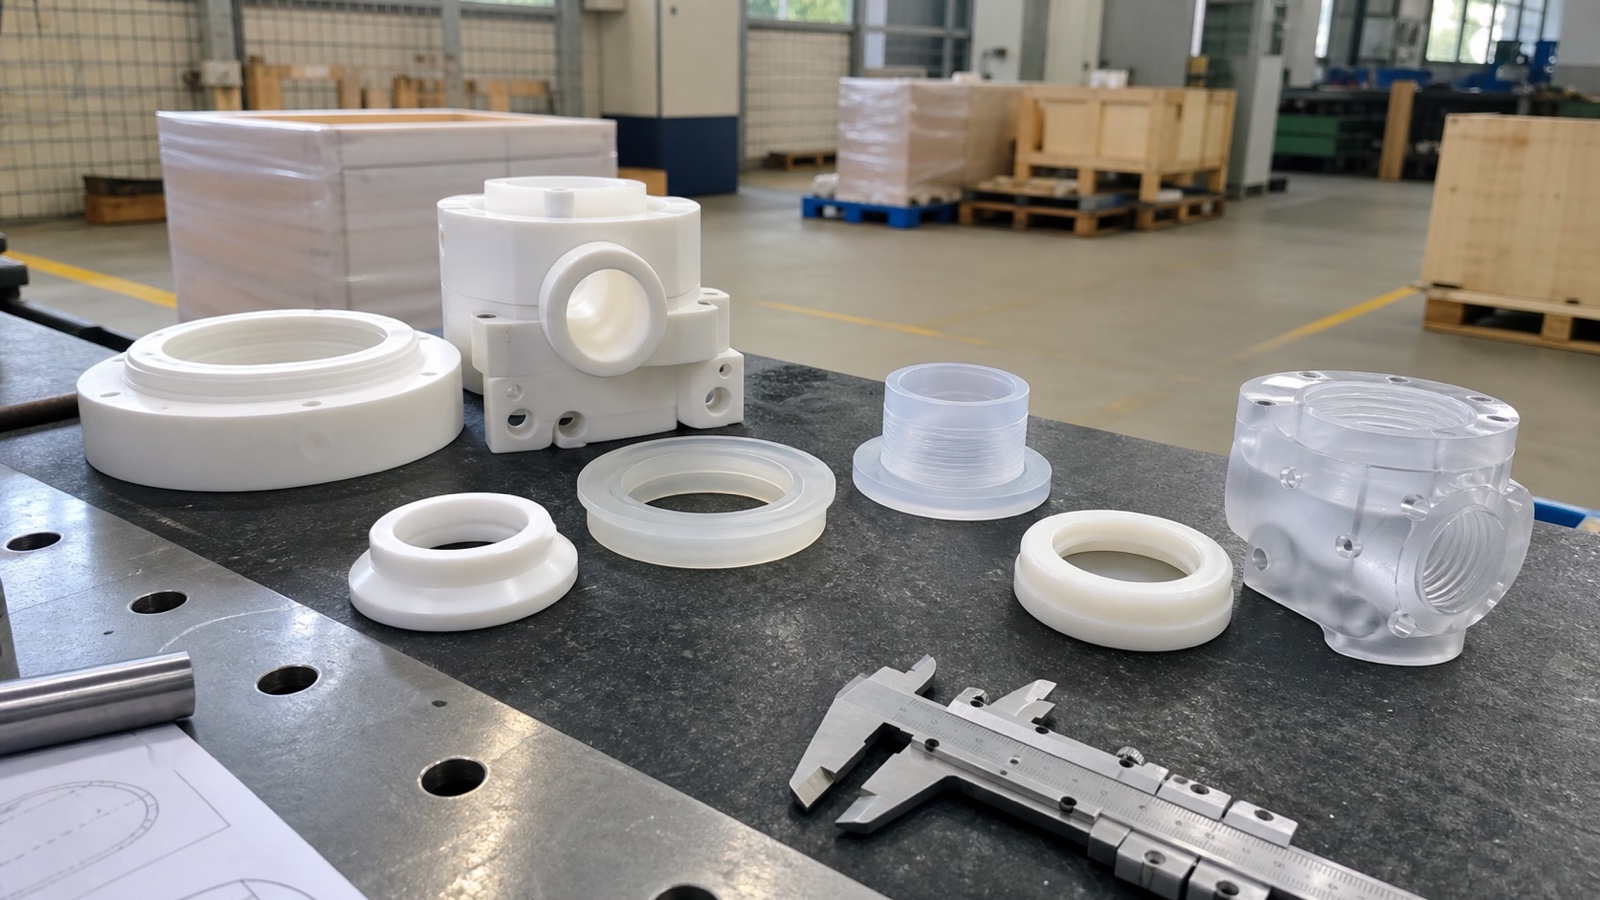
La récompense est énorme : vous pouvez mouler le PFA en corps de collecteurs complexes, coudes de raccordement, composants de vannes et têtes de pompe de haute pureté qui seraient impossibles à usiner économiquement à partir de PTFE. Et comme la température de service continu du PFA est presque égale à celle du PTFE, ces pièces peuvent être utilisées dans les mêmes environnements exigeants.
FEP : Le plus facile à traiter des trois
Le FEP a le point de fusion le plus bas, et cela se voit dans sa facilité de traitement. Les températures d'extrusion sont généralement de 300–350°C, ce qui signifie moins de stress thermique sur la résine et des temps de cycle plus rapides. Le FEP possède également des caractéristiques de thermoscellage exceptionnelles — vous pouvez le souder à lui-même avec des outils chauffants simples, c'est pourquoi le film FEP est un favori pour les revêtements et la verrerie de laboratoire.
Il n'est pas surprenant que le FEP domine l'isolation des fils et câbles, les gaines thermorétractables et les films de démoulage. Lorsque vous avez besoin de longues longueurs continues d'isolation et que vous n'avez pas besoin de la température maximale absolue, le FEP est le choix fiable et sans effort.
Comparaison des propriétés mécaniques, chimiques et électriques
Le point de fusion est rarement le seul critère de sélection. Faisons une comparaison rapide des autres propriétés que vous évaluerez.
Résistance mécanique et usure
- PTFE : Haute résistance, mais faible résistance à l'usure et fluage important sous charge. C'est pourquoi le PTFE est souvent chargé de verre, de carbone ou de bronze — ou utilisé comme un revêtement mince sur un substrat métallique.
- PFA : Meilleure résistance au fluage que le PTFE, durée de vie en flexion similaire et coefficient de friction raisonnablement bas. C'est le choix le plus stable dimensionnellement pour les pièces moulées.
- FEP : Résistance à la traction légèrement inférieure à celle du PTFE et du PFA, mais excellente flexibilité et résistance aux chocs. C'est le plus tolérant des trois en cas de flexions répétées.
Résistance chimique
Tous trois sont hautement inertes aux acides, bases, solvants organiques et agents oxydants. Le PTFE et le PFA sont presque identiques en termes de résistance chimique — tous deux sont considérés comme essentiellement imperméables à tous les produits chimiques jusqu'à leurs températures de service. Le FEP est seulement marginalement moins résistant, et dans la plupart des environnements réels, cette différence est invisible.
Les exceptions sont les conditions exotiques : métaux alcalins fondus, fluor élémentaire à haute température et certains fluorures d'halogène hautement réactifs. Dans ces cas, tous les perfluoropolymères finiront par se dégrader, et le PTFE est le plus performant en termes de temps avant défaillance.
Propriétés électriques et diélectriques
Tous les trois fluoropolymères offrent une rigidité diélectrique exceptionnelle, une constante diélectrique faible et une résistivité volumique extrêmement élevée. Ce sont des normes industrielles pour l'isolation des fils, les diélectriques de câbles coaxiaux et les composants d'équipement de semi-conducteurs qui ne doivent pas lessiver d'ions. La différence pratique est thermique : le PFA peut être utilisé à des températures de conducteur plus élevées que le FEP, tandis que le FEP offre une extrusion plus facile pour les fils de petit calibre.
Transparence optique et propriétés de surface
Le FEP et le PFA sont nettement plus transparents que le PTFE. Le FEP en particulier est presque clair, raison pour laquelle il est utilisé dans les tubes de laboratoire et les revêtements de voyants. Le PTFE est translucide à opaque, selon l'épaisseur et la cristallinité. Tous trois ont des surfaces antiadhésives à faible friction avec un coefficient de friction d'environ 0,05–0,10.
Comparaison des applications : Quel fluoropolymère gagne où ?
Faire correspondre le point de fusion et la transformabilité à l'usage réel facilite grandement la décision.
Applications du PTFE
Le PTFE est le choix par défaut pour les joints, les bagues d'étanchéité, les joints toriques, les membranes de pompe, les paliers et les revêtements chimiques où les températures de service sont naturellement élevées. C'est aussi le matériau de choix pour les films pelés utilisés dans les condensateurs haute température et les rubans isolants. Si votre pièce sera exposée à une chaleur continue autour de 260°C, ou à des produits chimiques si agressifs que rien d'autre ne survit, le PTFE est presque certainement la réponse.
Applications du PFA
Le PFA brille dans les équipements de traitement par voie humide des semi-conducteurs : raccords, corps de vannes, tubes de haute pureté et supports de plaquettes. Ces composants ont besoin de la pureté chimique et de la tolérance thermique du PTFE, mais ils ont aussi besoin de la liberté de conception du moulage par injection. Les faibles taux d'extractibles et les surfaces lisses du PFA en font le matériau standard pour transporter des produits chimiques ultrapurs à des températures élevées.
Applications du FEP
Le FEP est le bon choix pour l'isolation des fils et câbles, les gaines thermorétractables, les revêtements de rouleaux, les films de démoulage et les béchers de laboratoire. Si vous thermoscellez un revêtement ou avez besoin d'un matériau qui peut être facilement soudé en formes complexes, le point de fusion bas du FEP est une fonctionnalité, pas un défaut. Gardez simplement la température de service en dessous de 200°C et vous serez bien dans sa zone de confort.
Comparaison des coûts et du coût total de possession
Les prix des matières premières peuvent être trompeurs. La résine PTFE est généralement la plus économique des trois sur une base par kg. Le PFA est plus cher que le FEP, et les deux sont nettement plus coûteux que le PTFE. Mais les coûts de traitement peuvent inverser toute l'équation.
La méthode de fabrication par frittage du PTFE implique plusieurs étapes : préformage, frittage, refroidissement et souvent un usinage approfondi. Pour un simple joint, c'est très bien. Pour un collecteur complexe qui devrait être usiné à partir de PTFE massif, le coût monte en flèche. Le PFA, en revanche, peut être moulé par injection dans ce même collecteur en quelques secondes. Le coût du moule est élevé, mais pour des volumes de production supérieurs à quelques milliers de pièces, le PFA gagne sur le coût par pièce.
Le FEP est moins cher à traiter que le PFA en raison de températures plus basses et de temps de cycle plus rapides, mais sa température nominale plus basse restreint ses domaines d'utilisation.
Conseils pratiques :
- Pour des géométries simples, à haut volume et haute température → Envisagez le PTFE.
- Pour des pièces complexes à haute température en volume moyen à élevé → Envisagez le PFA.
- Pour des assemblages thermoscellés à basse température à haut volume → Envisagez le FEP.
- Pour les prototypes et les pièces en faible volume, l'usinage du PTFE ou du PFA est souvent plus économique que l'investissement dans des moules — et chez PlasticCNCPro, nous usinons les trois.
Comment choisir le bon fluoropolymère : Une liste de contrôle de sélection pratique
Utilisez ce cadre décisionnel pour réduire vos options rapidement.
- Si la température continue maximale dépasse 260°C → Choisissez le PTFE.
- Si vous avez besoin d'un traitement par fusion mais exigez toujours des performances thermiques et chimiques proches du PTFE → Choisissez le PFA.
- Si la facilité de traitement, la clarté et le thermoscellage sont vos principales priorités → Choisissez le FEP.
- Si le coût par pièce est le principal moteur → Envisagez le PTFE pour les grandes pièces simples à haut volume ; envisagez le FEP pour les assemblages thermoscellés à basse température.
Et une liste de « à ne pas faire » :
- Ne choisissez pas le FEP pour une exposition continue au-dessus de 200°C. Vous obtiendrez un fluage prématuré et une fragilisation.
- Ne choisissez pas le PTFE si vous avez besoin de tolérances serrées via le moulage par injection. Il ne peut pas être moulé par injection du tout.
- Ne supposez pas que le PFA peut tout faire comme le PTFE. Dans les cas extrêmes de température et de chimie, le PTFE a toujours l'avantage.
- Ne spécifiez pas un matériau basé uniquement sur le point de fusion. Comparez toujours la température de service continu, les exigences mécaniques et la méthode de traitement.
Questions fréquentes (FAQ)
Quel est le point de fusion du PTFE, du PFA et du FEP ?
Le PTFE fond à environ 327°C (620°F). Le PFA fond dans la plage de 305–310°C (581–590°F). Le FEP fond à environ 260°C (500°F).
Quel fluoropolymère a le point de fusion le plus élevé ?
Le PTFE a le point de fusion le plus élevé à ~327°C, suivi par le PFA à ~305–310°C, puis le FEP à ~260°C.
Quelle est la température de service maximale du FEP vs PFA vs PTFE ?
Pour un service continu, le PTFE est classé jusqu'à 260°C, le PFA est classé jusqu'à 250–260°C, et le FEP est classé jusqu'à 200°C. Des excursions courtes sont possibles, mais l'exposition à long terme doit rester dans ces limites.
Le PFA peut-il remplacer le PTFE ?
Dans de nombreuses applications, oui — en particulier là où le traitement par fusion est requis et que la température de service reste en dessous de 260°C. Le PFA offre une résistance chimique et une stabilité thermique similaires. Cependant, le PTFE gagne toujours pour les marges de température les plus élevées et le coefficient de friction le plus bas. Si la pièce sera exposée en continu à des températures proches de 260°C, validez avec des tests thermiques avant de changer.
Pourquoi le PTFE est-il difficile à traiter même s'il a un point de fusion élevé ?
Parce que la viscosité à l'état fondu du PTFE est extraordinairement élevée — environ un million de fois plus élevée que celle d'un thermoplastique typique. Il ne « s'écoule » pas comme un liquide ; il s'assouplit simplement en un gel. C'est pourquoi le PTFE est fritté plutôt que moulé par injection ou extrudé conventionnellement.
Le FEP est-il aussi résistant chimiquement que le PTFE ?
Le FEP est très proche, mais le PTFE et le PFA offrent une résistance chimique marginalement supérieure dans les environnements les plus agressifs. Dans les acides, bases et solvants ordinaires, le FEP répond aux mêmes normes. Ce n'est que dans des conditions extrêmes — métaux alcalins fondus, gaz fluor à haute température — que la différence devient mesurable.
Lequel est le meilleur pour l'isolation des fils : le FEP ou le PFA ?
Le FEP est plus facile à extruder, possède de meilleures propriétés électriques aux basses fréquences et est très courant pour l'isolation des fils et câbles. Le PFA est choisi lorsque des températures nominales plus élevées sont requises — par exemple, dans les applications aérospatiales ou automobiles où le conducteur est censé chauffer. Pour la plupart des câblages d'usage général, le FEP est suffisant et plus économique.
Conclusion et recommandations finales
Récapitulons la hiérarchie du point de fusion : PTFE > PFA > FEP. Ce classement unique dicte tout le reste. Le PTFE vous donne la plus haute résistance à la température et une inertie chimique ultime, mais exige une méthode de fabrication par frittage. Le PFA vous donne presque la même performance thermique avec une transformabilité totale par fusion. Le FEP vous offre la fabrication la plus facile et le meilleur thermoscellage, mais abaisse le plafond de température à 200°C.
Lorsque je travaille avec des clients chez PlasticCNCPro, la conversation se résume presque toujours à quatre questions : quelle température la pièce voit-elle réellement ? Quel environnement chimique ? Comment la pièce est-elle fabriquée ? Et quel doit être le coût par pièce ? Une fois que vous avez répondu à ces questions, le bon fluoropolymère devient généralement évident.
| Référence rapide | PTFE | PFA | FEP |
|---|---|---|---|
| Point de fusion | ~327°C | ~305–310°C | ~260°C |
| Service continu | ~260°C | ~250–260°C | ~200°C |
| Méthode de traitement | Fritté | Transformable par fusion | Transformable par fusion |
| Meilleur pour | Max chaleur et résistance chimique | Performance type PTFE avec moulage complexe | Facilité de traitement et thermoscellage |
Bien sûr, chaque application a ses propres particularités. C'est pourquoi je recommande toujours de consulter un ingénieur en matériaux avant de finaliser une conception. Si vous travaillez sur une pièce qui nécessite un usinage de précision en PTFE, PFA ou FEP — ou tout autre plastique d'ingénierie — je serais heureux de vous aider à évaluer les options.
Envoyez-nous votre plan, fichier 3D ou exigences de projet dès aujourd'hui. Notre équipe chez PlasticCNCPro examinera votre matériau, vos tolérances et votre méthode de fabrication, et nous vous répondrons avec un devis et une recommandation de production. Que vous ayez besoin d'un prototype ou d'une série de production répétée, nous nous assurerons que vous obteniez le bon fluoropolymère pour le travail.
Ressources supplémentaires et lectures connexes
- [Guide d'usinage du PTFE : Tolérances, finitions et conseils de conception](#)
- [Tableau de compatibilité chimique des fluoropolymères](#)
- [Thermoplastiques transformables par fusion vs frittés : Ce que vous devez savoir](#)
- [Sélection de plastiques haute température pour l'usinage CNC](#)
- [Télécharger les fiches techniques du PTFE, PFA et FEP](#)
Vous avez des questions sur votre application spécifique ? Laissez un commentaire ci-dessous ou contactez-nous pour un support d'ingénierie personnalisé. Nous sommes là pour vous aider à choisir le bon matériau et à fabriquer vos pièces avec précision.