PTFE 與 PFA 及 FEP:高溫氟聚合物的熔點完整比較與選材指南
每週我都會與工程師討論同一個問題:他們需要一種適用於高溫、化學腐蝕性環境的氟聚合物,卻無法在 PTFE、PFA 和 FEP 之間做出選擇。從規格書上看,這三種材料幾乎一模一樣——它們都是全氟聚合物,都以化學惰性著稱,且都具備不沾黏、低摩擦的特性。但一旦開始設計具體零件,差異便顯而易見。它們的熔點相差高達 67°C,加工方式也完全不同。選錯材料可能導致零件在應用中出現下垂、翹曲或失效。
本指南詳細分析了 PTFE、PFA 和 FEP 之間的熔點差異,解釋了這些差異在分子層面上的成因,並說明這些差異如何影響實際的選材決策。閱讀本文後,您將能為您的下一個機械加工或模製零件選擇合適的氟聚合物,並了解為何熔點僅是考量因素之一。
選擇氟聚合物時,為何熔點至關重要?
當您對氟聚合物進行模製、擠出、焊接或將其暴露於高溫環境時,熔點是最關鍵的熱性質。它設定了兩個獨立的界限:材料在失去尺寸穩定性前所能承受的最高溫度,以及將原始樹脂加工成成品所需的製程窗口。
對於 PTFE、PFA 和 FEP 而言,熔點還決定了哪些製造方法是可行的。儘管 PTFE 的熔點最高,但它無法像普通熱塑性塑料那樣進行射出成型,而 PFA 和 FEP 則可以。這意味著熔點不僅告訴您零件能承受多高的溫度,還決定了零件的製造方式。
簡單的結論是:就熔點而言,PTFE > PFA > FEP。但其中的細微差別在於可加工性。更高的熔點並不一定代表材料更好;相反,它通常會增加製造難度。讓我們逐一檢視這些材料。
什麼是 PTFE、PFA 和 FEP?簡介
這三種材料都屬於全氟聚合物家族——它們的碳骨架完全被氟原子飽和。這賦予了它們極強的耐化學性與低表面能。除此之外,它們的分子結構各異,產生了截然不同的熱性能與機械性能。
PTFE (聚四氟乙烯)
PTFE 是氟聚合物的鼻祖,由 DuPont 的 Roy Plunkett 於 1938 年意外發現。它以 Teflon™ 品牌聞名,至今仍是全球應用最廣泛的氟聚合物。PTFE 具有線性、高結晶度的結構,熔點約為 327°C (620°F),是三者中最高的。它還具有極高的熔體黏度,這就是為什麼您從未見過射出成型的 PTFE。相反,它是透過類似陶瓷的燒結工藝製成的。
PFA (全氟烷氧基樹脂)
PFA 本質上是 PTFE 的可熔融加工同類。它具有相同的全氟碳骨架,但連接了全氟烷氧基側基。這些側基稍微破壞了結晶度,將熔點降低至 305°C–310°C (581°F–590°F) 的範圍,仍與 PTFE 非常接近。PFA 可以進行射出成型、擠出和吹塑,是當您需要 PTFE 的性能但又要求常規熔融加工時的首選。
FEP (氟化乙烯丙烯)
FEP 是四氟乙烯和六氟丙烯的共聚物。來自六氟丙烯共聚單體的龐大 CF₃ 側支阻礙了鏈的堆疊,降低了結晶度,使熔點降低至約 260°C (500°F)。這使得 FEP 成為三者中最容易加工的材料,具有出色的熱封和焊接特性。代價是連續使用溫度上限較低。
化學結構:為何 PTFE、PFA 和 FEP 的熔點不同?
半結晶聚合物的熔點取決於其分子鏈堆疊的緊密程度,以及破壞這種有序結構所需的能量。這三種氟聚合物完美地詮釋了這一點。
PTFE 的線性高結晶結構
PTFE 由一條直線型的 CF₂ 單元鏈組成。氟原子對稱地排列在碳骨架周圍,形成了一種剛性的棒狀分子,能有效地堆疊成微晶。這種高結晶度(原始樹脂中通常為 90% 或更高)賦予了 PTFE 極高的熔點。同時,這也導致了 PTFE 著名的極高熔體黏度。在 327°C 以上的溫度下,PTFE 不會變成自由流動的液體,而是變成一種半透明、橡膠狀的凝膠,其黏度太高,無法流過模具或模頭。這就是為什麼 PTFE 採用燒結工藝加工:將粉末壓製成型,然後加熱使顆粒融合,而無需達到真正的熔體流動。
PFA 的烷氧基側鏈
PFA 是四氟乙烯與全氟烷氧基共聚單體的共聚物。側基相對較小且靈活,隨機分佈在主鏈上。它們稍微干擾了相鄰鏈堆疊成大型完美微晶的能力,使熔點比 PTFE 降低了約 17–22°C。然而,由於側基是全氟化的,且化學性質與主骨架相似,該材料保留了 PTFE 幾乎所有的熱穩定性和耐化學性。結果就是這種聚合物在 305–310°C 左右熔化,但在高機筒溫度(通常為 350–400°C)下仍具有足夠的流動性,可進行常規的射出成型。
FEP 的六氟丙烯共聚單體
FEP 同樣是四氟乙烯的共聚物,但共聚單體是六氟丙烯。HFP 單元直接在骨架上引入了一個龐大的三氟甲基 (CF₃) 分支。與 PFA 的長烷氧基側鏈相比,該分支對鏈堆疊的破壞力更大,因為它產生了巨大的空間位阻並顯著降低了結晶度。熔點降至約 260°C,結晶含量也較低。其優點是在中等溫度下具有出色的熔體流動性——FEP 可在大約 300–350°C 下擠出——並且非常易於熱封。代價是與 PTFE 和 PFA 相比,最高使用溫度較低,機械強度略有下降。
PTFE vs PFA vs FEP:熔點比較表
以下是您在評估材料時可參考的簡潔對照表:
| 性質 | PTFE | PFA | FEP |
|---|---|---|---|
| 熔點 (°C / °F) | ~327°C / 620°F | ~305–310°C / 581–590°F | ~260°C / 500°F |
| 連續使用溫度 (°C / °F) | ~260°C / 500°F | ~250–260°C / 482–500°F | ~200°C / 392°F |
| 最高短期溫度 | ~300°C / 572°F | ~280°C / 536°F | ~205°C / 400°F |
| 加工方法 | 燒結(壓縮成型、柱塞擠出、等靜壓成型、刮削) | 熔融加工(射出成型、擠出、吹塑) | 熔融加工(擠出、射出成型、熱封) |
| 結晶度等級 | 非常高(通常 90%+) | 中等(與 PTFE 相比) | 低至中等 |
| 熔點關鍵總結 | 耐熱性最高,但無真正的熔體流動 | 接近 PTFE 的熱性能,且完全可熔融加工 | 最易加工,熱限最低 |
這在實踐中意味著:
- PTFE 是當零件將在連續 260°C 溫度下工作,且您需要極致耐化學性時的首選。但需接受其基於燒結和機械加工的製造路徑。
- PFA 是適用於高溫應用的可熔融加工主力材料。它能提供 PTFE 90% 的熱性能與化學性能,且可射出成型為複雜幾何形狀。
- FEP 是在加工便利性、透明度和熱封性能比極端耐溫更重要時的最佳選擇。
連續使用溫度與熔點:關鍵差異
我在業界看到最大的錯誤之一就是將熔點與連續工作溫度混為一談。它們並不相同。聚合物的熔點是結晶結構崩潰的熱力學轉變點。而連續使用溫度則是基於長期熱降解、潛變和機械性能保持率的實際限制。
例如,PTFE 的熔點為 327°C,但其連續使用溫度通常僅為 260°C。您可能會覺得這已經夠接近了,但若溫度更高,就會開始出現緩慢的解聚,並釋放有毒的氟化分解產物。即使在熔點以下,持續的熱量也會導致分子量下降和機械強度降低。
PFA 的連續使用溫度額定為 250–260°C,與 PTFE 幾乎相同。FEP 由於熔點較低,通常限制在 200°C 連續使用。這種差異在半導體製程腔體、熱交換器和電氣絕緣等應用中非常重要,因為在這些領域,每 10°C 的溫控都至關重要。
您還應該考慮低溫性能。所有這三種氟聚合物在低至低溫條件下仍保持韌性和抗衝擊性。它們的玻璃轉化溫度均遠低於 −100°C,因此在低溫端幾乎不必擔心脆性失效——這是整個氟聚合物家族的巨大優勢之一。
熔點如何影響加工性:燒結 vs. 熔融擠出
熔點差異的實際後果在於每種材料的製造方式。讓我們詳細說明。
PTFE:高熔點,無熔體流動
PTFE 在 380°C 下的熔體黏度約為 10¹⁰ 泊——比典型熱塑性塑料高出約一百萬倍。它根本不會流動。因此我們無法射出、無法以常規方式擠出,也無法吹塑。相反,PTFE 零件是透過稱為「燒結」的過程製成的。
典型路徑從 PTFE 粉末開始,在模具中高壓壓製成「預製件」。然後將預製件加熱到熔點以上(通常為 360–380°C),使顆粒融合為均質塊體。冷卻後,即可將零件加工至最終尺寸。對於棒材和管材,柱塞擠出很常見。對於板材和薄膜,材料通常採用「刮削」工藝——在車床上像削蘋果皮一樣從圓柱體坯料上剝離。
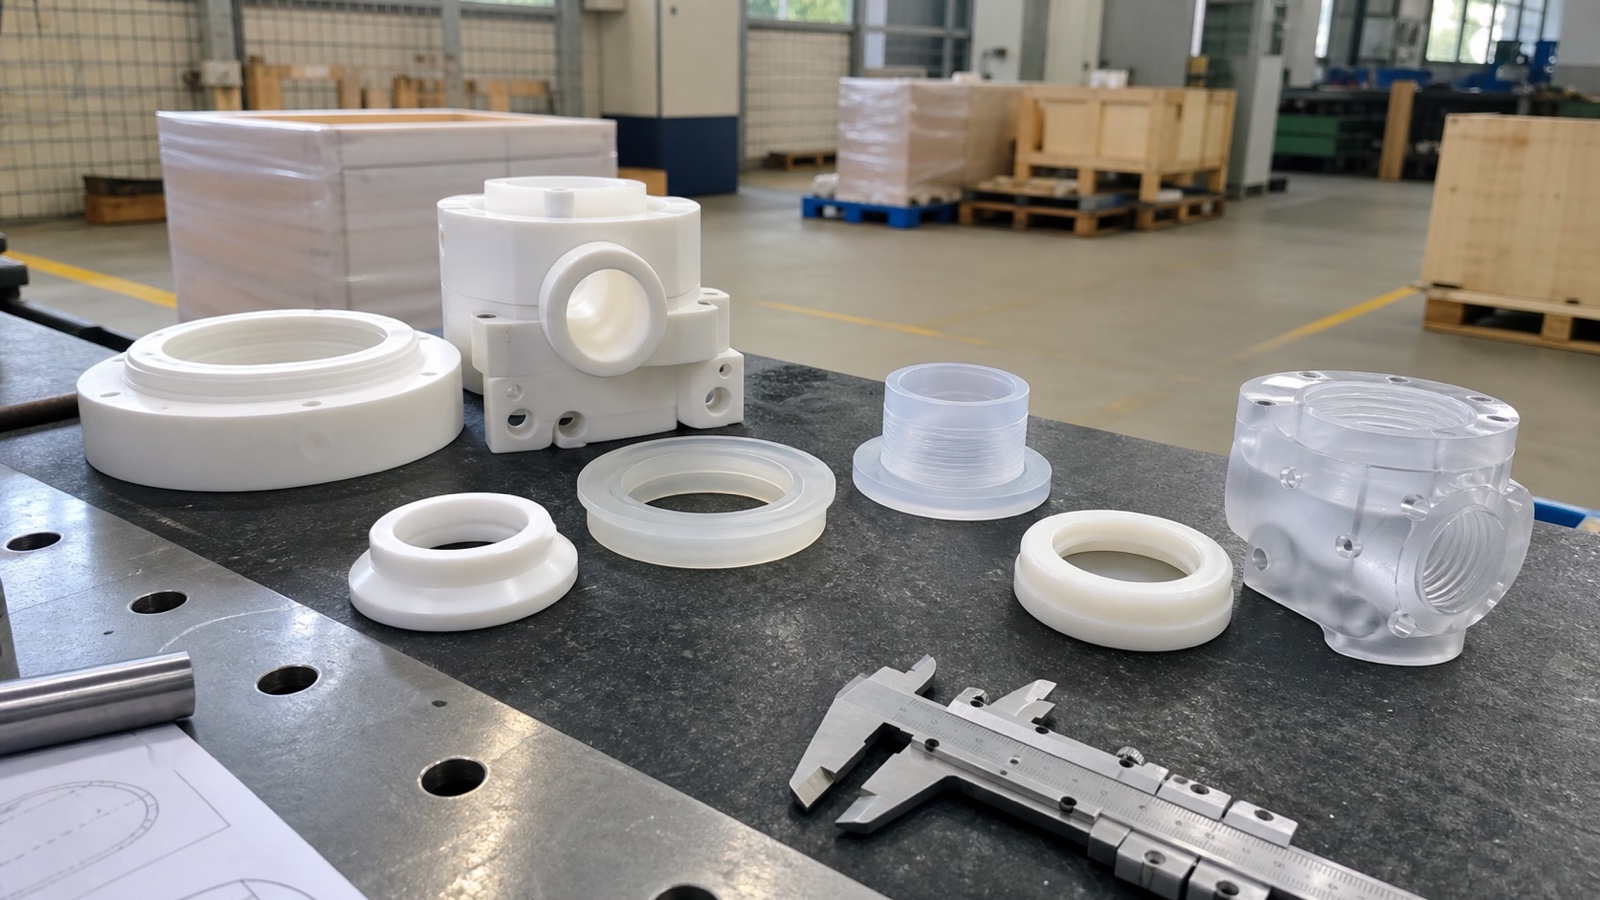
所有這些工藝都比簡單的射出成型昂貴,且限制了幾何複雜性。另一方面,燒結 PTFE 可提供所有氟聚合物中最高的結晶度和最佳的熱餘量。當我們在 PlasticCNCPro 加工 PTFE 零件(如密封件、襯套、絕緣體和客製化襯裡)時,我們幾乎總是從燒結且經過應力消除的原材料開始,以確保尺寸穩定性。
PFA:具備接近 PTFE 性能的可熔融加工材料
由於 PFA 在 305–310°C 熔化,且熔體黏度遠低於 PTFE,因此它可以在標準熱塑性塑料設備上進行加工。射出成型、螺桿擠出、吹塑甚至熱成型都是可行的。需要注意的是,PFA 需要較高的加工溫度(機筒區通常在 350–400°C)以及耐腐蝕的模具,因為高溫聚合物可能會腐蝕標準鋼材。
其回報是巨大的:您可以將 PFA 射出成型為複雜的歧管體、接頭彎頭、閥門零件和高純度泵頭,這些零件如果用 PTFE 加工,經濟上是不可能的。且由於 PFA 的連續使用溫度與 PTFE 幾乎相等,這些零件可用於同樣嚴苛的環境中。
FEP:三者中最易加工的材料
FEP 的熔點最低,這體現在其加工的便利性上。擠出溫度通常為 300–350°C,這意味著樹脂受到的熱應力較小,週期時間更快。FEP 還具有出色的熱封特性——您可以用簡單的加熱工具將其與自身焊接,這就是為什麼 FEP 薄膜是襯裡和實驗室器皿的首選。
難怪 FEP 在電線電纜絕緣、熱縮管和離型膜領域佔據主導地位。當您需要長連續長度的絕緣且不需要絕對最高的額定溫度時,FEP 是低成本、可靠的選擇。
機械、化學和電氣性能比較
熔點很少是唯一的選材標準。讓我們快速比較一下您需要評估的其他性能。
機械強度與耐磨性
- PTFE:強度高,但耐磨性差,且在負載下有顯著潛變。這就是為什麼 PTFE 常填充玻璃纖維、碳纖維或青銅,或者用作金屬基材上的薄襯裡。
- PFA:比 PTFE 具有更好的抗潛變性、相似的彎曲壽命,且摩擦係數相當低。對於模製零件而言,它是尺寸穩定性更好的選擇。
- FEP:拉伸強度略低於 PTFE 和 PFA,但具有出色的柔韌性和抗衝擊性。在反覆彎曲下,它是三者中最具韌性的。
耐化學性
這三種材料對酸、鹼、有機溶劑和氧化劑都具有極高的惰性。PTFE 和 PFA 的耐化學性幾乎相同——兩者在各自額定溫度範圍內都被認為對所有化學品幾乎免疫。FEP 的耐受性僅略遜一籌,在大多數實際應用環境中,這種差異是不可見的。
例外情況是特殊條件:熔融鹼金屬、高溫下的元素氟以及某些高活性的鹵素氟化物。在這些情況下,所有全氟聚合物最終都會降解,而 PTFE 僅在失效時間方面表現最佳。
電氣與介電性能
所有三種氟聚合物都提供出色的介電強度、低介電常數和極高的體積電阻率。它們是電線絕緣、同軸電纜介電材料和半導體設備零件的行業標準,要求不得析出離子。實際差異在於熱性能:PFA 可用於比 FEP 更高的導體溫度,而 FEP 則為細規電線提供了更簡便的擠出方式。
光學透明度與表面性質
FEP 和 PFA 的透明度明顯高於 PTFE。特別是 FEP 幾乎是透明的,這就是為什麼它被用於實驗室管材和視鏡襯裡。PTFE 則根據厚度和結晶度呈現半透明至不透明。三者皆具有不沾黏、低摩擦表面,摩擦係數約為 0.05–0.10。
應用比較:哪種氟聚合物在何處勝出?
將熔點和可加工性對應到實際應用中,決策會變得容易得多。
PTFE 應用
PTFE 是墊片、密封件、O 型環、泵隔膜、軸承和化學襯裡的預設材料,這些應用通常在高溫下運行。它也是用於高溫電容器和絕緣膠帶的刮削薄膜的首選材料。如果您的零件將暴露於 260°C 左右的連續熱量下,或者暴露於極具腐蝕性的化學品中,PTFE 幾乎肯定是答案。
PFA 應用
PFA 在半導體濕製程設備中表現出色:接頭、閥體、高純度管材和晶圓載具。這些零件需要 PTFE 的化學純度和耐溫性,但也需要射出成型的設計自由度。PFA 的低析出物和光滑表面使其成為在高溫下輸送超純化學品的標準材料。
FEP 應用
FEP 是電線電纜絕緣、熱縮管、輥筒包覆、離型膜和實驗室燒杯的正確選擇。如果您需要熱封襯裡或需要將材料輕鬆焊接成複雜形狀,FEP 的低熔點是一項優勢而非缺陷。只要將使用溫度保持在 200°C 以下,您就在其舒適區內。
成本與總體擁有成本比較
原材料價格可能會誤導人。按公斤計算,PTFE 樹脂通常是三者中最經濟的。PFA 比 FEP 貴,兩者都明顯比 PTFE 貴。但加工成本可能會改變整個局面。
PTFE 的燒結製造路徑涉及多個步驟:預製、燒結、冷卻,通常還需要大量的機械加工。對於簡單的墊片,這沒問題。但對於必須從實心 PTFE 加工而成的複雜歧管,成本會飆升。相比之下,PFA 可以在幾秒鐘內射出成型為同一個歧管。模具成本很高,但在超過幾千件的生產規模下,PFA 的單件成本更低。
由於溫度較低且週期時間較快,FEP 的加工成本低於 PFA,但其較低的溫度等級限制了其使用範圍。
實用指導:
- 大批量、高溫、簡單幾何形狀 → 考慮 PTFE。
- 中高批量、複雜的高溫零件 → 考慮 PFA。
- 大批量、低溫熱封組件 → 考慮 FEP。
- 對於原型和低批量零件,加工 PTFE 或 PFA 通常比投資模具更經濟——而在 PlasticCNCPro,我們三種材料皆可加工。
如何選擇合適的氟聚合物:選材清單
使用此決策框架快速縮小您的選項範圍。
- 如果最高連續溫度超過 260°C → 選擇 PTFE。
- 如果需要熔融加工,但仍需接近 PTFE 的熱性能與化學性能 → 選擇 PFA。
- 如果加工便利性、透明度和熱封是您的首要任務 → 選擇 FEP。
- 如果單件成本是主要驅動因素 → 大型、簡單、大批量零件考慮 PTFE;低溫熱封組件考慮 FEP。
以及「不要」清單:
- 不要選擇 FEP 用於高於 200°C 的連續暴露環境。 您會遇到過早的潛變和脆化。
- 不要選擇 PTFE,如果您需要透過射出成型實現嚴格公差。 它根本無法射出成型。
- 不要假設 PFA 可以做到 PTFE 能做的一切。 在最極端的熱和化學邊緣情況下,PTFE 仍然佔上風。
- 不要僅根據熔點來指定材料。 務必比較連續使用溫度、機械要求和加工方法。
常見問題解答 (FAQ)
PTFE、PFA 和 FEP 的熔點是多少?
PTFE 的熔點約為 327°C (620°F)。PFA 的熔點在 305–310°C (581–590°F) 範圍內。FEP 的熔點約為 260°C (500°F)。
哪種氟聚合物的熔點最高?
PTFE 的熔點最高,約為 327°C,其次是 PFA(約 305–310°C),最後是 FEP(約 260°C)。
FEP 與 PFA 與 PTFE 的最高工作溫度是多少?
對於連續使用,PTFE 的額定溫度高達 260°C,PFA 的額定溫度高達 250–260°C,FEP 的額定溫度高達 200°C。短期波動是可能的,但長期暴露應保持在這些限制內。
PFA 可以取代 PTFE 嗎?
在許多應用中可以,特別是在需要熔融加工且工作溫度保持在 260°C 以下的情況下。PFA 提供相似的耐化學性和熱穩定性。然而,PTFE 在絕對最高溫度餘量和最低摩擦係數方面仍然勝出。如果零件將持續暴露在 260°C 的溫度下,請在更換前進行熱測試驗證。
為什麼 PTFE 熔點高卻難以加工?
因為 PTFE 的熔體黏度極高——大約是典型熱塑性塑料的一百萬倍。它不會像液體那樣「流動」;它只會軟化成凝膠。這就是為什麼 PTFE 採用燒結而非射出成型或常規擠出的原因。
FEP 的耐化學性與 PTFE 一樣嗎?
FEP 非常接近,但在最嚴苛的環境中,PTFE 和 PFA 的耐化學性略勝一籌。在普通的酸、鹼和溶劑中,FEP 的性能達到相同標準。只有在極端條件下(熔融鹼金屬、高溫氟氣),這種差異才會變得可測量。
電線絕緣層選哪種較好:FEP 還是 PFA?
FEP 更容易擠出,在較低頻率下具有更好的電氣性能,是電線電纜絕緣的常見選擇。PFA 則在需要更高溫度等級時被選用——例如在航空航太或汽車應用中,導體預計會發熱。對於大多數通用電線,FEP 足夠且更經濟。
結論與最終建議
讓我們重溫熔點等級:PTFE > PFA > FEP。這一排名決定了一切。PTFE 為您提供最高的耐熱性和極致的化學惰性,但需要燒結製造路徑。PFA 以完全的熔融加工性為您提供幾乎相同的熱性能。FEP 為您提供最簡單的製造和最好的熱封,但將溫度上限降低至 200°C。
當我在 PlasticCNCPro 與客戶合作時,對話通常歸結為四個問題:零件實際承受的溫度是多少?化學環境如何?零件是如何製造的?單件成本要求是多少?一旦回答了這些問題,正確的氟聚合物通常就顯而易見了。
| 快速參考 | PTFE | PFA | FEP |
|---|---|---|---|
| 熔點 | ~327°C | ~305–310°C | ~260°C |
| 連續使用溫度 | ~260°C | ~250–260°C | ~200°C |
| 加工方法 | 燒結 | 可熔融加工 | 可熔融加工 |
| 最佳用途 | 最高耐熱與耐化學性 | 具備 PTFE 性能且可複雜模製 | 易於加工與熱封 |
當然,每個應用都有其獨特性。這就是為什麼我總是建議在最終定稿設計前諮詢材料工程師。如果您正在進行需要 PTFE、PFA 或 FEP 精密加工的零件(或其他工程塑料),我很樂意協助您評估選項。
立即發送您的圖紙、3D 文件或項目需求。 我們在 PlasticCNCPro 的團隊將審查您的材料、公差和製造路徑,並提供報價和生產建議。無論您需要一個原型還是重複生產,我們都會確保您獲得最適合該工作的氟聚合物。
附加資源與相關閱讀
- [PTFE 加工指南:公差、表面處理與設計技巧](#)
- [氟聚合物化學相容性表](#)
- [可熔融加工 vs. 燒結熱塑性塑料:您需要了解的資訊](#)
- [CNC 加工的高溫塑料選擇](#)
- [下載 PTFE、PFA 和 FEP 數據表](#)
對您的具體應用有疑問嗎?在下方留言,或聯繫我們獲取客製化的工程支援。我們隨時為您提供協助,幫助您選擇正確的材料並精確製造您的零件。