Guide des matériaux · Polymères techniques
Quel est le plastique ayant le point de fusion le plus élevé pour l'usinage CNC ?
Une comparaison pratique d'atelier entre le PBI, le Vespel®, le Torlon®, le PEEK et l'Ultem® — leur comportement réel sous l'effet de la chaleur et comment choisir le bon polymère pour une pièce usinée avec précision.
Introduction
Chaque semaine, PlasticCNCPro reçoit des plans pour des pièces plastiques destinées à fonctionner à proximité d'une source de chaleur : une bague près d'un collecteur chaud, un composant de manipulation de wafers dans une chambre de semi-conducteurs, un isolateur monté à côté d'un entraînement de moteur. Dans l'aérospatiale, le médical, l'automobile et les semi-conducteurs, la défaillance thermique n'est pas un simple inconvénient — c'est un ensemble mis au rebut, une réclamation sous garantie ou un incident de sécurité. C'est pourquoi la question « quel est le plastique au point de fusion le plus élevé que l'on puisse usiner ? » revient si souvent, et pourquoi la réponse mérite plus qu'un simple classement en une ligne.
Là où la résistance thermique décide de la survie de la pièce
Aérospatiale & défense — joints, bagues et isolateurs qui doivent maintenir leurs tolérances à proximité des moteurs, des conduits d'air chaud et des baies avioniques.
Médical & laboratoire — composants d'instruments et de stérilisation exposés à des cycles répétés d'autoclave et de nettoyage à haute température.
Automobile & gestion des fluides — fixations sous le capot, sièges de vannes et pièces de pompes en contact avec des fluides et surfaces chauds pendant des années, et non des minutes.
Avant de classer les matériaux, une distinction essentielle doit être clarifiée, car elle est à l'origine de la majorité des défaillances de pièces exposées à de hautes températures : le point de fusion et la température de service continu ne sont pas la même chose. Un polymère peut fondre à 343°C tout en n'étant homologué pour un fonctionnement continu qu'aux alentours de 250°C. Si vous concevez votre pièce en fonction du point de fusion, elle sera vouée à l'échec bien avant que la matière ne commence à fondre.
Dans ce guide, nous passerons en revue les polymères haute performance de premier rang que nous usinons pour nos clients B2B internationaux, comparerons leurs caractéristiques thermiques et partagerons les critères de sélection et les méthodes d'usinage que nous appliquons dans notre propre usine de Dongguan.
Le point de fusion le plus élevé est rarement le facteur décisif. Ce qui compte vraiment, c'est le polymère qui conserve sa résistance mécanique, ses dimensions et ses tolérances à la température réelle subie par votre pièce — heure après heure, cycle après cycle.
Comprendre les points de fusion par rapport à la température de service continu
Le point de fusion est une valeur mesurée en laboratoire sur un petit échantillon non chargé mécaniquement. Une pièce usinée ne défaille presque jamais par fusion — elle défaille par ramollissement. Elle flue sous la charge, perd son ajustement serré, sort des tolérances ou se déforme jusqu'à ne plus assurer l'étanchéité. C'est pourquoi un choix sérieux de matériau repose sur deux critères supplémentaires en plus du point de fusion.
Définition clé
Température de défléchissement sous charge (HDT) — la température à laquelle une éprouvette standard fléchit d'une valeur définie sous une charge donnée, généralement 1.8 MPa. L'HDT est un excellent indicateur du comportement mécanique d'une pièce usinée sous contrainte lorsque la température augmente.
Définition clé
Température de service continu (CST) — la température maximale qu'un matériau peut supporter pendant des milliers d'heures sans perte significative de ses propriétés mécaniques, électriques ou dimensionnelles.
Ces paramètres sont essentiels pour l'intégrité structurelle lors d'une utilisation à haute température, car ils caractérisent la zone où le polymère est encore solide mais perd déjà de sa rigidité. Une pièce spécifiée selon l'HDT et la CST conservera sa forme sous charge ; une pièce spécifiée uniquement d'après son point de fusion est vouée à une défaillance certaine. Lorsque nous examinons les plans d'un client, nous demandons toujours la de fonctionnement température et la durée d'utilisation — pic versus continu, sous charge versus sans contrainte — avant de recommander un matériau.
Les poids lourds : les plastiques aux points de fusion les plus élevés
Cinq polymères dominent le domaine de l'usinage CNC haute température. Ils ne sont pas interchangeables — chacun occupe une place distincte sur la courbe de compromis entre performance thermique, résistance mécanique, usinabilité et coût.
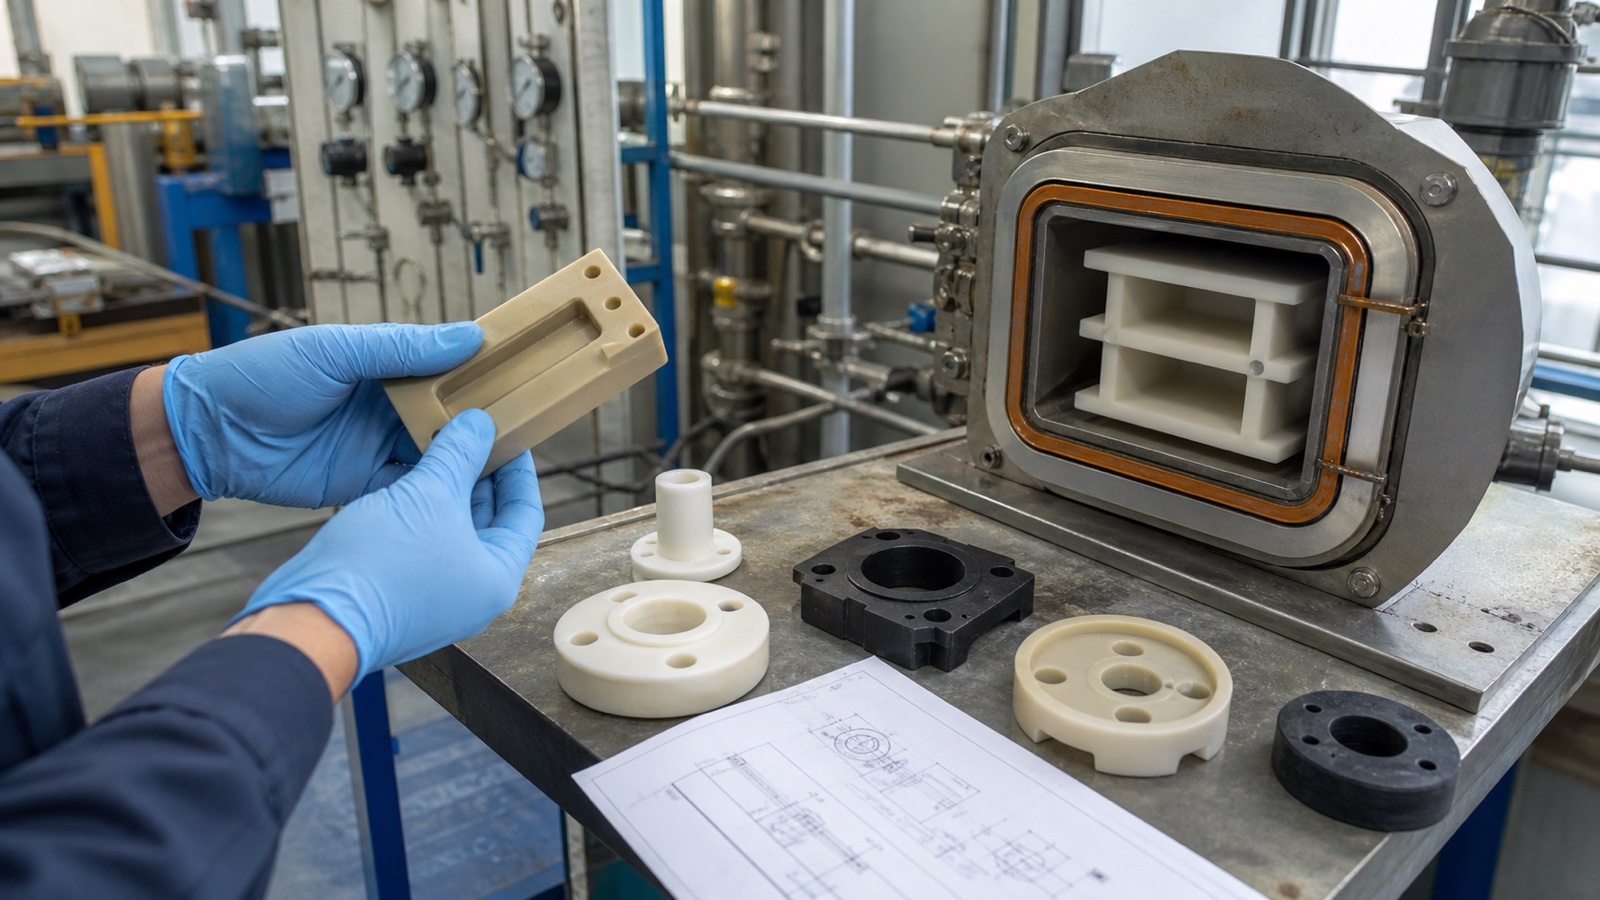
Polybenzimidazole (PBI)
Le PBI se situe tout en haut de la pyramide thermique. Chose rare pour un plastique, il n'a aucun point de fusion réel — il conserve sa cohésion à la manière d'un thermodurcissable et ne commence à se dégrader qu'à des températures extrêmes, avec une transition vitreuse autour de 427°C et une capacité de service continu allant jusqu'à environ 310°C. Il conserve sa rigidité et sa résistance à la compression là où presque tous les autres polymères ont déjà capitulé.
Les contreparties sont significatives. Le PBI est l'un des plastiques techniques les plus onéreux du marché, les formats de demi-produits sont limités et le matériau est extrêmement dur et abrasif pour les outils de coupe. D'après notre expérience, il exige des outils très affûtés, des passes légères et un bridage minutieux pour être usiné sans ébréchure ni contrainte interne. Nous le réservons aux applications où aucune alternative plus économique ne peut survivre — supports de test pour semi-conducteurs, composants d'étanchéité aérospatiaux et isolateurs haute température.
Vespel® (Polyimide)
Le Vespel®, le polyimide de DuPont, est un autre matériau qui ne fond jamais réellement — les pièces sont usinées à partir d'ébauches produites par un procédé exclusif sous haute pression. Ses températures de service continu atteignent environ 288°C, et son point fort déterminant est sa stabilité dimensionnelle tout simplement incontournable: un fluage très faible, une faible dilatation thermique pour un plastique et des performances constantes depuis les températures cryogéniques jusqu'à de fortes chaleurs.
Cette combinaison en fait un incontournable pour les bagues aéronautiques, rondelles de butée, sièges de vannes et joints où une dérive de quelques centièmes de millimètre causerait des fuites ou un grippage. En matière d'usinage, le Vespel® est prévisible et s'usine proprement, ce qui explique pourquoi les concepteurs lui font confiance pour les pièces où l'erreur n'est pas permise.
Torlon® (PAI)
Le polyamide-imide (PAI) Torlon® offre sans doute le meilleur équilibre dans la catégorie ultra-haute température : une transition vitreuse autour de 275°C, un HDT proche de 274°C et un service continu jusqu'à environ 250°C, combinés à une résistance mécanique, une rigidité et une résistance à l'usure exceptionnelles à chaud. C'est un choix privilégié pour les segments de compresseurs alternatifs, les roulements haute température, les composants rotatifs et d'usure, ainsi que les joints sous fortes contraintes thermiques et mécaniques.
Un aspect du procédé est capital : les demi-produits en PAI atteignent généralement l'intégralité de leurs propriétés mécaniques après un cycle de post-cuisson après usinage. Si votre fournisseur omet ou gère mal cette étape, la pièce restera en deçà des performances annoncées sur sa fiche technique. Lorsque nous chiffrons des pièces en PAI, le cycle de post-cuisson et le plan de contrôle sont intégrés dès le devis, et non ajoutés après coup.
PEEK (Polyétheréthercétone)
Le PEEK fond à environ 343°C et est homologué pour un service continu autour de 250°C à 260°C — et il est devenu le standard de l'industrie pour l'ingénierie haute performance non pas parce qu'il résiste à la température la plus extrême, mais parce qu'il associe cette stabilité thermique à une excellente résistance chimique, une faible absorption d'humidité, une bonne résistance à la fatigue et une véritable usinabilité en grande série. Les grades chargés en fibres de verre ou de carbone augmentent considérablement l'HDT pour les pièces structurelles sous charge.
Sa gamme de grades — non chargé, grades pour paliers, formulations médicales et stérilisables — permet à une même famille de matériaux de répondre aussi bien aux exigences d'un joint de pompe aujourd'hui qu'à celles d'un composant d'instrument chirurgical demain. Lorsqu'un client a besoin de tenue en température, de compatibilité chimique et de production en série, le PEEK est généralement le point de départ de la discussion.
Note d'atelier
Dans notre atelier CNC, le PEEK est le polymère haute température le plus fréquemment usiné — il offre le meilleur compromis entre résistance thermique, résistance chimique, usinabilité, disponibilité et coût. Nous ne passons au PAI, au polyimide ou au PBI que lorsque l'application dépasse réellement les limites du PEEK.
Ultem® (Polyétherimide)
L'Ultem® (PEI) est un polymère amorphe, il ne possède donc pas de point de fusion net ; sa transition vitreuse se situe autour de 217°C, son HDT est généralement de l'ordre de 200°C et sa température de service continu atteint environ 170°C. Ce qu'il apporte en plus de la résistance à la chaleur, c'est une ininflammabilité intrinsèque avec une faible émission de fumée et une rigidité diélectrique élevée, ce qui explique son utilisation fréquente dans les boîtiers électriques, les composants d'intérieurs d'aéronefs et les plateaux de stérilisation médicale.
Il s'usine également remarquablement bien et coûte nettement moins cher que le PEEK. Pour les pièces nécessitant une bonne tenue thermique dans un contexte électrique ou aéronautique — sans pour autant exiger la classe 250°C — l'Ultem® est souvent le choix le plus judicieux sur le plan technique et économique.
Analyse comparative : propriétés des matériaux en un coup d'œil
Le tableau ci-dessous compare les cinq matériaux de référence selon les critères qui déterminent concrètement la tenue en service d'une pièce. Ces valeurs sont données à titre indicatif à température ambiante pour des grades de base non chargés — les données exactes variant selon le grade et la charge, vérifiez toujours la fiche technique de la résine pour votre pièce spécifique.
| Matériau | Point de fusion (typ.) | HDT à 1.8 MPa (typ.) | Service continu (typ.) | Applications courantes |
|---|---|---|---|---|
| PBI | Pas de fusion nette ; dégradation uniquement à température extrême | ~405°C | Jusqu'à ~310°C | Supports de test de semi-conducteurs, joints aérospatiaux, isolateurs pour conditions extrêmes |
| Vespel® (PI) | Pas de fusion nette ; Tg ~360°C | ~360°C | Jusqu'à ~288°C | Bagues aéronautiques, rondelles de butée, sièges de soupapes |
| Torlon® (PAI) | Pas de fusion nette ; Tg ~275°C | ~274°C | Jusqu'à ~250°C | Segments de compresseurs, roulements haute température, pièces d'usure |
| PEEK | ~343°C | ~152°C non chargé ; nettement plus élevé pour les grades chargés | ~250–260°C | Composants de pompes et d'étanchéité, pièces médicales et pour semi-conducteurs |
| Ultem® (PEI) | Amorphe ; Tg ~217°C | ~200–210°C | Jusqu'à ~170°C | Boîtiers électriques, intérieurs d'avions, plateaux de stérilisation |
Remarquez la tendance : plus la performance thermique est élevée, plus le coût matière augmente et plus l'impact sur votre budget d'usinage est important. Avant de choisir l'option la plus résistante thermiquement, évaluez les compromis suivants.
Coût matière supérieur
Les demi-produits en PBI et polyimide peuvent coûter plusieurs fois le prix du PEEK au kilogramme, et les matières haut de gamme amplifient le coût de chaque ébauche mise au rebut. Ne les spécifiez que lorsque le profil thermique de l'application l'exige impérativement.
Usure accrue des outils
Les plastiques les plus durs et les plus stables thermiquement sont abrasifs et exigeants. Attendez-vous à une usure plus rapide des outils, à des changements d'outils plus fréquents et à des temps d'usinage plus longs qu'avec des plastiques techniques standards ou intermédiaires.
Disponibilité des formats bruts
Le PEEK et l'Ultem® sont largement disponibles en barres, plaques et tubes dans le monde entier. Le PBI et certains grades de polyimide et PAI disposent d'une chaîne d'approvisionnement plus restreinte, ce qui peut allonger les délais pour les dimensions et géométries spéciales.
L'adéquation prime sur les valeurs maximales
Un matériau dont les caractéristiques dépassent largement votre température de fonctionnement engendre un surcoût sans prolonger la durée de vie de la pièce. Ajustez l'HDT et la CST à votre cycle de service thermique réel, y compris les pics temporaires, et laissez les chiffres réels — et non le point de fusion théorique — guider votre décision.
Facteurs à prendre en compte lors du choix de plastiques haute température
Usinabilité
Les plastiques qui résistent le mieux à la chaleur sont généralement les plus difficiles à usiner. Le PBI, le polyimide et le PAI nécessitent un outillage spécialisé — du carbure affûté au minimum, et les géométries adaptées à chaque nuance — ainsi que des vitesses de coupe et des avances rigoureusement maîtrisées. Si vous les usinez comme du nylon, vous brûlerez la surface, générerez des contraintes internes et accumulerez des rebuts dimensionnels sur toute la série. Demandez directement à votre partenaire d'usinage comment il traite ces matières ; sa réponse vous en dira long sur la qualité finale des pièces.
Stabilité dimensionnelle
Les plastiques se dilatent et se contractent beaucoup plus que les métaux sous l'effet de la température. Une tolérance parfaitement respectée à 20°C en salle de contrôle peut dériver hors spécifications à 180°C en fonctionnement. Pour les travaux de précision soumis à des cycles thermiques, définissez les tolérances à la température de service, privilégiez les grades chargés en fibres de verre ou de carbone lorsque l'application le permet, et exigez que le brut soit stabilisé thermiquement avant l'usinage final pour éviter que les contraintes résiduelles ne déforment la pièce après livraison.
Compatibilité chimique
La tenue aux hautes températures est souvent, mais pas systématiquement, associée à une bonne résistance chimique. Le PEEK, par exemple, résiste à une très large gamme de produits chimiques, ce qui en fait la référence pour les pompes et les applications fluidiques. D'autres polymères haute température présentent des faiblesses précises — certains acides forts, bases ou environnements vapeur peuvent attaquer des grades par ailleurs remarquables sur le plan thermique. Validez systématiquement les deux paramètres : la température et le fluide en contact.
Contraintes budgétaires
La plupart des demandes « haute température » que nous recevons trouvent leur solution idéale avec le PEEK — il assure un fonctionnement continu de classe ~250°C avec une excellente résistance chimique et des coûts d'usinage prévisibles. Le PBI et le polyimide ne justifient leur surcoût qu'au sommet de la plage thermique, en petites séries, là où le coût d'une défaillance dépasse largement celui du matériau. Une stratégie pratique que nous recommandons fréquemment : prototyper en PEEK ou Ultem®, tester en conditions réelles et ne basculer sur le PAI, le polyimide ou le PBI que si les résultats d'essais le rendent indispensable.
Conseil budget
Ne payez pas le prix du PBI pour un besoin auquel le PEEK répond parfaitement. Transmettez-nous la température de service, la charge mécanique et l'environnement chimique — nous vous indiquerons en toute transparence le polymère le plus économique capable d'assurer la tenue requise, car nous les usinons tous au quotidien.
FAQ : questions fréquentes sur les plastiques haute température
Quel est le meilleur plastique pour l'usinage CNC en environnement haute température ?
Pour la majorité des applications exigeantes, le PEEK est le choix le plus polyvalent. Il associe un service continu de l'ordre de 250 à 260°C, une excellente résistance chimique, une très faible absorption d'humidité et une usinabilité éprouvée, du prototype à la production série. Au-delà de cette plage — ou pour les pièces d'usure sous forte charge thermique — nous nous orientons vers le Torlon® (PAI), le Vespel® (PI) ou le PBI.
Quels plastiques ont les points de fusion les plus élevés ?
Le polybenzimidazole (PBI) et le polyimide (Vespel®) occupent le haut du classement — fait intéressant, aucun des deux n'a de point de fusion conventionnel. Ils sont si stables thermiquement qu'ils ne fondent pas avant de se dégrader, se comportant de manière similaire aux thermodurcissables. C'est précisément cette caractéristique qui les rend aptes à un service continu approchant les 300°C.
Une température de 100 degrés fait-elle fondre les plastiques standards ?
À 100°F (~38°C), pratiquement tous les plastiques techniques conservent leur intégrité. À 100°C, la situation est différente : les plastiques grand public comme l'ABS ramollissent près de ce seuil, le PLA a déjà dépassé sa température de transition vitreuse et le HDPE s'approche de sa zone de fusion — les pièces vont se déformer ou fluer même sans fusion apparente. Les plastiques haute température tels que le PEEK, le PAI, le PEI et le PTFE supportent 100°C avec une marge considérable. La défaillance réelle à cette température réside dans la perte de rigidité, non dans la fusion.
Quel plastique peut supporter 300 degrés ?
Pour un fonctionnement continu à 300°C, orientez-vous d'abord vers le PBI, puis le polyimide (Vespel®), et envisagez le PAI pour les pièces d'usure soumises à des charges. Le PEEK peut résister à de courtes pointes vers 300°C — son point de fusion étant d'environ 343°C — mais il est calibré pour un régime permanent de 250 à 260°C ; une exposition permanente à 300°C n'est donc pas recommandée à long terme. Pour tout besoin dans cette classe thermique, validez le grade exact et la durée d'exposition auprès de votre fournisseur avant validation finale.
Bonnes pratiques pour l'usinage CNC de polymères haute performance
Le choix de la matière ne représente que la moitié du travail. L'autre moitié repose sur la méthode d'usinage. Voici les trois pratiques incontournables que nous appliquons pour l'usinage des polymères haute température :
Utiliser des outils carbure affûtés et des paramètres de coupe maîtrisés
Des outils émoussés ou inadaptés écrasent le polymère au lieu de le cisailler, générant un échauffement par frottement dans la pièce et créant des contraintes internes. Un carbure parfaitement affûté avec des avances modérées évacue la chaleur dans le copeau, préservant ainsi vos tolérances.
Choisir le fluide de coupe avec discernement selon le matériau
Le liquide de coupe régule la température de la pièce et garantit les tolérances lors des usinages longs — mais tous les polymères ne réagissent pas de la même manière aux fluides. Nous adaptons la stratégie de lubrification ou de soufflage d'air à chaque grade pour éviter l'absorption, le gonflement ou la fissuration sous contrainte tout en garantissant les cotes.
Stabiliser thermiquement les bruts avant l'usinage de finition
Les ébauches de polymères haute performance contiennent des contraintes résiduelles issues de leur procédé d'extrusion ou de moulage. Réaliser d'abord une ébauche, puis appliquer un recuit de relaxation des contraintes avant les passes de finition permet de stabiliser la matière pour que la pièce finie conserve durablement ses tolérances.
Pourquoi c'est capital
Nous avons vu des pièces parfaitement conformes le jour de leur expédition perdre leurs tolérances quelques jours plus tard — presque toujours parce que le brut avait été usiné dans la masse en une seule opération, sans recuit de stabilisation. Pour les polymères haute performance, le cycle de recuit est tout aussi déterminant que le programme CNC.
Conclusion
Le plastique au point de fusion le plus élevé pour l'usinage CNC est le PBI — mais le right plastique idéal pour votre pièce est celui dont l'HDT et la température de service continu correspondent à votre profil thermique réel, pour un coût compatible avec votre budget. Le PEEK couvre la grande majorité des applications sévères à haute température avec le meilleur équilibre général. Le Torlon® (PAI) apporte une résistance mécanique et une tenue à l'usure accrues près de 250°C. Le Vespel® et le PBI s'imposent là où la stabilité dimensionnelle à des températures extrêmes est incontournable, et l'Ultem® se distingue par son rapport qualité-prix lorsque le classement feu et la rigidité diélectrique priment sur la résistance thermique maximale.
Notre recommandation majeure, après des années d'analyse de plans chez PlasticCNCPro : présentez-nous l'application complète, et pas seulement le nom d'un matériau. La température de service, la durée, la charge mécanique, les fluides en contact, la tolérance à chaud et les volumes annuels définissent ensemble le polymère approprié — et la solution optimale est souvent plus économique que le premier choix envisagé.
Que vous disposiez d'un plan, d'un fichier 3D ou simplement d'une problématique thermique à résoudre, contactez-nous. Nous étudierons votre conception, vérifierons la faisabilité du matériau et vous fournirons un devis détaillé ainsi que nos recommandations d'usinage — du prototype à la production série, livrés dans le monde entier depuis notre usine de Dongguan, en Chine.
Étape suivante
Prêt à choisir le bon plastique haute température pour votre pièce ?
Transmettez-nous votre plan, fichier 3D, exigence matière, quantité et tolérances — nos ingénieurs vous répondront rapidement avec des conseils techniques et un devis.
Demander un devis d'usinageContacter PlasticCNCPro
Échanger sur votre projet de pièce plastique haute température
PlasticCNCPro est un partenaire spécialisé dans l'usinage CNC de précision basé à Dongguan, en Chine, expert dans les pièces techniques en plastique sur mesure — notamment les grades PEEK, PAI, PEI, PI et PBI — pour le prototypage, la petite série et la fabrication récurrente. Envoyez-nous votre cahier des charges et nous vous recommanderons le matériau le plus adapté à votre application.
Coordonnées
- info@plasticcncpro.com
-
29 Fuxing Road, ville de Dongguan, province du Guangdong, Chine