Guida ai materiali · Polimeri tecnici
Qual è la plastica con il punto di fusione più alto per la lavorazione CNC?
Un confronto pratico d'officina tra PBI, Vespel®, Torlon®, PEEK e Ultem®: come si comportano realmente sotto calore e come scegliere quello giusto per un componente lavorato di precisione.
Introduzione
Ogni settimana, sulla nostra scrivania a PlasticCNCPro arriva il disegno di un componente in plastica destinato a operare a contatto con il calore: una boccola accanto a un collettore caldo, un componente per la movimentazione di wafer all'interno di una camera per semiconduttori, un isolante montato vicino a un azionamento motore. Nei settori aerospaziale, medicale, automobilistico e dei semiconduttori, il cedimento termico non è un semplice inconveniente: è un assieme da scartare, una richiesta di garanzia o un problema di sicurezza. Ecco perché la domanda "qual è la plastica con il punto di fusione più alto lavorabile a macchina?" sorge così spesso, e perché la risposta onesta merita molto più di una semplice classifica su una riga.
Dove la resistenza termica decide la durata del componente
Aerospaziale e difesa — guarnizioni, boccole e isolanti che devono mantenere le tolleranze in prossimità di motori, condotti d'aria calda e vani avionici.
Medicale e laboratorio — componenti per strumentazione e sterilizzazione esposti a ripetuti cicli di autoclave e pulizia ad alta temperatura.
Automotive e gestione dei fluidi — staffaggi sottocofano, sedi di valvole e componenti di pompe che operano a contatto con fluidi e superfici calde per anni, non per minuti.
Prima di classificare i materiali, è necessario chiarire una distinzione fondamentale, poiché è all'origine di più fallimenti nei componenti per alte temperature di qualsiasi altro errore: il punto di fusione e la temperatura di servizio continuo non sono la stessa cosa. Un polimero può fondere a 343°C ma essere certificato per un funzionamento continuo solo a circa 250°C. Se progettate basandovi sul punto di fusione, progetterete un componente che cederà molto prima che qualsiasi cosa fonda.
In questa guida esamineremo i migliori polimeri ad alte prestazioni che lavoriamo per clienti B2B in tutto il mondo, confronteremo i loro dati termici affiancati e condivideremo i criteri di selezione e le pratiche di lavorazione che applichiamo nella nostra officina a Dongguan.
Il punto di fusione più alto è raramente il fattore decisivo. Ciò che conta è quale polimero mantiene resistenza, dimensioni e tolleranze alla temperatura che il componente subisce realmente: ora dopo ora, ciclo dopo ciclo.
Comprendere il punto di fusione rispetto alla temperatura di servizio continuo
Il punto di fusione è un dato di laboratorio misurato su un piccolo provino non caricato. Un componente lavorato non cede quasi mai per fusione: cede per rammollimento. Subisce creep sotto carico, perde il proprio accoppiamento con interferenza, va fuori tolleranza o si deforma fino a non garantire più la tenuta. Per questo motivo, una selezione rigorosa dei materiali si basa su due parametri aggiuntivi oltre al punto di fusione.
Definizione chiave
Temperatura di deflessione termica (HDT) — la temperatura alla quale una barra di prova standard si flette di una quantità definita sotto un carico specifico, comunemente 1,8 MPa. L'HDT è un ottimo indicatore di come si comporta un componente lavorato sotto carico meccanico all'aumentare della temperatura.
Definizione chiave
Temperatura di servizio continuo (CST) — la temperatura massima che un materiale può sopportare per migliaia di ore senza perdite significative delle proprietà meccaniche, elettriche o dimensionali.
Questi parametri sono critici per l'integrità strutturale durante il funzionamento ad alta temperatura, poiché descrivono la regione in cui il polimero è ancora solido ma sta già perdendo rigidità. Un componente dimensionato in base a HDT e CST manterrà la propria forma sotto carico; un componente specificato solo in base al punto di fusione è un pezzo destinato al fallimento. Quando esaminiamo i disegni dei clienti, chiediamo sempre la di esercizio temperatura e la durata di esercizio — di picco rispetto a continua, sotto carico rispetto a libera — prima di raccomandare un materiale.
I pesi massimi: le plastiche con i punti di fusione più alti
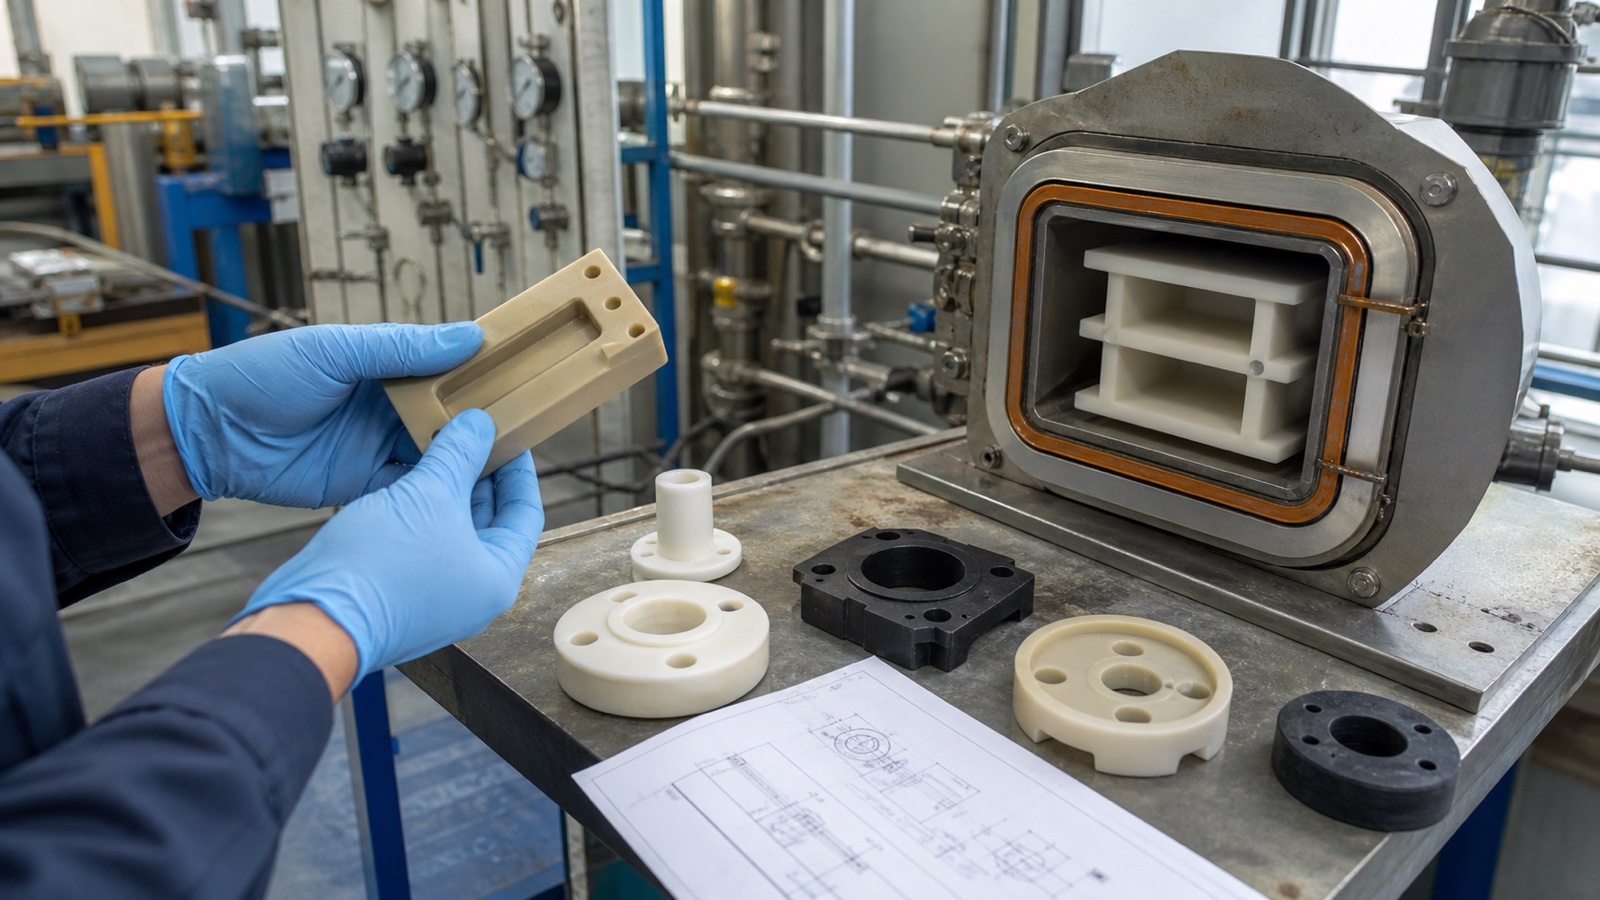
Cinque polimeri dominano le lavorazioni CNC critiche per alte temperature. Non sono intercambiabili: ciascuno occupa un punto distinto sulla curva di compromesso tra resistenza termica, prestazioni meccaniche, lavorabilità e costo.
Polibenzimidazolo (PBI)
Il PBI si colloca al vertice assoluto della piramide termica. Fatto insolito per una plastica, non ha affatto un vero punto di fusione — mantiene la coesione come un termoindurente e inizia a degradarsi solo a temperature estreme, con una transizione vetrosa intorno a 427°C e una capacità di servizio continuo fino a circa 310°C. Mantiene rigidità e resistenza alla compressione dove praticamente ogni altro polimero ha già ceduto.
I compromessi sono significativi. Il PBI è una delle plastiche tecniche più costose sul mercato, la disponibilità di formati semilavorati è limitata e il materiale è estremamente duro e talvolta abrasivo per gli utensili da taglio. Nella nostra esperienza richiede utensili affilati, passate leggere e un bloccaggio accurato per essere lavorato senza scheggiature o tensioni interne. Lo riserviamo ad applicazioni in cui nessun materiale più economico sopravvive: zoccoli di test per semiconduttori, componenti di tenuta aerospaziali e isolanti per temperature estreme.
Vespel® (Poliimmide)
Il Vespel®, la poliimmide di DuPont, è un altro materiale che non fonde mai veramente: i componenti vengono lavorati a partire da semilavorati prodotti mediante un processo brevettato ad alta pressione. Le temperature di servizio continuo raggiungono circa 288°C, e la forza distintiva del materiale è una stabilità dimensionale assolutamente inderogabile: scorrimento viscoso (creep) bassissimo, ridotta dilatazione termica per una plastica e prestazioni costanti dalle condizioni criogeniche fino alle alte temperature.
Questa combinazione lo rende un punto di riferimento per boccole aerospaziali, ralle di spinta, sedi di valvole e tenute in cui uno scostamento di pochi centesimi di millimetro causerebbe perdite o grippaggi. Dal punto di vista della lavorazione, il Vespel® è prevedibile e si taglia in modo netto, motivo esatto per cui i progettisti si affidano ad esso per i componenti che non possono permettersi di rilavorare.
Torlon® (PAI)
La poliammide-immide (PAI) Torlon® offre forse il miglior equilibrio nella classe delle temperature ultra-elevate: transizione vetrosa intorno a 275°C, HDT vicina a 274°C e servizio continuo fino a circa 250°C, uniti a una straordinaria resistenza, rigidità e resistenza all'usura a caldo. È la scelta d'elezione per anelli di compressori alternativi, cuscinetti per alte temperature, componenti di rotazione e usura, e guarnizioni per impieghi gravosi sotto carico termico.
Un dettaglio di processo è fondamentale: i semilavorati in PAI raggiungono in genere le loro piene proprietà meccaniche solo dopo un ciclo di post-polimerizzazione dopo la lavorazione. Se il vostro fornitore salta o gestisce male questa fase, il pezzo offrirà prestazioni inferiori a quelle dichiarate nella scheda tecnica. Quando formuliamo un preventivo per particolari in PAI, il ciclo di post-polimerizzazione e il piano di collaudo fanno parte integrante dell'offerta, non sono un dettaglio secondario.
PEEK (Polietereterchetone)
Il PEEK fonde a circa 343°C ed è certificato per servizio continuo intorno a 250°C - 260°C; è diventato lo standard industriale per l'ingegneria ad alte prestazioni non perché sia il materiale più resistente al calore in assoluto, ma perché abbina tale stabilità termica a un'eccellente resistenza chimica, un basso assorbimento di umidità, una buona resistenza a fatica e un'ottima lavorabilità per volumi di serie. I gradi caricati con fibra di vetro e carbonio innalzano l'HDT in modo significativo per i componenti strutturali sotto carico.
La sua gamma di varianti — vergini, per cuscinetti, per uso medicale e formulazioni sterilizzabili — consente a un'unica famiglia di materiali di realizzare una tenuta per pompe oggi e un componente per strumenti chirurgici domani. Quando un cliente richiede resistenza al calore combinata a inerzia chimica e produzione in serie, il PEEK è solitamente il punto di partenza della discussione.
Nota dall'officina
Nella nostra officina CNC, il PEEK è il polimero per alte temperature più frequentemente lavorato: offre il miglior bilanciamento tra resistenza termica, resistenza chimica, lavorabilità, reperibilità e costo. Passiamo a PAI, poliimmide o PBI solo quando l'applicazione supera realmente i suoi limiti.
Ultem® (Polieterimmide)
L'Ultem® (PEI) è un polimero amorfo, quindi non ha un punto di fusione netto; la sua transizione vetrosa si attesta intorno a 217°C, l'HDT è tipicamente nell'ordine dei 200°C e il servizio continuo raggiunge circa 170°C. Oltre alla resistenza termica, offre un'intrinseca autoestinguenza con bassa emissione di fumi e un'elevata rigidità dielettrica, motivo per cui è così comune in alloggiamenti elettrici, componenti per interni di aeromobili e vassoi di sterilizzazione medica.
Inoltre si lavora in modo eccellente e costa sensibilmente meno del PEEK. Per componenti che necessitano di un'elevata resistenza termica in contesti elettrici o aerospaziali — ma non della classe completa da 250°C — l'Ultem® è spesso la specifica più intelligente a disegno.
Analisi comparativa: proprietà dei materiali a colpo d'occhio
La tabella seguente confronta i cinque pesi massimi sui parametri che determinano realmente la durata dei componenti. I valori sono da considerarsi tipici, a condizioni ambiente per i gradi base non caricati: i dati esatti variano in base al grado e alle cariche, pertanto verificate sempre la scheda tecnica della resina specifica per il vostro componente.
| Materiale | Punto di fusione (tip.) | HDT @ 1,8 MPa (tip.) | Servizio continuo (tip.) | Applicazioni comuni |
|---|---|---|---|---|
| PBI | Nessuna vera fusione; degrada solo a temperature estreme | ~405°C | Fino a ~310°C | Zoccoli di test per semiconduttori, tenute aerospaziali, isolanti per condizioni estreme |
| Vespel® (PI) | Nessuna vera fusione; Tg ~360°C | ~360°C | Fino a ~288°C | Boccole aerospaziali, ralle di spinta, sedi di valvole |
| Torlon® (PAI) | Nessuna vera fusione; Tg ~275°C | ~274°C | Fino a ~250°C | Anelli per compressori, cuscinetti per alte temperature, particolari antiusura |
| PEEK | ~343°C | ~152°C non caricato; molto superiore nei gradi caricati | ~250–260°C | Componenti per pompe e tenute, particolari medicali e per semiconduttori |
| Ultem® (PEI) | Amorfo; Tg ~217°C | ~200–210°C | Fino a ~170°C | Alloggiamenti elettrici, interni di aeromobili, vassoi di sterilizzazione |
Notate la correlazione: maggiori sono le prestazioni termiche, più alto è il costo e maggiore è l'impatto sul budget di lavorazione. Prima di prescrivere l'opzione con le prestazioni termiche più elevate, valutate i seguenti compromessi.
Costo del materiale più elevato
I semilavorati in PBI e poliimmide possono costare svariate volte più al chilogrammo rispetto al PEEK, e i materiali premium amplificano il costo di ogni pezzo scartato. Specificateli solo dove il profilo termico lo richiede tassativamente.
Maggiore usura degli utensili
Le plastiche più dure e termicamente stabili sono abrasive e non perdonano. Aspettatevi un'usura più rapida degli utensili, cambi inserto più frequenti e tempi di lavorazione più lunghi rispetto alle plastiche convenzionali o di media gamma.
Disponibilità dei semilavorati
PEEK e Ultem® sono ampiamente disponibili in tondi, lastre e tubi a livello globale. Il PBI e determinati gradi di poliimmide e PAI hanno una filiera di approvvigionamento più ristretta, il che può allungare i tempi di consegna per formati e dimensioni speciali.
L'adeguatezza conta più dei valori di picco
Un materiale con valori nominali di gran lunga superiori alla vostra temperatura di esercizio aumenta i costi senza prolungare la durata. Adeguate HDT e CST al vostro ciclo termico reale, inclusi i picchi temporanei, e lasciate che siano i numeri reali — e non il punto di fusione teorico — a decidere.
Fattori da considerare nella selezione di plastiche per alte temperature
Lavorabilità
Le plastiche che resistono alle temperature più elevate sono solitamente le più difficili da lavorare. PBI, poliimmide e PAI richiedono utensili dedicati — metallo duro affilato come requisito minimo e le giuste geometrie per ciascun grado — oltre a parametri di taglio rigorosi. Se le lavorate come il nylon brucerete la superficie, indurrete tensioni interne e accumulerete scarti dimensionali per l'intero lotto. Chiedete direttamente al vostro partner di lavorazione come gestisce questi gradi: la risposta vi dirà molto sulla qualità dei componenti che riceverete.
Stabilità dimensionale
Le plastiche si dilatano e si contraggono molto più dei metalli al variare della temperatura. Una tolleranza perfetta a 20°C in sala metrologica può risultare fuori specifica a 180°C in esercizio. Per lavorazioni di precisione con cicli termici, specificate le tolleranze alla temperatura operativa, considerate i gradi caricati con vetro o carbonio dove l'applicazione lo consente e richiedete la distensione dei semilavorati prima della finitura, affinché le tensioni residue non deformino il pezzo dopo la consegna.
Compatibilità chimica
L'elevata resistenza al calore è spesso, ma non sempre, accompagnata dalla resistenza chimica. Il PEEK, ad esempio, resiste a una vastissima gamma di sostanze chimiche, motivo per cui domina nelle pompe e nella movimentazione dei fluidi. Altri polimeri per alte temperature presentano punti deboli specifici: determinati acidi forti, basi o ambienti con vapore possono aggredire gradi che altrimenti sembrerebbero insuperabili su una scheda termica. Verificate sempre entrambe le variabili: temperatura e fluidi di contatto.
Vincoli di budget
La maggior parte delle richieste per "alte temperature" che riceviamo viene risolta perfettamente con il PEEK: garantisce un servizio continuo di classe ~250°C con un'eccellente resistenza chimica e costi di lavorazione prevedibili. PBI e poliimmide giustificano il loro sovrapprezzo solo all'estremità superiore della gamma termica, in bassi volumi, dove il costo di un guasto supera di gran lunga quello del materiale. Una strategia pratica che raccomandiamo spesso: prototipare in PEEK o Ultem®, testare nel ciclo termico reale e passare a PAI, poliimmide o PBI solo se i risultati dei test lo rendono indispensabile.
Consiglio sul budget
Non pagate il prezzo del PBI per un problema risolvibile con il PEEK. Inviateci la temperatura di esercizio, il carico e i fluidi di contatto: vi indicheremo con trasparenza il polimero più economico in grado di resistere, poiché li lavoriamo tutti.
Domande frequenti: quesiti comuni sulle plastiche per alte temperature
Qual è la plastica migliore per la lavorazione CNC in ambienti ad alta temperatura?
Per la maggior parte delle applicazioni impegnative, il PEEK è la scelta più versatile. Unisce un servizio continuo a circa 250–260°C, forte resistenza chimica, basso assorbimento di umidità e lavorabilità collaudata dai prototipi fino alla produzione in serie. Al di sopra di tale intervallo — o in condizioni di usura estrema a caldo — passiamo a Torlon® (PAI), Vespel® (PI) o PBI.
Quali plastiche hanno i punti di fusione più elevati?
Il polibenzimidazolo (PBI) e la poliimmide (Vespel®) si trovano al vertice: curiosamente, nessuno dei due presenta un punto di fusione convenzionale. Sono così termicamente stabili che non fondono prima di degradarsi, comportandosi più come termoindurenti. È proprio questo che li rende adatti per un servizio continuo vicino a 300°C.
100 gradi possono fondere le plastiche standard?
A 100°F (~38°C), praticamente tutte le plastiche tecniche sono stabili. A 100°C la situazione cambia: le plastiche standard come l'ABS rammolliscono vicino a questo intervallo, il PLA ha già superato la sua transizione vetrosa e l'HDPE si avvicina alla zona di fusione — i componenti si deformeranno o subiranno scorrimento anche senza una fusione visibile. Le plastiche per alte temperature come PEEK, PAI, PEI e PTFE gestiscono i 100°C con un ampio margine. A questo livello il rischio reale è la perdita di rigidità, non la fusione.
Quale plastica può resistere a 300 gradi?
Per un servizio continuo a 300°C, specificate prima il PBI, poi la poliimmide (Vespel®), e considerate il PAI per applicazioni antiusura sotto carico. Il PEEK può sopportare brevi picchi verso i 300°C — il suo punto di fusione è ~343°C — ma è certificato per servizio continuo intorno a 250–260°C, quindi per un'esposizione permanente a 300°C non è la soluzione corretta a lungo termine. Per qualsiasi applicazione in questa classe, verificate il grado esatto e la durata con il fornitore del materiale prima del rilascio.
Migliori pratiche per la lavorazione CNC di polimeri ad alte prestazioni
La scelta del materiale è solo metà dell'opera. L'altra metà consiste nel metodo di lavorazione. Ecco le tre pratiche che consideriamo inderogabili per la lavorazione dei polimeri per alte temperature:
Utilizzare utensili in metallo duro affilati e parametri di taglio controllati
Utensili usurati o inadeguati spalmano il polimero invece di tagliarlo nettamente, trasferendo il calore d'attrito nel pezzo e generando tensioni interne. Il metallo duro affilato con avanzamenti conservativi mantiene il calore nel truciolo, preservando le tolleranze.
Selezionare accuratamente il refrigerante in base al materiale
Il refrigerante mantiene costante la temperatura del componente e preserva le tolleranze durante passate prolungate — ma non tutti i polimeri tollerano qualsiasi fluido. Adattiamo la strategia di raffreddamento a liquido o a getto d'aria a ciascun grado per evitare assorbimenti, rigonfiamenti o cricche da tensione mantenendo le dimensioni.
Distendere i semilavorati prima della lavorazione finale
I semilavorati ad alte prestazioni contengono tensioni residue dovute al processo produttivo originario. Eseguire prima la sgrossatura e poi la distensione (ricottura) del grezzo prima delle passate finali di finitura consente al materiale di stabilizzarsi, garantendo la tenuta delle tolleranze sul pezzo finito.
Perché è importante
Abbiamo visto pezzi con dimensioni perfette il giorno della spedizione andare fuori tolleranza qualche giorno dopo — quasi sempre perché il semilavorato era stato finito in una sola operazione senza distensione. Per i polimeri ad alte prestazioni, il ciclo di ricottura è importante quanto il programma CNC.
Conclusione
La plastica con il punto di fusione più alto per la lavorazione CNC è il PBI — ma la right plastica per il vostro componente è quella la cui HDT e temperatura di servizio continuo corrispondono al vostro ciclo termico effettivo, a un costo compatibile con il vostro progetto. Il PEEK copre la grande maggioranza delle applicazioni esigenti ad alta temperatura con il miglior equilibrio complessivo. Il Torlon® (PAI) aggiunge resistenza meccanica e durata all'usura vicino a 250°C. Vespel® e PBI subentrano dove la stabilità dimensionale a temperature estreme è inderogabile, mentre l'Ultem® vince in termini di convenienza quando l'autoestinguenza e la rigidità dielettrica contano più del calore di picco.
Il nostro consiglio più importante, dopo anni di revisione dei disegni presso PlasticCNCPro: descrivete l'applicazione, non solo il nome del materiale. Temperatura e durata di esercizio, carico meccanico, agenti chimici, tolleranze a caldo e quantità annuali determinano insieme il polimero corretto — e la risposta trasparente è spesso più economica di quella ovvia.
Se avete un disegno, un modello 3D o semplicemente una problematica termica da risolvere, inviateceli. Esamineremo il progetto, confermeremo l'idoneità del materiale e vi forniremo un preventivo chiaro e raccomandazioni di produzione — dalla prototipazione alla produzione di serie, con spedizioni in tutto il mondo dal nostro stabilimento di Dongguan, Cina.
Fase successiva
Pronti a individuare la plastica per alte temperature più adatta al vostro componente?
Condividete disegno, file 3D, requisiti del materiale, quantità e tolleranze: i nostri ingegneri vi ricontatteranno con indicazioni sui materiali e un preventivo dedicato.
Richiedi un preventivo di lavorazioneContatta PlasticCNCPro
Discuti del tuo componente in plastica per alte temperature
PlasticCNCPro è un partner per lavorazioni CNC di precisione a Dongguan, Cina, specializzato in componenti su misura in plastica e polimeri tecnici — inclusi gradi in PEEK, PAI, PEI, PI e PBI — per prototipazione, basse serie e produzione continuativa. Inviate le vostre specifiche e vi consiglieremo il materiale più adatto per la vostra applicazione.
Informazioni di contatto
- info@plasticcncpro.com
-
29 Fuxing Road, Dongguan City, Guangdong Province, China