Materialleitfaden · Technische Polymere
Welcher Kunststoff hat den höchsten Schmelzpunkt für die CNC-Bearbeitung?
Ein praxisnaher Werkstattvergleich von PBI, Vespel®, Torlon®, PEEK und Ultem® – wie sie sich unter Hitze wirklich verhalten und wie Sie den richtigen Werkstoff für präzisionsgefertigte Teile auswählen.
Einführung
Jede Woche landet bei PlasticCNCPro eine Zeichnung für ein Kunststoffteil auf dem Tisch, das in heißer Umgebung funktionieren muss: eine Buchse neben einem heißen Krümmer, ein Wafer-Handling-Bauteil in einer Halbleiterkammer, ein Isolator neben einem Motorantrieb. In der Luft- und Raumfahrt, Medizintechnik, Automobilindustrie und Halbleiterfertigung ist ein thermisches Versagen keine bloße Unannehmlichkeit – es bedeutet Ausschuss einer ganzen Baugruppe, Gewährleistungsansprüche oder Sicherheitsrisiken. Deshalb kommt die Frage „Welcher zerspanbare Kunststoff hat den höchsten Schmelzpunkt?“ so häufig auf, und deshalb verdient die ehrliche Antwort mehr als eine einzeilige Rangliste.
Wo Hitzebeständigkeit über das Überleben des Bauteils entscheidet
Luft-, Raumfahrt & Verteidigung – Dichtungen, Buchsen und Isolatoren, die in der Nähe von Triebwerken, Heißluftkanälen und Avionikschächten enge Toleranzen einhalten müssen.
Medizin & Labor – Instrumenten- und Sterilisationskomponenten, die wiederholten Autoklaven- und Hochtemperatur-Reinigungszyklen ausgesetzt sind.
Automobil & Fluidtechnik – Vorrichtungen im Motorraum, Ventilsitze und Pumpenteile, die über Jahre hinweg heißen Medien und Oberflächen ausgesetzt sind, nicht nur minutenlang.
Bevor wir Materialien einstufen, muss eine grundlegende Unterscheidung geklärt werden, da sie für mehr Ausfälle von Hochtemperaturteilen verantwortlich ist als jeder andere Fehler: Schmelzpunkt und Dauergebrauchstemperatur sind nicht dasselbe. Ein Polymer kann bei 343°C schmelzen, aber nur für einen Dauerbetrieb bei etwa 250°C ausgelegt sein. Wenn Sie nach dem Schmelzpunkt konstruieren, entwickeln Sie ein Bauteil, das lange vor dem eigentlichen Schmelzen versagt.
In diesem Leitfaden stellen wir die führenden Hochleistungspolymere vor, die wir für weltweite B2B-Kunden zerspanen, vergleichen ihre thermischen Kennwerte direkt miteinander und teilen die Auswahlkriterien und Bearbeitungsmethoden, die wir in unserem eigenen Werk in Dongguan anwenden.
Der höchste Schmelzpunkt ist selten der entscheidende Faktor. Wichtig ist, welches Polymer seine Festigkeit, Maße und Toleranzen bei der Temperatur beibehält, der Ihr Bauteil tatsächlich ausgesetzt ist – Stunde für Stunde, Zyklus für Zyklus.
Schmelzpunkt vs. Dauergebrauchstemperatur verstehen
Ein Schmelzpunkt ist ein Laborwert, der an einer kleinen, unbelasteten Probe gemessen wird. Ein zerspantes Bauteil versagt fast nie durch Schmelzen – es versagt durch Erweichung. Es kriecht unter Last, verliert seinen Presssitz, driftet aus der Toleranz oder verzieht sich, bis es nicht mehr abdichtet. Deshalb stützt sich eine fundierte Materialauswahl neben dem Schmelzpunkt auf zwei weitere Kennwerte.
Wichtige Definition
Wärmeformbeständigkeitstemperatur (HDT) – die Temperatur, bei der sich ein Standard-Prüfstab unter einer definierten Last, üblicherweise 1.8 MPa, um ein bestimmtes Maß durchbiegt. Die HDT ist ein guter Indikator dafür, wie sich ein zerspantes Teil unter mechanischer Belastung bei steigender Temperatur verhält.
Wichtige Definition
Dauergebrauchstemperatur (CST) – die höchste Temperatur, der ein Material über Tausende von Stunden ohne signifikanten Verlust seiner mechanischen, elektrischen oder dimensionalen Eigenschaften standhalten kann.
Diese Kennwerte sind entscheidend für die strukturelle Integrität bei Hochtemperaturanwendungen, da sie den Bereich beschreiben, in dem das Polymer noch fest ist, aber bereits an Steifigkeit verliert. Ein nach HDT und CST spezifiziertes Teil behält seine Form unter Last; ein Teil, das nur nach dem Schmelzpunkt spezifiziert wird, ist für den Ausfall vorprogrammiert. Wenn wir Kundenzeichnungen prüfen, fragen wir immer nach der Betriebs- Temperatur und Dauer – Spitzenwert vs. Dauerlast, belastet vs. freistehend –, bevor wir ein Material empfehlen.
Die Schwergewichte: Kunststoffe mit den höchsten Schmelzpunkten
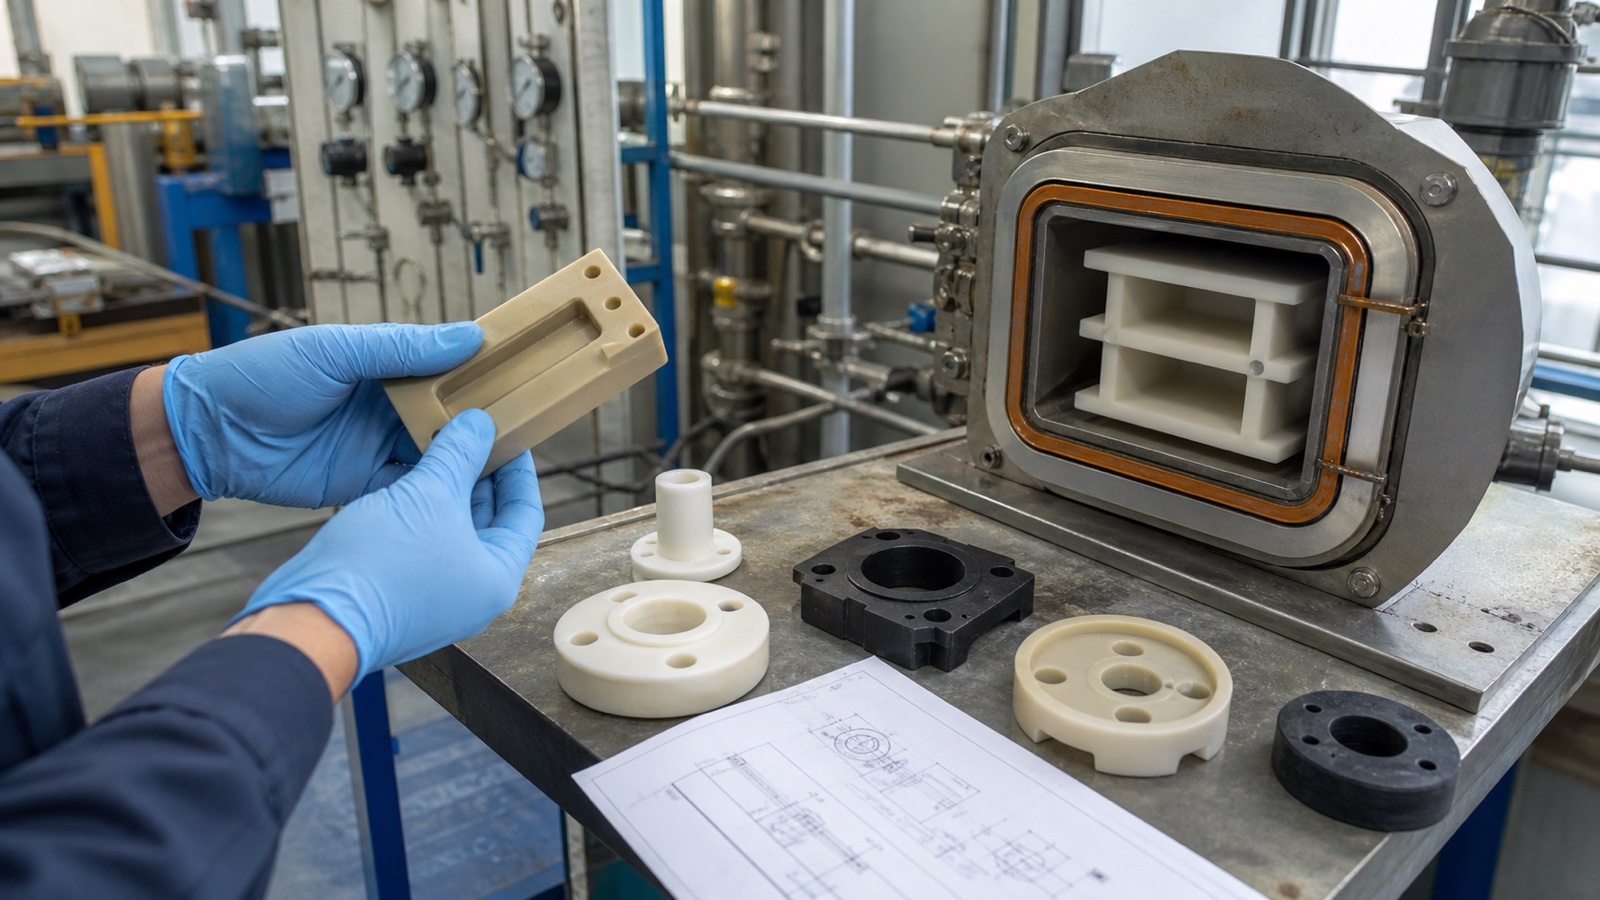
Fünf Polymere dominieren die anspruchsvolle Hochtemperatur-CNC-Bearbeitung. Sie sind nicht austauschbar – jedes nimmt eine spezifische Position im Spannungsfeld von thermischer Belastbarkeit, mechanischer Leistungsfähigkeit, Zerspanbarkeit und Kosten ein.
Polybenzimidazol (PBI)
PBI steht an der absoluten Spitze der thermischen Pyramide. Ungewöhnlich für einen Kunststoff hat es überhaupt keinen echten Schmelzpunkt – es verhält sich ähnlich wie ein Duroplast und beginnt sich erst bei extremen Temperaturen zu zersetzen, mit einer Glasübergangstemperatur von etwa 427°C und einer Dauergebrauchstemperatur von bis zu ca. 310°C. Es behält Steifigkeit und Druckfestigkeit dort bei, wo nahezu jedes andere Polymer bereits kapituliert hat.
Die Kompromisse sind beträchtlich. PBI gehört zu den teuersten technischen Kunststoffen überhaupt, die Halbzeugauswahl ist begrenzt, und das Material ist extrem hart sowie teils abrasiv für Zerspanungswerkzeuge. Nach unserer Erfahrung erfordert es scharfe Werkzeuge, geringe Schnitttiefen und eine sorgfältige Aufspannung, um Ausbrüche oder Eigenspannungen zu vermeiden. Wir setzen es für Anwendungen ein, bei denen kein günstigerer Werkstoff überlebt – Halbleiter-Testsockel, Dichtelemente für die Luft- und Raumfahrt und Hochtemperaturisolatoren.
Vespel® (Polyimid)
Vespel®, das Polyimid von DuPont, ist ein weiteres Material, das nie wirklich schmilzt – Bauteile werden aus Halbzeugen zerspant, die in einem proprietären Hochdruckverfahren hergestellt werden. Die Dauergebrauchstemperatur erreicht ca. 288°C, und die herausragende Stärke des Werkstoffs ist eine Dimensionsstabilität, die im Grunde unverzichtbar ist: minimales Kriechen, geringe thermische Ausdehnung für einen Kunststoff und konstante Leistungsfähigkeit von kryogenen Temperaturen bis hin zu starker Hitze.
Diese Kombination macht es zum Standardwerkstoff für Luft- und Raumfahrtbuchsen, Anlaufscheiben, Ventilsitze und Dichtungen, bei denen bereits eine Abweichung von wenigen Hundertstelmillimetern zu Leckagen oder Festfressen führen würde. Aus Zerspanungssicht ist Vespel® berechenbar und lässt sich sauber schneiden – genau deshalb vertrauen Konstrukteure darauf bei Bauteilen, bei denen ein Nacharbeiten keine Option ist.
Torlon® (PAI)
Torlon® Polyamidimid (PAI) bietet die vielleicht beste Balance in der Ultra-Hochtemperaturklasse: eine Glasübergangstemperatur um 275°C, eine HDT nahe 274°C und Dauerbetrieb bis etwa 250°C, kombiniert mit herausragender Festigkeit, Steifigkeit und Verschleißfestigkeit unter Hitze. Es ist besonders beliebt für Kolbenkompressorringe, Hochtemperaturlager, Dreh- und Verschleißkomponenten sowie Dichtungen im heißen, hochbelasteten Einsatz.
Ein verfahrenstechnischer Aspekt ist entscheidend: PAI-Halbzeuge erreichen ihre vollen mechanischen Eigenschaften typischerweise erst nach einem Nachhärtezyklus (Post-Curing) nach der Zerspanung. Wenn Ihr Lieferant diesen Schritt auslässt oder unsachgemäß durchführt, bleibt das Bauteil hinter den Datenblattwerten zurück. Wenn wir PAI-Teile anbieten, sind der Nachhärtezyklus und der Prüfplan fester Bestandteil des Angebots, kein nachträglicher Gedanke.
PEEK (Polyetheretherketon)
PEEK schmilzt bei ca. 343°C und ist für den Dauerbetrieb bei etwa 250°C bis 260°C ausgelegt – und es hat sich nicht deshalb als Industriestandard im High-End-Engineering etabliert, weil es das heißeste Material ist, sondern weil es thermische Stabilität mit exzellenter chemischer Beständigkeit, geringer Feuchtigkeitsaufnahme, gutem Ermüdungsverhalten und echter Zerspanbarkeit in Serienmengen verbindet. Glas- und kohlenstofffaserverstärkte Varianten steigern die HDT für tragende Bauteile nochmals drastisch.
Die breite Palette an Modifikationen – ungefüllt, Lagerqualitäten, medizinische und sterilisierbare Typen – ermöglicht es, mit einer Materialfamilie heute eine Pumpendichtung und morgen ein chirurgisches Instrumententeil zu fertigen. Wenn Kunden Hitze, Medienbeständigkeit und Serienfertigung kombinieren müssen, beginnt das Gespräch meist bei PEEK.
Werkstatt-Hinweis
In unserer CNC-Fertigung ist PEEK der am häufigsten angefragte Hochtemperaturkunststoff – er bietet die beste Balance aus Hitzebeständigkeit, Chemikalienbeständigkeit, Zerspanbarkeit, Verfügbarkeit und Kosten. Wir wechseln nur dann zu PAI, Polyimid oder PBI, wenn die Anforderungen der Anwendung PEEK tatsächlich übersteigen.
Ultem® (Polyetherimid)
Ultem® (PEI) ist ein amorpher Kunststoff und hat daher keinen scharfen Schmelzpunkt; seine Glasübergangstemperatur liegt bei etwa 217°C, die HDT typischerweise im Bereich von 200°C und die Dauergebrauchstemperatur erreicht etwa 170°C. Zusätzlich zur Hitzebeständigkeit bietet es inhärente Flammwidrigkeit bei geringer Rauchentwicklung und hoher Durchschlagsfestigkeit, weshalb es so häufig in Elektrogehäusen, Flugzeuginnenraum-Komponenten und medizinischen Sterilisationssieben eingesetzt wird.
Zudem lässt es sich hervorragend zerspanen und ist deutlich kostengünstiger als PEEK. Für Bauteile, die hohe Hitze in elektrischen oder Luftfahrt-Kontexten aushalten müssen – aber nicht die volle 250°C-Klasse erfordern –, ist Ultem® oft die wirtschaftlichste Spezifikation auf der Zeichnung.
Vergleichende Analyse: Materialeigenschaften auf einen Blick
Die folgende Tabelle stellt die fünf Schwergewichte anhand der Kennwerte gegenüber, die über das Bauteilüberleben entscheiden. Betrachten Sie die Werte als typische Raumtemperaturbedingungen für ungefüllte Grundtypen – genaue Daten variieren je nach Typ und Füllstoff, daher sollten Sie diese stets mit dem Datenblatt des spezifischen Harzes abgleichen.
| Material | Schmelzpunkt (typ.) | HDT bei 1.8 MPa (typ.) | Dauergebrauchstemperatur (typ.) | Typische Anwendungen |
|---|---|---|---|---|
| PBI | Kein echter Schmelzpunkt; zersetzt sich erst bei extremer Temperatur | ~405°C | Bis zu ~310°C | Halbleiter-Testsockel, Luft- und Raumfahrtdichtungen, extreme Isolatoren |
| Vespel® (PI) | Kein echter Schmelzpunkt; Tg ~360°C | ~360°C | Bis zu ~288°C | Luft- und Raumfahrtbuchsen, Anlaufscheiben, Ventilsitze |
| Torlon® (PAI) | Kein echter Schmelzpunkt; Tg ~275°C | ~274°C | Bis zu ~250°C | Kompressorringe, Hochtemperaturlager, Verschleißteile |
| PEEK | ~343°C | ~152°C ungefüllt; deutlich höher bei gefüllten Typen | ~250–260°C | Pumpen- und Dichtungskomponenten, Medizin- und Halbleiterteile |
| Ultem® (PEI) | Amorph; Tg ~217°C | ~200–210°C | Bis zu ~170°C | Elektrogehäuse, Flugzeugkabinen, Sterilisationsbehälter |
Beachten Sie das Muster: Je höher die thermische Leistungsfähigkeit, desto höher der Preis und desto anspruchsvoller die Bearbeitungskosten. Bevor Sie die heißeste Option wählen, wägen Sie die folgenden Kompromisse ab.
Höhere Materialkosten
PBI- und Polyimid-Halbzeuge können pro Kilogramm ein Vielfaches von PEEK kosten, und Premiumwerkstoffe vervielfachen die Kosten jedes fehlerhaften Rohlings. Spezifizieren Sie diese nur dort, wo das Temperaturprofil es zwingend erfordert.
Erhöhter Werkzeugverschleiß
Die härtesten und wärmebeständigsten Kunststoffe sind abrasiv und anspruchsvoll. Rechnen Sie mit schnellerem Werkzeugverschleiß, häufigeren Werkzeugwechseln und längeren Bearbeitungszeiten als bei Standard- oder Mittelklasse-Kunststoffen.
Halbzeugverfügbarkeit
PEEK und Ultem® sind weltweit in Rundstäben, Platten und Rohren breit verfügbar. PBI sowie bestimmte Polyimid- und PAI-Typen haben eine engere Lieferbasis, was die Lieferzeiten für Sonderformen und -abmessungen verlängern kann.
Passgenauigkeit schlägt Maximalwerte
Ein Material, das weit über Ihre Betriebstemperatur hinaus ausgelegt ist, verursacht Mehrkosten ohne zusätzlichen Nutzen. Stimmen Sie HDT und CST auf Ihren realen thermischen Lastzyklus ab, einschließlich Temperaturspitzen, und lassen Sie die Daten – nicht den werblichen Schmelzpunkt – entscheiden.
Kriterien für die Auswahl von Hochtemperaturkunststoffen
Zerspanbarkeit
Die Kunststoffe, die der größten Hitze standhalten, sind meist am schwersten zu zerspanen. PBI, Polyimid und PAI erfordern Spezialwerkzeuge – mindestens scharfes Hartmetall mit passenden Geometrien für jede Sorte – sowie disziplinierte Schnittgeschwindigkeiten und Vorschübe. Werden sie wie Polyamid/Nylon zerspant, verbrennt die Oberfläche, Eigenspannungen entstehen und es kommt zu Maßabweichungen in der gesamten Charge. Fragen Sie Ihren Zerspanungspartner direkt, wie er diese Typen verarbeitet; die Antwort verrät viel über die Qualität der Teile, die Sie erhalten werden.
Dimensionsstabilität
Kunststoffe dehnen sich bei Temperaturänderungen deutlich stärker aus und ziehen sich stärker zusammen als Metalle. Eine Toleranz, die im Messraum bei 20°C perfekt stimmt, kann bei 180°C an der Maschine außerhalb der Spezifikation liegen. Für Präzisionsarbeiten bei thermischen Zyklen sollten Sie Toleranzen bei Betriebstemperatur spezifizieren, glas- oder kohlenstofffaserverstärkte Typen in Betracht ziehen, wo es die Anwendung erlaubt, und darauf bestehen, dass das Halbzeug vor der Endbearbeitung spannungsarm geglüht wird, damit Eigenspannungen das Teil nach Verlassen der Werkstatt nicht verziehen.
Chemische Beständigkeit
Hohe Hitzebeständigkeit geht oft, aber nicht immer, mit chemischer Beständigkeit einher. PEEK beispielsweise widersteht einer sehr breiten Palette von Chemikalien, weshalb es Pumpen und Fluidanwendungen dominiert. Andere Hochtemperaturpolymere haben spezifische Schwachstellen – bestimmte starke Säuren, Basen oder Dampfumgebungen können Typen angreifen, die auf einem thermischen Datenblatt unschlagbar wirken. Prüfen Sie stets beide Dimensionen: Temperatur und das Umgebungsmedium.
Budgetbeschränkungen
Die meisten „Hochtemperatur“-Anfragen, die wir erhalten, lassen sich perfekt mit PEEK lösen – es bietet Dauerbetrieb im Bereich von ca. 250°C bei hervorragender Chemikalienbeständigkeit und kalkulierbaren Bearbeitungskosten. PBI und Polyimid rechtfertigen ihren Aufpreis nur im obersten Temperaturbereich bei geringen Stückzahlen, wo ein Bauteilversagen teurer wäre als das Rohmaterial. Eine bewährte Strategie: Prototypen in PEEK oder Ultem® fertigen, unter realen thermischen Bedingungen testen und erst dann auf PAI, Polyimid oder PBI umsteigen, wenn die Testdaten es erfordern.
Budget-Tipp
Zahlen Sie keinen PBI-Preis für ein PEEK-Problem. Nennen Sie uns Betriebstemperatur, Last und Medium – wir sagen Ihnen ehrlich, welches Polymer die wirtschaftlichste Lösung ist, die dennoch zuverlässig hält, da wir alle diese Werkstoffe zerspanen.
FAQ: Häufige Fragen zu Hochtemperaturkunststoffen
Welcher Kunststoff eignet sich am besten für die CNC-Bearbeitung in Hochtemperaturumgebungen?
Für das breiteste Spektrum anspruchsvoller Anwendungen ist PEEK der vielseitigste Spitzenreiter. Es kombiniert einen Dauerbetrieb bei rund 250–260°C mit hoher chemischer Beständigkeit, geringer Feuchtigkeitsaufnahme und bewährter Zerspanbarkeit vom Prototyp bis zur Serie. Oberhalb dieses Bereichs – oder bei extremer Verschleißbeanspruchung unter Hitze – wechseln wir zu Torlon® (PAI), Vespel® (PI) oder PBI.
Welche Kunststoffe haben die höchsten Schmelzpunkte?
Polybenzimidazol (PBI) und Polyimid (Vespel®) führen die Liste an – interessanterweise hat keiner von beiden einen herkömmlichen Schmelzpunkt. Sie sind thermisch so stabil, dass sie sich vor dem Schmelzen zersetzen und sich eher wie Duroplaste verhalten. Genau das macht sie für den Dauerbetrieb bei fast 300°C geeignet.
Schmelzen Standardkunststoffe bei 100 Grad?
Bei 100°F (~38°C) sind im Grunde alle technischen Kunststoffe problemlos. Bei 100°C ändert sich das Bild: Standardkunststoffe wie ABS erweichen in diesem Bereich, PLA liegt bereits über seiner Glasübergangstemperatur und HDPE nähert sich seinem Schmelzbereich – Bauteile verziehen sich oder kriechen, selbst wenn nichts sichtbar schmilzt. Hochtemperaturkunststoffe wie PEEK, PAI, PEI und PTFE bewältigen 100°C mit großem Sicherheitsspielraum. Das praktische Versagen auf diesem Niveau ist der Steifigkeitsverlust, nicht das Schmelzen.
Welcher Kunststoff hält 300 Grad stand?
Für den Dauerbetrieb bei 300°C sollten Sie in erster Linie PBI, an zweiter Stelle Polyimid (Vespel®) spezifizieren und PAI für verschleißbeanspruchte Anwendungen in Betracht ziehen. PEEK kann kurze Temperaturspitzen bis 300°C überstehen – sein Schmelzpunkt liegt bei ~343°C –, ist jedoch für den Dauerbetrieb bei ca. 250–260°C ausgelegt, weshalb es für eine dauerhafte 300°C-Belastung langfristig die falsche Wahl ist. Stimmen Sie bei solchen Anforderungen die genaue Type und Einwirkdauer vor der Freigabe mit Ihrem Materiallieferanten ab.
Best Practices für die CNC-Bearbeitung von Hochleistungspolymeren
Die Materialauswahl ist die halbe Miete. Die andere Hälfte ist die richtige Zerspanung. Diese drei Verfahrensweisen sind bei uns bei der Bearbeitung von Hochtemperaturpolymeren unverzichtbar:
Scharfe Hartmetallwerkzeuge und kontrollierte Schnittparameter verwenden
Stumpfe oder ungeeignete Werkzeuge schmieren das Polymer, anstatt es zu schneiden, wodurch Reibungswärme ins Bauteil eingetragen wird und Eigenspannungen entstehen. Scharfes Hartmetall mit konservativen Vorschüben sorgt dafür, dass die Wärme über den Span abgeführt wird und nicht Ihre Toleranzen verfälscht.
Kühlschmierstoff gezielt auf das Material abstimmen
Kühlschmierstoff hält die Bauteiltemperatur konstant und sichert Toleranzen bei langen Schnitten – aber nicht jedes Polymer verträgt jedes Kühlmedium. Wir stimmen das Kühlmittel oder die Druckluftkühlung auf den jeweiligen Werkstoff ab, um Quellung, Absorption oder Spannungsrisse zu vermeiden und gleichzeitig die Maßhaltigkeit zu sichern.
Halbzeuge vor der Endbearbeitung spannungsarm glühen
Hochleistungshalbzeuge weisen fertigungsbedingte Eigenspannungen auf. Das Vorschruppen mit anschließendem Spannungsarmglühen (Tempern) des Rohlings vor den finalen Schlichtdurchgängen lässt das Gefüge entspannen, sodass das fertige Bauteil seine Toleranzen dauerhaft hält.
Warum das wichtig ist
Wir haben erlebt, dass Bauteile am Versandtag perfekt gemessen wurden und Tage später außerhalb der Toleranz lagen – fast immer, weil ein Rohling ohne Zwischenglühen in einem Arbeitsgang fertigbearbeitet wurde. Bei Hochleistungspolymeren ist der Temperplan genauso wichtig wie das CNC-Programm.
Fazit
Der Kunststoff mit dem höchsten Schmelzpunkt für die CNC-Bearbeitung ist PBI – doch der right Kunststoff für Ihr Bauteil ist derjenige, dessen HDT und Dauergebrauchstemperatur Ihrem realen thermischen Lastprofil entsprechen, bei Kosten, die in Ihr Budget passen. PEEK deckt die überwiegende Mehrheit anspruchsvoller Hochtemperaturanwendungen mit der besten Gesamtbalance ab. Torlon® (PAI) bringt zusätzliche Festigkeit und Verschleißfestigkeit bei bis zu 250°C. Vespel® und PBI übernehmen dort, wo Dimensionsstabilität bei extremen Temperaturen unverzichtbar ist, und Ultem® punktet wirtschaftlich, wenn Flammwidrigkeit und Durchschlagsfestigkeit wichtiger sind als maximale Spitzentemperaturen.
Mein wichtigster Rat nach Jahren der Zeichnungsprüfung bei PlasticCNCPro: Beschreiben Sie uns die Anwendung, nicht nur den Materialnamen. Betriebstemperatur und -dauer, mechanische Last, chemische Medien, Toleranzanforderungen bei Temperatur und Jahresstückzahlen bestimmen gemeinsam das richtige Polymer – und die ehrliche Antwort ist oft wirtschaftlicher als die naheliegende.
Wenn Sie eine Zeichnung, ein 3D-Modell oder einfach ein thermisches Problem haben, senden Sie es uns. Wir prüfen die Konstruktion, bestätigen die Materialeignung und erstellen ein klares Angebot samt Fertigungsempfehlung – vom Prototyp bis zur Serienfertigung, weltweit geliefert aus unserem Werk in Dongguan, China.
Nächster Schritt
Bereit, den passenden Hochtemperaturkunststoff für Ihr Bauteil auszuwählen?
Senden Sie uns Ihre Zeichnung, 3D-Datei, Materialanforderungen, Stückzahl und Toleranzen – unsere Ingenieure melden sich mit Materialberatung und einem detaillierten Angebot bei Ihnen.
Zerspanungsangebot anfordernPlasticCNCPro kontaktieren
Besprechen Sie Ihr Hochtemperatur-Kunststoffteil
PlasticCNCPro ist ein Partner für Präzisions-CNC-Bearbeitung in Dongguan, China, spezialisiert auf kundenindividuelle Kunststoff- und Polymerbauteile – einschließlich PEEK-, PAI-, PEI-, PI- und PBI-Typen – für Prototyping, Kleinserien und Serienfertigung. Senden Sie uns Ihre Anforderungen und wir empfehlen das am besten geeignete Material für Ihre Anwendung.
Kontaktinformationen
- info@plasticcncpro.com
-
29 Fuxing Road, Dongguan City, Guangdong Province, China