
Guía de selección de polímeros de ingeniería
PET frente a PBT para componentes de precisión: propiedades, procesamiento y guía de selección
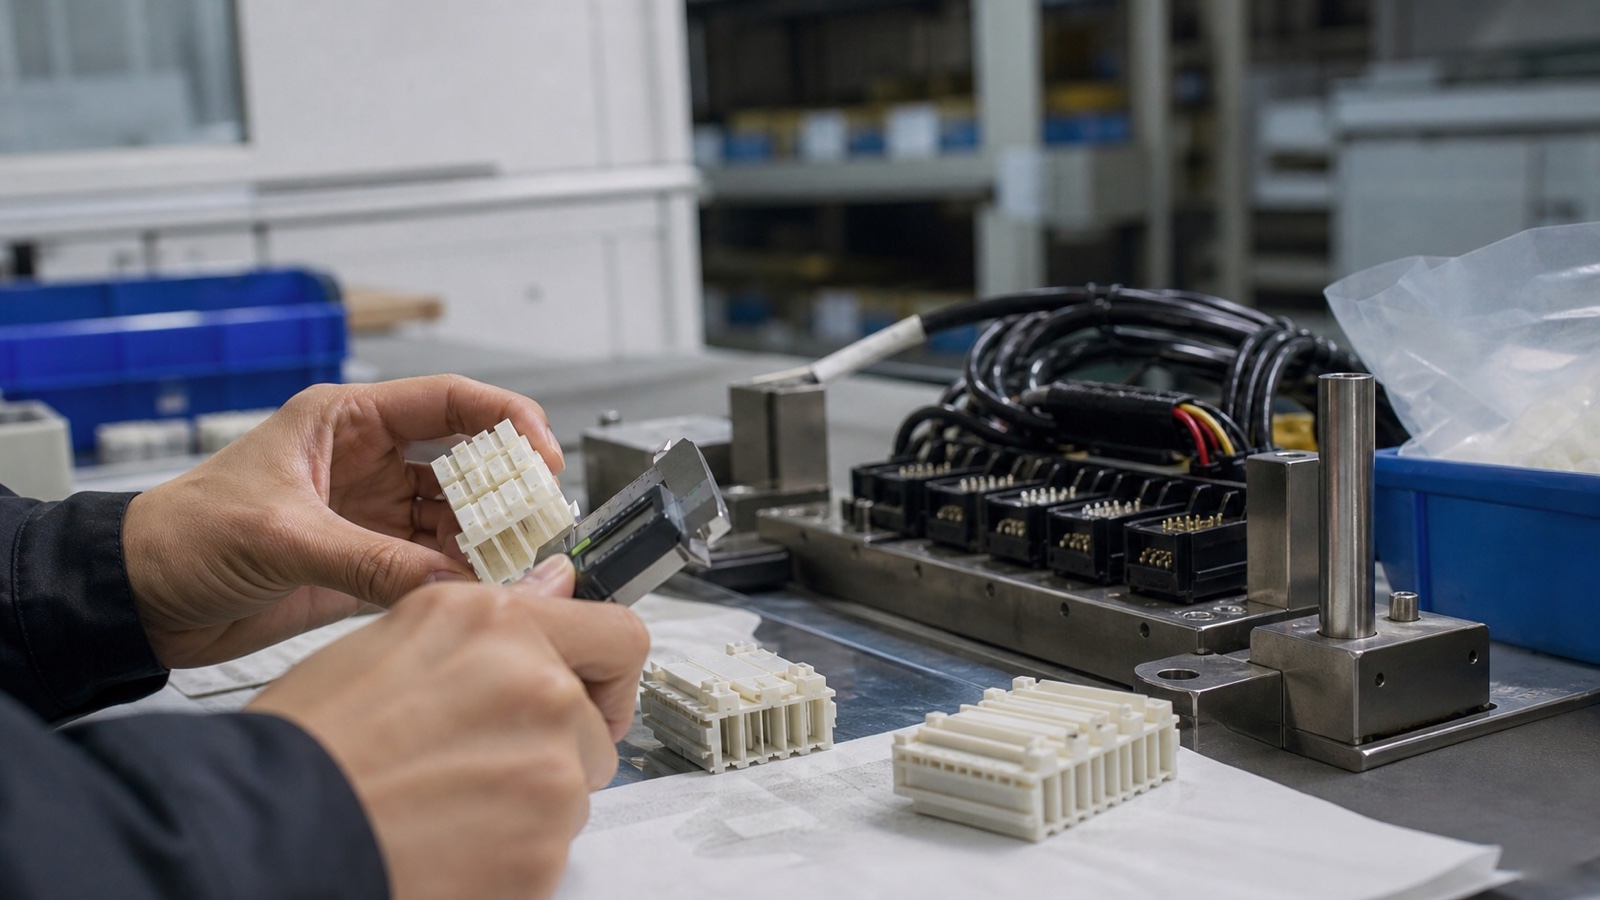
PET y PBT son poliésteres de ingeniería estrechamente relacionados, pero se comportan de manera diferente durante el moldeo, la exposición a la humedad, los ciclos térmicos y las aplicaciones con tolerancias ajustadas. Comparamos su estructura, propiedades, requisitos de procesamiento y casos de uso prácticos para que pueda seleccionar el material más fiable para componentes de precisión.
Para piezas de precisión, el mejor poliéster no es simplemente el que tiene la mayor resistencia nominal. Evaluamos la cristalización, el historial de humedad, los ciclos térmicos, el método de mecanizado o moldeo y la acumulación de tolerancias del conjunto completo.
Diferencias en la estructura molecular y la cristalización
PET y PBT son poliésteres termoplásticos con anillos aromáticos en su estructura molecular principal. La diferencia importante es la longitud del segmento de glicol entre los grupos éster. PET utiliza etilenglicol, mientras que PBT utiliza el segmento más largo de butilenglicol. Este cambio estructural aparentemente pequeño proporciona al PBT una mayor movilidad de cadena y una cristalización más rápida durante el enfriamiento.
Por lo general, el PET cristaliza más lentamente y a menudo necesita temperaturas de molde más elevadas o un enfriamiento cuidadosamente controlado para desarrollar una estructura cristalina estable. El PBT cristaliza rápidamente, lo que permite ciclos de moldeo más cortos y facilita lograr una estructura moldeada uniforme en muchas geometrías. Sin embargo, la cristalización rápida también puede generar contracción direccional y anisotropía, factores que deben tenerse en cuenta en el diseño del molde.
Estructura del PET
El PET puede proporcionar una elevada rigidez y una buena estabilidad dimensional, especialmente cuando se controlan el grado y el historial térmico. Su cristalización más lenta hace que las condiciones de procesamiento sean especialmente importantes para paredes delgadas, insertos y características moldeadas con tolerancias ajustadas.
Estructura del PBT
El PBT desarrolla cristalinidad rápidamente y suele seleccionarse para el moldeo por inyección eficiente, carcasas eléctricas, conectores y componentes móviles. Su ventana de procesamiento es práctica, pero la contracción y la orientación de las fibras siguen requiriendo control de ingeniería.
Por qué es importante para el control de tolerancias
Una pieza puede salir del molde dentro de la tolerancia y desplazarse posteriormente al absorber humedad, relajar tensiones residuales o experimentar una temperatura diferente. Por ello, recomendamos validar las dimensiones críticas después del acondicionamiento y la exposición térmica, no solo inmediatamente después de la producción.
Comparación de propiedades mecánicas y térmicas
La tabla siguiente proporciona rangos representativos para grados de moldeo por inyección sin carga. Los valores reales varían según el peso molecular, la cristalinidad, el método de ensayo, el acondicionamiento, el refuerzo y la formulación del proveedor. Utilizamos estas cifras como herramienta de evaluación inicial y posteriormente confirmamos el grado seleccionado con su ficha técnica y la temperatura de aplicación.
| Propiedad | PET, grado típico sin carga | PBT, grado típico sin carga | Relevancia para componentes de precisión |
|---|---|---|---|
| Resistencia a la tracción | Aproximadamente 50–75 MPa | Aproximadamente 45–65 MPa | Útil para evaluar cargas, pero la carga sostenida y la temperatura son igualmente importantes. |
| Módulo de tracción | Aproximadamente 2.2–3.0 GPa | Aproximadamente 2.0–2.8 GPa | Una mayor rigidez ayuda a resistir la deflexión en guías, soportes y elementos de apoyo para sensores. |
| Temperatura de deflexión bajo carga | A menudo aproximadamente 65–80°C con tensión estándar | A menudo aproximadamente 55–75°C con tensión estándar | Utilice el valor específico del grado; los grados reforzados pueden alcanzar valores considerablemente superiores. |
| Capacidad de uso continuo | Moderada; el diseño depende en gran medida de la carga y el entorno | Moderada; se utiliza habitualmente en sistemas bajo el capó y eléctricos con grados adecuados | No sustituya los datos de fluencia a largo plazo por la HDT. |
| Resistencia a la fluencia | Buena en comparación con muchos plásticos de uso general; disminuye con el calor y la humedad | Buena en condiciones ambientales; los grados reforzados mejoran la retención de carga | Compruebe la relajación de tensiones alrededor de clips, ajustes a presión, engranajes y uniones atornilladas. |
La resistencia es solo una parte del rendimiento de precisión
Para un engranaje, casquillo, cuerpo de conector o soporte de sensor, la rigidez y la resistencia a la fluencia pueden ser más importantes que la resistencia a la tracción a corto plazo. Un componente que se desvía lentamente puede cambiar el juego entre dientes, alterar la posición de contacto de un conector o reducir la precisión de un conjunto óptico o de laboratorio sin mostrar daños visibles.
Cuando una pieza funciona cerca de su límite térmico, revisamos el nivel real de tensión, el ciclo de trabajo, el tiempo de exposición y la geometría de apoyo. Para cargas exigentes, el PET o PBT reforzado con fibra de vidrio puede ser más adecuado que un grado sin carga, aunque el refuerzo puede aumentar la anisotropía y complicar las tolerancias de mecanizado o moldeo.
Resistencia química, absorción de humedad y estabilidad dimensional
Tanto el PET como el PBT ofrecen una resistencia útil a aceites, grasas, muchos hidrocarburos y fluidos industriales comunes. Ninguno debe aprobarse únicamente a partir de una etiqueta genérica de «resistente a productos químicos». La concentración, la temperatura, el tiempo de exposición, la tensión mecánica y la presencia de tensiones internas del moldeo pueden cambiar el resultado.
Ambos poliésteres pueden verse afectados por la hidrólisis. Durante el procesamiento, un secado insuficiente puede reducir el peso molecular y provocar piezas frágiles. Durante el servicio, el agua caliente, el vapor o la humedad elevada combinados con una temperatura elevada pueden reducir gradualmente el rendimiento. Existen compuestos de PBT y PET resistentes a la hidrólisis, pero el grado correcto debe verificarse para la exposición real.
| Entorno | Tendencia del PET | Tendencia del PBT | Acción de ingeniería |
|---|---|---|---|
| Servicio húmedo | Baja absorción de humedad en comparación con la poliamida, pero las dimensiones aún pueden variar. | Baja absorción de humedad y comportamiento eléctrico generalmente estable. | Acondicione las piezas antes de la inspección final cuando la tolerancia sea crítica. |
| Agua caliente o vapor | El riesgo de hidrólisis aumenta con la temperatura y el tiempo. | El riesgo de hidrólisis es significativo en grados inadecuados. | Utilice un grado validado resistente a la hidrólisis o seleccione otro polímero. |
| Aceites e hidrocarburos | Generalmente buena, sujeta a la temperatura y la tensión. | Generalmente buena, con límites específicos de cada formulación. | Pruebe el fluido y el compuesto exactos en piezas sometidas a tensión. |
| Álcalis fuertes y algunos disolventes | Posible ataque, agrietamiento por tensión o pérdida de propiedades. | Posible ataque, especialmente a temperatura elevada. | Obtenga datos de compatibilidad antes de la aprobación. |
Nota sobre la estabilidad dimensional
El PET y el PBT suelen absorber menos humedad que muchas poliamidas, lo que resulta beneficioso para los componentes de precisión. Una baja absorción no significa que no haya movimiento dimensional: la cristalinidad, la orientación de las fibras, la expansión térmica, las tensiones residuales y el acondicionamiento por humedad contribuyen a la tolerancia final.
Consideraciones sobre el moldeo por inyección y el procesamiento
Tanto el PET como el PBT son sensibles a la humedad durante el procesamiento en estado fundido. Los gránulos deben secarse según las instrucciones del proveedor del compuesto, utilizando un sistema de secado controlado que alcance el punto de rocío requerido. Procesar material húmedo puede producir degradación hidrolítica, vetas plateadas, menor resistencia y dimensiones inestables.
Seque la resina de forma constante
Siga la ficha técnica del grado para conocer la temperatura de secado, el tiempo de permanencia, la humedad permitida y la manipulación en la tolva. La exposición repetida a la humedad ambiental puede anular una preparación que, por lo demás, sea correcta.
Controle la temperatura del molde
Por lo general, el PBT cristaliza fácilmente a temperaturas prácticas de molde, mientras que el PET suele beneficiarse de una temperatura de molde más elevada y cuidadosamente controlada para lograr una cristalinidad y una calidad superficial estables.
Tenga en cuenta la dirección de contracción
La rápida cristalización del PBT y el refuerzo de vidrio pueden producir una contracción direccional. La ubicación de la compuerta, la longitud de flujo, el espesor de pared, el equilibrio de enfriamiento y la orientación de las fibras influyen en las dimensiones de conectores y carcasas.
Valide el ciclo completo
Con PBT suelen ser posibles ciclos más cortos porque cristaliza rápidamente. El PET puede requerir un mayor control térmico, pero el ciclo correcto es el que produce dimensiones y propiedades estables, no simplemente el ciclo más corto.
¿Qué ocurre con el mecanizado CNC?
Para prototipos, pedidos de bajo volumen, piezas de repuesto y geometrías complejas, el mecanizado CNC puede evitar el plazo y la inversión en utillaje del moldeo por inyección. En PlasticCNCPro, revisamos el estado del material, el espesor de pared, la sujeción, el acceso de la herramienta y los requisitos de tolerancia antes de mecanizar componentes de PET o PBT. El mismo comportamiento del material sigue siendo relevante: las secciones delgadas pueden desplazarse después del mecanizado si se liberan las tensiones residuales.
Modificaciones del material y opciones de refuerzo
La decisión entre PET y PBT suele tomarse entre familias de compuestos en lugar de entre polímeros base. Los aditivos pueden cambiar la rigidez, el comportamiento frente a impactos, el rendimiento ignífugo, la fricción, la contracción, la estabilidad del color y la resistencia química. Recomendamos especificar primero el rendimiento requerido y después seleccionar un grado disponible comercialmente que lo cumpla.
Refuerzo con fibra de vidrio
La fibra de vidrio aumenta la rigidez, la resistencia, la resistencia a la fluencia y, a menudo, el rendimiento térmico. Las desventajas incluyen una mayor contracción anisotrópica, posibles deformaciones, un material más abrasivo y una superficie que puede mostrar textura de fibra.
Modificación para impacto
Los grados modificados para impacto mejoran la tenacidad de clips, carcasas y piezas expuestas a golpes. Esto puede reducir la rigidez o alterar el rendimiento químico y térmico, por lo que el beneficio frente a impactos debe equilibrarse con los requisitos dimensionales.
Compuestos ignífugos
Los grados de PET y PBT ignífugos son comunes en componentes eléctricos y electrónicos. El paquete de aditivos puede afectar al flujo, la resistencia de la línea de soldadura, el aspecto superficial y el envejecimiento a largo plazo; utilice los datos del grado exacto en lugar de asumir el comportamiento de la resina base.
Enfoques de copolímeros y especialidades
La copolimerización y los aditivos formulados específicamente pueden mejorar el procesamiento, la resistencia a la hidrólisis, el rendimiento frente a impactos o el control de la cristalización. Estos grados pueden ser valiosos cuando el PET o PBT estándar no puede satisfacer todo el margen de diseño.
Aplicaciones clave en componentes de precisión
El PET y el PBT se utilizan en sistemas industriales, automotrices, eléctricos y de laboratorio. La opción preferida depende de si el desafío principal es la rigidez, el tiempo de ciclo, el aislamiento eléctrico, el control dimensional, el impacto, la temperatura o la exposición a fluidos.
Sensores automotrices y componentes bajo el capó
El PBT se considera con frecuencia para carcasas de sensores, cuerpos de conectores, soportes y componentes de protección eléctrica debido a su moldeabilidad, sus propiedades eléctricas y la disponibilidad de grados reforzados e ignífugos. Para ubicaciones expuestas a temperaturas elevadas o fluidos, deben validarse el compuesto exacto y su rendimiento frente a la hidrólisis.
Conectores eléctricos y piezas aislantes
Ambos materiales pueden utilizarse en aplicaciones de conectores y aislamiento. La rápida cristalización del PBT resulta útil para el moldeo de grandes volúmenes, mientras que las versiones ignífugas y reforzadas con fibra de vidrio pueden seleccionarse para cumplir requisitos de rigidez y seguridad eléctrica.
Engranajes, guías y componentes sujetos a desgaste
El PET puede resultar atractivo cuando son importantes la rigidez, el bajo movimiento por humedad y la estabilidad dimensional. El PBT también puede utilizarse en componentes móviles de precisión cuando el grado ofrece un rendimiento adecuado de fricción, desgaste, fatiga y fluencia. La geometría del engranaje, la lubricación, la carga, la velocidad y la temperatura deben evaluarse conjuntamente.
Equipos médicos y de laboratorio
El PET y el PBT pueden utilizarse para carcasas, accesorios, soportes, guías y componentes aislantes cuando se requiere repetibilidad dimensional y compatibilidad química. Para aplicaciones médicas, el grado seleccionado, el proceso de limpieza, las necesidades de biocompatibilidad y la documentación normativa deben confirmarse de forma independiente.
Ventajas y limitaciones de cada material
Ventajas del PET
- Elevada rigidez y buen rendimiento de resistencia en relación con el peso en los grados adecuados.
- Baja absorción de humedad en relación con muchos plásticos de ingeniería sensibles a la humedad.
- Buena estabilidad dimensional y resistencia a muchos aceites e hidrocarburos.
Limitaciones del PET
- La humedad debe controlarse cuidadosamente durante el procesamiento, ya que la hidrólisis puede reducir las propiedades.
- La cristalización más lenta puede requerir un control más exigente de la temperatura del molde y del enfriamiento.
- La tenacidad frente a impactos y el rendimiento a altas temperaturas pueden requerir un grado modificado o reforzado.
Ventajas del PBT
- La rápida cristalización permite un moldeo por inyección eficiente y ciclos de producción repetibles.
- Buen aislamiento eléctrico, resistencia química y disponibilidad de grados reforzados.
- Equilibrio útil entre rigidez, tenacidad y comportamiento dimensional para conectores y carcasas.
Limitaciones del PBT
- La hidrólisis puede ser un problema en entornos calientes y húmedos, a menos que se seleccione un grado resistente adecuado.
- La rápida cristalización y el refuerzo pueden producir anisotropía de contracción y deformaciones.
- Los grados sin carga pueden no ofrecer suficiente rendimiento frente a impactos o cargas a largo plazo para diseños exigentes.
Marco de decisión: elección entre PET y PBT
Recomendamos tomar la decisión entre PET y PBT considerando todo el margen operativo, en lugar de basarse únicamente en la familia de resinas. La matriz siguiente es una guía práctica inicial para ingenieros y equipos de compras.
| Prioridad de diseño | Preferencia inicial | Qué verificar antes de la aprobación |
|---|---|---|
| Ciclos de moldeo rápidos y geometría compleja de conectores | PBT | Flujo, líneas de soldadura, dirección de contracción, rendimiento ignífugo y retención de terminales. |
| Alta rigidez y dimensiones estables a temperatura moderada | PET o PET reforzado | Resistencia al impacto, cristalinidad, respuesta al acondicionamiento y fluencia bajo la carga real. |
| Aislamiento eléctrico y producción de componentes automotrices | A menudo PBT | Temperatura, humedad, exposición a fluidos, requisitos ignífugos y envejecimiento a largo plazo. |
| Agua caliente, vapor o humedad elevada | Ninguno automáticamente | Utilice datos de hidrólisis y considere un compuesto resistente u otra familia de polímeros. |
| Pieza de precisión prototipo o de bajo volumen | PET o PBT según el rendimiento | Maquinabilidad, forma de suministro, alivio de tensiones, estrategia de referencias e inspección. |
| Menor coste total de material y producción | Específico del proyecto | Incluya utillaje, tiempo de ciclo, desperdicio, mecanizado secundario, inspección y vida útil. |
Una secuencia práctica de especificación
-
1
Defina el margen: registre la temperatura, la humedad, la exposición a fluidos, la carga, la velocidad, el voltaje, el método de limpieza y la vida útil prevista.
-
2
Identifique el modo de fallo: decida si el riesgo es la fluencia, la deformación, el agrietamiento, el desgaste, el fallo dieléctrico, el ataque químico o la deriva dimensional.
-
3
Seleccione el grado: compare opciones sin carga, reforzadas con fibra de vidrio, modificadas para impacto, ignífugas y resistentes a la hidrólisis utilizando los datos del proveedor.
-
4
Valide la pieza: inspeccione las dimensiones críticas después del acondicionamiento y, cuando sea necesario, después de ensayos térmicos, químicos o mecánicos.
Preguntas frecuentes: dudas comunes sobre PET y PBT
¿Cuáles son las principales diferencias entre los plásticos PBT y PET?
El PET tiene un segmento de etilenglicol y generalmente cristaliza más lentamente, mientras que el PBT tiene un segmento más largo de butilenglicol y cristaliza más rápidamente. En términos prácticos, el PBT suele ser conveniente para el moldeo por inyección de ciclo rápido y los componentes eléctricos, mientras que el PET puede ofrecer una gran rigidez y un buen rendimiento dimensional en los grados adecuados. Ambos requieren control de la humedad y validación específica del grado.
¿Cuáles son las desventajas del plástico PET?
El PET puede requerir un secado y un control térmico cuidadosos, especialmente cuando se moldea para obtener una cristalinidad estable y tolerancias ajustadas. Puede ser vulnerable a la hidrólisis durante el procesamiento húmedo o el servicio caliente y húmedo, y los grados sin modificar pueden necesitar mejoras en el impacto o el rendimiento a temperaturas más elevadas. Estas limitaciones suelen abordarse mediante la selección del grado y el control del proceso.
¿Cuáles son las desventajas del PBT?
El PBT puede ser susceptible a la hidrólisis en entornos calientes y húmedos, y la rápida cristalización puede contribuir a la contracción direccional o a las deformaciones. El PBT sin carga puede no ofrecer suficiente rendimiento frente a cargas prolongadas o impactos para diseños exigentes. Los grados reforzados con fibra de vidrio y los grados especiales mejoran el rendimiento, pero pueden aumentar el coste del material, la anisotropía y la complejidad del procesamiento.
¿Qué es mejor, PET o HDPE?
Ninguno es universalmente mejor. El PET generalmente ofrece mayor rigidez, resistencia y precisión dimensional, mientras que el HDPE se valora por su tenacidad, resistencia química, baja fricción y resistencia a la humedad. Para un conector de precisión, un soporte de sensor o una característica de engranaje rígida, el PET puede ser el mejor punto de partida; para una pieza de desgaste expuesta a productos químicos o un componente flexible relacionado con un contenedor, el HDPE puede ser más adecuado. La temperatura, la carga, la tolerancia y la compatibilidad con fluidos deben determinar la selección.
Conclusión y recomendaciones
Para componentes de precisión, el PET es un candidato sólido cuando la rigidez, el bajo movimiento por humedad y la estabilidad dimensional son requisitos fundamentales. El PBT suele ser la opción práctica para el moldeo eficiente, los conectores eléctricos, las carcasas de sensores y los componentes que se benefician de una cristalización rápida y de una amplia variedad de compuestos reforzados o ignífugos.
Ninguno de los dos materiales debe especificarse únicamente por el nombre genérico de la resina. Recomendamos documentar el grado exacto, el nivel de refuerzo, el historial de procesamiento, el estado de acondicionamiento, la temperatura de inspección y el entorno de servicio. Para prototipos y piezas de bajo volumen, el mecanizado CNC puede ayudar a confirmar el ajuste y el rendimiento antes de que el cliente se comprometa con el utillaje de producción.
El sector de los poliésteres también avanza hacia opciones más sostenibles, incluidos materiales de alimentación reciclados y diseños de compuestos destinados a reducir el impacto del material manteniendo el rendimiento de ingeniería. Estas alternativas siguen requiriendo la misma revisión rigurosa de la uniformidad, el historial de humedad, las propiedades mecánicas y el comportamiento dimensional a largo plazo.
Conclusión de ingeniería
Elija PET cuando la rigidez y el control dimensional sean los requisitos principales. Elija PBT cuando los requisitos principales sean el moldeo eficiente, el rendimiento eléctrico y la flexibilidad de formulación. A continuación, valide el grado exacto en las condiciones mecánicas, térmicas, químicas y de humedad reales.
Hable sobre su componente
¿Necesita ayuda para seleccionar PET, PBT u otro polímero de ingeniería?
Envíenos su plano 2D, modelo 3D, muestra, requisito de material, cantidad, tolerancia y detalles de la aplicación. En PlasticCNCPro podemos revisar el diseño para el mecanizado CNC de precisión, la idoneidad del material, el control dimensional y los requisitos de producción repetitiva.