
Leitfaden zur Auswahl technischer Polymere
PET vs. PBT für Präzisionsbauteile: Eigenschaften, Verarbeitung & Auswahlleitfaden
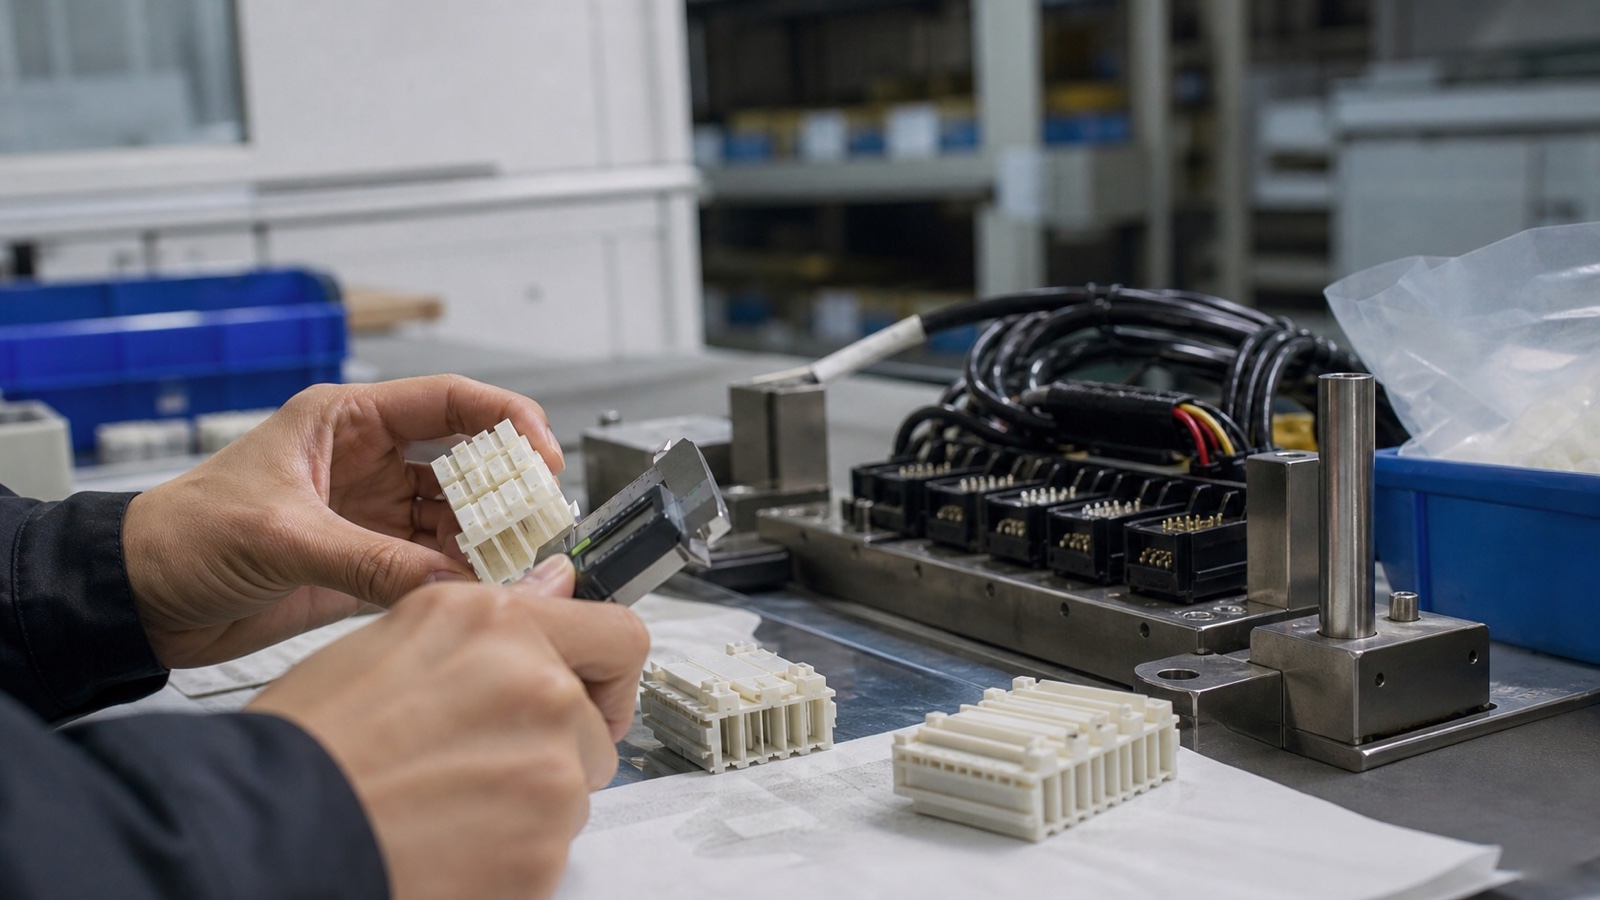
PET und PBT sind eng verwandte technische Polyester, verhalten sich jedoch bei der Formgebung, Feuchtigkeitseinwirkung, Temperaturwechseln und Anwendungen mit engen Toleranzen unterschiedlich. Wir vergleichen ihre Struktur, Eigenschaften, Verarbeitungsanforderungen und praktischen Einsatzbereiche, damit Sie das zuverlässigere Material für Präzisionsbauteile auswählen können.
Bei Präzisionsteilen ist der beste Polyester nicht einfach der mit der höchsten angegebenen Festigkeit. Wir bewerten Kristallisation, Feuchtigkeitsvorgeschichte, Temperaturwechsel, Bearbeitungs- oder Formgebungsverfahren und die Toleranzkette der gesamten Baugruppe.
Unterschiede bei Molekülstruktur und Kristallisation
PET und PBT sind thermoplastische Polyester mit aromatischen Ringen im Molekülrückgrat. Der wesentliche Unterschied liegt in der Länge des Glykolsegments zwischen den Estergruppen. PET verwendet Ethylenglykol, während PBT das längere Butylenglykolsegment enthält. Diese scheinbar geringe Strukturänderung verleiht PBT eine höhere Kettenbeweglichkeit und eine schnellere Kristallisation beim Abkühlen.
PET kristallisiert im Allgemeinen langsamer und benötigt häufig höhere Werkzeugtemperaturen oder eine sorgfältig gesteuerte Abkühlung, um eine stabile kristalline Struktur auszubilden. PBT kristallisiert schnell. Das ermöglicht kürzere Formgebungszyklen und erleichtert bei vielen Geometrien das Erreichen einer gleichmäßigen Formteilstruktur. Eine schnelle Kristallisation kann jedoch auch zu gerichteter Schwindung und Anisotropie führen, die bei der Werkzeugkonstruktion berücksichtigt werden müssen.
PET-Struktur
PET kann eine hohe Steifigkeit und gute Maßhaltigkeit bieten, insbesondere wenn Werkstofftype und Temperaturhistorie kontrolliert werden. Aufgrund der langsameren Kristallisation sind die Verarbeitungsbedingungen besonders wichtig bei dünnen Wandungen, Einlegeteilen und Formmerkmalen mit engen Toleranzen.
PBT-Struktur
PBT entwickelt schnell Kristallinität und wird häufig für effizientes Spritzgießen, elektrische Gehäuse, Steckverbinder und bewegliche Bauteile gewählt. Das Verarbeitungsfenster ist praxisgerecht, doch Schwindung und Faserausrichtung müssen weiterhin technisch kontrolliert werden.
Warum das für die Toleranzkontrolle wichtig ist
Ein Teil kann das Werkzeug innerhalb der Toleranz verlassen und sich später verändern, wenn es Feuchtigkeit aufnimmt, Eigenspannungen abbaut oder anderen Temperaturen ausgesetzt ist. Daher empfehlen wir, kritische Abmessungen nach Konditionierung und Temperatureinwirkung zu überprüfen – nicht nur unmittelbar nach der Fertigung.
Vergleich mechanischer und thermischer Eigenschaften
Die folgende Tabelle enthält repräsentative Bereiche für unverstärkte Spritzgießtypen. Die tatsächlichen Werte variieren je nach Molekulargewicht, Kristallinität, Prüfverfahren, Konditionierung, Verstärkung und Rezeptur des Lieferanten. Wir verwenden diese Angaben als erste Vorauswahl und gleichen den ausgewählten Werkstofftyp anschließend mit dem technischen Datenblatt und der Anwendungstemperatur ab.
| Eigenschaft | PET, typischer unverstärkter Werkstofftyp | PBT, typischer unverstärkter Werkstofftyp | Bedeutung für Präzisionsbauteile |
|---|---|---|---|
| Zugfestigkeit | Etwa 50–75 MPa | Etwa 45–65 MPa | Nützlich für die Bewertung der Belastbarkeit; Dauerbelastung und Temperatur sind jedoch ebenso wichtig. |
| Zugmodul | Etwa 2,2–3,0 GPa | Etwa 2,0–2,8 GPa | Eine höhere Steifigkeit hilft, Verformungen bei Führungen, Halterungen und Sensorträgern zu vermeiden. |
| Wärmeformbeständigkeitstemperatur | Häufig etwa 65–80 °C bei Standardprüfspannung | Häufig etwa 55–75 °C bei Standardprüfspannung | Verwenden Sie den werkstofftypspezifischen Wert; verstärkte Typen können deutlich höhere Werte erreichen. |
| Eignung für den Dauereinsatz | Mittel; die Auslegung hängt stark von Belastung und Umgebung ab | Mittel; mit geeigneten Werkstofftypen häufig in Motorräumen und elektrischen Systemen eingesetzt | Die Wärmeformbeständigkeitstemperatur ist kein Ersatz für Daten zum Langzeitkriechen. |
| Kriechbeständigkeit | Gut im Vergleich zu vielen Standardkunststoffen; nimmt bei Wärme und Feuchtigkeit ab | Gut bei Umgebungstemperatur; verstärkte Typen verbessern die Lastbeständigkeit | Prüfen Sie die Spannungsrelaxation an Clips, Presspassungen, Zahnrädern und Schraubverbindungen. |
Festigkeit ist nur ein Teil der Präzisionsleistung
Bei einem Zahnrad, einer Buchse, einem Steckverbindergehäuse oder einem Sensorträger können Steifigkeit und Kriechbeständigkeit wichtiger sein als die kurzfristige Zugfestigkeit. Ein Bauteil, das sich langsam verformt, kann das Zahnflankenspiel verändern, die Kontaktposition eines Steckverbinders verschieben oder die Genauigkeit einer optischen oder Laborbaugruppe verringern, ohne sichtbare Schäden aufzuweisen.
Wenn ein Bauteil nahe seiner thermischen Grenze betrieben wird, prüfen wir die tatsächliche Spannung, den Lastzyklus, die Einwirkungsdauer und die Geometrie der Abstützung. Bei anspruchsvollen Belastungen kann glasfaserverstärktes PET oder PBT geeigneter sein als ein unverstärkter Werkstofftyp. Eine Verstärkung kann jedoch die Anisotropie erhöhen und die Einhaltung von Bearbeitungs- oder Formgebungstoleranzen erschweren.
Chemikalienbeständigkeit, Feuchtigkeitsaufnahme und Maßhaltigkeit
Sowohl PET als auch PBT bieten eine gute Beständigkeit gegenüber Ölen, Fetten, vielen Kohlenwasserstoffen und gängigen Industrieflüssigkeiten. Keiner der beiden Werkstoffe sollte allein aufgrund einer allgemeinen Kennzeichnung als „chemikalienbeständig“ freigegeben werden. Konzentration, Temperatur, Einwirkungsdauer, mechanische Spannung und vorhandene Formgebungsspannungen können das Ergebnis beeinflussen.
Beide Polyester können durch Hydrolyse beeinträchtigt werden. Während der Verarbeitung kann unzureichende Trocknung das Molekulargewicht verringern und zu spröden Bauteilen führen. Im Einsatz können heißes Wasser, Dampf oder hohe Luftfeuchtigkeit in Verbindung mit erhöhter Temperatur die Leistung allmählich mindern. Hydrolysebeständige PBT- und PET-Compounds sind erhältlich, doch der passende Werkstofftyp muss für die tatsächliche Beanspruchung geprüft werden.
| Umgebung | Tendenz bei PET | Tendenz bei PBT | Technische Maßnahme |
|---|---|---|---|
| Einsatz in feuchter Umgebung | Geringe Feuchtigkeitsaufnahme im Vergleich zu Nylon, dennoch sind Maßänderungen möglich. | Geringe Feuchtigkeitsaufnahme und im Allgemeinen stabiles elektrisches Verhalten. | Konditionieren Sie die Teile vor der Endkontrolle, wenn enge Toleranzen entscheidend sind. |
| Heißwasser oder Dampf | Das Hydrolyserisiko steigt mit Temperatur und Einwirkungsdauer. | Bei ungeeigneten Werkstofftypen besteht ein erhebliches Hydrolyserisiko. | Verwenden Sie einen geprüften hydrolysebeständigen Werkstofftyp oder wählen Sie ein anderes Polymer. |
| Öle und Kohlenwasserstoffe | Im Allgemeinen gut, abhängig von Temperatur und Spannung. | Im Allgemeinen gut, mit rezepturspezifischen Einschränkungen. | Prüfen Sie bei beanspruchten Bauteilen die konkrete Flüssigkeit und das jeweilige Compound. |
| Starke Laugen und einige Lösungsmittel | Möglicher Angriff, Spannungsrissbildung oder Eigenschaftsverlust. | Möglicher Angriff, insbesondere bei erhöhter Temperatur. | Holen Sie vor der Freigabe Beständigkeitsdaten ein. |
Hinweis zur Maßhaltigkeit
PET und PBT nehmen in der Regel weniger Feuchtigkeit auf als viele Polyamide, was für Präzisionsbauteile vorteilhaft ist. Eine geringe Aufnahme bedeutet jedoch keine vollständige Maßstabilität: Kristallinität, Faserausrichtung, Wärmeausdehnung, Eigenspannungen und Feuchtigkeitskonditionierung wirken sich alle auf die endgültige Toleranz aus.
Überlegungen zum Spritzgießen und zur Verarbeitung
PET und PBT sind während der Schmelzverarbeitung beide feuchtigkeitsempfindlich. Granulat sollte gemäß den Vorgaben des Compound-Lieferanten mit einem kontrollierten Trocknungssystem bis zum erforderlichen Taupunkt getrocknet werden. Die Verarbeitung feuchten Materials kann zu hydrolytischem Abbau, Silberschlieren, geringerer Festigkeit und instabilen Abmessungen führen.
Das Harz gleichmäßig trocknen
Befolgen Sie die Vorgaben des Werkstoffdatenblatts zu Trocknungstemperatur, Verweilzeit, zulässigem Feuchtigkeitsgehalt und Handhabung im Trichter. Wiederholter Kontakt mit der Umgebungsfeuchtigkeit kann eine ansonsten korrekte Vorbereitung zunichtemachen.
Werkzeugtemperatur kontrollieren
PBT kristallisiert im Allgemeinen bereits bei praxisgerechten Werkzeugtemperaturen gut, während PET häufig von einer höheren und sorgfältiger kontrollierten Werkzeugtemperatur profitiert, um eine stabile Kristallinität und Oberflächenqualität zu erreichen.
Richtung der Schwindung berücksichtigen
Die schnelle Kristallisation von PBT und eine Glasfaserverstärkung können gerichtete Schwindung verursachen. Lage des Anschnitts, Fließweg, Wandstärke, Kühlbalance und Faserausrichtung beeinflussen die Abmessungen von Steckverbindern und Gehäusen.
Den gesamten Zyklus validieren
Mit PBT sind aufgrund der schnellen Kristallisation häufig kürzere Zyklen möglich. PET kann eine genauere Temperaturkontrolle erfordern. Der richtige Zyklus ist jedoch derjenige, der stabile Abmessungen und Eigenschaften liefert – nicht einfach der kürzeste.
Wie sieht es mit der CNC-Bearbeitung aus?
Bei Prototypen, Kleinserien, Ersatzteilen und komplexen Geometrien kann die CNC-Bearbeitung Vorlaufzeit und Werkzeugkosten des Spritzgießens vermeiden. Bei PlasticCNCPro prüfen wir vor der Bearbeitung von PET- oder PBT-Bauteilen den Materialzustand, die Wandstärke, die Spannung beim Spannen, den Werkzeugzugang und die Toleranzanforderungen. Das Materialverhalten bleibt dabei relevant: Dünne Bereiche können sich nach der Bearbeitung verformen, wenn Eigenspannungen abgebaut werden.
Werkstoffmodifikationen und Verstärkungsoptionen
Die Entscheidung zwischen PET und PBT wird häufig zwischen Compound-Familien getroffen und nicht nur zwischen Grundpolymeren. Additive können Steifigkeit, Schlagverhalten, Flammverhalten, Reibung, Schwindung, Farbstabilität und Chemikalienbeständigkeit verändern. Wir empfehlen, zunächst die erforderliche Leistung festzulegen und anschließend einen handelsüblichen Werkstofftyp auszuwählen, der diese Anforderungen erfüllt.
Glasfaserverstärkung
Glasfasern erhöhen Steifigkeit, Festigkeit, Kriechbeständigkeit und häufig auch die Wärmebeständigkeit. Zu den Nachteilen zählen stärkere anisotrope Schwindung, mögliche Verformung, ein abrasiveres Material und eine Oberfläche, auf der die Faserstruktur sichtbar sein kann.
Schlagzähmodifizierung
Schlagzähmodifizierte Werkstofftypen erhöhen die Zähigkeit von Clips, Gehäusen und stoßbelasteten Bauteilen. Dadurch können Steifigkeit oder chemische und thermische Eigenschaften beeinträchtigt werden. Der Vorteil bei der Schlagzähigkeit sollte daher gegen die Maßanforderungen abgewogen werden.
Flammschutz-Compounds
Flammschutztypen aus PET und PBT sind bei elektrischen und elektronischen Bauteilen weit verbreitet. Das Additivpaket kann Fließverhalten, Bindenahtfestigkeit, Oberflächenbild und Langzeitalterung beeinflussen. Verwenden Sie die Daten des konkreten Werkstofftyps und setzen Sie dessen Verhalten nicht mit dem des Grundharzes gleich.
Copolymer- und Speziallösungen
Copolymerisation und gezielt abgestimmte Additive können die Verarbeitung, Hydrolysebeständigkeit, Schlagzähigkeit oder Kristallisationskontrolle verbessern. Diese Werkstofftypen können wertvoll sein, wenn Standard-PET oder -PBT das gesamte Anforderungsprofil nicht erfüllt.
Wichtige Anwendungen in Präzisionsbauteilen
PET und PBT kommen in Industrie-, Automobil-, Elektro- und Laborsystemen zum Einsatz. Die bevorzugte Wahl hängt davon ab, ob vor allem Steifigkeit, Zykluszeit, elektrische Isolation, Maßkontrolle, Schlagzähigkeit, Temperatur oder Flüssigkeitseinwirkung entscheidend ist.
Automobilsensoren und Motorraumkomponenten
PBT wird aufgrund seiner Formbarkeit und elektrischen Eigenschaften sowie der Verfügbarkeit verstärkter und flammgeschützter Typen häufig für Sensorgehäuse, Steckverbindergehäuse, Halterungen und elektrische Schutzbauteile in Betracht gezogen. Bei Bereichen mit erhöhter Temperatur oder Flüssigkeitseinwirkung müssen das konkrete Compound und seine Hydrolysebeständigkeit geprüft werden.
Elektrische Steckverbinder und Isolationsteile
Beide Werkstoffe eignen sich für Steckverbinder- und Isolationsanwendungen. Die schnelle Kristallisation von PBT ist für die Großserienfertigung nützlich; verstärkte und flammgeschützte Varianten können entsprechend den Anforderungen an Steifigkeit und elektrische Sicherheit ausgewählt werden.
Zahnräder, Führungen und verschleißbeanspruchte Bauteile
PET kann attraktiv sein, wenn Steifigkeit, geringe feuchtigkeitsbedingte Maßänderungen und Maßhaltigkeit wichtig sind. PBT eignet sich ebenfalls für Präzisionsbewegungsteile, sofern der Werkstofftyp passende Reibungs-, Verschleiß-, Ermüdungs- und Kriecheigenschaften bietet. Zahnradgeometrie, Schmierung, Belastung, Geschwindigkeit und Temperatur müssen gemeinsam bewertet werden.
Medizin- und Laborgeräte
PET und PBT können für Gehäuse, Vorrichtungen, Halter, Führungen und Isolationsteile eingesetzt werden, wenn Maßhaltigkeit und chemische Beständigkeit erforderlich sind. Bei medizinischen Anwendungen müssen der ausgewählte Werkstofftyp, das Reinigungsverfahren, die Biokompatibilitätsanforderungen und die regulatorische Dokumentation unabhängig bestätigt werden.
Vorteile und Einschränkungen der einzelnen Werkstoffe
Vorteile von PET
- Hohe Steifigkeit und gutes Verhältnis von Festigkeit zu Gewicht bei geeigneten Werkstofftypen.
- Geringe Feuchtigkeitsaufnahme im Vergleich zu vielen feuchtigkeitsempfindlichen technischen Kunststoffen.
- Gute Maßhaltigkeit und Beständigkeit gegenüber vielen Ölen und Kohlenwasserstoffen.
Einschränkungen von PET
- Die Feuchtigkeit muss während der Verarbeitung sorgfältig kontrolliert werden, da Hydrolyse die Eigenschaften beeinträchtigen kann.
- Die langsamere Kristallisation kann eine anspruchsvollere Kontrolle von Werkzeugtemperatur und Abkühlung erfordern.
- Schlagzähigkeit und Hochtemperatureigenschaften können einen modifizierten oder verstärkten Werkstofftyp erfordern.
Vorteile von PBT
- Die schnelle Kristallisation ermöglicht effizientes Spritzgießen und wiederholbare Fertigungszyklen.
- Gute elektrische Isolation, Chemikalienbeständigkeit und Verfügbarkeit verstärkter Werkstofftypen.
- Ausgewogenes Verhältnis von Steifigkeit, Zähigkeit und Maßverhalten für Steckverbinder und Gehäuse.
Einschränkungen von PBT
- In heißer, feuchter Umgebung kann Hydrolyse problematisch sein, wenn kein geeigneter beständiger Werkstofftyp gewählt wird.
- Schnelle Kristallisation und Verstärkung können anisotrope Schwindung und Verzug verursachen.
- Unverstärkte Werkstofftypen bieten bei anspruchsvollen Konstruktionen möglicherweise nicht genügend Schlagzähigkeit oder Langzeitbelastbarkeit.
Entscheidungshilfe: Auswahl zwischen PET und PBT
Wir empfehlen, die Entscheidung zwischen PET und PBT anhand des gesamten Betriebsprofils zu treffen und nicht allein anhand der Polymerfamilie. Die folgende Matrix dient Ingenieuren und Beschaffungsteams als praxisnahe erste Orientierung.
| Konstruktionspriorität | Erste Präferenz | Vor der Freigabe zu prüfen |
|---|---|---|
| Kurze Spritzgießzyklen und komplexe Steckverbindergeometrie | PBT | Fließverhalten, Bindenähte, Schwindungsrichtung, Flammschutzverhalten und Halt der Kontakte. |
| Hohe Steifigkeit und stabile Abmessungen bei moderater Temperatur | PET oder verstärktes PET | Schlagzähigkeit, Kristallinität, Verhalten bei Konditionierung und Kriechen unter der tatsächlichen Belastung. |
| Elektrische Isolation und Fertigung von Automobilkomponenten | Häufig PBT | Temperatur, Feuchtigkeit, Flüssigkeitseinwirkung, Flammschutzanforderungen und Langzeitalterung. |
| Heißwasser, Dampf oder hohe Luftfeuchtigkeit | Keines der beiden automatisch | Prüfen Sie Hydrolysedaten und erwägen Sie ein beständiges Compound oder eine andere Polymerfamilie. |
| Präzisionsteil als Prototyp oder Kleinserie | PET oder PBT je nach Anforderungen | Zerspanbarkeit, Halbzeugform, Spannungsabbau, Bezugskonzept und Prüfbedingungen. |
| Niedrigste Gesamtkosten für Material und Fertigung | Projektabhängig | Berücksichtigen Sie Werkzeugkosten, Zykluszeit, Ausschuss, Nachbearbeitung, Prüfung und Lebensdauer. |
Eine praxisgerechte Abfolge für die Spezifikation
-
1
Betriebsprofil festlegen: Erfassen Sie Temperatur, Luftfeuchtigkeit, Flüssigkeitseinwirkung, Belastung, Geschwindigkeit, Spannung, Reinigungsverfahren und erwartete Lebensdauer.
-
2
Ausfallart bestimmen: Legen Sie fest, ob das Risiko in Kriechen, Verzug, Rissbildung, Verschleiß, dielektrischem Versagen, chemischem Angriff oder Maßdrift besteht.
-
3
Werkstofftyp auswählen: Vergleichen Sie unverstärkte, glasfaserverstärkte, schlagzähmodifizierte, flammgeschützte und hydrolysebeständige Varianten anhand der Lieferantendaten.
-
4
Bauteil validieren: Prüfen Sie kritische Abmessungen nach der Konditionierung und gegebenenfalls nach thermischen, chemischen oder mechanischen Prüfungen.
FAQ: Häufige Fragen zu PET und PBT
Was sind die wichtigsten Unterschiede zwischen PBT- und PET-Kunststoffen?
PET enthält ein Ethylenglykolsegment und kristallisiert im Allgemeinen langsamer, während PBT ein längeres Butylenglykolsegment aufweist und schneller kristallisiert. In der Praxis eignet sich PBT häufig für Spritzgießen mit kurzen Zyklen und elektrische Bauteile, während PET bei geeigneten Werkstofftypen eine hohe Steifigkeit und gute Maßhaltigkeit bieten kann. Beide erfordern Feuchtigkeitskontrolle und eine werkstofftypspezifische Validierung.
Welche Nachteile hat PET-Kunststoff?
PET kann sorgfältige Trocknung und Temperaturkontrolle erfordern, insbesondere beim Formen mit stabiler Kristallinität und engen Toleranzen. Bei feuchter Verarbeitung oder im heißen, feuchten Einsatz kann es hydrolyseempfindlich sein. Unmodifizierte Werkstofftypen benötigen möglicherweise eine Verbesserung der Schlagzähigkeit oder Hochtemperatureigenschaften. Diese Einschränkungen lassen sich oft durch die Werkstoffauswahl und Prozesskontrolle ausgleichen.
Welche Nachteile hat PBT?
PBT kann in heißer, feuchter Umgebung hydrolyseempfindlich sein; eine schnelle Kristallisation kann gerichtete Schwindung oder Verzug begünstigen. Unverstärktes PBT bietet bei anspruchsvollen Konstruktionen möglicherweise keine ausreichende Langzeitbelastbarkeit oder Schlagzähigkeit. Glasfaserverstärkte und spezielle Werkstofftypen verbessern die Leistung, können jedoch Materialkosten, Anisotropie und Verarbeitungsaufwand erhöhen.
Was ist besser: PET oder HDPE?
Keiner der beiden Werkstoffe ist grundsätzlich besser. PET bietet im Allgemeinen höhere Steifigkeit, Festigkeit und Maßgenauigkeit, während HDPE für Zähigkeit, Chemikalienbeständigkeit, geringe Reibung und Feuchtigkeitsbeständigkeit geschätzt wird. Für einen Präzisionssteckverbinder, eine Sensorhalterung oder ein starres Zahnradmerkmal kann PET der bessere Ausgangspunkt sein; für ein chemisch beanspruchtes Verschleißteil oder ein flexibles Bauteil für Behälteranwendungen kann HDPE geeigneter sein. Temperatur, Belastung, Toleranz und Flüssigkeitsverträglichkeit sollten die Auswahl bestimmen.
Fazit und Empfehlungen
Für Präzisionsbauteile ist PET ein aussichtsreicher Werkstoff, wenn Steifigkeit, geringe feuchtigkeitsbedingte Maßänderungen und Maßhaltigkeit zentrale Anforderungen sind. PBT ist häufig die praktische Wahl für effizientes Spritzgießen, elektrische Steckverbinder, Sensorgehäuse und Bauteile, die von schneller Kristallisation sowie einer breiten Auswahl verstärkter oder flammgeschützter Compounds profitieren.
Keiner der beiden Werkstoffe sollte allein anhand einer allgemeinen Harzbezeichnung spezifiziert werden. Wir empfehlen, den genauen Werkstofftyp, den Verstärkungsgrad, die Verarbeitungshistorie, den Konditionierungszustand, die Prüftemperatur und die Einsatzumgebung zu dokumentieren. Bei Prototypen und Kleinserienteilen kann die CNC-Bearbeitung dazu beitragen, Passung und Leistung zu bestätigen, bevor ein Kunde in Produktionswerkzeuge investiert.
Auch bei Polyestern geht der Trend zu nachhaltigeren Optionen, darunter recycelte Rohstoffe und Compound-Konzepte, die die Materialauswirkungen verringern und gleichzeitig die technische Leistungsfähigkeit erhalten sollen. Für diese Alternativen ist weiterhin eine ebenso sorgfältige Prüfung von Konsistenz, Feuchtigkeitshistorie, mechanischen Eigenschaften und langfristigem Maßverhalten erforderlich.
Technische Kernaussage
Wählen Sie PET, wenn Steifigkeit und Maßkontrolle im Vordergrund stehen. Wählen Sie PBT, wenn effiziente Formgebung, elektrische Eigenschaften und Flexibilität bei der Compound-Auswahl entscheidend sind. Validieren Sie anschließend den konkreten Werkstofftyp unter den tatsächlichen mechanischen, thermischen, chemischen und feuchtigkeitsbezogenen Einsatzbedingungen.
Besprechen Sie Ihr Bauteil mit uns
Benötigen Sie Unterstützung bei der Auswahl von PET, PBT oder einem anderen technischen Polymer?
Senden Sie uns Ihre 2D-Zeichnung, Ihr 3D-Modell oder Muster sowie Angaben zu Werkstoffanforderungen, Stückzahl, Toleranzen und Anwendung. Wir bei PlasticCNCPro prüfen die Konstruktion im Hinblick auf präzise CNC-Bearbeitung, Werkstoffeignung, Maßkontrolle und Anforderungen an die Serienwiederholbarkeit.