
PTFE-Dichte erklärt: Warum PTFE schwerer ist als die meisten Kunststoffe
Wenn Maschinenbauer und Konstrukteure zum ersten Mal einen PTFE-Rohblock in die Hand nehmen, sind sie von dessen beträchtlichem Gewicht überrascht. Als Anwendungstechniker bei PlasticCNCPro bearbeiten wir täglich Fluorpolymere. Hier erläutern wir die Dichte von PTFE, die atomaren Mechanismen und die konstruktiven Kompromisse.
„Mit einer Standarddichte zwischen 2.14 und 2.20 g/cm³ ist ungefülltes PTFE mehr als doppelt so dicht wie Polypropylen und Polyethylen. Auf unseren CNC-Fräsmaschinen verhält es sich in dynamischer Hinsicht eher wie leichte Konstruktionsmetalle als wie herkömmliche leichte Massenkunststoffe.“
Was die Dichte von Kunststoffen tatsächlich bedeutet
Im technischen Kontext bezeichnet die Dichte die Masse pro Volumeneinheit (ρ = m / V). Sie wird üblicherweise in Gramm pro Kubikzentimeter (g/cm³) oder Kilogramm pro Kubikmeter (kg/m³) angegeben. Bei der kundenspezifischen CNC-Bearbeitung von Kunststoffen ist die Dichte nicht nur ein nomineller Katalogwert; sie bestimmt unmittelbar das Versandgewicht des Rohmaterials, die Trägheit in dynamischen Maschinen, die Schwingungsdämpfung und die physikalischen Zusammenhänge bei der Spanbelastung des Werkzeugs.
Wenn unsere Bearbeitungsteams den Rohmaterialbedarf für kundenspezifische Dichtungen, Verteiler oder Fluidgehäuse für Labore berechnen, bildet die Materialdichte die Grundlage für Kosten und konstruktive Machbarkeit. Ein Kubikfuß Polyethylen niedriger Dichte wiegt etwa 59 lbs (27 kg), während ein gleich großer Block aus reinem PTFE mehr als 134 lbs (61 kg) wiegt. Die Wahl eines dichten Fluorpolymers, wenn eine geringe Trägheitsmasse erforderlich ist, kann Drehantriebe überlasten. Wird seine Dichte hingegen in chemischen Umgebungen außer Acht gelassen, kann dies zu unerwünschtem Auftrieb von Bauteilen führen.
Eine hohe Masse erhöht den Impuls in schnell hin- und hergehenden Ventilen, Führungen und Gleitbuchsen.
PTFE hat eine deutlich über Wasser liegende Dichte (1.0 g/cm³), sodass Bauteile in Prozesstanks nicht aufschwimmen.
Die hohe Dichte in Verbindung mit der geringen Streckgrenze erfordert einen präzisen Spanndruck, um Verformungen zu vermeiden.
Exakte Dichte von PTFE und Teflon
Polytetrafluorethylen (von Chemours unter der Marke Teflon™ vertrieben) weist eine außergewöhnlich enge Dichtespezifikation auf. Für ungefülltes, ungefärbtes PTFE in Neuwarequalität liegt die Standard-Rohdichte zwischen 2.14 g/cm³ bis 2.20 g/cm³ (2,140 bis 2,200 kg/m³) bei 23°C, gemäß den Prüfstandards ASTM D792 oder ISO 1183.
Chemisch haben PTFE und Teflon in Neuwarequalität exakt dieselbe chemische Zusammensetzung: -[CF₂-CF₂]n-. Die genaue Enddichte eines bearbeiteten Rohlings hängt stark vom Kompressionssintern ab, mit dem der Rohblock geformt wird, bevor er auf unsere CNC-Maschinen kommt:
Abkühlgeschwindigkeit beim Sintern
Langsames Abkühlen erhöht die Kristallisation der Polymerketten und führt zu Enddichten nahe 2.18–2.20 g/cm³. Schnelles Abschrecken begrenzt dagegen das Kristallwachstum und ergibt Dichten von etwa 2.14–2.16 g/cm³.
Mikroporosität und Verdichtung
Anders als bei standardmäßigen schmelzverarbeitbaren Harzen wird PTFE-Harzpulver kalt verdichtet und anschließend gesintert. Ein unzureichender Verdichtungsdruck kann winzige Hohlräume einschließen und so die gemessene Dichte künstlich verringern.
Verstärkungsfüllstoffe
Bei der Bearbeitung gefüllter Qualitäten für industrielle Verschleißplatten verändert sich die Dichte: PTFE mit 25 % Glasfüllstoff weist eine Dichte von etwa 2.25 g/cm³ auf, während PTFE mit Bronze-Füllstoff (60 % Bronze) ungefähr 3.90 g/cm³ erreicht.
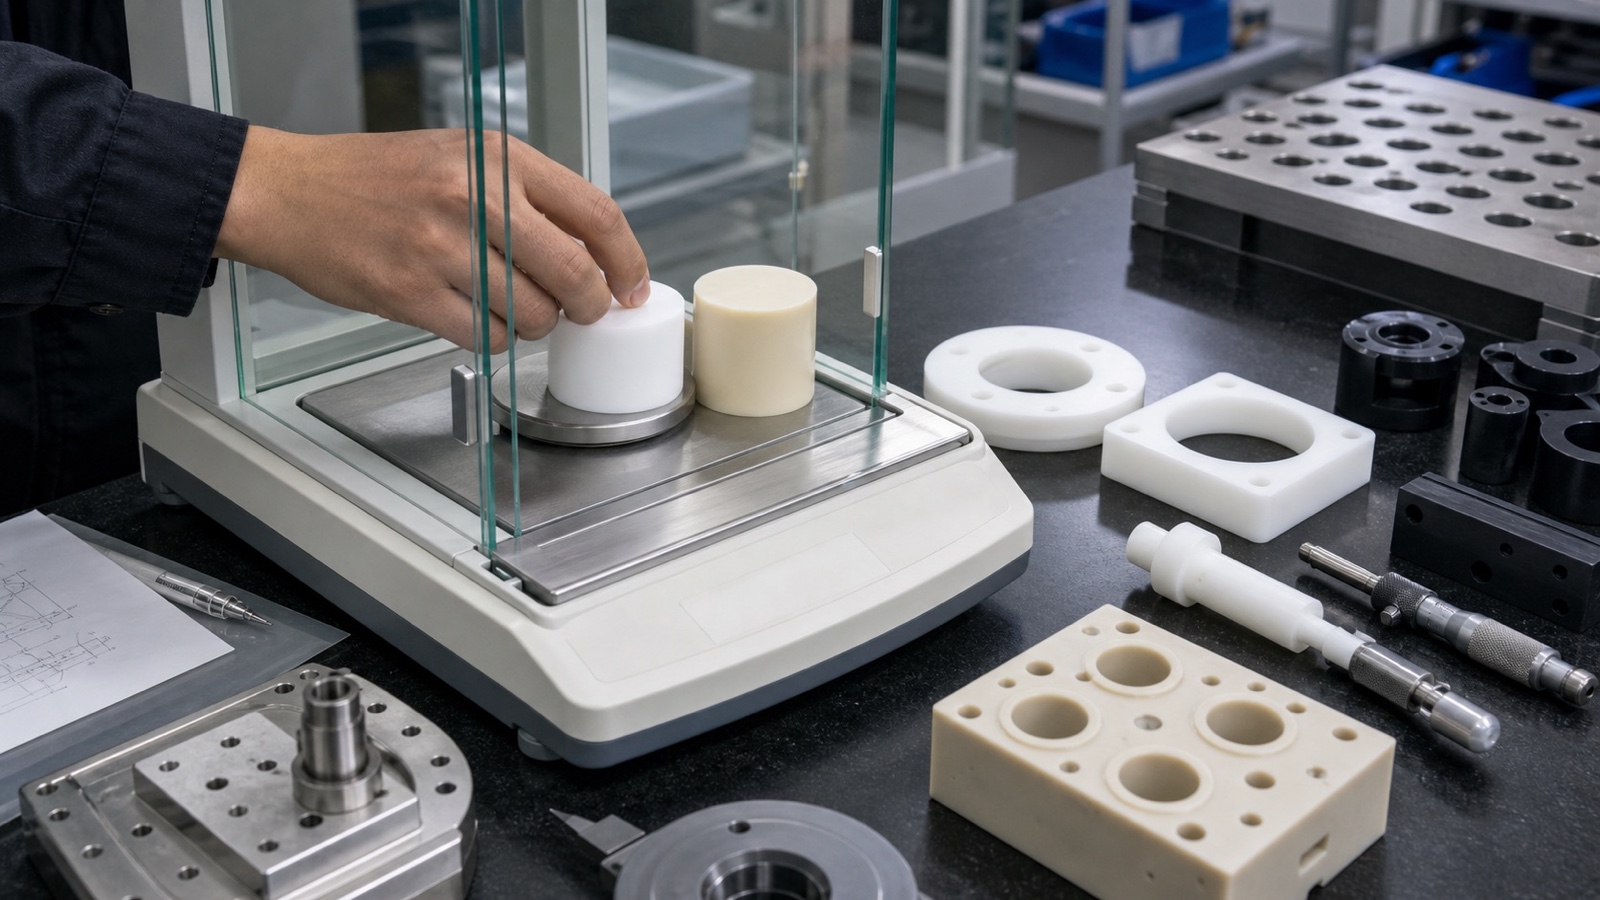
Dichtevergleich: PTFE und andere Kunststoffe
Um die Stellung von PTFE innerhalb der Polymerhierarchie einzuordnen, haben wir die Dichte und typischen Anwendungsprofile der gängigsten technischen Kunststoffe zusammengestellt, die wir in unserem Werk in Dongguan bearbeiten:
| Polymerwerkstoff | Spezifisches Gewicht / Dichte (g/cm³) | Relatives Gewicht im Vergleich zu PTFE | Typische CNC-Bearbeitungsanwendungen |
|---|---|---|---|
| Polypropylen (PP) | 0.90 – 0.91 | ~58 % leichter | Chemikalienlagertanks, Galvanisierfässer, Batteriegehäuse |
| UHMW-PE / HDPE | 0.93 – 0.96 | ~56 % leichter | Verschleißleisten, Umlenksterne für Förderanlagen, Rinnenauskleidungen |
| Nylon 6 / PA6 | 1.13 – 1.15 | ~47 % leichter | Industriegetriebe, Seilscheiben, hochbelastbare Buchsen |
| Polycarbonat (PC) | 1.20 | ~45 % leichter | Optische Schaugläser, Maschinenschutzabdeckungen, Gehäuse |
| PEEK (ungefüllt) | 1.30 – 1.32 | ~40 % leichter | Ventilsitze für die Luft- und Raumfahrt, medizinische Verteiler, Halbleiterringe |
| Acetal / POM-C | 1.41 – 1.42 | ~35 % leichter | Präzisionsgetriebe, maßhaltige Vorrichtungen, Fluidanschlüsse |
| Hart-PVC | 1.38 – 1.45 | ~34 % leichter | Säureverteiler, Kanalkomponenten, Verteiler für Nassprozessanlagen |
| PVDF (Kynar®) | 1.76 – 1.78 | ~18 % leichter | Hochreine Rohrleitungen für die Halbleiterindustrie, Chemikalienventilgehäuse |
| PTFE in Neuwarequalität | 2.14 – 2.20 | Referenzwert (100 %) | Kryogendichtungen, Fluidventilsitze für die Halbleiterindustrie, Antihaftführungen |
Warum PTFE eine höhere Dichte als viele Kunststoffe hat
Die außergewöhnlich hohe Masse von PTFE ist keine Fertigungsanomalie. Sie ist unmittelbar auf die atomare Architektur und die quantenmechanischen Kräfte zurückzuführen, die das Rückgrat des Fluorpolymers bestimmen.
1. Atommasse von Fluor
Kohlenwasserstoffkunststoffe wie Polyethylen (PE) oder Polypropylen (PP) bestehen aus Kohlenstoff und Wasserstoff. Wasserstoff hat eine Atommasse von ~1.008 amu. Bei PTFE wird jedes einzelne Wasserstoffatom durch Fluor ersetzt, dessen Atommasse ~18.998 amu beträgt – nahezu das 19-Fache. Dieser Austausch allein erhöht die Masse entlang der Molekülkette erheblich.
2. Enge helikale Packung
Fluoratome sind relativ groß und weisen eine hohe Elektronegativität auf; entlang der Kette stoßen sie sich gegenseitig ab. Diese elektrostatische Abstoßung zwingt das Kohlenstoffrückgrat in eine starre, gleichmäßige, verdrillte Helixstruktur. Die geraden, stäbchenförmigen Ketten ordnen sich sauber in parallelen Bündeln an, ohne übermäßig viel freien Raum einzunehmen.
3. Hoher Kristallinitätsgrad
PTFE kann im polymerisierten Zustand eine Kristallinität von 90 % bis 95 % erreichen. Selbst gesinterte und bearbeitete industrielle Rohblöcke weisen noch einen kristallinen Phasenanteil von 50 % bis 70 % auf. Die dichte Kristallgitterstruktur beseitigt molekulare Hohlräume und packt die massiven Fluorkohlenstoffketten dicht in ein begrenztes Volumen.
4. Extrem hohes Molekulargewicht
PTFE weist eines der höchsten Molekulargewichte in der Polymerwissenschaft auf und liegt typischerweise zwischen 10^6 und 10^7 g/mol. Diese ultralangen Ketten verhaken sich während des Heißsinterzyklus eng miteinander und bilden eine feste, dichte Masse, die keine flüssigen Weichmacher benötigt.
Wie die PTFE-Dichte die Leistung beeinflusst
Die hohe Molekulardichte von PTFE bildet unmittelbar die Grundlage für seine herausragenden Eigenschaften in industriellen Anlagen für die Chemie-, Medizin- und Halbleiterverarbeitung:
Die dichte äußere Elektronenhülle der Fluoratome schirmt die innere Kohlenstoff-Kohlenstoff-Bindung vor aggressiven chemischen Angriffen, oxidativem Abbau und der Permeation durch unter Druck stehende Industriegase ab.
Vollständige chemische Inertheit und Undurchlässigkeit
Da die Moleküle so dicht gebündelt sind, können korrosive Reagenzien, konzentrierte Säuren (wie Flusssäure oder Salpetersäure) und aggressive organische Lösungsmittel nicht in die Polymermatrix eindringen. PTFE hält dauerhaftem Eintauchen stand, während leichtere Kunststoffe aufquellen oder sich auflösen.
Temperaturbeständigkeit über extreme Temperaturbereiche hinweg
Die hohe Masse und die starken Atombindungen von PTFE bewahren den strukturellen Zusammenhalt von Temperaturen im Bereich von flüssigem Stickstoff (-200°C) bis zur Dauergebrauchsgrenze von +260°C (+500°F). Dabei ist PTFE wesentlich beständiger gegen thermischen Abbau als Kohlenwasserstoffpolymere.
Niedrigster Reibungskoeffizient
Die eng gewickelte, elektronegative Fluorhülle bildet eine extrem glatte molekulare Oberfläche mit praktisch keiner Oberflächenenergie (~18 mN/m). Mit dynamischen Reibungskoeffizienten von 0.04 bis 0.10 gilt PTFE als Maßstab für ungeschmierte Gleitkontakte.
PTFE und HDPE: Dichte und Kompromisse bei extremen Einsatzbedingungen
Maschinenbauingenieure vergleichen PTFE häufig mit Polyethylen hoher Dichte (HDPE) oder UHMW-PE, wenn sie kundenspezifische Verschleißschuhe, Führungsschienen und Gleitplatten konstruieren. Obwohl beide Polymere eine Kohlenstoffkette und eine geringe Oberflächenreibung aufweisen, führen die Unterschiede in ihrer Dichte zu sehr unterschiedlichen Einsatzbereichen:
| Leistungsmerkmal | PTFE in Neuwarequalität | HDPE / UHMW-PE | Fazit zur Werkstoffauswahl |
|---|---|---|---|
| Density | 2.14 – 2.20 g/cm³ | 0.94 – 0.96 g/cm³ | HDPE ist >55 % leichter und schwimmt auf Wasser |
| Max. Betriebstemperatur | Bis zu +260°C (+500°F) | Bis zu +80°C (+176°F) | PTFE hält hohen Temperaturen in Öfen und Abgasleitungen stand |
| Kriechen / Kaltfluss | Mittel bis hoch unter Last | Gering bis mittel | HDPE hält dauerhaften Druckbelastungen besser stand |
| Verschleiß durch abrasive Suspensionen | Befriedigend (weiche Matrix) | Hervorragend (UHMW-PE) | UHMW-PE ist PTFE bei Rinnen für Schüttgut überlegen |
| Rohmaterialkosten | Hoch (Fluorpolymer) | Gering bis mittel (Standardkunststoff) | HDPE ist für große Konstruktionen deutlich wirtschaftlicher |
Unsere Empfehlung für Kunden: Wenn Ihr Bauteil bei unter 80°C und ohne Kontakt mit aggressiven Lösungsmitteln eingesetzt wird, bietet HDPE oder UHMW-PE eine leichtere, wirtschaftlichere und schlagfestere Lösung. Sind jedoch Temperaturwechsel, aggressive Chemikalien, hohe Reinheitsanforderungen ohne Auslaugung oder ein breiter kryogener Einsatzbereich erforderlich, ist PTFE unverzichtbar.
Mit der Dichte verbundene physikalische und mechanische Eigenschaften
In unserer Prüfzelle für die Zerspanung dienen Dichtemessungen als wichtige Qualitätskontrolle für Rohblöcke. Dichteabweichungen stehen in direktem Zusammenhang mit Veränderungen der mechanischen Eigenschaften:
PTFE in Neuwarequalität weist eine Zugfestigkeit zwischen 20 und 35 MPa auf und erreicht eine Bruchdehnung von 250 % bis 400 %. Unzureichend gesinterte Rohblöcke mit geringer Dichte (Dichte < 2.13 g/cm³) können bei der Mikrobearbeitung dünner Membranwände vorzeitig unter Zugbelastung reißen.
Obwohl PTFE eine hohe Molekulardichte aufweist, hat es einen relativ niedrigen Elastizitätsmodul (~0.5 GPa) und eine geringe Shore-D-Härte (50–65). Wenn wir dichte PTFE-Stäbe in CNC-Drehfutterzangen oder Fräsmaschinenschraubstöcken spannen, kann die hohe Masse unter lokalem Punktdruck zu Verformungen führen. Mit speziell angefertigten Spannbacken und berechneten Drehmomentparametern verhindern wir während der Bearbeitung Verformungen durch Kaltfluss.
Der hohe Wärmeausdehnungskoeffizient von PTFE (100–160 x 10⁻⁶/K) erfordert in Verbindung mit seiner dichten Struktur scharfe, polierte Werkzeuge sowie Luft- oder Kühlmittelzufuhr. Dichte, durchgehende Fließspäne müssen schnell entfernt werden, um Wärmestau zu vermeiden, der kritische Endmaße des Bauteils verändern könnte.
Häufige Fragen zur PTFE-Dichte
Wie hoch ist die Dichte von PTFE-Kunststoff in verschiedenen technischen Einheiten?
PTFE in Neuwarequalität hat standardmäßig eine Dichte von 2.14 bis 2.20 g/cm³. Im metrischen Einheitensystem entspricht dies 2,140 bis 2,200 kg/m³. In den in der US-amerikanischen Fertigung verwendeten imperialen Einheiten entspricht dies 0.0773 bis 0.0795 lbs/in³ oder ungefähr 133.6 bis 137.3 lbs/ft³.
Welcher Kunststoff hat die höchste Dichte?
Unter den ungefüllten technischen Thermoplasten gehört PTFE liegt ganz an der Spitze zusammen mit anderen Fluorpolymeren wie PCTFE (~2.12–2.18 g/cm³) zur Spitzengruppe. Bei gefüllten Werkstoffen erreichen metallgefüllte Kunststoffe wie bronzegefülltes PTFE (bis zu 3.9 g/cm³) oder wolframgefülltes PEEK bzw. andere Polymere (über 10 g/cm³ für die Röntgenabschirmung) die höchsten Dichten in der Fertigung.
Verändert die Bearbeitung oder das Fräsen die PTFE-Dichte?
Nein. Die CNC-Bearbeitung ist ein spanendes, mechanisches Verfahren, das die kristalline Morphologie oder die atomare Struktur des Polymerwerkstoffs nicht verändert. Übermäßige lokale Reibungswärme am Werkzeug (>327°C) kann jedoch örtliches Schmelzen und thermischen Abbau auslösen und die Porosität verändern. Bei PlasticCNCPro kontrollieren wir Vorschübe, Schnittgeschwindigkeiten und Kühlung, um die Materialintegrität vollständig zu erhalten.
FAQ: PTFE-Vorschriften, Recycling und verbreitete Irrtümer
Ist PTFE in Europa verboten?
Nein, PTFE ist in Europa nicht verboten. Im Rahmen des Beschränkungsvorschlags der EU-Chemikalienagentur ECHA zu PFAS läuft derzeit eine regulatorische Überprüfung von per- und polyfluorierten Alkylsubstanzen. Bedeutende Fluorpolymer-Industrieverbände setzen sich für eine klare Abgrenzung von PTFE und anderen stabilen, nicht bioakkumulierenden und ungiftigen Feststoffen ein, die als „Fluorpolymere von geringer Besorgnis“ gelten. Bearbeitete PTFE-Bauteile werden weltweit weiterhin in großem Umfang und regelkonform in medizinischen, industriellen und Halbleiteranwendungen eingesetzt.
Kann PTFE wie herkömmliches Polypropylen oder ABS geschmolzen und recycelt werden?
Nein. PTFE in Neuwarequalität weist kein herkömmliches Schmelzfließverhalten auf. Bei seiner Gelübergangstemperatur (~327°C) geht es in einen gummiartigen Zustand mit hoher Viskosität über, statt flüssig zu werden. Späne und Drehreste können nicht einfach einer Spritzgießmaschine zugeführt werden. Für das PTFE-Recycling sind spezielle Bestrahlungs- oder mechanische Mikronisierungsverfahren erforderlich, bei denen Aufbereitungspulver für Schmiermittelzusätze oder als Füllstoff für Mischungen entstehen.
Warum lässt sich PTFE nicht mit herkömmlichen Klebstoffen verbinden?
Die hohe Fluordichte und chemische Inertheit von PTFE führen zu einer außergewöhnlich geringen freien Oberflächenenergie (~18 dynes/cm). Klebstoffe bilden darauf lediglich Tropfen, ohne die Oberfläche zu benetzen. Um PTFE-Bauteile mit passenden Stahl- oder Aluminiumrahmen zu verkleben, muss die Oberfläche speziell mit Natriumnaphthalin oder Plasma geätzt werden. Dabei werden Fluoratome von der Oberfläche entfernt und polare Gruppen eingeführt, die eine Verbindung ermöglichen.
Ist bearbeitetes PTFE in Neuwarequalität für den Kontakt mit Lebensmitteln und Arzneimitteln unbedenklich?
Ja. Hochreines PTFE in Neuwarequalität ist physiologisch inert, geruchs- und geschmacklos und von Natur aus frei von Weichmachern oder Schwermetallstabilisatoren. Es wird weltweit für Abfüllventile mit Lebensmittelkontakt, Fluidverteiler in der Pharmaindustrie und chirurgische Komponenten spezifiziert.
Benötigen Sie PTFE- oder technische Kunststoffbauteile mit engen Toleranzen?
PlasticCNCPro ist auf das kundenspezifische CNC-Fräsen, Drehen und die Mikrobearbeitung von PTFE in Neuwarequalität, gefüllten Qualitäten, PEEK, POM, UHMW-PE und anderen Hochleistungspolymeren spezialisiert. Senden Sie uns Ihre CAD-Zeichnungen und technischen Spezifikationen, damit wir Ihnen schnell Rückmeldung geben und eine zuverlässige Fertigung aus Dongguan, China, anbieten können.