Guide de sélection des matériaux · Fluoropolymères
PTFE vs. ECTFE : quel fluoropolymère est le mieux adapté aux pièces usinées ?
PTFE et ECTFE comptent parmi les fluoropolymères les plus demandés dans notre atelier CNC — et aussi parmi les plus souvent confondus. Voici la comparaison précise que nous déroulons avec nos clients avant d’enlever le moindre copeau, afin de sécuriser le bon matériau pour vos pièces usinées en toute confiance.
Introduction : le dilemme d’ingénierie des fluoropolymères
Les fluoropolymères existent pour les tâches que les autres plastiques refusent d’assumer : chemiser des cuves contenant des acides concentrés, étancher des corps de pompe exposés à des milieux chauds et agressifs, isoler des ensembles qui doivent rester inertes et dimensionnellement stables pendant des années. Dans les usines de traitement chimique, les usines de fabrication de semi-conducteurs, les laboratoires médicaux et l’automatisation industrielle, ils sont souvent le dernier matériau qui tient lorsqu’on combine solvants, halogènes et chaleur.
Au sein de cette famille, deux noms dominent nos demandes de devis : PTFE (polytétrafluoroéthylène) and ECTFE (éthylène–chlorotrifluoroéthylène). Sur une fiche technique, ils ressemblent à des cousins — tous deux riches en fluor, chimiquement robustes et faciles à usiner. Sur la CNC, en revanche, leur comportement est très différent, et une pièce qui fonctionne parfaitement dans l’un peut échouer discrètement dans l’autre. Spécifiez du PTFE pour un carter chimique porteur et il flue ; spécifiez de l’ECTFE pour un joint à 200 °C et il ramollira bien avant que le PTFE ne commence à peine à chauffer.
L’objectif de cet article est simple : vous fournir un cadre décisionnel clair fondé sur ce que votre pièce va réellement subir — chimie, température, charge mécanique, risque de perméation et exigences de tolérance — plutôt que sur la familiarité avec une marque. Tout ce qui suit provient directement de notre expérience à l’établi en usinant les deux matériaux pour des clients B2B dans le monde entier.
Point clé
Dans le choix PTFE vs ECTFE, il n’existe pas de matériau universellement « meilleur » — seulement l’adéquation entre le polymère et l’environnement, la charge et les tolérances que votre pièce rencontrera réellement.
En un coup d’œil : tableau de comparaison rapide
S’il ne vous reste que soixante secondes avant une revue de conception, voici le résumé que nous griffonnons au tableau. Les valeurs sont typiques pour des grades non chargés à température ambiante — les performances réelles dépendent toujours du grade spécifique, des charges et de la forme de stock.
| Propriété | PTFE (Teflon) | ECTFE (Halar) | Verdict rapide |
|---|---|---|---|
| Résistance chimique | Inertie quasi universelle — parmi les plastiques les plus résistants chimiquement. | Excellente face à la plupart des acides, bases et halogènes, avec des performances remarquables en présence de chlore humide et d’oxydants. | PTFE |
| Limite de température | Env. 260 °C en service continu. | Env. 150 °C en service continu. | PTFE |
| Résistance mécanique | Souple, faible dureté ; fluage sous charge prolongée. | Environ deux fois la résistance à la traction, dureté et rigidité sensiblement plus élevées. | ECTFE |
| Usinabilité (maintien des tolérances) | Se coupe facilement mais continue à bouger après l’usinage ; tenir des tolérances serrées est ardu. | Plus rigide, dimensions plus stables, finition à la cote facilitée. | ECTFE |
| Résistance à la perméation | Bonne, mais les petites molécules diffusent plus vite qu’en ECTFE. | Parmi les meilleures de tous les fluoropolymères. | ECTFE |
| Coût typique | Coût de résine généralement inférieur, avec la plus large disponibilité de formes de stock. | Coût de résine plus élevé ; moins de dimensions tenues en stock, la matière première peut nécessiter une commande spéciale. | PTFE |
Les verdicts reflètent l’issue la plus fréquente pour des composants usinés — votre application peut pondérer ces facteurs différemment. Confirmez toujours les propriétés finales sur la fiche technique spécifique.
Comprendre les matériaux
Les deux matériaux appartiennent à la famille des fluoropolymères, mais reposent sur des chimies différentes et sont transformés de façon fondamentalement distincte. Ce seul fait explique presque toutes les différences pratiques que vous rencontrerez ensuite — du comportement de la pièce en service à son comportement sur la fraiseuse.
Qu’est-ce que le PTFE (Teflon) ?
Le PTFE est une chaîne carbonée totalement fluorée — chaque atome d’hydrogène de l’ossature est remplacé par du fluor. Cette structure explique sa légendaire glissance, son caractère anti-adhérent et son inertie quasi totale aux attaques chimiques. Depuis des décennies, il constitue le standard de référence pour les applications où rien d’autre ne survit : chaud, humide, agressif, haute pureté — le PTFE est généralement la première réponse des ingénieurs.
En main, le PTFE paraît souple et nettement cireux. On peut marquer un bloc avec un ongle, et il glisse presque tout seul sur l’établi. Ces qualités en font une excellente matière pour faces d’étanchéité et de glissement — mais un matériau réellement difficile à usiner en précision. Il ne peut pas non plus être transformé par fusion : les formes de stock en PTFE sont frittées par compression à partir de poudre, raison pour laquelle le matériau porte des contraintes internes qui comptent ensuite à l’usinage. Les grades vont du PTFE vierge à des composés chargés verre, carbone et bronze qui améliorent l’usure et le comportement au fluage.
Qu’est-ce que l’ECTFE (Halar) ?
L’ECTFE est un copolymère d’éthylène et de chlorotrifluoroéthylène, avec des unités alternées le long de la chaîne qui produisent un thermoplastique semi-cristallin plus résistant. Contrairement au PTFE, il est transformable par fusion — les formes de stock extrudées et moulées sont dimensionnellement uniformes, et les pièces finies peuvent être soudées, ce qui ouvre des possibilités de fabrication que le PTFE n’offre tout simplement pas.
Concrètement, l’ECTFE conserve l’essentiel de la puissance chimique recherchée dans les fluoropolymères, tout en ajoutant environ deux fois la résistance à la traction du PTFE, une dureté supérieure, une résistance aux chocs bien meilleure et une résistance à la perméation notablement accrue. Il est surtout connu sous la marque Halar et largement spécifié pour des revêtements, des conduits et des composants mouillés dans les environnements chimiques les plus exigeants.
Profil côte à côte
PTFE · Polytétrafluoroéthylène
Le spécialiste inerte et résistant à la chaleur
Service continu autour de 260 °C, inertie chimique quasi universelle et le plus faible coefficient de friction de tous les polymères solides. En contrepartie : il est souple, flue sous charge, se colle difficilement et bouge après usinage.
ECTFE · Éthylène–chlorotrifluoroéthylène
Le robuste cheval de bataille soudable
Un fluoropolymère transformable par fusion, avec environ deux fois la résistance à la traction du PTFE, une dureté supérieure, une résistance à la perméation de premier plan et une soudabilité aisée — en contrepartie d’un plafond pratique d’environ 150 °C.
Différences critiques pour les composants usinés
Trois différences tranchent la question PTFE vs ECTFE dans la majorité des projets que nous chiffrons : la façon dont le matériau supporte la charge, l’étendue de son enveloppe chimique et thermique, et sa capacité à empêcher les fluides de traverser la paroi de la pièce.
Résistance mécanique et durabilité
L’ECTFE est le vainqueur mécanique évident. Avec environ deux fois la résistance à la traction du PTFE, une dureté bien plus élevée et un module plus rigide, c’est le bon choix partout où une pièce usinée doit conserver une intégrité structurelle : carters, équerres, composants de vanne, guides et tout élément qui subit des chocs ou porte une charge de boulonnerie. Il garde sa forme parce que sa structure moléculaire résiste simplement mieux à la déformation.
Le PTFE, à l’inverse, est célèbre pour un mode de défaillance que nous observons constamment : fluage à froid (fluage). Sous charge soutenue — même à température ambiante — le PTFE vierge se déforme lentement et est chassé de la zone chargée. L’exemple classique est un joint ou un siège de vanne serré correctement au montage, qui se détend ensuite en quelques semaines jusqu’à perdre la force de serrage et laisser fuir l’assemblage. Pour les pièces usinées de précision, le fluage signifie une instabilité dimensionnelle, et l’instabilité dimensionnelle signifie une pièce qui passe l’inspection finale mais échoue sur le terrain.
Pourquoi c’est important
Si votre plan impose des tolérances plus serrées que quelques centièmes de millimètre et que la pièce porte une charge, le PTFE vierge vous compliquera la vie à chaque étape — il continue à bouger bien après avoir quitté la machine. Passez soit à l’ECTFE, spécifiez un grade de PTFE chargé, ou concevez la pièce de façon à ce qu’une autre composante porte la charge.
Résistance chimique et thermique
Les deux matériaux sont chimiquement remarquables — c’est la famille des fluoropolymères, après tout. Mais le PTFE est dans une catégorie à part : il est essentiellement inerte face à presque tout ce que l’industrie lui impose, résistant aux attaques de pratiquement tous les acides, bases et solvants, et il reste utilisable à environ 260 °C en continu. Lorsque la question est « qu’est-ce qui survit à tout, y compris à la chaleur ? », la réponse est presque toujours le PTFE.
L’ECTFE couvre également un large spectre chimique, et dans certains créneaux il n’est pas seulement adéquat — il est exceptionnel. Il excelle avec les acides minéraux forts, le chlore humide, le dioxyde de chlore, l’hypochlorite de sodium et l’acide sulfurique concentré chaud, des environnements qui détruisent la plupart des plastiques techniques. Sa limite est thermique : avec une température de service continu d’environ 150 °C, il est à peu près cent degrés en deçà du PTFE. Au-dessus de ce plafond, le choix s’impose de lui-même.
Note de terrain
Pour les pièces de confinement au chlore, à l’hypochlorite et aux acides oxydants, nous orientons systématiquement nos clients vers l’ECTFE. La combinaison de résistance chimique, de performance de perméation et de soudabilité surpasse le PTFE pour ces applications spécifiques — et les pièces usinées conservent mieux leurs dimensions en service.
Résistance à la perméation
La perméation est la migration lente de molécules au travers de la paroi d’un matériau — sans fissures ni trous, juste une diffusion au niveau moléculaire. Pour les revêtements, composants de conduits et équipements de confinement, c’est le mode de défaillance silencieux : le récipient semble parfait tandis que des traces de milieu agressif passent lentement pour attaquer la structure derrière.
C’est ici que l’ECTFE mérite sa réputation. Sa structure plus dense et semi-cristalline lui confère l’une des perméabilités les plus faibles parmi les fluoroplastiques, raison pour laquelle il est fréquemment privilégié pour les pièces de revêtement et de confinement où empêcher la migration des fluides est vital — systèmes de distribution chimique, conduits de procédés humides et équipements de gestion du chlore, entre autres. Le PTFE est bon, mais sa structure laisse passer plus vite les petites molécules ; là où une barrière doit rester étanche des années, épaissir simplement un revêtement en PTFE achète souvent du temps, tandis que l’ECTFE offre une véritable barrière.
Guide d’usinage : comportement du PTFE et de l’ECTFE sur la CNC
Sur le papier, les deux matériaux sont « faciles à usiner » — ils sont souples, et les grades vierges ne contiennent rien qui émousse une plaquette. En réalité, ils sont collants, isolants thermiques et sujets aux déplacements. Les clients viennent chez nous précisément parce que ces comportements rendent l’usinage des fluoropolymères impardonnable pour des ateliers généralistes. Voici comment nous gérons chaque facteur.
Exigences en outillage
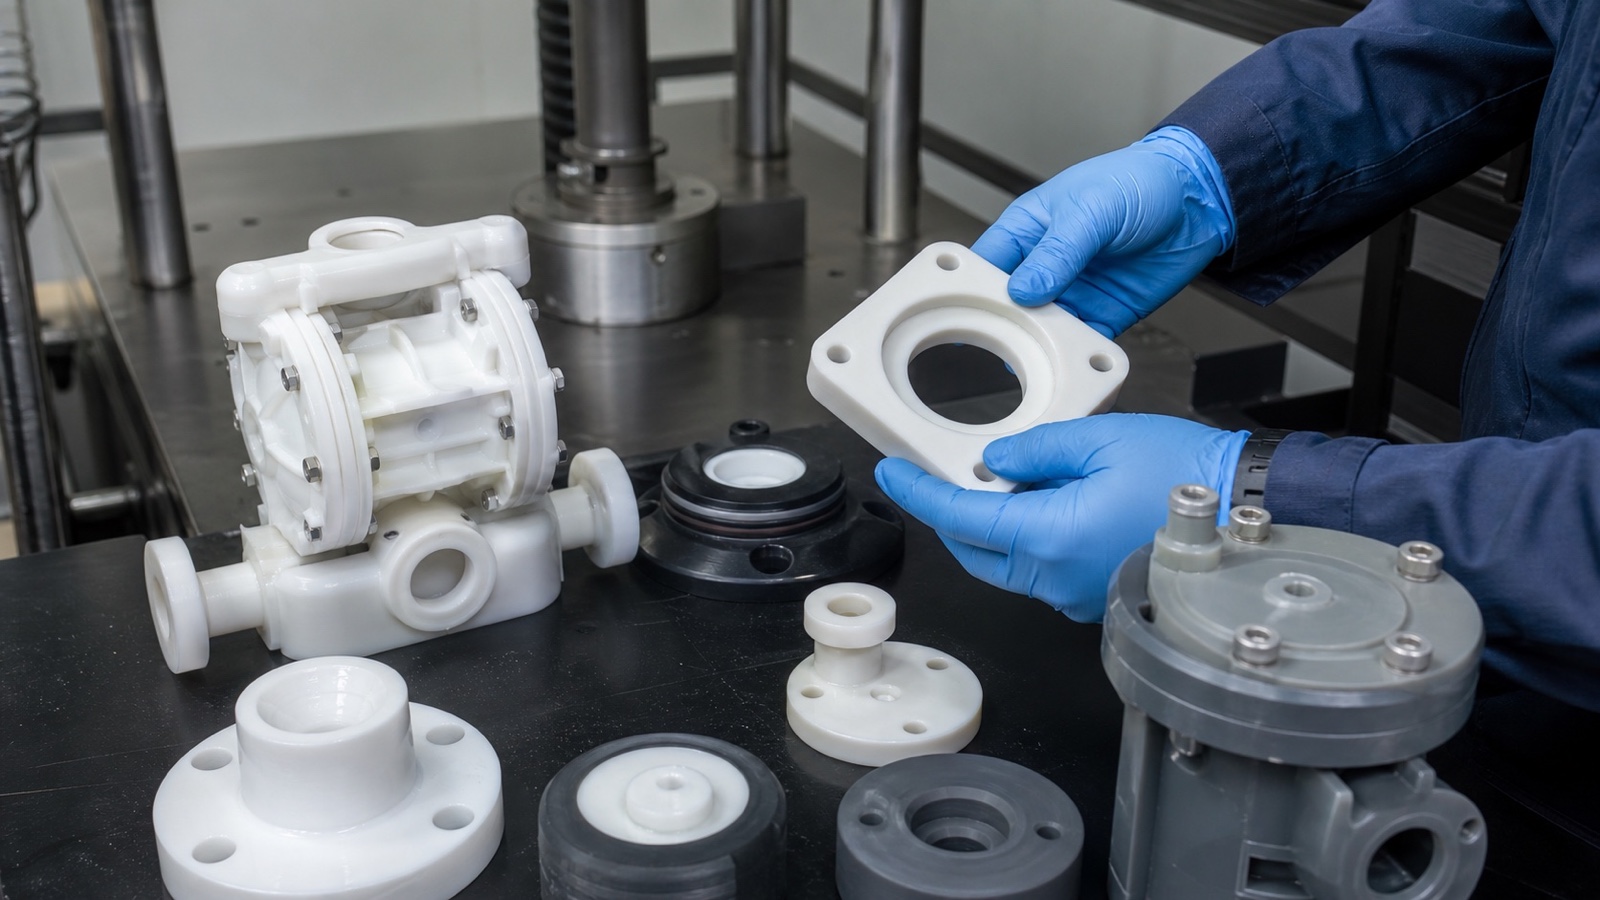
La règle est la même pour les deux matériaux : arêtes de coupe rasoir et hautement polies. Des outils en carbure non revêtu ou en acier rapide fraîchement affûtés, avec des angles de coupe positifs généreux, cisaillent proprement le matériau ; toute émoussement ou arête rugueuse fait frotter l’outil au lieu de couper, ce qui déchire la surface, laisse une finition duveteuse et génère de la chaleur. Nous réaffûtons ou remplaçons les outils de manière agressive sur ces travaux — une arête qui tiendrait toute la journée dans l’aluminium est déjà au-delà de son optimum sur une face d’étanchéité en PTFE.
La géométrie compte autant que le tranchant. Un gros angle de coupe et des goujures polies aident les copeaux à s’évacuer au lieu de s’étaler dans la coupe, et des passes de finition légères avec un outil propre dédié donnent la qualité de surface exigée par les gorges d’O-ring, les faces d’étanchéité et les surfaces de glissement.
Gestion de la chaleur
Le PTFE et l’ECTFE sont tous deux des isolants thermiques avec une très faible conductivité. La chaleur générée à l’arête de coupe n’a nulle part où aller — elle ne peut pas se dissiper dans la pièce comme avec les métaux — et s’accumule exactement là où vous ne la voulez pas. Les résultats vont d’arêtes encrassées et bavures fondues sur l’ECTFE à des surfaces vitrifiées et chargées de contraintes sur le PTFE, plus des contraintes résiduelles qui déforment la pièce ultérieurement.
Notre approche : arrosage continu ou souffle d’air ciblé sur la zone de coupe, vitesses de broche modérées, faibles profondeurs de passe et aucun temps de séjour avec l’outil qui frotte. L’ECTFE ajoute sa propre considération — attention à son point d’adoucissement plus bas, car une coupe à sec agressive fera fondre localement la surface avant que vous ne voyiez de la fumée ou une décoloration.
Attention
La coupe à sec agressive est la cause la plus fréquente de pièces en fluoropolymère rejetées que nous constatons. La chaleur à l’arête fond le matériau, vitrifie la surface et fige une déformation qui n’apparaît que des jours après l’usinage — bien après l’expédition de la pièce.
Tolérances
La rigidité de l’ECTFE est un véritable avantage au banc de contrôle : il s’usine de manière prévisible et tient des tolérances plus serrées avec assurance. Le PTFE, c’est une autre histoire. Il est souple et élastique sous l’outil, et comme les formes de stock frittées portent des contraintes internes, le matériau se détend et bouge après la coupe — un alésage qui mesure parfait sur la machine peut être décalé le lendemain matin.
Tenir la cote sur le PTFE est un processus, pas un seul montage. Voici la séquence que nous utilisons pour des pièces en PTFE à tolérances serrées :
-
1
Détendre le brut
Faire un recuit thermique avant l’usinage final afin que les contraintes dues au frittage se libèrent au four, pas dans votre pièce finie.
-
2
Ébaucher généreusement
Retirer l’essentiel de la matière tôt et laisser une surépaisseur de finition sur toutes les faces plutôt que de passer à la cote en une seule opération.
-
3
Laisser se stabiliser
Laisser reposer la pièce à température ambiante stable pour que le matériau termine ses déplacements avant la coupe des dimensions critiques.
-
4
Finir léger et tranchant
Faibles profondeurs de passe avec un outillage fraîchement poli et une force de serrage minimale pour garder la géométrie finale fidèle.
-
5
Contrôler tard
Vérifier les dimensions des heures après la dernière coupe, une fois que la pièce a cessé de bouger — jamais directement à la sortie de machine.
Serrage et maintien de pièce
Les deux matériaux ont un faible module d’élasticité, ce qui signifie qu’ils se déforment sous la pression de serrage — et toute déformation serrée est usinée. Serrez un bloc de PTFE dans un étau standard à mors durs et il devient légèrement en forme de tonneau ; usinez-y une poche plane, relâchez l’étau, et la poche n’est plus plane.
Nos solutions sont simples mais non négociables : mors doux ou appuis de bridage à grande surface de contact, couple de serrage volontairement faible, support complet sous les sections fines, et finition des caractéristiques fines ou délicates en dernier. Pour les pièces à paroi mince, nous déplaçons le serrage hors de la pièce — bridages sous vide ou montages adhésifs/au point de colle maintiennent la pièce à plat sans pression ponctuelle. L’ECTFE est ici plus tolérant que le PTFE, mais aucun des deux ne récompense une main lourde.
Quand choisir quoi ? Une matrice de décision
Lorsque les clients nous demandent de trancher entre PTFE et ECTFE, nous ramenons le choix à leurs trois ou quatre exigences dominantes. Voici les deux blocs de recommandations que nous utilisons en interne :
Choisir le PTFE quand…
-
La température extrême ou le frottement est le facteur déterminant — pièces proches d’un service à 200–260 °C, ou joints et glissières où le coefficient de friction le plus bas est l’objectif principal.
-
Une inertie chimique absolue est requise dans un rôle non structurel — joints, isolants et bagues à faible charge exposés à des milieux qui détruiraient toute alternative.
-
Rien ne doit adhérer à la surface — détails de démoulage, faces anti-encrassement et surfaces d’usure anti-adhérentes.
Choisir l’ECTFE quand…
-
La pièce doit survivre aux agressions mécaniques — carters, équerres et composants de vanne qui portent une charge, subissent des chocs ou ne doivent pas fluager sous charge de boulons.
-
Le confinement doit être étanche à la perméation — revêtements, conduits et composants mouillés où même une migration de traces à travers la paroi est inacceptable.
-
La pièce doit être soudée ou collée — l’ECTFE est transformable par fusion et s’assemble bien plus facilement que le PTFE, qui résiste à la fois au soudage et à l’adhérence.
| Pièce usinée typique | Notre choix par défaut habituel | Why |
|---|---|---|
| Sièges de vanne, joints souples, joints d’étanchéité | PTFE (souvent chargé) | Inertie, aptitude à la température et faible friction ; des charges en verre ou carbone contrôlent le fluage sous charge de boulonnerie. |
| Revêtements de cuve, composants de conduits, confinement mouillé | ECTFE | Barrière à la perméation, ténacité aux chocs et capacité à souder l’ensemble. |
| Patins d’usure à faible friction et isolants | PTFE | Le coefficient de friction le plus bas de tous les polymères solides, pour des applications à faible charge. |
| Carters et équerres exposés chimiquement | ECTFE | La rigidité et la résistance aux chocs que le PTFE ne peut pas offrir structurellement. |
Foire aux questions (FAQ)
Voici les questions que nous entendons le plus souvent lors des appels de chiffrage concernant des pièces usinées en fluoropolymère.
Quelles sont les principales différences entre le PTFE et l’ECTFE ?
Le compromis central oppose mécanique et chimie/thermique. Le PTFE est le champion de la chimie et de la température — inertie quasi universelle et service jusqu’à environ 260 °C — mais il est souple et flue sous charge. L’ECTFE est le champion mécanique — environ deux fois la résistance à la traction, une dureté plus élevée, une perméation bien meilleure et une soudabilité aisée — avec une résistance chimique toujours excellente (quoique non universelle) et un plafond pratique autour de 150 °C. Règle générale : inerte ou chaud mais non chargé, choisir PTFE ; chargé, exposé aux chocs ou barrière critique, choisir ECTFE.
Un fluoropolymère est-il la même chose que le PTFE ?
Non. « Fluoropolymère » désigne la famille de plastiques fondés sur la chimie du fluor — PTFE, FEP, PFA, PVDF, ETFE, ECTFE et autres. Le PTFE en est le membre le plus ancien et le plus connu, d’où l’usage parfois interchangeable des termes. Quand un plan ou un fournisseur parle de « pièce en fluoropolymère », identifiez toujours la résine exacte, car le comportement à l’usinage et l’enveloppe de performances varient significativement au sein de la famille.
Quels sont les inconvénients du PTFE ?
Trois principaux, du point de vue des pièces usinées. Premièrement, le fluage : sous charge prolongée, le PTFE se déforme avec le temps, ce qui détruit la stabilité dimensionnelle des composants de précision. Deuxièmement, la souplesse : il se raye, se marque et est difficile à brider et à tenir en tolérance. Troisièmement, l’assemblage : le PTFE est notoirement difficile à coller sans traitement de surface spécial et ne peut absolument pas être soudé par fusion. Les grades chargés atténuent certains de ces problèmes, avec un coût additionnel et des modifications du comportement face aux produits chimiques.
L’ETFE est-il meilleur que le PTFE ?
Différent, pas meilleur. L’ETFE échange une partie de l’universalité chimique et du caractère anti-adhérent du PTFE contre une ténacité et une rigidité bien supérieures, ce qui le rend attractif là où les contraintes mécaniques dominent — pièces structurelles pour la manipulation de produits chimiques, films et revêtements de protection. Par rapport à l’ECTFE, l’ETFE offre des performances mécaniques légèrement supérieures, tandis que l’ECTFE l’emporte généralement en résistance chimique et en perméation. Si la résistance est le moteur et que les températures sont modérées, ETFE et ECTFE surclassent tous deux le PTFE ; si l’inertie ou la chaleur domine, le PTFE reste la référence. Il vaut la peine de comparer les trois avant de figer un plan.
Conclusion : optimiser votre sélection de matériaux
Il n’existe pas de meilleur matériau en soi — seulement le bon matériau pour l’environnement spécifique de votre pièce. Le PTFE s’impose lorsque la température extrême, la friction minimale ou l’inertie chimique absolue définissent la réussite. L’ECTFE s’impose lorsque la pièce doit porter une charge, résister aux chocs, bloquer la perméation ou être soudée et usinée avec des dimensions stables. La plupart des reprises que l’on nous demande de sauver proviennent d’un choix fondé sur la familiarité plutôt que sur l’environnement d’application — une décision qui coûte un cycle de prototype pour réussir et plusieurs pour se tromper.
Notre recommandation la plus forte : arrêter le matériau avant vous finalisez le modèle CAO. Les tolérances, épaisseurs de paroi, dispositifs de serrage et détails d’assemblage changent tous selon que la pièce est en PTFE ou en ECTFE. Parlez tôt à votre fournisseur de matériau ou à votre partenaire d’usinage — une courte discussion d’ingénierie avant le gel de conception fait régulièrement gagner des semaines d’itération. Chez PlasticCNCPro, nous usinons les deux matériaux (ainsi que PVDF, PEEK, PPS, PEI et la gamme plus large de polymères techniques) et aidons régulièrement les clients à re-sélectionner les matériaux lorsque des problèmes de chaleur, d’exposition chimique ou de stabilité dimensionnelle apparaissent sur des conceptions existantes.
Obtenir un devis
Discuter de votre projet d’usinage PTFE ou ECTFE
Envoyez-nous votre plan 2D, modèle 3D, matériau visé, quantité, tolérance et détails d’application. Nos ingénieurs examineront la fabricabilité, confirmeront le bon fluoropolymère — ou proposeront une meilleure alternative — et reviendront avec un devis clair et une recommandation de production. Les prototypes, petites séries et fabrications récurrentes sont les bienvenus.