Leitfaden zur Werkstoffauswahl · Fluorpolymere
PTFE vs. ECTFE: Welches Fluorpolymer ist besser für spanend bearbeitete Bauteile?
PTFE und ECTFE gehören in unserer CNC-Fertigung zu den am häufigsten angefragten Fluorpolymeren — und zu den am häufigsten verwechselten. Dies ist genau der Vergleich, den wir mit Kunden durchgehen, bevor der erste Span fällt, damit Sie mit Zuversicht den richtigen Werkstoff für Ihre spanend bearbeiteten Bauteile festlegen können.
Einführung: Das ingenieurtechnische Dilemma der Fluorpolymere
Fluorpolymere existieren für Aufgaben, die andere Kunststoffe ablehnen: das Auskleiden von Behältern mit konzentrierten Säuren, das Abdichten von Pumpengehäusen mit heißem, aggressivem Medium, das Isolieren von Baugruppen, die über Jahre inert und dimensionsstabil bleiben müssen. In Chemieanlagen, Halbleiterfabriken, medizinischen Laboren und der industriellen Automatisierung sind sie oft der letzte verbleibende Werkstoff, wenn Lösungsmittel, Halogene und Wärme zusammenkommen.
Innerhalb dieser Familie dominieren zwei Namen unsere Angebotsanfragen: PTFE (Polytetrafluorethylen) and ECTFE (Ethylen-Chlorotrifluorethylen). Auf dem Datenblatt wirken sie wie Cousins — beide sind fluorreich, chemisch widerstandsfähig und gut zerspanbar. Auf der CNC verhalten sie sich jedoch sehr unterschiedlich, und ein Bauteil, das in einem Material hervorragend funktioniert, kann im anderen unbemerkt versagen. Spezifizieren Sie PTFE für ein tragendes Chemikaliengehäuse, wird es kriechen; spezifizieren Sie ECTFE für eine 200 °C-Dichtung, wird es erweichen, lange bevor PTFE ins Schwitzen gerät.
Ziel dieses Artikels ist es, Ihnen einen klaren Entscheidungsrahmen zu geben, der darauf basiert, was Ihr Teil tatsächlich erlebt — Chemie, Temperatur, mechanische Last, Permeationsrisiko und Toleranzanforderungen — statt auf Markenvertrautheit. Alles untenstehende stammt direkt aus unserer Werkbankerfahrung bei der Bearbeitung beider Materialien für globale B2B-Kunden.
Wichtiges Fazit
In der Entscheidung PTFE vs. ECTFE gibt es kein universell „besseres“ Material — nur die richtige Zuordnung zwischen Polymer und der Umgebung, Last und Toleranz, die Ihr Teil tatsächlich sieht.
Auf einen Blick: Schnellvergleichstabelle
Wenn Sie vor einer Designbesprechung nur sechzig Sekunden Zeit haben, ist dies die Zusammenfassung, die wir an die Tafel skizzieren. Werte sind typisch für ungefüllte Typen bei Raumtemperatur — die reale Performance hängt immer von der spezifischen Type, dem Füllstoff und der Halbzeugform ab.
| Eigenschaft | PTFE (Teflon) | ECTFE (Halar) | Kurzfazit |
|---|---|---|---|
| Chemische Beständigkeit | Nahezu universelle Inertheit — gehört zu den chemisch beständigsten Kunststoffen überhaupt. | Ausgezeichnet gegenüber den meisten Säuren, Basen und Halogenen, mit herausragender Leistung bei feuchtem Chlor und Oxidationsmitteln. | PTFE |
| Temperaturgrenze | Ca. 260 °C Dauerbetriebstemperatur. | Ca. 150 °C Dauerbetriebstemperatur. | PTFE |
| Mechanische Festigkeit | Weich, geringe Härte; kriecht unter dauerhafter Belastung. | Etwa doppelte Zugfestigkeit, spürbar höhere Härte und Steifigkeit. | ECTFE |
| Zerspanbarkeit (Toleranzhaltung) | Lässt sich leicht schneiden, bewegt sich jedoch nach dem Schnitt weiter; enge Toleranzen sind harte Arbeit. | Steifer, dimensionsstabiler, leichter auf Maß zu bringen. | ECTFE |
| Permeationsbeständigkeit | Gut, aber kleine Moleküle diffundieren schneller hindurch als bei ECTFE. | Zählt zu den besten aller Fluorpolymere. | ECTFE |
| Typische Kosten | In der Regel geringere Harzkosten und die größte Verfügbarkeit an Halbzeugen. | Höhere Harzkosten; weniger Lagerabmessungen, Rohmaterial muss ggf. speziell bestellt werden. | PTFE |
Die Urteile spiegeln die häufigsten Ergebnisse für zerspanend gefertigte Komponenten wider — Ihre Anwendung kann diese Faktoren anders gewichten. Bestätigen Sie stets die Endwerte mit dem spezifischen Datenblatt.
Die Werkstoffe verstehen
Beide Materialien gehören zur Familie der Fluorpolymere, sind jedoch aus unterschiedlicher Chemie aufgebaut und werden grundlegend verschieden verarbeitet. Diese eine Tatsache erklärt nahezu jeden praktischen Unterschied, dem Sie später begegnen — vom Verhalten des Teils im Einsatz bis zu seinem Verhalten auf der Fräsmaschine.
Was ist PTFE (Teflon)?
PTFE ist eine vollständig fluorierte Kohlenstoffkette — jedes Wasserstoffatom am Rückgrat ist durch Fluor ersetzt. Diese Struktur erklärt seine berühmte Glätte, Antihaft-Eigenschaft und nahezu vollständige Inertheit gegenüber chemischem Angriff. Seit Jahrzehnten ist es der Goldstandard für Anwendungen, in denen sonst nichts überlebt: heiß, nass, aggressiv, hochrein — PTFE ist meist die erste Antwort, zu der Ingenieure greifen.
In der Hand fühlt sich PTFE weich und deutlich wachsartig an. Man kann einen Block mit dem Fingernagel eindrücken, und er gleitet fast von selbst über die Werkbank. Diese Eigenschaften machen es zu einer hervorragenden Dicht- und Lagerfläche — und zu einem wirklich schwierigen Präzisionsbearbeitungswerkstoff. Es ist zudem nicht schmelzverarbeitbar: PTFE-Halbzeuge werden aus Pulver kompressionsgesintert, weshalb das Material innere Spannungen trägt, die später in der Bearbeitungsgeschichte eine Rolle spielen. Die Typen reichen von Virgin-PTFE bis zu glas-, kohlenstoff- und bronzegleich gefüllten Compounds, die Verschleiß- und Kriechverhalten verbessern.
Was ist ECTFE (Halar)?
ECTFE ist ein Copolymer aus Ethylen und Chlorotrifluorethylen, mit alternierenden Einheiten entlang der Kette, die ein zäheres, teilkristallines Thermoplast erzeugen. Anders als PTFE ist es schmelzverarbeitbar — extrudierte und geformte Halbzeuge sind dimensionsuniform, und fertige Teile können geschweißt werden, was Fertigungsoptionen eröffnet, die PTFE schlicht nicht bietet.
Praktisch betrachtet behält ECTFE den Großteil der chemischen Stärke, für die Fluorpolymere gewählt werden, und ergänzt sie um etwa die doppelte Zugfestigkeit von PTFE, höhere Härte, deutlich bessere Schlagzähigkeit und spürbar stärkere Permeationsbeständigkeit. Es ist unter dem Handelsnamen Halar bekannt und wird breit für Auskleidungen, Kanäle und benetzte Komponenten in den anspruchsvollsten chemischen Umgebungen spezifiziert.
Gegenüberstellung
PTFE · Polytetrafluorethylen
Der inerte, hitzefeste Spezialist
Dauerbetrieb um 260 °C, nahezu universelle chemische Inertheit und der niedrigste Reibwert eines festen Polymers. Der Trade-off: Es ist weich, kriecht unter Last, lässt sich schwer kleben und bewegt sich nach der Bearbeitung.
ECTFE · Ethylen-Chlorotrifluorethylen
Das robuste, schweißbare Arbeitspferd
Ein schmelzverarbeitbares Fluorpolymer mit etwa der doppelten Zugfestigkeit von PTFE, höherer Härte, erstklassiger Permeationsbeständigkeit und einfacher Schweißbarkeit — im Tausch gegen eine praktische Obergrenze von ca. 150 °C.
Kritische Unterschiede für zerspanend gefertigte Komponenten
Drei Unterschiede entscheiden die PTFE-vs.-ECTFE-Frage in der Mehrzahl der Projekte, die wir anbieten: wie das Material Last trägt, wie weit sein chemisch-thermischer Einsatzbereich reicht und wie gut es Fluide am Durchgang durch die Wand des Teils hindert.
Mechanische Festigkeit und Dauerhaltbarkeit
ECTFE ist der klare mechanische Gewinner. Mit etwa der doppelten Zugfestigkeit von PTFE, deutlich höherer Härte und steiferem Modul ist es die richtige Wahl überall dort, wo ein zerspanend gefertigtes Teil strukturelle Integrität benötigt: Gehäuse, Halterungen, Ventilkomponenten, Führungen und jedes Detail, das Stoß erfährt oder Schraubenlast trägt. Es hält seine Form, weil seine Molekularstruktur Verformung schlicht besser widersteht.
PTFE ist dagegen berüchtigt für einen Ausfallmodus, den wir ständig sehen: Kaltfließen (Kriechen)Unter dauerhafter Last — selbst bei Raumtemperatur — verformt sich Virgin-PTFE langsam und quetscht sich aus der belasteten Zone heraus. Das klassische Beispiel ist eine Dichtung oder ein Ventilsitz, der bei der Montage ordnungsgemäß angezogen wurde, nur um über Wochen nachzulassen, bis die Vorspannung verloren geht und die Verbindung leckt. Für präzise bearbeitete Teile bedeutet Kriechen dimensionsinstabilität, und dimensionsinstabilität bedeutet ein Teil, das die Endprüfung besteht, aber im Einsatz versagt.
Warum das wichtig ist
Wenn Ihre Zeichnung Toleranzen enger als einige Hundertstel Millimeter vorsieht und das Teil Last trägt, wird Ihnen Virgin-PTFE bei jedem Schritt Widerstand leisten — es bewegt sich lange, nachdem es die Maschine verlassen hat. Wechseln Sie entweder zu ECTFE, spezifizieren Sie eine gefüllte PTFE-Type oder konstruieren Sie das Teil so, dass die Last von einer anderen Komponente getragen wird.
Chemische und thermische Beständigkeit
Beide Materialien sind chemisch herausragend — schließlich sprechen wir von der Fluorpolymer-Familie. Aber PTFE steht in einer eigenen Kategorie: Es ist praktisch inert gegenüber nahezu allem, was die Industrie darauf loslässt, widersteht Angriffen durch praktisch alle Säuren, Basen und Lösungsmittel und bleibt bei etwa 260 °C Dauerbetrieb einsatzfähig. Wenn die Frage lautet „was überlebt alles, inklusive Hitze?“, ist die Antwort fast immer PTFE.
ECTFE deckt ebenfalls einen breiten chemischen Bereich ab, und in bestimmten Nischen ist es nicht nur ausreichend — es ist außergewöhnlich. Es glänzt bei starken Mineralsäuren, feuchtem Chlor, Chlordioxid, Natriumhypochlorit und heißer konzentrierter Schwefelsäure — Umgebungen, die die meisten technischen Kunststoffe zerstören. Seine Einschränkung ist thermisch: Mit einer Dauerbetriebstemperatur um 150 °C liegt es rund hundert Grad unter PTFE. Oberhalb dieser Grenze fällt die Entscheidung von selbst.
Praxishinweis
Für Bauteile zur Aufnahme von Chlor, Hypochlorit und oxidierenden Säuren lenken wir Kunden routinemäßig zu ECTFE. Die Kombination aus chemischer Beständigkeit, Permeationsleistung und Schweißbarkeit schlägt PTFE für diese spezifischen Anwendungen — und die bearbeiteten Teile halten ihre Maße im Betrieb besser.
Permeationsbeständigkeit
Permeation ist die langsame Wanderung von Molekülen direkt durch die Wand eines Materials — keine Risse, keine Löcher, lediglich Diffusion auf molekularer Ebene. Für Auskleidungen, Kanalbauteile und Containment-Hardware ist sie der stille Ausfallmodus: Das Gefäß sieht perfekt aus, während Spuren aggressiver Medien langsam hindurchwandern und die dahinterliegende Struktur angreifen.
Hier verdient sich ECTFE seinen Ruf. Seine dichtere, teilkristalline Struktur verleiht ihm eine der niedrigsten Permeabilitäten aller Fluorkunststoffe, weshalb es häufig für Auskleidungen und Containment-Teile bevorzugt wird, bei denen die Verhinderung von Fluidmigration entscheidend ist — darunter Chemikalienfördersysteme, Nassprozess-Kanalführungen und Chlorhandhabungs-Hardware. PTFE ist gut, aber seine Struktur lässt kleine Moleküle schneller passieren; wo eine Barriere über Jahre dicht bleiben muss, kauft das reine Verstärken einer PTFE-Auskleidung oft nur Zeit, während ECTFE eine echte Barriere bietet.
Bearbeitungsleitfaden: Wie sich PTFE und ECTFE auf der CNC verhalten
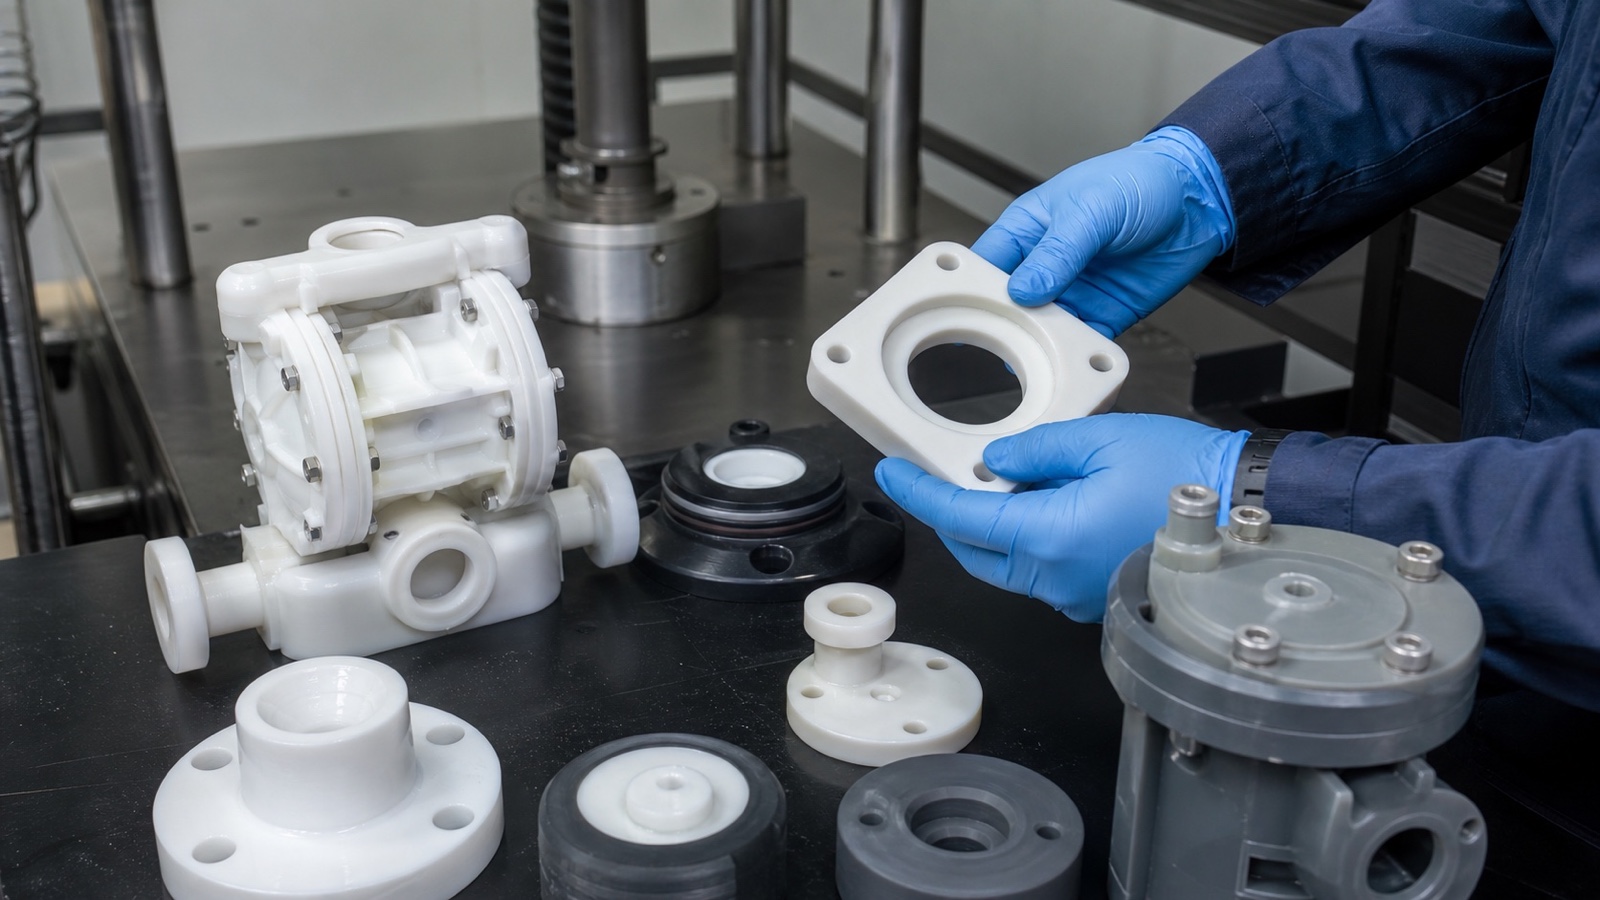
Auf dem Papier gelten beide Materialien als „leicht zu bearbeiten“ — sie sind weich, und Virgin-Typen enthalten nichts, was eine Schneide abstumpft. In der Praxis sind sie jedoch schmierig, thermisch isolierend und bewegungsfreudig. Kunden kommen genau deshalb zu uns, weil diese Eigenschaften die Bearbeitung von Fluorpolymeren für Allzweckbetriebe unforgiving machen. So gehen wir mit jedem Faktor um.
Werkzeuganforderungen
Die Regel für beide Werkstoffe ist dieselbe: rasiermesserscharfe, hochpolierte Schneiden. Frisch geschliffene, unbeschichtete Hartmetall- oder HSS-Werkzeuge mit großzügigen positiven Spanwinkeln scheren das Material sauber; jede Schärfenminderung oder scharfe Kante führt dazu, dass das Werkzeug reibt statt schneidet, was die Oberfläche aufreißt, eine faserige Oberfläche hinterlässt und Wärme erzeugt. Wir schärfen nach oder wechseln die Werkzeuge bei diesen Aufträgen sehr früh — eine Schneide, die in Aluminium den ganzen Tag läuft, ist auf einer PTFE-Dichtfläche schon über ihren Zenit.
Die Geometrie ist genauso wichtig wie die Schärfe. Hohe Spanwinkel und polierte Spannutten helfen, Späne abzuführen, statt sie in den Schnitt zu schmieren, und leichte Schlichtschnitte mit einem dedizierten, sauberen Werkzeug liefern die Oberflächengüte, die O-Ring-Nuten, Dichtflächen und Gleitflächen verlangen.
Wärmemanagement
PTFE und ECTFE sind beide Wärmeisolatoren mit sehr geringer Wärmeleitfähigkeit. Die an der Schneide entstehende Wärme hat keinen Abfluss — sie kann nicht wie bei Metallen in das Werkstück abgeleitet werden — und sammelt sich genau dort, wo Sie sie nicht haben wollen. Die Folgen reichen von verklebten Schneiden und aufgeschmierten Oberflächen bei ECTFE bis zu verglasten, spannungsbehafteten Oberflächen bei PTFE — plus Eigenspannungen, die das Teil später verziehen.
Unser Ansatz: kontinuierliche Kühlung oder ein fokussierter Luftstrom auf die Schnittzone, moderate Spindeldrehzahlen, geringe Zustelltiefen und kein Verweilen mit reibendem Werkzeug. Bei ECTFE kommt die niedrigere Erweichungstemperatur hinzu — vermeiden Sie aggressives Trockenbearbeiten, da die Oberfläche lokal schmilzt, bevor Sie Rauch oder Verfärbungen sehen.
Achtung
Aggressives Trockenbearbeiten ist die häufigste Ursache für abgelehnte Fluorpolymer-Teile, die wir sehen. Wärme an der Schneide schmilzt das Material, verglast die Oberfläche und sperrt Verzug ein, der erst Tage nach der Bearbeitung sichtbar wird — lange nachdem das Teil versandt wurde.
Toleranzen
Die Steifigkeit von ECTFE ist am Messtisch ein echter Vorteil: Es lässt sich vorhersagbar bearbeiten und hält enge Toleranzen souverän. Bei PTFE ist das anders. Es ist unter dem Werkzeug weich und federnd, und da gesinterte Halbzeuge innere Spannungen tragen, entspannt sich das Material nach dem Schnitt und bewegt sich — eine Bohrung, die auf der Maschine perfekt misst, kann am nächsten Morgen versetzt sein.
Maßhaltigkeit bei PTFE ist ein Prozess, kein einzelner Aufbau. Dies ist die Sequenz, die wir für eng tolerierte PTFE-Teile verwenden:
-
1
Den Rohling spannungsarm entspannen
Vor der Endbearbeitung thermisch ausglühen, damit gesinterte Spannungen im Ofen freigesetzt werden, nicht in Ihrem Fertigteil.
-
2
Grob zerspanen mit großzügigem Aufmaß
Den Großteil des Materials früh abtragen und auf allen Flächen Schlichtaufmaß stehen lassen, statt in einem Zug auf Maß zu schneiden.
-
3
Setzen lassen
Das Teil bei stabiler Raumtemperatur ruhen lassen, damit sich das Material vollständig bewegt, bevor die kritischen Maße geschnitten werden.
-
4
Feinbearbeitung leicht und scharf
Kleine Zustelltiefen mit frisch polierten Werkzeugen und minimaler Spannkraft halten die Endgeometrie wahr.
-
5
Spät prüfen
Maße Stunden nach dem letzten Schnitt verifizieren, sobald sich das Teil nicht mehr bewegt — niemals direkt von der Maschine.
Spanntechnik
Beide Werkstoffe haben einen niedrigen Elastizitätsmodul, was bedeutet, dass sie sich unter Spannkraft verformen — und jede Verformung, die Sie einspannen, bearbeiten Sie ein. Klemmen Sie einen PTFE-Block in einem Standardhartbackenstock, wird er ein leicht tonnenförmiger Block; fräsen Sie eine plane Tasche hinein, lösen Sie den Schraubstock, ist die Tasche nicht mehr plan.
Unsere Abhilfen sind einfach, aber nicht verhandelbar: weiche Backen oder Spannpratzen mit großer Kontaktfläche, bewusst niedrige Spannmomente, vollflächige Abstützung unter dünnen Bereichen und das Fertigbearbeiten dünner oder empfindlicher Merkmale zuletzt. Bei dünnwandigen Teilen verlagern wir die Spannkräfte komplett vom Teil weg — Vakuumspannvorrichtungen oder Klebe-/Tack-Befestigungen halten das Werkstück flach, ohne Punktdruck. ECTFE ist hier verzeihender als PTFE, aber keines der Materialien belohnt eine schwere Hand.
Wann welches Material? Eine Entscheidungsmatrix
Wenn Kunden uns bitten, die PTFE-vs.-ECTFE-Frage zu entscheiden, reduzieren wir sie auf drei oder vier dominante Anforderungen. Dies sind die zwei Empfehlungsblöcke, die wir intern verwenden:
PTFE wählen, wenn …
-
Extreme Temperatur oder Reibung ist der Treiber — Teile nahe 200–260 °C Einsatz oder Dichtungen und Gleitflächen, bei denen der niedrigste Reibungskoeffizient der entscheidende Punkt ist.
-
Absolute chemische Inertheit ist in einer nicht tragenden Rolle erforderlich — Dichtungen, Isolatoren und leicht belastete Buchsen in Medien, die jede Alternative zerstören würden.
-
An der Oberfläche darf nichts haften — Trennkonturen, antifouling Flächen und antihaftende Verschleißoberflächen.
ECTFE wählen, wenn …
-
Das Teil muss physische Beanspruchung überstehen — Gehäuse, Halterungen und Ventilkomponenten Last tragen, Stöße abbekommen oder unter Schraubenlast nicht kriechen dürfen.
-
Die Einschlussteile müssen permeationsdicht sein — Auskleidungen, Kanäle und benetzte Hardware, bei denen selbst Spurendiffusion durch die Wand inakzeptabel ist.
-
Das Teil muss geschweißt oder geklebt werden — ECTFE ist schmelzverarbeitbar und lässt sich weit leichter fügen als PTFE, das sowohl Schweißen als auch Haftung widersteht.
| Typisches zerspanend gefertigtes Teil | Unser üblicher Standard | Why |
|---|---|---|
| Ventilsitze, weiche Dichtungen, Flachdichtungen | PTFE (häufig gefüllt) | Inertheit, Temperaturfähigkeit und niedrige Reibung; Glas- oder Kohlenstofffüllungen begrenzen Kriechen unter Schraubenlast. |
| Tankauskleidungen, Kanalbauteile, benetzte Containment-Teile | ECTFE | Permeationsbarriere, Schlagzähigkeit und die Möglichkeit, die Baugruppe zu schweißen. |
| Reibungsarme Verschleißplatten und Isolatoren | PTFE | Der niedrigste Reibungskoeffizient eines festen Polymers in gering belasteten Anwendungen. |
| Chemisch exponierte Gehäuse und Halterungen | ECTFE | Die Steifigkeit und Schlagzähigkeit, die PTFE strukturell nicht bieten kann. |
Häufig gestellte Fragen (FAQ)
Dies sind die Fragen, die wir bei Angebotsanfragen zu zerspanend gefertigten Fluorpolymerteilen am häufigsten hören.
Worin liegen die Hauptunterschiede zwischen PTFE und ECTFE?
Der Kernkompromiss lautet mechanisch versus chemisch-thermisch. PTFE ist der Chemie- und Temperaturchampion — nahezu universelle Inertheit und Einsatz bis etwa 260 °C — aber es ist weich und kriecht unter Last. ECTFE ist der mechanische Champion — etwa doppelte Zugfestigkeit, höhere Härte, deutlich bessere Permeationsbeständigkeit und einfache Schweißbarkeit — mit weiterhin ausgezeichneter (wenn auch nicht universeller) chemischer Beständigkeit und einer praktischen Obergrenze um 150 °C. Faustregel: inert oder heiß, aber unbelastet — PTFE wählen; belastet, stoßexponiert oder barrierenkritisch — ECTFE wählen.
Ist Fluorpolymer dasselbe wie PTFE?
Nein. „Fluorpolymer“ bezeichnet die Familie von Kunststoffen auf Basis von Fluorchemie — PTFE, FEP, PFA, PVDF, ETFE, ECTFE und andere. PTFE ist das älteste und bekannteste Mitglied, weshalb die Begriffe oft synonym verwendet werden. Wenn eine Zeichnung oder ein Lieferant „Fluorpolymerteil“ sagt, legen Sie immer das genaue Harz fest, da sich Bearbeitungsverhalten und Leistungsgrenzen innerhalb der Familie deutlich unterscheiden.
Was sind die Nachteile von PTFE?
Aus Sicht zerspanend gefertigter Teile drei Hauptpunkte. Erstens Kaltfließen: Unter dauerhafter Last verformt sich PTFE über die Zeit, was die Dimensionsstabilität in Präzisionskomponenten zerstört. Zweitens Weichheit: Es verkratzt, verbeult und lässt sich in Spannvorrichtungen sowie auf Toleranz schwer halten. Drittens Fügen: PTFE ist berüchtigt schwer zu kleben, ohne spezielle Oberflächenbehandlung, und lässt sich überhaupt nicht schmelzschweißen. Gefüllte Typen mildern einige dieser Themen, mit Mehrkosten und Änderungen im chemisch exponierten Verhalten.
Ist ETFE besser als PTFE?
Anders, nicht besser. ETFE tauscht einen Teil der chemischen Universalität und Antihaft-Eigenschaften von PTFE gegen deutlich höhere Zähigkeit und Steifigkeit, was es attraktiv macht, wo mechanische Beanspruchung dominiert — strukturelle Chemikalienhandhabungsteile, Schutzfolien und Auskleidungen. Verglichen mit ECTFE bietet ETFE etwas höhere mechanische Leistung, während ECTFE in der Regel bei chemischer Beständigkeit und Permeation gewinnt. Wenn Festigkeit der Treiber ist und Temperaturen moderat sind, schlagen ETFE und ECTFE beide PTFE; wenn Inertheit oder Hitze dominiert, bleibt PTFE die Referenz. Es lohnt sich, alle drei zu vergleichen, bevor eine Zeichnung festgelegt wird.
Fazit: Ihre Werkstoffauswahl optimieren
Es gibt kein besseres Material im Abstrakten — nur das richtige Material für die spezifische Umgebung Ihres Teils. PTFE ist die Antwort, wenn extreme Temperatur, geringste Reibung oder absolute chemische Inertheit den Erfolg definieren. ECTFE ist die Antwort, wenn das Teil Last tragen, Stöße widerstehen, Permeation blockieren oder geschweißt und maßstabil bearbeitet werden muss. Der Großteil der Nacharbeit, um die man uns bittet, rührt von Entscheidungen aus Vertrautheit statt aus der Anwendungsumgebung her — eine Entscheidung, die eine Prototyprunde kostet, um sie richtig zu treffen, und mehrere, um sie falsch zu treffen.
Unsere nachdrücklichste Empfehlung: Legen Sie den Werkstoff fest bevor Sie das CAD-Modell finalisieren.
Angebot einholen
Besprechen Sie Ihr PTFE- oder ECTFE-Bearbeitungsprojekt
Senden Sie uns Ihre 2D-Zeichnung, 3D-Modell, Zielwerkstoff, Stückzahl, Toleranz- und Anwendungsdetails. Unsere Ingenieure prüfen die Fertigbarkeit, bestätigen das richtige Fluorpolymer — oder schlagen eine bessere Alternative vor — und liefern ein klares Angebot mit Produktionsempfehlung. Prototypen, Kleinserien und wiederkehrende Serien sind willkommen.