Guida alla scelta dei materiali · Fluoropolimeri
PTFE vs. ECTFE: quale fluoropolimero è migliore per componenti lavorati a macchina?
PTFE ed ECTFE sono due dei fluoropolimeri più richiesti nella nostra officina CNC — e due tra i più comunemente confusi. Questa è l’esatta comparazione che facciamo con i clienti prima di togliere il primo truciolo, così puoi fissare con sicurezza il materiale giusto per i tuoi componenti lavorati a macchina.
Introduzione: il dilemma ingegneristico dei fluoropolimeri
I fluoropolimeri esistono per i lavori che le altre plastiche rifiutano di fare: rivestire recipienti che contengono acidi concentrati, sigillare alloggiamenti di pompe che vedono fluidi caldi e aggressivi, isolare assiemi che devono rimanere inerti e dimensionalmente stabili per anni. In impianti di processo chimico, fab di semiconduttori, laboratori medici e automazione industriale, sono spesso l’ultimo materiale a resistere quando solventi, alogeni e calore si combinano.
All’interno di questa famiglia, due nomi dominano le nostre richieste di preventivo: PTFE (politetrafluoroetilene) and ECTFE (etilene clorotrifluoroetilene). Su una scheda tecnica sembrano cugini — entrambi ricchi di fluoro, chimicamente robusti e facilmente lavorabili. Sulla CNC, però, si comportano in modo molto diverso, e un componente che funziona alla perfezione in un materiale può fallire silenziosamente nell’altro. Specifica PTFE per un contenitore chimico portante e presenterà scorrimento a freddo; specifica ECTFE per una tenuta a 200 °C e si ammorbidirà molto prima che PTFE inizi a faticare.
L’obiettivo di questo articolo è semplice: offrirti un chiaro quadro decisionale basato su ciò che il tuo componente sperimenterà realmente — chimica, temperatura, carico meccanico, rischio di permeazione e requisiti di tolleranza — piuttosto che sulla familiarità con un marchio. Tutto quanto segue viene direttamente dalla nostra esperienza in officina lavorando entrambi i materiali per clienti B2B in tutto il mondo.
Punto chiave
Nella scelta PTFE vs ECTFE non esiste un materiale universalmente “migliore” — solo la giusta corrispondenza tra il polimero e l’ambiente, il carico e le tolleranze che il tuo componente vedrà effettivamente.
A colpo d’occhio: tabella di confronto rapido
Se hai solo sessanta secondi prima di una revisione di progetto, questo è il riepilogo che schizzamo sulla lavagna. I valori sono tipici per gradi non caricati a temperatura ambiente — le prestazioni reali dipendono sempre dallo specifico grado, dalle cariche e dalla forma del semilavorato.
| Proprietà | PTFE (Teflon) | ECTFE (Halar) | Verdetto rapido |
|---|---|---|---|
| Resistenza chimica | Inerzia quasi universale — tra le plastiche più resistenti chimicamente disponibili. | Eccellente sulla maggior parte di acidi, basi e alogeni, con prestazioni di spicco su cloro umido e ossidanti. | PTFE |
| Limite di temperatura | Circa 260 °C in servizio continuo. | Circa 150 °C in servizio continuo. | PTFE |
| Resistenza meccanica | Morbido, bassa durezza; scorre a freddo sotto carico sostenuto. | Forza a trazione circa doppia, durezza e rigidità sensibilmente superiori. | ECTFE |
| Lavorabilità (tenuta delle tolleranze) | Si taglia facilmente ma continua a muoversi dopo il taglio; tenere tolleranze strette è un lavoro impegnativo. | Più rigido, dimensioni più stabili, più facile arrivare a misura. | ECTFE |
| Resistenza alla permeazione | Buona, ma le piccole molecole migrano più rapidamente che in ECTFE. | Tra le migliori di tutti i fluoropolimeri. | ECTFE |
| Costo tipico | Costo della resina generalmente inferiore con la più ampia disponibilità di semilavorati. | Costo della resina più elevato; meno misure a stock, quindi la materia prima potrebbe richiedere ordini speciali. | PTFE |
I verdetti riflettono l’esito più comune per componenti lavorati — la tua applicazione può pesare questi fattori in modo diverso. Conferma sempre le proprietà finali rispetto alla specifica scheda tecnica.
Comprendere i materiali
Entrambi appartengono alla famiglia dei fluoropolimeri, ma sono costruiti con chimiche diverse e processati in modi fondamentalmente differenti. Questo singolo fatto spiega quasi ogni differenza pratica che incontrerai a valle — da come il componente si comporta in servizio a come si comporta sulla fresatrice.
Che cos’è il PTFE (Teflon)?
PTFE è una catena carboniosa completamente fluorurata — ogni atomo di idrogeno sulla spina dorsale è sostituito dal fluoro. Questa struttura è il motivo per cui è notoriamente scivoloso, antiaderente e quasi totalmente inerte agli attacchi chimici. Da decenni è il gold standard per applicazioni in cui nient’altro sopravvive: caldo, umido, aggressivo, alta purezza — PTFE è di solito la risposta predefinita a cui gli ingegneri ricorrono per prima.
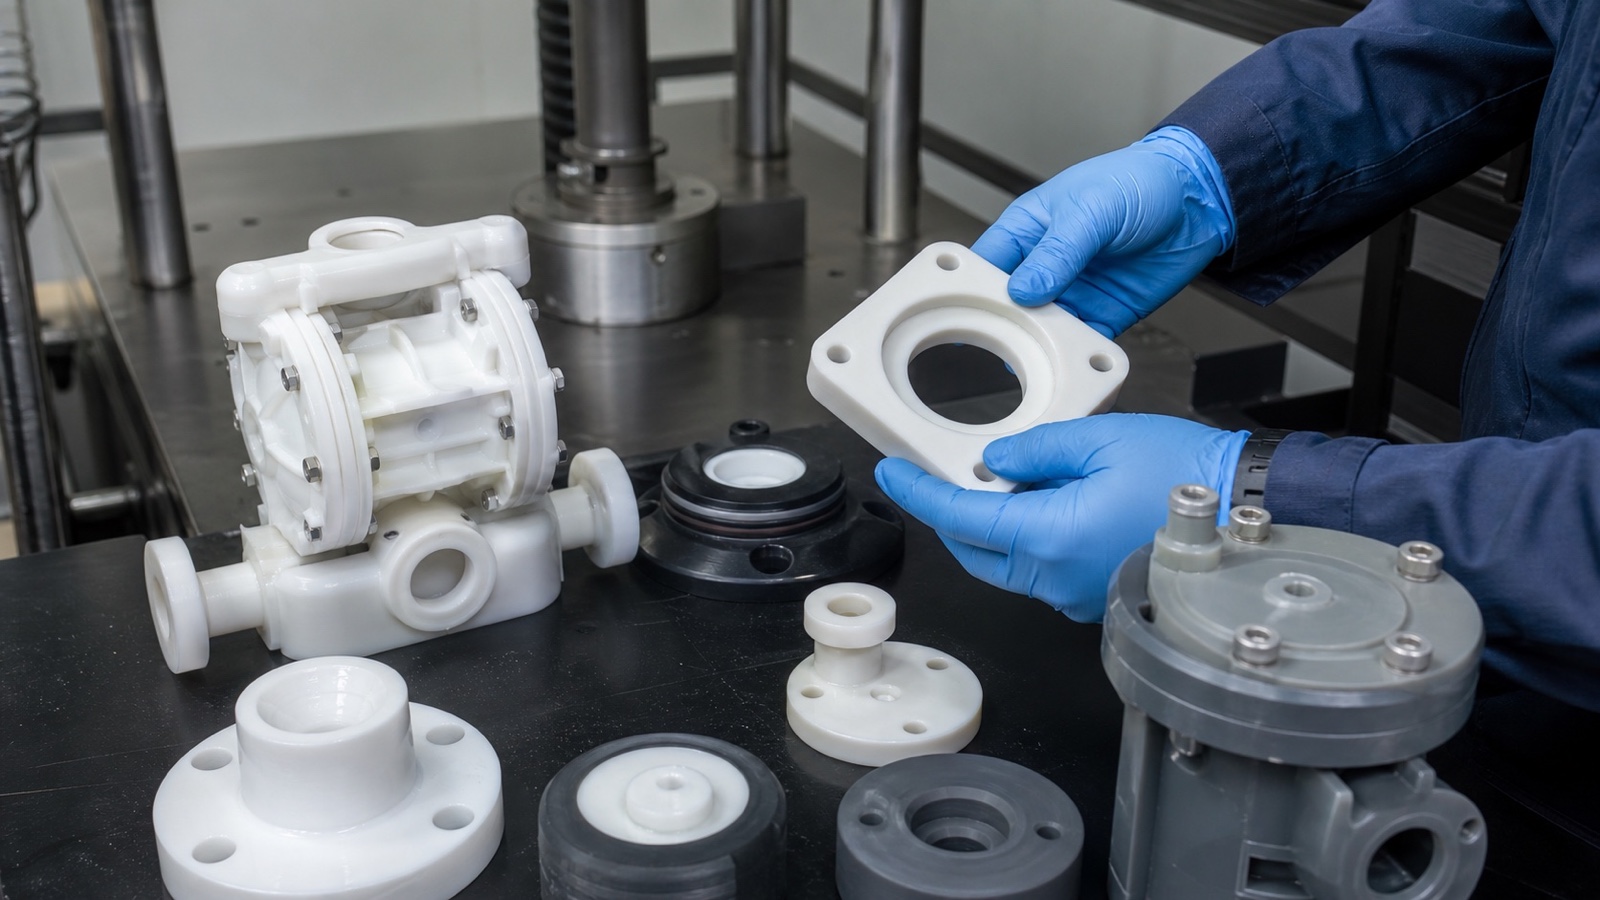
Al tatto, PTFE appare morbido e distintamente ceroso. Puoi ammaccare un blocco con l’unghia, e scivola sul banco quasi da solo. Queste qualità lo rendono un’ottima superficie di tenuta e di scorrimento — e un materiale realmente difficile da lavorare con precisione. Inoltre non può essere lavorato per fusione: i semilavorati in PTFE sono sinterizzati per compressione a partire da polvere, motivo per cui il materiale porta tensioni interne che contano più avanti nella storia della lavorazione. I gradi vanno dal PTFE vergine a composti caricati con vetro, carbonio e bronzo che migliorano usura e comportamento allo scorrimento a freddo.
Che cos’è l’ECTFE (Halar)?
ECTFE è un copolimero di etilene e clorotrifluoroetilene, con unità alternanti lungo la catena che producono un termoplastico più tenace e semicristallino. A differenza di PTFE, è lavorabile per fusione — i semilavorati estrusi e stampati sono dimensionalmente uniformi, e i componenti finiti possono essere saldati, il che apre opzioni di fabbricazione che PTFE semplicemente non offre.
In termini pratici, ECTFE mantiene gran parte della forza chimica per cui si scelgono i fluoropolimeri, aggiungendo al contempo circa il doppio della resistenza a trazione di PTFE, maggiore durezza, una resistenza all’impatto molto superiore e una resistenza alla permeazione notevolmente più elevata. È conosciuto soprattutto con il nome commerciale Halar ed è ampiamente specificato per rivestimenti, condotti e componenti bagnati negli ambienti chimici più esigenti.
Profilo affiancato
PTFE · politetrafluoroetilene
Lo specialista inerte e resistente al calore
Servizio continuo intorno a 260 °C, inerzia chimica quasi universale e il più basso attrito di qualsiasi polimero solido. La contropartita: è morbido, scorre a freddo sotto carico, è difficile da incollare e si muove dopo la lavorazione.
ECTFE · etilene clorotrifluoroetilene
Il cavallo di battaglia tenace e saldabile
Un fluoropolimero lavorabile per fusione con circa il doppio della resistenza a trazione di PTFE, maggiore durezza, resistenza alla permeazione di livello superiore e facile saldabilità — in cambio di un limite pratico di circa 150 °C.
Differenze critiche per componenti lavorati a macchina
Tre differenze decidono la questione PTFE vs ECTFE nella maggior parte dei progetti che citiamo: come il materiale porta il carico, quanto si estendono i suoi limiti chimici e termici, e quanto bene blocca il passaggio di fluidi attraverso la parete del componente.
Resistenza meccanica e durabilità
ECTFE è il chiaro vincitore meccanico. Con circa il doppio della resistenza a trazione di PTFE, una durezza molto più alta e un modulo più rigido, è la scelta giusta ovunque un componente lavorato debba avere integrità strutturale: alloggiamenti, staffe, componenti di valvole, guide e qualsiasi dettaglio che subisca urti o porti carico di bulloneria. Mantiene la forma perché la sua struttura molecolare semplicemente resiste meglio alla deformazione.
Il PTFE, per contro, è famoso per una modalità di guasto che vediamo costantemente: scorrimento a freddo (creep)Sotto carico sostenuto — anche a temperatura ambiente — il PTFE vergine si deforma lentamente e viene espulso dalla zona caricata. L’esempio classico è una guarnizione o una sede valvola serrata correttamente all’installazione, che però nel giro di settimane si rilassa finché il carico di serraggio si perde e il giunto perde tenuta. Per componenti lavorati di precisione, lo scorrimento a freddo significa instabilità dimensionale, e instabilità dimensionale significa un componente che supera il collaudo finale ma fallisce in campo.
Perché conta
Se il tuo disegno richiede tolleranze più strette di pochi centesimi di millimetro e il componente porta carico, il PTFE vergine ti ostacolerà a ogni passo — continua a muoversi molto dopo essere uscito dalla macchina. Passa a ECTFE, specifica un grado di PTFE caricato, oppure progetta il componente in modo che il carico sia portato da un altro elemento.
Resistenza chimica e termica
Entrambi i materiali sono eccezionali dal punto di vista chimico — dopotutto, parliamo della famiglia dei fluoropolimeri. Ma PTFE è in una categoria a sé: è essenzialmente inerte a quasi tutto ciò che l’industria gli oppone, resistendo all’attacco di praticamente tutti gli acidi, basi e solventi, e rimane utilizzabile a circa 260 °C in continuo. Quando la domanda è “cosa sopravvive a tutto, compreso il calore?”, la risposta è quasi sempre PTFE.
ECTFE copre anch’esso un ampio spettro chimico e, in nicchie specifiche, non è solo adeguato — è eccezionale. Eccelle con acidi minerali forti, cloro umido, biossido di cloro, ipoclorito di sodio e acido solforico concentrato caldo, ambienti che distruggono la maggior parte delle plastiche tecniche. Il suo limite è termico: con una temperatura di servizio continuo attorno a 150 °C, è circa cento gradi sotto PTFE. Oltre quel tetto, la decisione si prende da sé.
Nota dal campo
Per parti di contenimento di cloro, ipoclorito e acidi ossidanti, indirizziamo regolarmente i clienti verso ECTFE. La combinazione di resistenza chimica, prestazioni di permeazione e saldabilità supera PTFE per queste applicazioni specifiche — e i componenti lavorati mantengono meglio le loro dimensioni in servizio.
Resistenza alla permeazione
La permeazione è la lenta migrazione di molecole direttamente attraverso la parete di un materiale — nessuna crepa, nessun foro, solo diffusione a livello molecolare. Per rivestimenti, componenti di condotti e hardware di contenimento, è la modalità di guasto silenziosa: il recipiente appare perfetto mentre tracce di mezzi aggressivi passano lentamente attraverso di esso per attaccare la struttura retrostante.
Qui è dove ECTFE si guadagna la reputazione. La sua struttura più densa e semicristallina gli conferisce alcune delle più basse permeabilità tra i fluoroplastici, motivo per cui è spesso preferito per parti di rivestimento e contenimento in cui prevenire la migrazione dei fluidi è vitale — tra cui sistemi di distribuzione chimica, condotti per processi umidi e apparecchiature per la gestione del cloro. PTFE è buono, ma la sua struttura lascia passare più rapidamente le piccole molecole; dove una barriera deve rimanere ermetica per anni, semplicemente ispessire un rivestimento in PTFE spesso compra solo tempo, mentre ECTFE fornisce una barriera reale.
Guida alla lavorazione: come PTFE ed ECTFE si comportano sulle macchine CNC
Sulla carta, entrambi i materiali sono “facili da lavorare” — sono morbidi, e i gradi vergini non contengono nulla che smussi un insert. In realtà, sono gommosi, isolanti termici e soggetti a movimento. I clienti si rivolgono a noi proprio perché questi comportamenti rendono la lavorazione dei fluoropolimeri spietata per le officine generaliste. Ecco come gestiamo ciascun fattore.
Requisiti degli utensili
La regola per entrambi i materiali è la stessa: taglienti estremamente affilati e altamente lucidati. Utensili in carburo non rivestito o in acciaio rapido appena affilati con generosi angoli di spoglia positiva tranciano il materiale pulitamente; qualsiasi opacità o bordo ruvido fa sì che l’utensile strisci invece di tagliare, lacerando la superficie, lasciando una finitura pelosa e generando calore. Su questi lavori riaffiliamo o sostituiamo gli utensili in modo aggressivo — un filo che correrebbe tutto il giorno nell’alluminio è già oltre il meglio su una faccia di tenuta in PTFE.
La geometria conta quanto l’affilatura. Alti angoli di spoglia e gole lucidate aiutano a evacuare il truciolo invece di spalmarsi nel taglio, e passate di finitura leggere con un utensile pulito dedicato danno la qualità superficiale che gole per O-ring, facce di tenuta e superfici di scorrimento richiedono.
Gestione del calore
PTFE ed ECTFE sono entrambi isolanti termici con conducibilità termica molto bassa. Il calore generato al tagliente non ha dove andare — non può scaricarsi nel pezzo come avviene con i metalli — quindi si accumula esattamente dove non lo vuoi. I risultati vanno dai taglienti impastati e dalle sbavature fuse su ECTFE a superfici vetrificate e cariche di tensioni su PTFE, oltre a tensioni residue che deformano il pezzo in seguito.
Il nostro approccio: refrigerante continuo o un getto d’aria focalizzato sulla zona di taglio, velocità di mandrino moderate, profondità di passata leggere e zero tempi di permanenza con l’utensile che striscia. ECTFE aggiunge una propria considerazione — attenzione al suo punto di rammollimento più basso, perché un taglio a secco aggressivo fonderà localmente la superficie prima che si vedano fumo o scolorimento.
Attenzione
Il taglio a secco aggressivo è la causa più comune di scarti su parti in fluoropolimero che vediamo. Il calore al tagliente fonde il materiale, vetrifica la superficie e blocca una deformazione che emerge solo giorni dopo la lavorazione — molto dopo che il pezzo è stato spedito.
Tolleranze
La rigidità di ECTFE è un vero vantaggio al banco di collaudo: si lavora in modo prevedibile e mantiene tolleranze più strette con sicurezza. PTFE è un’altra storia. È morbido ed elastico sotto l’utensile e, poiché i semilavorati sinterizzati portano tensioni interne, il materiale si rilassa e si muove dopo il taglio — un alesaggio che misura perfetto in macchina può essere fuori posizione la mattina successiva.
Tenere la misura su PTFE è un processo, non un singolo setup. Questa è la sequenza che usiamo per parti in PTFE a tolleranza stretta:
-
1
Distendere il grezzo
Ricottura termica prima della lavorazione finale così che le tensioni sinterizzate si rilascino nel forno, non nel pezzo finito.
-
2
Sgrossare generosamente
Rimuovere la maggior parte del materiale in anticipo e lasciare sovrametallo di finitura su tutte le facce invece di andare a misura in una sola passata.
-
3
Lasciare stabilizzare
Lasciare riposare il pezzo a temperatura ambiente stabile in modo che il materiale finisca di muoversi prima che si taglino le dimensioni critiche.
-
4
Finitura leggera e affilata
Piccole profondità di passata con utensili appena lucidati e forza di serraggio minima mantengono la geometria finale fedele.
-
5
Controllare a distanza di tempo
Verificare le dimensioni ore dopo l’ultima passata, una volta che il pezzo ha smesso di muoversi — mai direttamente fuori macchina.
Serraggio del pezzo
Entrambi i materiali hanno un basso modulo di elasticità, il che significa che si deformano sotto la pressione di serraggio — e qualunque deformazione serri, la lavori. Stringi un blocco in PTFE in una morsa rigida standard e diventa un blocco leggermente a botte; scava una tasca piana, rilascia la morsa e la tasca non è più piana.
Le nostre soluzioni sono semplici ma imprescindibili: ganasce morbide o tamponi di fissaggio con grande area di contatto, coppia di serraggio deliberatamente bassa, pieno supporto sotto le sezioni sottili e finitura alla fine delle caratteristiche sottili o delicate. Per pezzi a parete sottile spostiamo il serraggio completamente fuori dal pezzo — dispositivi a vuoto o montaggi adesivi/puntuali tengono il lavoro in piano senza pressioni puntuali. ECTFE è più tollerante di PTFE in questo, ma nessuno dei due materiali premia una mano pesante.
Quando scegliere cosa? Una matrice decisionale
Quando i clienti ci chiedono di risolvere la questione PTFE vs ECTFE, la riduciamo ai tre o quattro requisiti dominanti. Questi sono i due blocchi di raccomandazioni che usiamo internamente:
Scegli PTFE quando…
-
La temperatura estrema o l’attrito sono i fattori trainanti — componenti destinati a servizio vicino a 200–260 °C, oppure guarnizioni e superfici di scorrimento dove il coefficiente d’attrito più basso è l’obiettivo principale.
-
È richiesta inerzia chimica assoluta in un ruolo non strutturale — guarnizioni, isolatori e boccole a basso carico in ambienti che distruggerebbero ogni alternativa.
-
Nulla deve aderire alla superficie — elementi di rilascio, superfici anti-incrostazione e superfici d’usura antiaderenti.
Scegli ECTFE quando…
-
Il componente deve sopportare sollecitazioni fisiche — carter, staffe e componenti valvola che portano carico, subiscono urti o non devono scorrere a freddo sotto il serraggio dei bulloni.
-
Il contenimento deve essere a tenuta di permeazione — rivestimenti, condotti e componenti a contatto con fluidi in cui perfino una migrazione minima attraverso la parete è inaccettabile.
-
Il componente deve essere saldato o incollato — ECTFE è lavorabile per fusione e si unisce molto più facilmente di PTFE, che resiste sia alla saldatura sia all’adesione.
| Componente lavorato tipico | La nostra scelta abituale | Why |
|---|---|---|
| Sedi valvola, tenute morbide, guarnizioni | PTFE (spesso caricato) | Inerzia, capacità termica e basso attrito; cariche in vetro o carbonio controllano lo scorrimento a freddo sotto il serraggio dei bulloni. |
| Rivestimenti di serbatoi, componenti di condotti, contenimento a contatto con fluidi | ECTFE | Barriera alla permeazione, tenacità all’urto e possibilità di saldare l’assieme. |
| Pattini d’usura e isolatori a basso attrito | PTFE | Il più basso coefficiente d’attrito tra i polimeri solidi, in applicazioni a basso carico. |
| Carter e staffe esposti a sostanze chimiche | ECTFE | La rigidità e la resistenza all’urto che PTFE strutturalmente non può offrire. |
Domande frequenti (FAQ)
Queste sono le domande che sentiamo più spesso nelle chiamate di preventivo per componenti in fluoropolimero lavorati.
Quali sono le differenze chiave tra PTFE ed ECTFE?
Il compromesso principale è meccanico contro chimico-termico. PTFE è il campione di chimica e temperatura — inerzia quasi universale e servizio fino a circa 260 °C — ma è morbido e scorre a freddo sotto carico. ECTFE è il campione meccanico — circa il doppio della resistenza a trazione, maggiore durezza, resistenza alla permeazione molto superiore e facile saldabilità — con una resistenza chimica ancora eccellente (sebbene non universale) e un tetto pratico intorno a 150 °C. Regola pratica: inerzia o calore ma senza carico, scegli PTFE; carico, impatto o barriera critica, scegli ECTFE.
Fluoropolimero equivale a PTFE?
No. “Fluoropolimero” è la famiglia di plastiche basate sulla chimica del fluoro — PTFE, FEP, PFA, PVDF, ETFE, ECTFE e altri. PTFE è il membro più vecchio e noto, motivo per cui i termini vengono usati in modo intercambiabile. Quando un disegno o un fornitore dice “parte in fluoropolimero”, definisci sempre la resina esatta, perché il comportamento in lavorazione e l’inviluppo prestazionale differiscono significativamente all’interno della famiglia.
Quali sono gli svantaggi di PTFE?
Tre principali dal punto di vista dei componenti lavorati. Primo, scorrimento a freddo: sotto carico sostenuto PTFE si deforma nel tempo, il che distrugge la stabilità dimensionale nei componenti di precisione. Secondo, morbidezza: si graffia, si ammacca ed è difficile da serrare in attrezzature e mantenere in tolleranza. Terzo, giunzione: PTFE è notoriamente difficile da incollare senza speciali trattamenti superficiali e non può essere saldato per fusione. I gradi caricati mitigano parte di questi problemi, a costo aggiuntivo e con variazioni del comportamento sul lato chimico.
ETFE è migliore di PTFE?
Diverso, non migliore. ETFE scambia parte dell’universalità chimica e del carattere antiaderente di PTFE per una tenacità e rigidità molto più elevate, rendendolo interessante dove dominano gli abusi meccanici — componenti strutturali per la movimentazione chimica, film protettivi e rivestimenti. Rispetto a ECTFE, ETFE offre prestazioni meccaniche leggermente superiori, mentre ECTFE in genere vince su resistenza chimica e permeazione. Se la forza è il driver e le temperature sono moderate, ETFE ed ECTFE superano entrambi PTFE; se dominano inerzia o calore, PTFE rimane il riferimento. Vale la pena confrontare tutti e tre prima di bloccare un disegno.
Conclusione: ottimizzare la scelta del materiale
Non esiste un materiale migliore in astratto — solo il materiale giusto per l’ambiente specifico del tuo componente. PTFE è la risposta quando temperatura estrema, attrito più basso o inerzia chimica assoluta definiscono il successo. ECTFE è la risposta quando il componente deve portare carico, resistere agli urti, bloccare la permeazione o essere saldato e lavorato a dimensioni stabili. La maggior parte delle rilavorazioni che ci vengono chieste di recuperare nasce dallo scegliere in base alla familiarità anziché all’ambiente applicativo — una decisione che costa un ciclo di prototipo per azzeccarla e diversi per sbagliarla.
La nostra raccomandazione più forte: definire il materiale prima di finalizzare il modello CAD. Le tolleranze, gli spessori di parete, le caratteristiche di serraggio e i dettagli di giunzione cambiano tutti a seconda che il componente sia in PTFE o ECTFE. Parla presto con il tuo fornitore di materiali o partner di lavorazione — una breve conversazione tecnica prima del congelamento della progettazione risparmia di routine settimane di iterazioni. Noi di PlasticCNCPro lavoriamo entrambi i materiali (oltre a PVDF, PEEK, PPS, PEI e la più ampia gamma di polimeri ingegneristici) e aiutiamo regolarmente i clienti a ri-selezionare i materiali quando compaiono problemi di calore, esposizione chimica o stabilità dimensionale in progetti esistenti.
Ottieni un preventivo
Parla del tuo progetto di lavorazione PTFE o ECTFE
Invia il tuo disegno 2D, modello 3D, materiale target, quantità, tolleranza e dettagli dell’applicazione. I nostri ingegneri valuteranno la producibilità, confermeranno il fluoropolimero giusto — o suggeriranno un’alternativa migliore — e torneranno con un preventivo chiaro e una raccomandazione di produzione. Prototipi, lotti a basso volume e produzioni ripetute sono tutti benvenuti.