Guía de selección de materiales · Fluoropolímeros
PTFE vs. ECTFE: ¿Qué fluoropolímero es mejor para piezas mecanizadas?
PTFE y ECTFE son dos de los fluoropolímeros más solicitados en nuestra tienda CNC — y dos de los que más se confunden. Esta es la comparación exacta que recorremos con los clientes antes de cortar la primera viruta, para que pueda fijar el material correcto para sus piezas mecanizadas con confianza.
Introducción: el dilema de ingeniería de los fluoropolímeros
Los fluoropolímeros existen para los trabajos que otros plásticos se niegan a hacer: revestir recipientes que contienen ácidos concentrados, sellar carcasas de bombas que ven medios calientes y agresivos, aislar conjuntos que deben permanecer inertes y dimensionalmente estables durante años. En plantas de procesamiento químico, fábricas de semiconductores, laboratorios médicos y automatización industrial, a menudo son el último material en pie cuando solventes, halógenos y calor se combinan.
Dentro de esa familia, dos nombres dominan nuestras solicitudes de cotización: PTFE (Politetrafluoroetileno) and ECTFE (Etileno clorotrifluoroetileno). En una hoja de datos parecen primos — ambos ricos en flúor, químicamente resistentes y de fácil mecanizado. En la CNC, sin embargo, se comportan de manera muy diferente, y una pieza que funciona de maravilla en un material puede fallar silenciosamente en el otro. Especifique PTFE para un recinto químico que soporte carga y fluirá por fluencia; especifique ECTFE para un sello a 200 °C y se ablandará mucho antes de que PTFE siquiera se inmute.
El objetivo de este artículo es simple: ofrecerle un marco claro de toma de decisiones basado en lo que su pieza realmente experimentará — química, temperatura, carga mecánica, riesgo de permeación y exigencias de tolerancia — en lugar de la familiaridad con una marca. Todo lo siguiente proviene directamente de nuestra experiencia en el banco mecanizando ambos materiales para clientes B2B globales.
Conclusión clave
En la decisión PTFE vs ECTFE no existe un material universalmente “mejor”; solo la correspondencia adecuada entre el polímero y el entorno, la carga y las tolerancias que su pieza realmente verá.
De un vistazo: tabla de comparación rápida
Si solo tiene sesenta segundos antes de una revisión de diseño, este es el resumen que dibujamos en la pizarra. Los valores son típicos para grados sin carga a temperatura ambiente — el rendimiento real siempre depende del grado específico, el refuerzo y la forma del material.
| Propiedad | PTFE (Teflon) | ECTFE (Halar) | Veredicto rápido |
|---|---|---|---|
| Resistencia química | Casi inerte de forma universal — entre los plásticos más resistentes químicamente disponibles. | Excelente en la mayoría de los ácidos, bases y halógenos, con rendimiento destacado en cloro húmedo y oxidantes. | PTFE |
| Límite de temperatura | Aprox. 260 °C en servicio continuo. | Aprox. 150 °C en servicio continuo. | PTFE |
| Resistencia mecánica | Blanda, de baja dureza; presenta fluencia bajo carga sostenida. | Aproximadamente el doble de la resistencia a tracción, dureza y rigidez notablemente superiores. | ECTFE |
| Mecanizabilidad (capacidad de mantener tolerancias) | Corta fácilmente pero sigue moviéndose después del corte; mantener tolerancias estrictas es un trabajo arduo. | Más rígido, dimensiones más estables, más fácil de acabar a medida. | ECTFE |
| Resistencia a la permeación | Buena, pero las moléculas pequeñas migran más rápido que en ECTFE. | Entre las mejores de todos los fluoropolímeros. | ECTFE |
| Costo típico | Generalmente menor costo de resina con la mayor disponibilidad de formas comerciales. | Mayor costo de resina; menos tamaños en stock, por lo que la materia prima puede requerir pedidos especiales. | PTFE |
Los veredictos reflejan el resultado más común para componentes mecanizados — su aplicación puede ponderar estos factores de forma diferente. Siempre confirme las propiedades finales en la hoja de datos específica.
Comprender los materiales
Ambos materiales pertenecen a la familia de los fluoropolímeros, pero están construidos con químicas distintas y se procesan de maneras fundamentalmente diferentes. Ese hecho por sí solo explica casi todas las diferencias prácticas que encontrará más adelante — desde cómo se comporta la pieza en servicio hasta cómo se comporta en la fresadora.
¿Qué es PTFE (Teflon)?
PTFE es una cadena de carbono totalmente fluorada — cada átomo de hidrógeno de la cadena principal sustituido por flúor. Esa estructura explica que sea famosa por ser deslizante, antiadherente y casi totalmente inerte al ataque químico. Durante décadas ha sido el estándar de oro para aplicaciones donde nada más sobrevive: caliente, húmeda, agresiva, de alta pureza — PTFE suele ser la respuesta predeterminada a la que recurren los ingenieros.
En la mano, PTFE se percibe blando y claramente ceroso. Puede abollar un bloque con la uña, y se desliza sobre el banco casi por sí solo. Esas cualidades lo convierten en un excelente material para sellos y caras de cojinetes — y en un material genuinamente difícil de mecanizar con precisión. Tampoco puede procesarse por fusión: las formas comerciales de PTFE se sinterizan por compresión a partir de polvo, por lo que el material presenta tensiones internas que importan más adelante en la historia del mecanizado. Los grados van desde PTFE virgen hasta compuestos cargados con vidrio, carbono y bronce que mejoran el desgaste y el comportamiento frente a la fluencia.
¿Qué es ECTFE (Halar)?
ECTFE es un copolímero de etileno y clorotrifluoroetileno, con unidades alternas a lo largo de la cadena que producen un termoplástico más tenaz y semicristalino. A diferencia de PTFE, es procesable por fusión — las formas extruidas y moldeadas son dimensionalmente uniformes y las piezas terminadas pueden soldarse, lo que abre opciones de fabricación que PTFE simplemente no ofrece.
En términos prácticos, ECTFE conserva la mayor parte de la fortaleza química por la que se eligen los fluoropolímeros, a la vez que añade aproximadamente el doble de la resistencia a tracción de PTFE, mayor dureza, una resistencia al impacto muy superior y una resistencia a la permeación notablemente más fuerte. Es más conocido bajo la marca Halar y se especifica ampliamente para revestimientos, conductos y componentes en contacto con fluidos en los entornos químicos más exigentes.
Perfil comparativo
PTFE · Politetrafluoroetileno
El especialista inerte y a prueba de calor
Servicio continuo alrededor de 260 °C, inercia química casi universal y el coeficiente de fricción más bajo de cualquier polímero sólido. La contrapartida: es blando, presenta fluencia bajo carga, es difícil de unir y se mueve después del mecanizado.
ECTFE · Etileno clorotrifluoroetileno
El caballo de batalla tenaz y soldable
Un fluoropolímero procesable por fusión con aproximadamente el doble de la resistencia a tracción de PTFE, mayor dureza, resistencia a la permeación de primer nivel y soldabilidad sencilla — a cambio de un techo práctico aproximado de 150 °C.
Diferencias críticas para componentes mecanizados
Tres diferencias deciden la cuestión PTFE vs ECTFE en la mayoría de los proyectos que cotizamos: cómo el material soporta la carga, hasta dónde se extiende su envolvente química y térmica, y qué tan bien bloquea el paso de fluidos a través de la pared de la pieza.
Resistencia mecánica y durabilidad
ECTFE es el claro ganador mecánico. Con aproximadamente el doble de la resistencia a tracción de PTFE, una dureza mucho mayor y un módulo más rígido, es la elección correcta allí donde una pieza mecanizada necesita integridad estructural: carcasas, soportes, componentes de válvulas, guías y cualquier detalle que reciba impactos o soporte cargas de pernos. Mantiene su forma porque su estructura molecular simplemente resiste mejor la deformación.
PTFE, en cambio, es famoso por un modo de falla que vemos constantemente: fluencia en frío (creep). Bajo carga sostenida — incluso a temperatura ambiente — el PTFE virgen se deforma lentamente y se exprime fuera de la zona cargada. El ejemplo clásico es una junta o asiento de válvula apretado correctamente en la instalación, que con el tiempo se relaja hasta que se pierde la carga de apriete y la unión fuga. En piezas mecanizadas de precisión, la fluencia significa inestabilidad dimensional, e inestabilidad dimensional significa una pieza que pasa la inspección final pero falla en campo.
Por qué importa
Si su plano exige tolerancias más ajustadas que unas pocas centésimas de milímetro y la pieza soporta carga, el PTFE virgen le dará batalla en cada paso — sigue moviéndose mucho después de salir de la máquina. Cambie a ECTFE, especifique un grado de PTFE con carga o diseñe la pieza para que la carga la soporte otro componente.
Resistencia química y térmica
Ambos materiales son sobresalientes químicamente — al fin y al cabo, esta es la familia de los fluoropolímeros. Pero PTFE está en una categoría propia: es esencialmente inerte frente a casi todo lo que la industria le arroja, resiste el ataque de prácticamente todos los ácidos, bases y solventes, y permanece en servicio a aproximadamente 260 °C continuos. Cuando la pregunta es “¿qué sobrevive a todo, incluido el calor?”, la respuesta casi siempre es PTFE.
ECTFE cubre también un amplio rango químico y, en nichos específicos, no solo es adecuado — es excepcional. Destaca con ácidos minerales fuertes, cloro húmedo, dióxido de cloro, hipoclorito de sodio y ácido sulfúrico caliente y concentrado, entornos que destruyen a la mayoría de los plásticos de ingeniería. Su limitación es térmica: con una temperatura de servicio continuo alrededor de 150 °C, queda aproximadamente cien grados por debajo de PTFE. Por encima de ese techo, la decisión se toma sola.
Nota de campo
Para piezas de contención de cloro, hipoclorito y ácidos oxidantes, orientamos habitualmente a los clientes hacia ECTFE. La combinación de resistencia química, desempeño frente a permeación y soldabilidad supera a PTFE para estas aplicaciones específicas — y las piezas mecanizadas mantienen mejor sus dimensiones en servicio.
Resistencia a la permeación
La permeación es la migración lenta de moléculas directamente a través de la pared de un material — sin grietas, sin orificios, solo difusión a nivel molecular. Para revestimientos, componentes de conductos y hardware de contención, es el modo de falla silencioso: el recipiente parece perfecto mientras trazas de los medios agresivos pasan lentamente para atacar la estructura detrás.
Aquí es donde ECTFE se gana su reputación. Su estructura más densa y semicristalina le confiere una de las permeabilidades más bajas de cualquier fluoroplástico, por lo que se prefiere con frecuencia para piezas de revestimiento y contención donde evitar la migración de fluidos es vital — sistemas de suministro químico, conductos de procesos húmedos y equipos para manejo de cloro, entre otros. PTFE es bueno, pero su estructura permite que las moléculas pequeñas atraviesen más rápido; donde una barrera debe mantenerse hermética durante años, simplemente engrosar un revestimiento de PTFE a menudo solo compra tiempo, mientras que ECTFE proporciona una barrera genuina.
Guía de mecanizado: cómo se comportan PTFE y ECTFE en la CNC
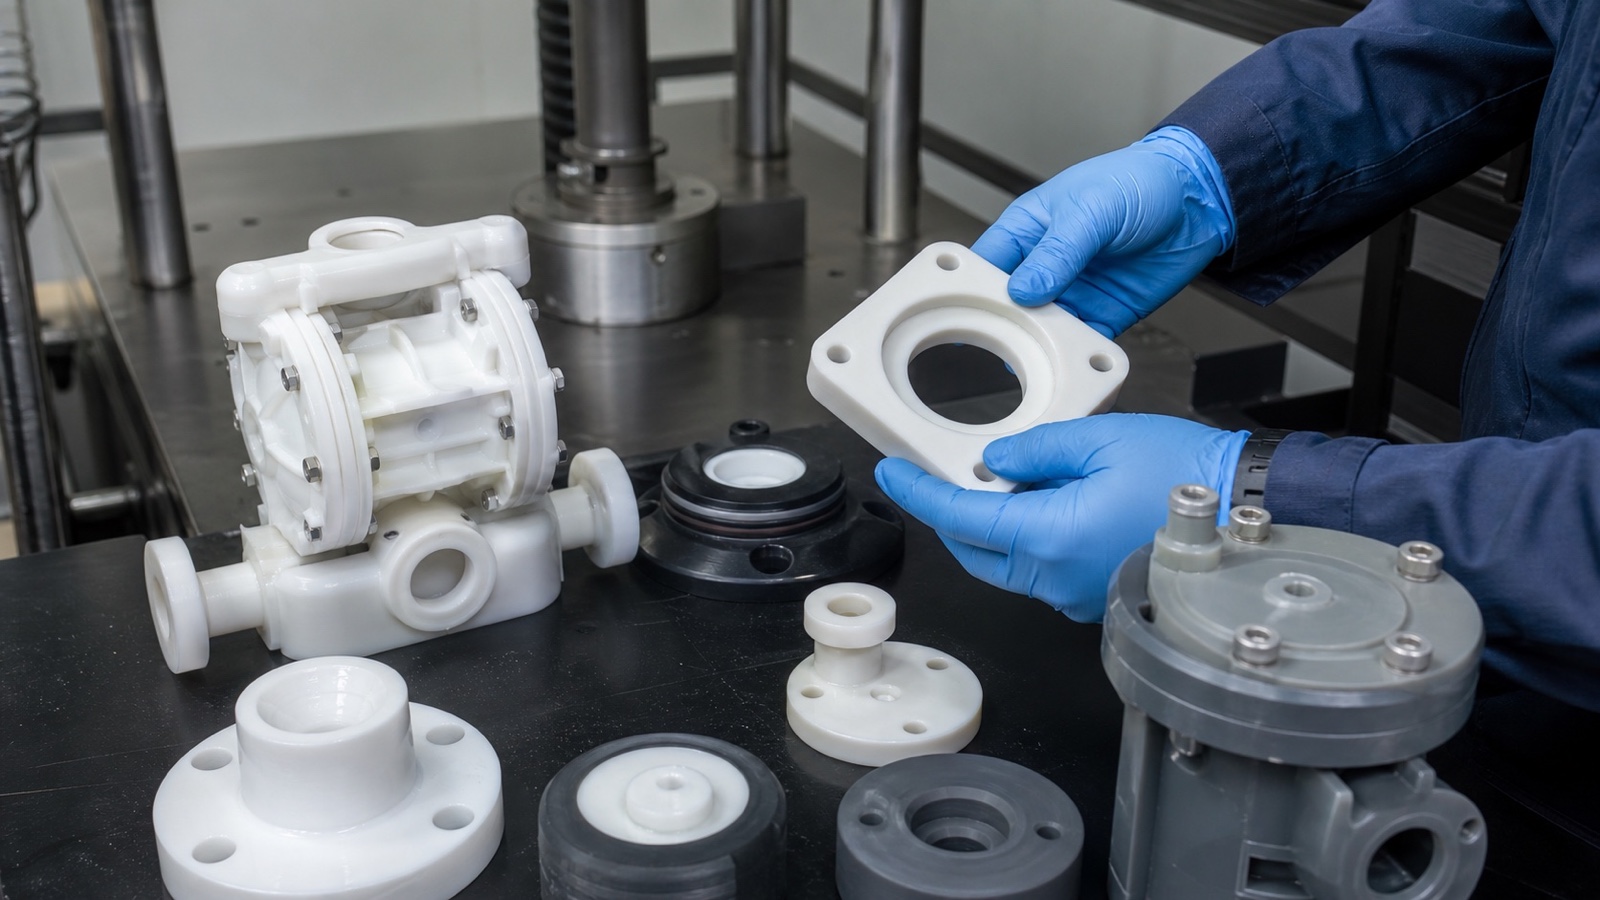
Sobre el papel, ambos materiales son “fáciles de mecanizar” — son blandos y los grados vírgenes no contienen nada que embote una plaquita. En la realidad, son gomosos, aislantes térmicos y propensos al movimiento. Los clientes acuden a nosotros precisamente porque estos comportamientos hacen que el mecanizado de fluoropolímeros sea implacable para talleres de propósito general. Así gestionamos cada factor.
Requisitos de herramientas de corte
La regla para ambos materiales es la misma: filos de corte extremadamente afilados y altamente pulidos. Herramientas de carburo o acero rápido recién afiladas, sin recubrimiento y con generosos ángulos de desprendimiento cortan el material limpiamente; cualquier desgaste o filo rugoso hace que la herramienta frote en lugar de cortar, lo que desgarra la superficie, deja un acabado peludo y genera calor. Reafilamos o cambiamos herramientas agresivamente en estos trabajos — un filo que correría todo el día en aluminio ya está más allá de su mejor momento en una cara de sello de PTFE.
La geometría importa tanto como el filo. Un alto ángulo de desprendimiento y canales pulidos ayudan a evacuar la viruta en lugar de untarla en el corte, y pasadas de acabado ligeras con una herramienta limpia dedicada dan la calidad superficial que exigen las ranuras para O-ring, las caras de sellos y las superficies deslizantes.
Gestión del calor
PTFE y ECTFE son ambos aislantes térmicos con una conductividad térmica muy baja. El calor generado en el filo de corte no tiene adónde ir — no puede disiparse en la pieza como ocurre con los metales — por lo que se acumula exactamente donde no lo desea. Los resultados van desde filos embadurnados y manchas fundidas en ECTFE hasta superficies vidriadas y cargadas de tensiones en PTFE, además de tensiones residuales que deforman la pieza más tarde.
Nuestro enfoque: refrigerante continuo o un chorro de aire focalizado en la zona de corte, velocidades de husillo moderadas, profundidades de corte ligeras y cero tiempo de permanencia con la herramienta frotando. ECTFE añade su propia consideración — cuide su menor punto de ablandamiento, porque un corte en seco agresivo fundirá localmente la superficie antes de que vea humo o decoloración.
Cuidado
El corte en seco agresivo es la causa más común de piezas de fluoropolímero rechazadas que vemos. El calor en el filo funde el material, vitrifica la superficie y fija una distorsión que solo aparece días después del mecanizado — mucho después de que la pieza haya sido enviada.
Tolerancias
La rigidez de ECTFE es una ventaja real en el banco de inspección: se mecaniza de forma predecible y mantiene tolerancias más estrechas con confianza. PTFE es otra historia. Es blando y elástico bajo la herramienta, y como las formas sinterizadas transportan tensiones internas, el material se relaja y se mueve después del corte — un alesaje que mide perfecto en la máquina puede estar desalineado a la mañana siguiente.
Mantener la medida en PTFE es un proceso, no un solo montaje. Esta es la secuencia que usamos para piezas de PTFE de tolerancia estricta:
-
1
Alivie las tensiones del tocho
Recocido térmico antes del mecanizado final para que las tensiones sinterizadas se liberen en el horno, no en su pieza terminada.
-
2
Desbaste generosamente
Elimine la mayor parte del material pronto y deje sobremedida de acabado en todas las caras en lugar de cortar a medida en una pasada.
-
3
Déjelo estabilizarse
Deje reposar la pieza a temperatura ambiente estable para que el material termine de moverse antes de cortar las dimensiones críticas.
-
4
Acabado ligero y con filo
Pequeñas profundidades de corte con herramientas recién pulidas y fuerza de sujeción mínima mantienen la geometría final fiel.
-
5
Inspeccione tarde
Verifique dimensiones horas después del último corte, una vez que la pieza haya dejado de moverse — nunca directamente de la máquina.
Sujeción de piezas
Ambos materiales tienen un bajo módulo de elasticidad, lo que significa que se deforman bajo la presión de sujeción — y cualquier deformación que sujete, la mecaniza. Apriete un bloque de PTFE en una prensa dura estándar y se convierte en un bloque ligeramente abarrilado; corte un bolsillo plano en él, suelte la prensa y el bolsillo ya no es plano.
Nuestras soluciones son simples pero innegociables: mordazas blandas o apoyos de fijación con gran área de contacto, par de apriete deliberadamente bajo, soporte completo bajo secciones delgadas y acabado de las características finas o delicadas al final. Para piezas de pared delgada, trasladamos la sujeción completamente fuera de la pieza — dispositivos de vacío o montaje con adhesivo sostienen el trabajo plano sin presión puntual. ECTFE es más tolerante que PTFE aquí, pero ninguno de los dos materiales recompensa una mano pesada.
¿Cuándo elegir cuál? Una matriz de decisión
Cuando los clientes nos piden que resolvamos la cuestión PTFE vs ECTFE, la reducimos a sus tres o cuatro requisitos dominantes. Estos son los dos bloques de recomendación que usamos internamente:
Elija PTFE cuando…
-
La temperatura extrema o la fricción es el factor decisivo — piezas en servicio cercano a 200–260 °C, o sellos y deslizadores donde el coeficiente de fricción más bajo es el objetivo central.
-
Se requiere inercia química absoluta en un rol no estructural — juntas, aisladores y bujes de baja carga en medios que destruirían cualquier alternativa.
-
Nada debe adherirse a la superficie — detalles de desmoldeo, caras antiincrustantes y superficies de desgaste antiadherentes.
Elija ECTFE cuando…
-
La pieza debe sobrevivir al abuso físico — carcasas, soportes y componentes de válvulas que soportan carga, reciben impacto o no deben presentar fluencia bajo carga de pernos.
-
La contención debe ser hermética a la permeación — revestimientos, conductos y hardware en contacto con fluidos donde incluso la migración traza a través de la pared es inaceptable.
-
La pieza debe soldarse o adherirse — ECTFE es procesable por fusión y se une mucho más fácilmente que PTFE, que resiste tanto la soldadura como la adhesión.
| Pieza mecanizada típica | Nuestra opción habitual | Why |
|---|---|---|
| Asientos de válvula, sellos blandos, juntas | PTFE (a menudo con carga) | Inercia, capacidad de temperatura y baja fricción; los rellenos de vidrio o carbono controlan la fluencia bajo carga de pernos. |
| Revestimientos de tanques, componentes de conductos, contención en contacto con fluidos | ECTFE | Barreras a la permeación, tenacidad al impacto y la capacidad de soldar el conjunto. |
| Patines de baja fricción y aisladores | PTFE | El coeficiente de fricción más bajo de cualquier polímero sólido, en aplicaciones de baja carga. |
| Carcasas y soportes expuestos químicamente | ECTFE | La rigidez y resistencia al impacto que PTFE no puede ofrecer estructuralmente. |
Preguntas frecuentes (FAQ)
Estas son las preguntas que más escuchamos en las llamadas de cotización sobre piezas mecanizadas de fluoropolímeros.
¿Cuáles son las diferencias clave entre PTFE y ECTFE?
La compensación central es mecánica frente a químico-térmica. PTFE es el campeón en química y temperatura — inercia casi universal y servicio hasta alrededor de 260 °C — pero es blando y presenta fluencia bajo carga. ECTFE es el campeón mecánico — aproximadamente el doble de la resistencia a tracción, mayor dureza, una resistencia a la permeación muy superior y soldabilidad sencilla — con una resistencia química aún excelente (aunque no universal) y un techo práctico alrededor de 150 °C. Regla general: si la pieza debe ser inerte o caliente pero sin carga, elija PTFE; si estará cargada, expuesta a impacto o la barrera es crítica, elija ECTFE.
¿Fluoropolímero es lo mismo que PTFE?
No. “Fluoropolímero” es la familia de plásticos construidos sobre química del flúor — PTFE, FEP, PFA, PVDF, ETFE, ECTFE y otros. PTFE es el miembro más antiguo y conocido, razón por la cual los términos se usan indistintamente. Cuando un plano o proveedor dice “pieza de fluoropolímero”, siempre precise la resina exacta, porque el comportamiento de mecanizado y el rango de rendimiento difieren significativamente dentro de la familia.
¿Cuáles son las desventajas de PTFE?
Tres principales desde la perspectiva de piezas mecanizadas. Primero, la fluencia: bajo carga sostenida PTFE se deforma con el tiempo, lo que destruye la estabilidad dimensional en componentes de precisión. Segundo, la blandura: se raya, se abolla y es difícil de sujetar en dispositivos y mantener en tolerancia. Tercero, la unión: PTFE es notoriamente difícil de adherir sin tratamiento especial de superficie y no puede soldarse por fusión en absoluto. Los grados con carga mitigan parte de estos problemas, con costos adicionales y cambios en el comportamiento frente a medios químicos.
¿ETFE es mejor que PTFE?
Diferente, no mejor. ETFE cambia parte de la universalidad química y el carácter antiadherente de PTFE por una dureza y rigidez mucho mayores, lo que lo hace atractivo donde domina el abuso mecánico — piezas estructurales para manejo químico, películas y revestimientos protectores. Comparado con ECTFE, ETFE ofrece un rendimiento mecánico algo mayor, mientras que ECTFE generalmente gana en resistencia química y a la permeación. Si la fuerza es el factor y las temperaturas son moderadas, ETFE y ECTFE superan a PTFE; si domina la inercia o el calor, PTFE sigue siendo la referencia. Vale la pena comparar los tres antes de congelar un plano.
Conclusión: optimizar su selección de material
No existe un material mejor en abstracto — solo el material correcto para el entorno específico de su pieza. PTFE es la respuesta cuando la temperatura extrema, la fricción más baja o la inercia química absoluta definen el éxito. ECTFE es la respuesta cuando la pieza debe soportar carga, resistir impacto, bloquear la permeación o soldarse y mecanizarse con dimensiones estables. La mayor parte del retrabajo que nos piden rescatar proviene de elegir por familiaridad en lugar del entorno de aplicación — una decisión que cuesta una ronda de prototipo acertarla y varias si se equivoca.
Nuestra recomendación más firme: defina el material antes de finalizar el modelo CAD. Las tolerancias, los espesores de pared, las características de sujeción y los detalles de unión cambian según si la pieza es de PTFE o ECTFE. Hable con su proveedor de material o socio de mecanizado temprano — una breve conversación de ingeniería antes de congelar el diseño ahorra rutinariamente semanas de iteración. En PlasticCNCPro mecanizamos ambos materiales (además de PVDF, PEEK, PPS, PEI y el amplio rango de polímeros de ingeniería) y ayudamos regularmente a los clientes a re-seleccionar materiales cuando aparecen problemas de calor, exposición química o estabilidad dimensional en diseños existentes.
Obtener una cotización
Analice su proyecto de mecanizado en PTFE o ECTFE
Envíenos su plano 2D, modelo 3D, material objetivo, cantidad, tolerancia y detalles de la aplicación. Nuestros ingenieros revisarán la fabricabilidad, confirmarán el fluoropolímero adecuado — o sugerirán una alternativa mejor — y volverán con una cotización clara y una recomendación de producción. Bienvenidos prototipos, tiradas de bajo volumen y producción repetitiva.