材料選擇指南 · 氟聚合物
PTFE 與 ECTFE:哪種氟聚合物更適合機械加工零件?
PTFE 和 ECTFE 是我們 CNC 加工廠中最常被要求的兩種氟聚合物,也是最容易被混淆的兩種。這正是我們在進行任何切削加工前,與客戶進行詳細比較的原因,以便您能準確地為您的機械加工零件鎖定最合適的材料。
簡介:氟聚合物的工程難題
氟聚合物的存在是為了完成其他塑膠無法勝任的工作:例如襯墊濃酸容器、密封暴露於高溫腐蝕性介質的泵殼、以及絕緣必須長期保持惰性和尺寸穩定的組件。在化學加工廠、半導體晶圓廠、醫學實驗室和工業自動化領域,當溶劑、鹵素和高溫同時存在時,它們往往是最後能堅持使用的材料。
在該系列中,有兩個名稱在我們的報價需求中佔據主導地位: PTFE (聚四氟乙烯) and ECTFE (乙烯-氯三氟乙烯)。在數據表上,它們看起來像表親——兩者都富含氟、化學性質堅韌且易於加工。然而,在 CNC 機床上,它們的表現卻大不相同,一個零件若選錯了材料,性能可能會大打折扣。如果您為承重化學外殼指定 PTFE,它會發生蠕變;如果您為 200 °C 的密封件指定 ECTFE,它在 PTFE 還沒開始受熱前就會先軟化。
本文的目的很簡單:為您提供一個清晰的決策框架,根據您的零件實際經歷的環境——化學、溫度、機械負載、滲透風險和公差要求——而不是基於對品牌的熟悉程度來進行選擇。以下所有內容均直接來自我們為全球 B2B 客戶加工這兩種材料的工作經驗。
關鍵要點
在 PTFE 與 ECTFE 的決策中,沒有絕對「更好」的材料,只有與您的零件實際所處環境、負載和公差要求最匹配的材料。
概覽:快速比較表
如果您在設計審查前只有 60 秒的時間,這就是我們在白板上繪製的總結。數值為室溫下未填充級別的典型值——實際性能始終取決於特定的等級、填充物和材料形狀。
| 屬性 | PTFE (Teflon) | ECTFE (Halar) | 快速結論 |
|---|---|---|---|
| 耐化學性 | 近乎通用的惰性——現有化學耐受性最強的塑膠之一。 | 在大多數酸、鹼和鹵素中表現出色,在濕氯和氧化劑方面表現突出。 | PTFE |
| 溫度限制 | 約 260 °C 連續使用。 | 約 150 °C 連續使用。 | PTFE |
| 機械強度 | 軟、硬度低;在持續負載下會蠕變。 | 拉伸強度約為兩倍,硬度和剛度明顯更高。 | ECTFE |
| 可加工性(公差保持) | 易於切削,但切削後會持續變形;難以達到嚴格公差。 | 更剛硬、尺寸更穩定,更容易加工至目標尺寸。 | ECTFE |
| 抗滲透性 | 良好,但小分子遷移速度比 ECTFE 快。 | 所有氟聚合物中最好的材料之一。 | ECTFE |
| 典型成本 | 樹脂成本通常較低,且材料庫存規格最齊全。 | 樹脂成本較高;庫存規格較少,原料可能需要特別訂購。 | PTFE |
結論反映了機械加工組件最常見的結果——您的應用程序可能會對這些因素進行不同的權重分配。請務必根據特定的數據表確認最終屬性。
了解這些材料
這兩種材料都屬於氟聚合物家族,但它們是由不同的化學結構構建而成,加工方式也完全不同。這一事實解釋了您在後續過程中會遇到的幾乎所有實際差異——從零件在使用中的表現到它在銑床上的表現。
什麼是 PTFE (Teflon)?
PTFE 是一條完全氟化的碳鏈——主鏈上的每個氫原子都被氟取代。這種結構使其以潤滑、不粘且對化學侵蝕幾乎完全惰性而聞名。幾十年來,它一直是其他材料無法生存的應用領域的黃金標準:高溫、潮濕、腐蝕性、高純度——PTFE 通常是工程師首先想到的默認答案。
觸感上,PTFE 感覺柔軟且具有明顯的蠟狀感。您可以輕易地用指甲在塊材上留下凹痕,它幾乎可以自己滑過工作台。這些品質使其成為出色的密封件和軸承面——同時也是一種極難進行精密加工的材料。它也不能進行熔融加工:PTFE 材料是通過粉末壓縮燒結而成的,這就是為什麼該材料帶有內部應力,這在後續的加工過程中非常重要。等級從原始 PTFE 到玻璃、碳和青銅填充化合物,這些填充物可以改善耐磨性和蠕變行為。
什麼是 ECTFE (Halar)?
ECTFE 是乙烯和氯三氟乙烯的共聚物,鏈中交替的單元產生了一種更堅韌、半結晶的熱塑性塑膠。與 PTFE 不同,它是可熔融加工的——擠出和模塑的材料形狀尺寸均勻,成品零件可以焊接,這開啟了 PTFE 無法提供的製造選擇。
從實際角度來看,ECTFE 保留了大多數選擇氟聚合物所需的化學特性,同時增加了約兩倍於 PTFE 的拉伸強度、更高的硬度、遠優於 PTFE 的抗衝擊性和顯著更強的抗滲透性。它以 Halar 的商品名最為人所知,並被廣泛指定用於最苛刻化學環境中的襯裡、管道和潤濕組件。
側面比較概況
PTFE · 聚四氟乙烯
惰性、耐熱專家
約 260 °C 連續使用,具有近乎通用的化學惰性,是所有固體聚合物中摩擦係數最低的。代價是:它很軟、在負載下會蠕變、難以粘合,且在加工後會發生變形。
ECTFE · 乙烯-氯三氟乙烯
堅韌、可焊接的主力
一種可熔融加工的氟聚合物,具有約兩倍於 PTFE 的拉伸強度、更高的硬度、頂級的抗滲透性和易於焊接的特性——代價是實際使用溫度上限約為 150 °C。
機械加工組件的關鍵差異
在我們報價的大多數項目中,三個差異決定了 PTFE 與 ECTFE 的問題:材料如何承載負載、其化學和熱範圍有多廣,以及它阻擋流體穿過零件壁的能力如何。
機械強度與耐用性
ECTFE 是機械性能上的明確贏家。憑藉大約兩倍於 PTFE 的拉伸強度、更高的硬度和更剛性的模量,它是任何需要結構完整性的機械加工零件的正確選擇:外殼、支架、閥門組件、導軌以及任何承受衝擊或螺栓負載的細節。它之所以能保持形狀,是因為其分子結構能更好地抵抗變形。
相比之下,PTFE 因一種我們經常看到的失效模式而聞名: 冷流(蠕變)。在持續負載下——即使在室溫下——原始 PTFE 也會緩慢變形並從負載區擠出。經典的例子是安裝時正確擰緊的墊圈或閥座,但在幾週後會鬆弛,直到夾緊力喪失並導致接頭洩漏。對於精密加工零件,蠕變意味著尺寸不穩定,而尺寸不穩定意味著零件雖然通過了最終檢驗,但在現場卻會失效。
為什麼這很重要
如果您的圖紙要求公差小於幾百分之一毫米,且零件需要承受負載,原始 PTFE 將在每一步都給您帶來麻煩——它在離開機床後會持續移動。請改用 ECTFE、指定填充等級的 PTFE,或者將零件設計為由其他組件承載負載。
耐化學性和耐熱性
這兩種材料的化學性能都很出色——畢竟它們屬於氟聚合物家族。但 PTFE 自成一類:它基本上對工業中幾乎所有物質都呈惰性,能抵抗幾乎所有酸、鹼和溶劑的侵蝕,並且在約 260 °C 下仍可連續使用。當問題是「什麼材料能承受包括高溫在內的一切?」時,答案幾乎總是 PTFE。
ECTFE 也涵蓋了廣泛的化學範圍,在特定領域中,它不僅僅是合適,而且表現卓越。它在強無機酸、濕氯、二氧化氯、次氯酸鈉和熱濃硫酸方面表現出色,這些環境足以摧毀大多數工程塑膠。它的局限性在於熱性能:連續使用溫度約為 150 °C,比 PTFE 低了大約一百度。超過這個上限,決策就變得非常明確了。
現場筆記
對於氯、次氯酸鹽和氧化酸的容器零件,我們通常會引導客戶選擇 ECTFE。化學耐受性、滲透性能和可焊接性的組合在這些特定應用中勝過 PTFE,且加工後的零件在使用中能更好地保持尺寸。
抗滲透性
滲透是分子緩慢直接穿過材料壁的遷移——沒有裂縫,沒有孔洞,只是分子水平上的擴散。對於襯裡、管道組件和容器硬體,這是一種無聲的失效模式:容器看起來完美無缺,但少量腐蝕性介質會緩慢通過並侵蝕後面的結構。
這就是 ECTFE 贏得聲譽的地方。其更緻密的半結晶結構使其具有所有氟塑膠中最低的滲透率之一,這就是為什麼在需要防止流體遷移至關重要的襯裡和容器零件中,它經常被優先選用——包括化學輸送系統、濕法處理管道和氯處理硬體。PTFE 雖然不錯,但其結構允許小分子更快地通過;在需要長期保持密封的屏障應用中,單純加厚 PTFE 襯裡往往只是權宜之計,而 ECTFE 則提供了真正的屏障。
加工指南:PTFE 和 ECTFE 在 CNC 上的表現
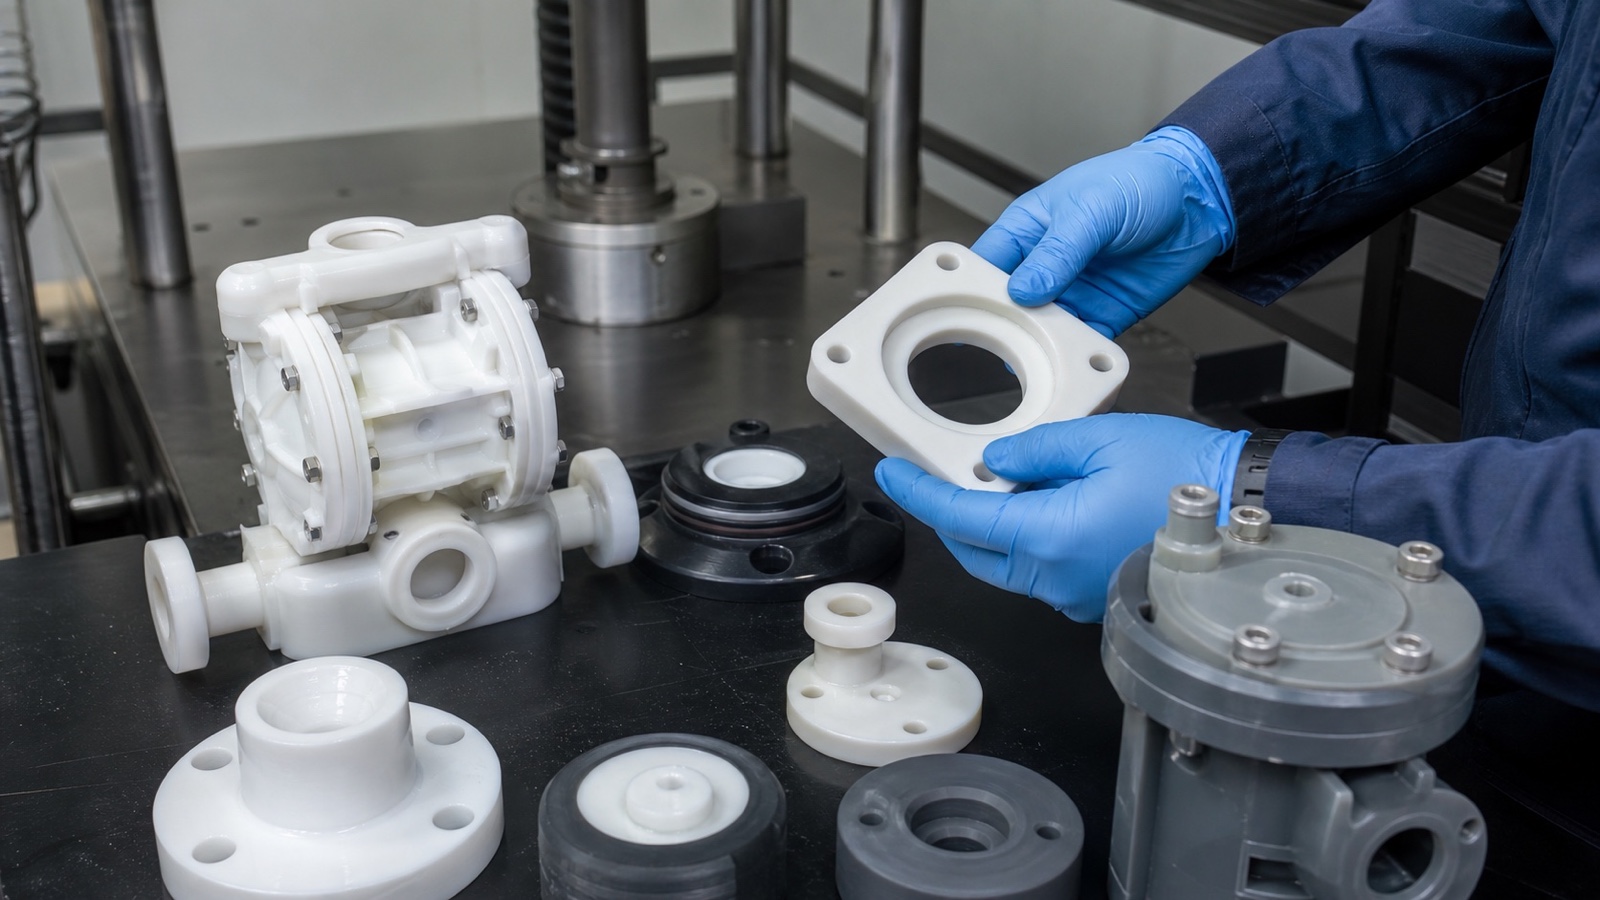
在理論上,這兩種材料都「易於加工」——它們很軟,且原始等級不含任何會使刀具變鈍的成分。實際上,它們具有黏性、隔熱性且容易變形。客戶之所以來找我們,正是因為這些特性使得氟聚合物加工對於通用型工廠來說非常不友善。以下是我們管理每個因素的方法。
刀具要求
這兩種材料的規則相同:鋒利、高度拋光的切削刃。剛磨好的未塗層硬質合金或高速鋼刀具,配合大正前角,能乾淨地剪切材料;任何鈍化或粗糙的邊緣都會導致刀具摩擦而不是切削,這會撕裂表面、留下模糊的飾面並產生熱量。我們在這些工作中會積極重新研磨或更換刀具——在鋁材上可以運行一整天的刀刃,在 PTFE 密封面上已經遠遠達不到最佳狀態。
幾何形狀與鋒利度同樣重要。高前角和拋光的排屑槽有助於排屑,避免其黏在切削區,而使用專用清潔刀具進行輕量精加工,可以獲得 O 型環槽、密封面和滑動表面所需的表面品質。
熱量管理
PTFE 和 ECTFE 都是導熱係數極低的隔熱材料。在切削刃處產生的熱量無處可去——它不像金屬那樣能排入零件中——因此它會累積在您最不希望的地方。結果範圍從 ECTFE 上黏糊糊的邊緣和熔化的污點,到 PTFE 上釉化、充滿應力的表面,再加上會在後期導致零件翹曲的殘餘應力。
我們的方法:對切削區進行連續冷卻或聚焦空氣噴射、適中的主軸轉速、淺切深,以及刀具切削時零停留時間。ECTFE 增加了額外的考慮因素——注意其較低的軟化點,因為劇烈的乾切削會在您看到煙霧或變色之前就在局部熔化表面。
注意
劇烈的乾切削是我們看到氟聚合物零件被拒收的最常見原因。切削刃處的熱量熔化了材料,使表面釉化並鎖定了變形,這種變形往往在加工後幾天才顯現出來——遠在零件出貨之後。
公差
ECTFE 的剛性在檢驗台上是一個真正的優勢:它加工起來可預測,並能自信地保持更嚴格的公差。PTFE 則是另一回事。它在刀具下柔軟且有彈性,並且由於燒結材料帶有內部應力,材料在切削後會鬆弛並移動——一個在機器上測量完美的孔,到第二天早上可能就會偏離位置。
在 PTFE 上保持尺寸是一個過程,而不是單一的設置。這是我們用於精密公差 PTFE 零件的順序:
-
1
釋放坯料應力
在最終加工前進行熱退火,以便燒結產生的應力在烤箱中釋放,而不是在您的成品零件中釋放。
-
2
粗加工留有餘量
儘早去除大部分餘量,並在所有面上留有精加工餘量,而不是一次切削到尺寸。
-
3
讓它穩定
將零件置於穩定的室溫下靜置,以便材料在關鍵尺寸加工前完成移動。
-
4
輕量且鋒利的精加工
使用剛拋光的刀具進行小切深,並保持最小的夾緊力,以保持最終的幾何精度。
-
5
延遲檢驗
在最後一次切削後的幾個小時內驗證尺寸,待零件停止移動後再檢查——切勿直接從機器上下來就檢查。
工件夾持
這兩種材料的彈性模量都很低,這意味著它們會在夾緊壓力下變形——無論您夾緊時造成什麼變形,您都會將其加工進去。將 PTFE 塊夾在標準硬虎鉗中,它會變成一個略帶桶形的塊;在裡面切一個平槽,鬆開虎鉗,槽就不再平坦了。
我們的修復方法簡單但不可協商:使用具有大接觸面積的軟爪或夾具墊、刻意降低夾緊力矩、在薄截面下提供全面支撐,並最後加工薄或精細的特徵。對於薄壁零件,我們完全將夾緊力移出零件——真空夾具或黏合劑/固定安裝可以在沒有點壓力的情況下將工件固定平整。ECTFE 在這方面比 PTFE 更寬容,但這兩種材料都不適合重手操作。
何時選擇哪種?決策矩陣
當客戶要求我們解決 PTFE 與 ECTFE 的問題時,我們會將其簡化為他們的三到四個主要要求。這是我們內部使用的兩個推薦塊:
選擇 PTFE 的情況:
-
極端溫度或摩擦是驅動因素 — 零件工作溫度接近 200–260 °C,或密封件和滑動件,其中最低摩擦係數是整個應用的重點。
-
在非結構性角色中需要絕對的化學惰性 — 在會摧毀所有替代品的介質中的墊圈、絕緣體和低負載襯套。
-
表面不能有任何物質黏附 — 脫模細節、防污面和不粘耐磨表面。
選擇 ECTFE 的情況:
-
零件必須經受物理濫用 — 承受負載、承受衝擊或在螺栓負載下不得蠕變的外殼、支架和閥門組件。
-
容器必須防滲透 — 襯裡、管道和潤濕硬體,其中即使是微量的穿透也是不可接受的。
-
零件必須焊接或粘合 — ECTFE 是可熔融加工的,比 PTFE 更容易連接,後者既抗焊接又抗粘合。
| 典型的機械加工零件 | 我們通常的默認選擇 | Why |
|---|---|---|
| 閥座、軟密封件、墊圈 | PTFE (通常是填充級) | 惰性、溫度能力和低摩擦;玻璃或碳填充物可控制螺栓負載下的蠕變。 |
| 槽襯、管道組件、潤濕容器 | ECTFE | 滲透屏障、抗衝擊韌性和焊接組件的能力。 |
| 低摩擦耐磨墊和絕緣體 | PTFE | 在低負載應用中,所有固體聚合物中最低的摩擦係數。 |
| 接觸化學品的外殼和支架 | ECTFE | PTFE 在結構上無法提供的剛度和抗衝擊性。 |
常見問題 (FAQ)
這些是我們在關於氟聚合物機械加工零件的報價電話中最常聽到的問題。
PTFE 和 ECTFE 的主要區別是什麼?
核心權衡是機械性能與化學熱性能。PTFE 是化學和溫度冠軍——近乎通用的惰性,使用溫度高達約 260 °C——但它很軟,且在負載下會蠕變。ECTFE 是機械冠軍——拉伸強度約為兩倍、硬度更高、抗滲透性遠好於 PTFE,且易於焊接——同時仍具有出色(儘管不是通用)的耐化學性,實際使用上限約為 150 °C。經驗法則:如果是惰性或高溫但無負載,選擇 PTFE;如果是有負載、受衝擊或屏障要求關鍵,選擇 ECTFE。
氟聚合物與 PTFE 是一樣的嗎?
不。 「氟聚合物」是基於氟化學構建的塑膠家族——PTFE、FEP、PFA、PVDF、ETFE、ECTFE 等等。PTFE 是最古老且最著名的成員,這就是為什麼這兩個術語會被互換使用。當圖紙或供應商說「氟聚合物零件」時,請務必確定具體的樹脂,因為該系列產品的加工行為和性能範圍差異很大。
PTFE 的缺點是什麼?
從機械加工零件的角度來看,有三個主要缺點。首先,冷流:在持續負載下,PTFE 會隨時間推移而變形,這會破壞精密組件的尺寸穩定性。其次,柔軟度:它容易劃傷、凹陷,且難以夾持在夾具中並達到公差要求。第三,連接:PTFE 在沒有特殊表面處理的情況下難以粘合,且根本無法進行熔融焊接。填充等級可以減輕其中一些問題,但會增加成本並改變化學暴露行為。
ETFE 比 PTFE 好嗎?
是不同,不是更好。ETFE 用 PTFE 的部分化學通用性和不粘特性換取了更高的韌性和剛度,使其在機械濫用嚴重的應用中(如結構性化學處理零件、保護膜和襯裡)具有吸引力。與 ECTFE 相比,ETFE 提供略高的機械性能,而 ECTFE 在耐化學性和滲透性方面通常勝出。如果強度是驅動因素且溫度適中,ETFE 和 ECTFE 都優於 PTFE;如果惰性或高溫佔主導地位,PTFE 仍然是參考標準。在鎖定圖紙之前,值得將這三種材料進行比較。
結論:優化您的材料選擇
沒有絕對更好的材料,只有適合您零件特定環境的材料。當極端溫度、最低摩擦係數或絕對化學惰性決定成功時,PTFE 就是答案。當零件必須承載負載、抵抗衝擊、阻擋滲透或需要焊接並加工至穩定尺寸時,ECTFE 就是答案。我們被要求補救的大多數返工都來自於基於熟悉度而非應用環境的選擇——這是一個需要一輪原型才能做對,但做錯卻要付出數輪代價的決定。
我們最強烈的建議:鎖定材料 在...之前 在您確定 CAD 模型之前。公差、壁厚、夾緊特徵和連接細節都會根據零件是 PTFE 還是 ECTFE 而發生變化。儘早與您的材料供應商或加工合作夥伴溝通——在設計凍結前進行短暫的工程對話通常可以節省數週的迭代時間。我們 PlasticCNCPro 加工這兩種材料(以及 PVDF、PEEK、PPS、PEI 和更廣泛的工程聚合物範圍),並在現有設計中出現高溫、化學暴露或尺寸穩定性問題時,定期幫助客戶重新選擇材料。
獲取報價
討論您的 PTFE 或 ECTFE 加工項目
將您的 2D 圖紙、3D 模型、目標材料、數量、公差和應用詳細信息發送給我們。我們的工程師將審查可製造性,確認正確的氟聚合物——或建議更好的替代方案——並給出明確的報價和生產建議。歡迎原型、小批量運行和重複生產。