Guide d'ingénierie · Choix du matériau
Pourquoi la densité du matériau est essentielle pour les grands composants plastiques usinés en CNC
La densité est l'un des premiers paramètres que nous vérifions lorsqu'un client nous envoie un plan pour une grande pièce en plastique. Elle influence la façon dont une plaque conserve sa planéité sur la machine, la quantité de chaleur que l'outil doit combattre et le comportement de la pièce finie en service. Voici comment nous l'abordons chez PlasticCNCPro.
Introduction
Usiner une petite douille en plastique et usiner une plaque de polymère technique de 600 mm de large sont deux opérations très différentes. Dès qu'une pièce gagne en encombrement, les petits problèmes deviennent importants : une plaque qui absorbe la chaleur de manière inégale, une paroi qui se déforme après la première ébauche, ou un montage qui maintient la matière suffisamment pour l'usiner, mais pas assez pour la garder plane. Les grands composants révèlent les propriétés du matériau beaucoup plus clairement que les petits.
La densité sous-tend bon nombre de ces comportements. Ce n'est pas la seule propriété qui compte, mais elle influence la façon dont le matériau réagit au serrage, la manière dont il évacue la chaleur de la zone de coupe, sa rigidité sous la broche et la masse qu'il ajoute à l'ensemble final. Comprendre la densité dès le départ permet aux ingénieurs et aux régleurs de faire de meilleurs choix avant la première coupe.
Ce guide explique ce que signifie la densité pour les plastiques techniques, comment elle affecte la stabilité d'usinage et le coût, et comment l'équilibrer avec l'usinabilité et les exigences d'application. L'objectif est pratique : vous aider à spécifier un matériau et un procédé qui donnent des résultats prévisibles sur les grandes pièces.
Sur les grandes pièces, la densité n'est pas seulement un chiffre de fiche technique. Elle détermine la résistance du matériau pendant l'usinage et son niveau de déformation une fois l'usinage terminé.
1. Définition de la densité des matériaux en plasturgie technique
La densité est la masse par unité de volume, généralement exprimée en g/cm³. Pour les polymères, elle dépend de la façon dont les chaînes polymères se tassent à l'état solide, du degré de cristallinité et de la présence éventuelle de charges ou de renforts dans la nuance. Deux plastiques de chimie similaire peuvent présenter des densités sensiblement différentes selon leur transformation et leur formulation.
Masse moléculaire, compacité et propriétés physiques
Une masse moléculaire plus élevée et un tassement plus efficace des chaînes font généralement augmenter la densité, et tendent à améliorer la rigidité, la résistance à l'usure et le comportement dimensionnel. Les zones cristallines se compactent plus que les zones amorphes, ce qui explique pourquoi les matériaux semi-cristallins, comme le polyéthylène et l'acétal, présentent souvent une densité supérieure à celle des plastiques amorphes de catégorie de poids similaire. La densité sert donc d'indicateur rapide du comportement probable de la structure moléculaire sous charge et sous chaleur.
Plastiques à haute densité et à basse densité
Les appellations peuvent prêter à confusion. Le PEHD est dit « haute densité » parce qu'il est plus dense que le PEBD au sein de la famille des polyéthylènes, mais sa densité reste inférieure à celle de l'acétal, du nylon ou du PEEK. Lorsque nous parlons de matériaux à haute densité dans un contexte d'usinage, nous désignons généralement les polymères techniques les plus denses et les nuances chargées. Les matériaux à basse densité comprennent le PEBD et de nombreux produits expansés ou alvéolaires, légers et faciles à découper, mais offrant une rigidité limitée.
Référence indicative de densité (nuances non chargées, valeurs approximatives)
| Matériau | Densité approx. (g/cm³) | Plage de densité |
|---|---|---|
| LDPE | ~0.92 | Low |
| UHMW-PE | ~0.93 | Faible à moyenne |
| HDPE | ~0.95 | Faible à moyenne |
| Nylon (PA6) | ~1.14 | Medium |
| PEEK | ~1.32 | Moyenne à élevée |
| Acétal (POM) | ~1.41 | High |
| PVDF | ~1.78 | Très élevée |
| PTFE | ~2.2 | Très élevée |
Les valeurs sont approximatives pour les nuances non chargées courantes. Les nuances chargées de verre, de carbone ou de minéraux peuvent différer sensiblement ; vérifiez toujours la fiche technique du fournisseur pour votre nuance exacte.
Quel plastique a la densité la plus élevée, et pourquoi cela compte-t-il pour un usage industriel ?
Parmi les polymères techniques courants, le PTFE est généralement le matériau non chargé le plus dense, suivi du PVDF et de l'acétal. Les nuances chargées peuvent dépasser ces valeurs. Pour un usage industriel, une densité plus élevée s'accompagne souvent d'une plus grande rigidité, d'un fluage plus faible et d'une meilleure stabilité dimensionnelle sous charge, mais elle signifie aussi une masse plus importante par pièce et, dans certains cas, un matériau plus difficile à découper proprement. Le PTFE présente un profil très différent : excellente résistance chimique et faible coefficient de frottement, mais il est mou sous charge et sujet à la déformation lors de l'usinage. Le choix dépend de votre priorité : rigidité, résistance chimique, poids ou usinabilité.
2. Pourquoi la densité détermine les performances d'usinage
Sur une grande pièce, la densité du matériau se manifeste de trois façons principales sur la machine. Elle détermine le comportement de la plaque sous les efforts de serrage et de coupe, la manière dont la chaleur s'évacue de la coupe, et la stabilité de l'ensemble lorsque la broche travaille fortement.
Stabilité structurelle : prévenir le gauchissement et la déformation
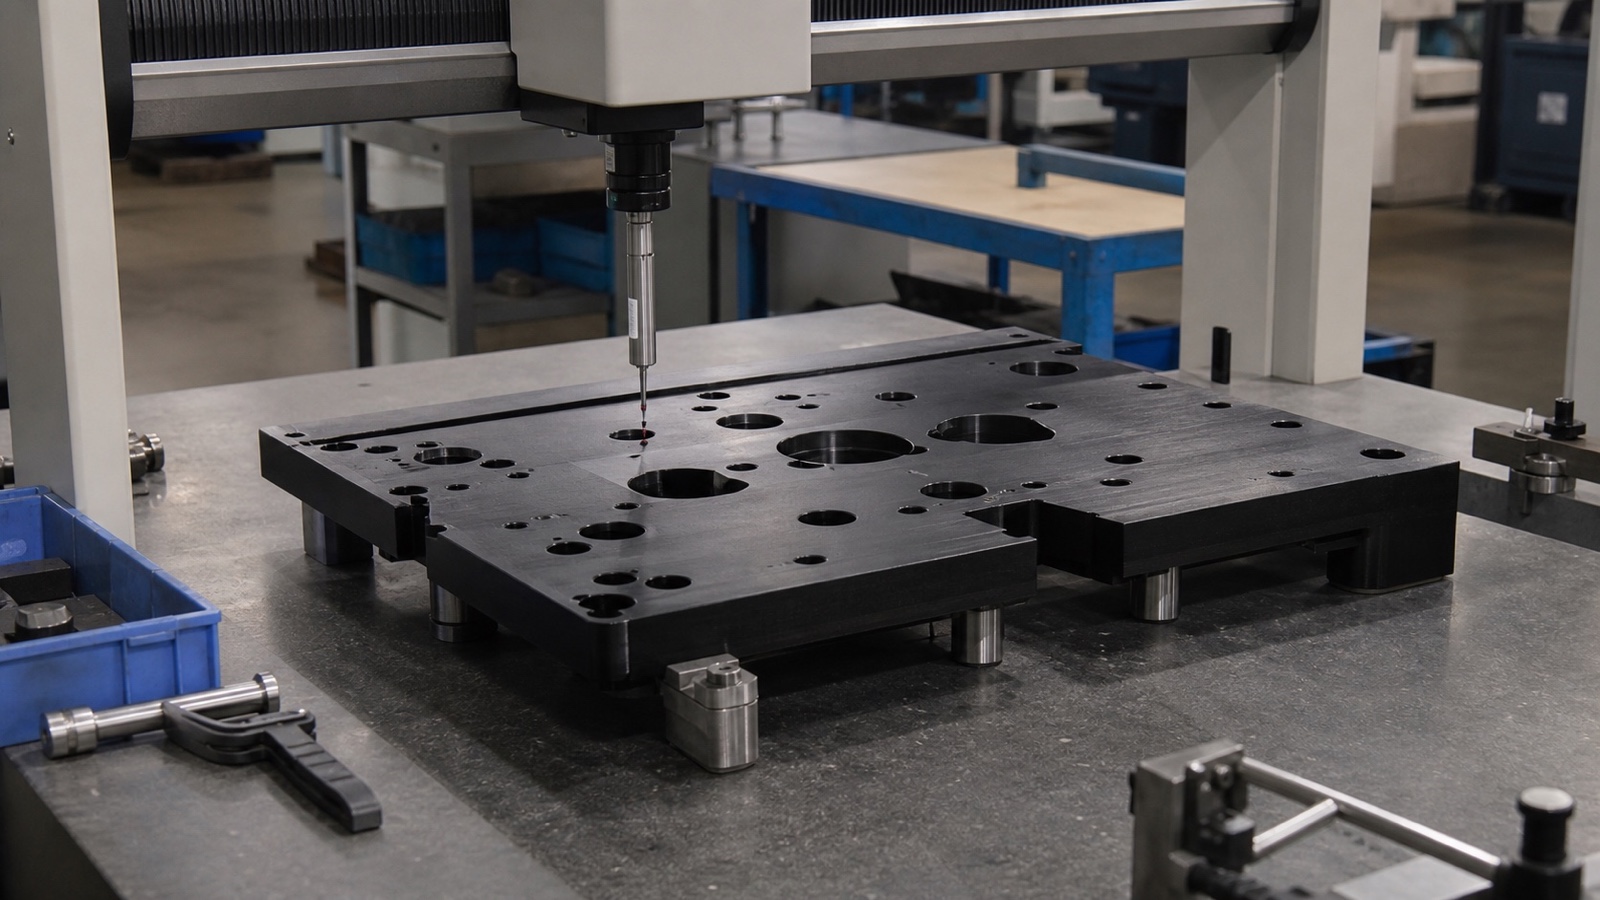
Les matériaux plus denses et plus rigides résistent aux petites déformations élastiques et plastiques qui deviennent visibles sur les grandes pièces. Une plaque mince ou large en plastique peu dense et de faible module peut fléchir sous la pression de serrage, puis reprendre sa forme une fois libérée, de sorte que la planéité finale ne correspond plus au programme. Les nuances à haute densité conservent généralement mieux leur forme pendant l'ébauche et la finition, ce qui en fait un choix plus sûr pour les composants longs et plats, tels que les bandes d'usure, les capots de machine et les grands panneaux isolants.
Remarque d'ingénierie
La stabilité ne dépend pas uniquement de la densité. L'absorption d'humidité, les contraintes résiduelles issues de l'extrusion ou du moulage, et la température modifient aussi les dimensions. La densité aide, mais elle doit être associée aux bonnes étapes de procédé.
Gestion thermique et dissipation de la chaleur
Les plastiques sont de mauvais conducteurs thermiques comparés aux métaux ; la chaleur générée au niveau de l'arête de coupe a donc tendance à rester proche de la coupe. Les nuances plus denses conduisent généralement mieux la chaleur que les mousses légères, mais l'effet le plus important concerne la quantité de chaleur générée par la coupe elle-même. Un matériau dense et rigide, usiné avec un outil bien affûté et un avance régulière, produit généralement un cisaillement plus propre, alors qu'un matériau tendre ou peu dense peut se déformer ou fondre si l'avance et la vitesse ne lui sont pas adaptées.
C'est pourquoi les matériaux plus denses nécessitent souvent une stratégie de refroidissement différente. Pour de nombreux plastiques techniques, nous utilisons un soufflage d'air ou une brume de lubrifiant contrôlée plutôt qu'un arrosage abondant, car certains fluides peuvent provoquer un gonflement ou une fissuration sous contrainte dans certains polymères. Le choix dépend de la chimie de la nuance, et pas seulement de sa densité ; nous vérifions donc la compatibilité avant de définir le procédé.
Vibrations et broutage lors du fraisage intensif
Le broutage est une vibration auto-entretenue entre l'outil et la pièce. Les matériaux plus denses et plus rigides offrent à l'outil une plateforme plus stable et amortissent mieux les résonances indésirables que les matières tendres à faible module. Sur une grande plaque qui n'est supportée qu'en quelques points, un matériau plus rigide réduit également la flexion de la pièce sous l'effort de coupe, ce qui maintient la profondeur de passe réelle plus proche de la valeur programmée.
3. Impact de la densité sur les coûts de production
La densité influence le coût de manière souvent difficile à percevoir lorsqu'on compare uniquement les prix des matières premières. Ses effets apparaissent dans la consommation d'outils, le temps de cycle et la quantité de matière qui finit au rebut.
Usure et durée de vie des outils
Les charges denses et abrasives sont le principal facteur d'usure des outils. Les renforts en fibre de verre et en fibre de carbone augmentent la densité et la rigidité, mais agissent comme des abrasifs fins sur l'arête de coupe. Un outil qui fonctionne pendant de nombreuses heures dans de l'acétal non chargé peut nécessiter un remplacement beaucoup plus rapide dans un nylon chargé de verre. Nous suivons cet aspect de près, car l'usure de l'outil modifie à la fois l'état de surface et la constance dimensionnelle sur l'ensemble d'un lot de production.
Liste de contrôle : gestion de l'usure liée aux charges
-
1
Identifier tôt les nuances chargées
Confirmez si le matériau est chargé de verre, de carbone ou de minéraux avant de chiffrer la durée de vie des outils.
-
2
Planifier les intervalles de remplacement des outils
Planifiez les changements en fonction du nombre de pièces ou du temps de coupe, et non de l'aspect visuel de l'arête.
-
3
Surveiller la dérive de finition et de cote
Contrôlez la première et la dernière pièce d'un lot avec le même calibre pour détecter l'usure tôt.
Temps d'usinage et équilibre avance-vitesse
Le temps de cycle dépend de l'agressivité avec laquelle le matériau peut être coupé sans fondre, s'écailler ni se déformer. Les nuances denses et rigides supportent souvent un engagement radial et axial plus important que les matériaux tendres, ce qui raccourcit l'ébauche. En revanche, les nuances chargées peuvent exiger des vitesses de coupe plus faibles pour protéger l'arête. Équilibrer la vitesse d'avance et la vitesse de broche en fonction de la densité nous permet de garder des temps de cycle compétitifs sans sacrifier la qualité de surface.
Pertes de matière et besoins de détensionnement
Les grandes ébauches denses comportent souvent des contraintes internes issues de l'extrusion ou du moulage. Lorsque la matière est enlevée, ces contraintes se relâchent et la pièce peut se déformer. Une plaque usinée à plat le lundi peut gauchir le mercredi. Pour éviter de mettre au rebut un composant presque terminé, nous prévoyons des étapes de détensionnement et laissons une surépaisseur adaptée pour la finition, ce qui relève d'une considération de coût directe plutôt que purement technique.
Pourquoi c'est important
Une grande pièce mise au rebut peut coûter bien plus cher que la matière qu'elle contient, car le temps machine, le montage et le planning ont déjà été consommés. Anticiper la stabilité en amont coûte généralement moins cher que de rattraper une pièce gauchie.
4. Sélectionner le bon plastique pour votre projet
Le choix du matériau est toujours un compromis. La densité est un critère de tri utile, mais elle doit être analysée conjointement avec la résistance chimique, la température de service, le frottement, les propriétés électriques et l'usinabilité de la nuance. Les regroupements ci-dessous constituent un point de départ pratique.
Plage de densité
Options à haute densité : PEHD, UHMW, PEEK
Privilégiez ces matériaux lorsque la résistance à l'usure, la rigidité ou la résistance chimique sont les critères les plus importants. L'UHMW-PE est largement utilisé pour les bandes d'usure et les garnitures, le PEHD pour les composants soumis à des agressions chimiques, et le PEEK pour les pièces hautes performances à haute température.
Plage de densité
Options à densité moyenne : acétal (Delrin) et nylon
Ce sont les matériaux de choix pour l'usinage polyvalent. L'acétal se distingue par sa stabilité dimensionnelle et sa bonne usinabilité, tandis que le nylon offre ténacité et résistance à l'usure. Les deux conviennent aux pièces à tolérances serrées dans de nombreuses applications industrielles.
Options à faible densité et leurs compromis
Choisissez des matériaux légers lorsque la masse compte plus que la rigidité, par exemple pour des capots, des pièces d'isolation ou des composants de manutention qui ne supportent pas de charge importante. Les compromis sont réels : les matériaux à faible densité et expansés se déforment davantage sous le serrage, peuvent s'arracher ou s'effilocher sur les bords, et sont plus difficiles à maintenir dans des tolérances serrées sur de grandes portées. Concevez le montage et la stratégie de coupe en fonction de ces limites plutôt que d'espérer qu'elles n'apparaîtront pas.
Tip
Si vous hésitez entre deux nuances, envoyez-nous le plan, l'environnement d'utilisation et le cas de charge. Nous pouvons comparer les options au regard de vos tolérances et des risques d'usinage avant que vous ne vous engagiez sur la matière.
5. Bonnes pratiques pour l'usinage de grandes pièces plastiques
Les pratiques suivantes aident les grands composants denses à rester aux cotes, de la première ébauche jusqu'au contrôle final. Elles ne sont pas compliquées, mais elles sont faciles à négliger sous la pression des délais.
Serrage et montage de grandes plaques denses
Les plaques denses sont lourdes, et les matières lourdes sont difficiles à maintenir. Un serrage excessif écrase la pièce en plastique et produit une surface qui reprend sa forme après libération, tandis qu'un serrage insuffisant la laisse se déplacer sous les efforts de coupe. Nous répartissons les brides sur toute la surface, utilisons des cales d'appui pour limiter la flexion et vérifions le maintien par une légère passe d'essai avant de lancer le programme complet.
Procédure de mise en position d'une grande pièce
-
01
Supporter toute la surface
Utilisez des cales ou un support sacrificiel afin que la plaque ne repose pas sur seulement quelques points.
-
02
Serrer avec une pression contrôlée
Serrez pour maintenir, et non pour comprimer. Vérifiez l'absence de déformation visible au niveau des points de serrage.
-
03
Vérifier par une passe d'essai
Effectuez une légère passe d'essai et contrôlez à nouveau la position avant le début du programme complet.
Détensionnement : ébauche, repos, puis finition
Pour les pièces grandes ou épaisses, nous séparons généralement l'ébauche de la finition. La passe d'ébauche enlève l'essentiel de la matière et libère les contraintes internes, la pièce est laissée au repos, puis une surépaisseur de finition est usinée à la cote finale. Lorsque la matière et la géométrie l'exigent, un recuit contrôlé ou une étape de détensionnement avant la finition réduit les déplacements que peuvent provoquer les contraintes internes liées à la densité. Une surépaisseur de finition régulière est indispensable pour que cette approche fonctionne.
Géométrie d'outil pour polymères denses
L'épaisseur de copeau et la géométrie de l'arête gagnent en importance à mesure que la densité augmente. Des goujures polies et tranchantes, avec des angles de coupe positifs, ont tendance à cisailler proprement les plastiques denses, tandis qu'un nombre réduit de dents laisse plus de place à l'évacuation des copeaux pour les matériaux collants. Pour les nuances chargées, nous privilégions des outils dont la préparation d'arête résiste à l'abrasion. La géométrie appropriée dépend de la nuance, de l'opération et de la stratégie d'évacuation des copeaux ; nous la choisissons donc pour chaque travail plutôt que d'utiliser un seul outil pour tout.
6. Surmonter les difficultés d'usinage courantes
La plupart des problèmes lors du passage d'un matériau dense à un matériau léger proviennent de l'hypothèse qu'un procédé qui fonctionne pour un plastique fonctionnera pour le suivant. Voici les situations que nous rencontrons le plus souvent.
Quelles sont les erreurs courantes commises par les régleurs lors du changement de densité des plastiques ?
L'erreur la plus fréquente consiste à reprendre les avances, les vitesses et l'effort de serrage d'un travail précédent sans les adapter à la nouvelle densité et à la nouvelle rigidité. Parmi les autres erreurs fréquentes, citons le maintien du même mode de refroidissement pour des nuances chimiquement différentes, l'oubli des besoins de détensionnement d'une nouvelle ébauche, ou l'hypothèse qu'une mousse légère tiendra la même tolérance qu'un polymère technique dense. Chaque changement doit déclencher une brève revue de la mise en œuvre.
Liste de contrôle avant de changer de matériau
-
1
Réinitialiser les avances et les vitesses
Partez d'un programme d'essai prudent plutôt que des paramètres du travail précédent.
-
2
Vérifier la compatibilité du lubrifiant
Assurez-vous que le mode de refroidissement convient à la chimie de la nouvelle nuance.
-
3
Revérifier le serrage et les surépaisseurs
Ajustez la pression de serrage, l'implantation des appuis et la surépaisseur de finition en fonction de la nouvelle rigidité.
Contrôle des copeaux et type de copeaux
La densité et la ductilité déterminent ensemble la forme des copeaux. Les matériaux denses et tenaces peuvent produire de longs copeaux continus qui s'enroulent autour de l'outil et de la pièce, tandis que les nuances fragiles ou chargées ont tendance à se briser en segments courts et discontinus. Les longs copeaux filandreux peuvent être recoupés et abîmer la surface, et la fine poussière de copeaux issue des nuances chargées peut se déposer dans les guidages et les montages. Maîtriser l'évacuation des copeaux grâce au nombre de goujures, au débit d'air et au sens d'avance permet de garder une coupe propre et une machine en bon état.
Maîtrise des tolérances et dilatation thermique
Les plastiques se dilatent et se contractent bien plus que les métaux pour une même variation de température. Sur une grande pièce à haute densité, un écart de température même modeste entre l'atelier d'usinage et la zone d'assemblage peut modifier des cotes critiques. Nous en tenons compte en mesurant à température contrôlée lorsque c'est possible, en prévoyant la dilatation dans la conception et en spécifiant des tolérances réalistes pour les grandes portées. Pour les grandes pièces devant respecter des cotes serrées, nous recommandons d'aborder l'environnement thermique dès la phase de devis plutôt qu'après le premier contrôle.
Warning
Ne supposez pas qu'une stratégie de tolérances métallique tiendra sur une grande pièce plastique. Les mouvements thermiques et la reprise d'humidité peuvent dépasser ce qu'autorise une tolérance serrée de type métallique.
7. Foire aux questions (FAQ)
Ce sont les questions que nous entendons le plus souvent de la part des équipes d'ingénierie et d'achats qui planifient de grandes pièces plastiques usinées.
Quel est le meilleur plastique pour le fraisage CNC de grandes pièces ?
Il n'existe pas de réponse unique, mais pour la stabilité et l'usinabilité, l'acétal et de nombreuses nuances de nylon sont des choix courants pour les travaux polyvalents. Pour les applications critiques en usure ou exigeant une résistance chimique, l'UHMW-PE, le PEHD ou le PEEK peuvent être mieux adaptés. Les facteurs déterminants sont la charge, la température, l'environnement chimique et l'exigence de tolérance.
Comment la densité du matériau affecte-t-elle l'usure des outils par rapport à l'aluminium ?
L'aluminium est beaucoup plus dense que la plupart des plastiques techniques, mais c'est un métal et il se coupe généralement avec des mécanismes d'usure différents. Dans les plastiques, l'usure est davantage liée aux charges abrasives et à la chaleur qu'à la densité seule. Les nuances chargées de verre ou de carbone peuvent user les outils plus vite que de nombreux métaux, tandis que les plastiques non chargés provoquent souvent une usure abrasive moindre, mais peuvent exiger des arêtes plus vives pour éviter l'étalement de la matière.
Peut-on usiner des matériaux à haute densité avec des outils CNC standard ?
Souvent oui, mais avec prudence. Les outils standard à goujures tranchantes et polies peuvent bien fonctionner sur de nombreuses nuances non chargées. Les matériaux chargés ou très durs peuvent user rapidement les outils standard ; le choix de l'outil, l'état de l'arête et les intervalles de remplacement doivent donc être planifiés en fonction de la nuance spécifique.
Comment optimiser les paramètres CNC pour des densités de matériaux variables ?
Commencez par un programme d'essai prudent, puis ajustez l'avance, la vitesse de broche, la profondeur de passe et le refroidissement en fonction de la forme des copeaux, de l'état de surface et des résultats dimensionnels. Les matériaux plus denses et plus rigides supportent généralement des passes plus lourdes, tandis que les nuances plus tendres ou chargées peuvent nécessiter des vitesses plus lentes ou un engagement plus léger. Documentez les réglages de chaque nuance afin que les séries de production répétées restent constantes.
Conclusion
La densité influence bien plus que le poids d'une pièce. Sur les grands composants plastiques usinés en CNC, elle affecte la planéité, le comportement thermique, le broutage, la durée de vie des outils, le temps de cycle et le risque de rebut. Les matériaux plus denses et plus rigides offrent généralement davantage de stabilité, tandis que les matériaux plus légers permettent de gagner en poids, avec des compromis d'usinage qu'il faut anticiper. Le meilleur choix est celui qui équilibre la densité avec les exigences d'usure, de résistance chimique, thermique et de coût de votre application.
Pour la production à grande échelle, nous recommandons vivement de réaliser un bref essai matière et procédé avant de lancer la série complète. Une plaque d'essai, une surépaisseur de finition mesurée et un court contrôle dimensionnel peuvent révéler le comportement d'une nuance spécifique sur votre géométrie. Chez PlasticCNCPro, nous travaillons avec des clients internationaux depuis notre site de Dongguan, en Chine, pour examiner les plans, recommander des matériaux et usiner des prototypes, de petites séries et des commandes récurrentes avec un contrôle constant.
Step 1
Définir la charge et l'environnement
Step 2
Présélectionner des nuances adaptées à la densité
Step 3
Usinage d'essai avant montée en cadence
Demander un devis
Adapter votre matériau à votre application
Envoyez-nous votre plan 2D, votre modèle 3D, vos exigences matière, les quantités, les tolérances et les détails de l'application. Notre équipe d'ingénierie examinera la conception, recommandera une nuance et un procédé adaptés, et vous transmettra un devis pour prototypes, petites séries ou production récurrente.