工程指南 · 材料選擇
為何材料密度對大型CNC加工塑膠零件至關重要
當客戶寄來大型塑膠零件的圖面時,密度是我們最先確認的數值之一。它會影響板材在機台上能否維持平整度、切削刀具需要對抗多少熱量,以及成品在使用時的表現。以下是 PlasticCNCPro 對此的看法。
前言
加工小型塑膠襯套與加工600 mm寬的工程塑膠板材,是截然不同的工作。零件尺寸一旦增大,原本細微的問題就會變得明顯:板材吸熱不均、壁面在第一次粗加工後發生位移,或夾具雖能夾住材料以便切削,卻無法維持其平整。大型零件比小型零件更能清楚顯現材料的特性。
密度是許多這些行為的基礎。它不是唯一重要的性質,但會影響材料對夾持的反應、將熱量帶離切削區的能力、在主軸下的剛性感受,以及為最終組件增加的重量。及早了解密度,有助於工程師與加工人員在第一刀切削前做出更好的選擇。
本指南說明密度對工程塑膠的意義、如何影響加工穩定性與成本,以及如何在密度與可加工性和應用需求之間取得平衡。目標是提供實用的指引,協助您指定適當的材料與製程,使大型零件能獲得可預測的結果。
對大型零件而言,密度不只是規格書上的一個數字。它決定了材料在機台上會對您造成多少困難,以及加工完成後會產生多少變形。
1. 工程塑膠的材料密度定義
密度是單位體積的質量,通常以 g/cm³ 表示。對聚合物而言,密度取決於高分子鏈在固態下的堆疊方式、結晶度,以及材料牌號是否含有填充物或增強材料。化學組成相似的兩種塑膠,由於加工與配方方式不同,密度可能有明顯差異。
分子量、堆疊與物理性質
較高的分子量與更有效率的分子鏈堆疊,通常會提高密度,並往往改善剛性、耐磨性與尺寸穩定性。結晶區域的堆疊比非晶區域更緊密,這也是為何半結晶材料(如聚乙烯與縮醛)的密度,通常高於同重量等級的非晶塑膠。因此,密度可作為快速判斷分子結構在負載與受熱時可能表現的指標。
高密度與低密度塑膠
這些名稱可能會造成誤解。HDPE 被稱為「高密度」,是因為在聚乙烯系列中,它的密度高於 LDPE,但其密度仍低於縮醛、尼龍或 PEEK。在加工領域談論高密度材料時,我們通常指的是密度較高的工程聚合物與填充型牌號。低密度材料包括 LDPE 以及許多發泡或多孔產品,這些材料重量輕、易於切削,但剛性有限。
典型密度參考值(未填充牌號,約略值)
| 材料 | 約略密度 (g/cm³) | 密度區間 |
|---|---|---|
| LDPE | ~0.92 | Low |
| UHMW-PE | ~0.93 | 低至中 |
| HDPE | ~0.95 | 低至中 |
| 尼龍 (PA6) | ~1.14 | Medium |
| PEEK | ~1.32 | 中至高 |
| 縮醛 (POM) | ~1.41 | High |
| PVDF | ~1.78 | 極高 |
| PTFE | ~2.2 | 極高 |
上述數值為典型未填充牌號的約略值。玻璃纖維、碳纖維或礦物填充牌號可能有顯著差異,因此請務必以供應商針對您所用牌號提供的規格書為準。
哪種塑膠的密度最高?為何這對工業用途很重要?
在常見的工程聚合物中,PTFE 通常是密度最高的未填充材料,其次是 PVDF 與縮醛。填充牌號的密度可能超過這些數值。就工業用途而言,較高的密度通常伴隨較高的剛性、較低的潛變,以及在負載下更好的尺寸穩定性,但也意味著每個零件的質量更大,且在某些情況下,材料較難切削出乾淨的表面。PTFE 的特性則截然不同:具有優異的耐化學性與低摩擦係數,但在負載下較軟,加工時容易變形。正確的選擇取決於您的優先考量是剛性、耐化學性、重量還是可加工性。
2. 密度如何決定加工表現
對大型零件而言,材料密度會以三種主要方式在機台上顯現。它決定板材在夾持與切削力下的表現、熱量如何從切削區域散出,以及當主軸高負荷運轉時整個系統的穩定程度。
結構穩定性:防止翹曲與變形
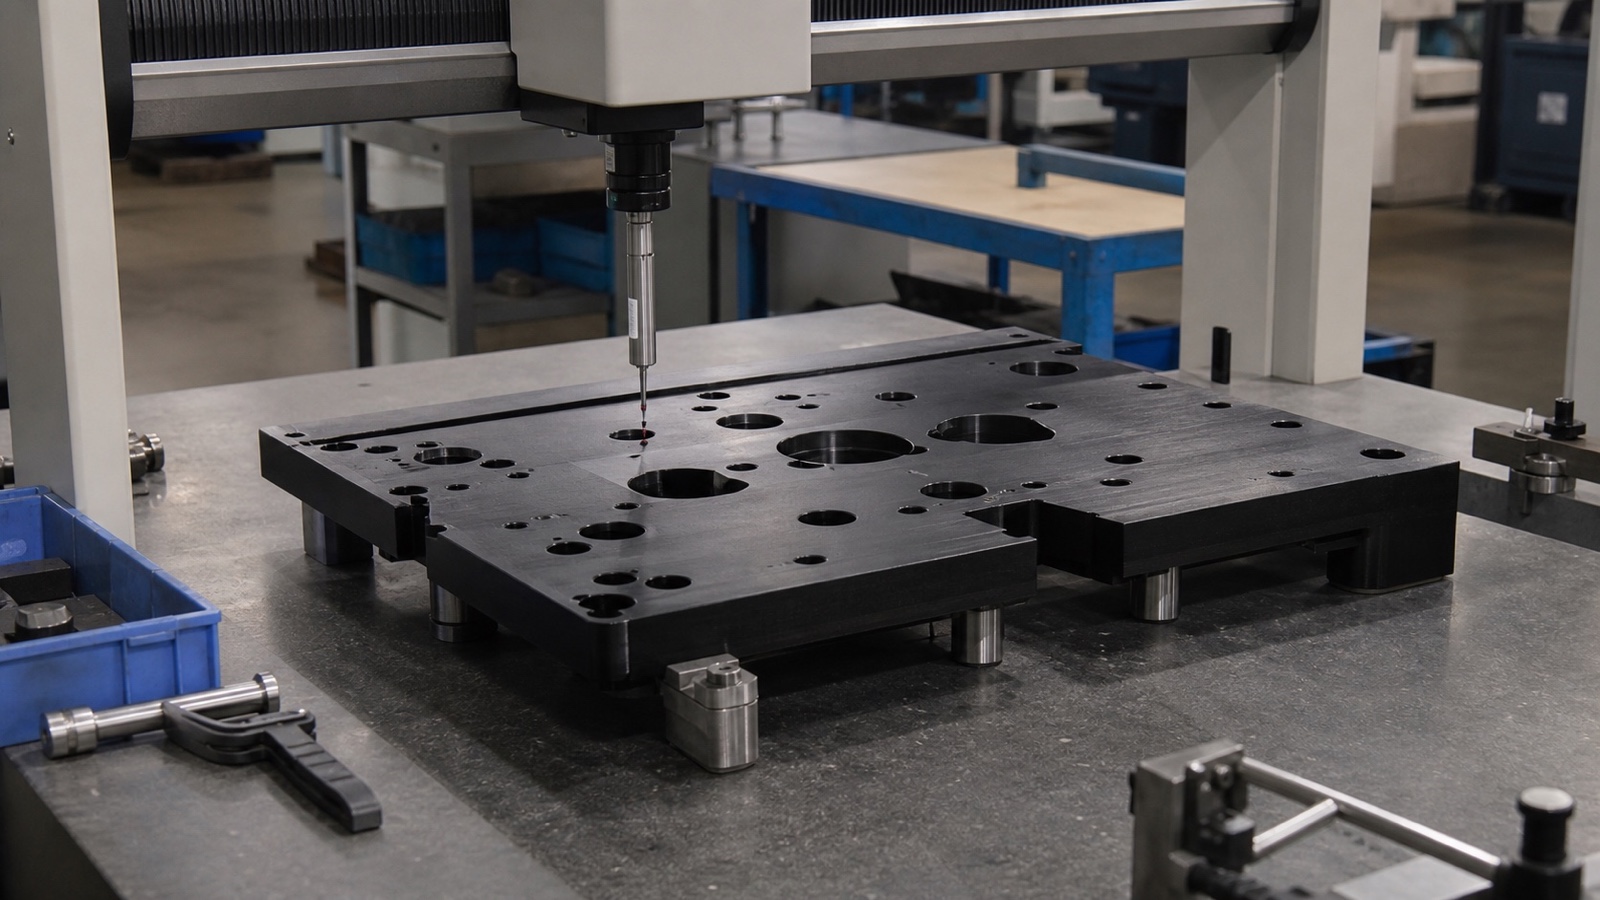
密度較高、剛性較強的材料能抵抗在大型零件上會變得明顯的微小彈性與塑性變形。低密度、低模量塑膠的薄壁或寬板,在夾持壓力下可能彎曲,並在釋放後回彈,使成品平整度與程式設定不再相符。高密度牌號通常在粗加工與精加工過程中更能保持形狀,因此是長條平板類零件(如耐磨條、機器護蓋與大型絕緣板)更安全的選擇。
工程備註
穩定性不只取決於密度。吸濕、擠出或鑄造所產生的殘留應力,以及溫度,都會影響尺寸。密度有所幫助,但應搭配適當的製程步驟。
熱管理與散熱
與金屬相比,塑膠是較差的熱導體,因此在切削刃產生的熱量往往會集中在切削區附近。高密度牌號的導熱性通常略優於輕質發泡材料,但更大的影響在於切削本身產生了多少熱量。緻密且剛性高的材料若以鋒利刀具與穩定進給切削,通常能獲得較乾淨的剪切面;而柔軟或低密度材料若進給與轉速未配合,則可能被抹開或熔化。
因此,高密度材料通常需要不同的冷卻策略。對於許多工程塑膠,我們多採用空氣噴吹或受控的冷卻液霧化,而非大量淹沒式冷卻液,因為某些聚合物接觸液體後可能膨脹或產生應力龜裂。正確的選擇取決於牌號的化學性質,而非僅僅其密度,因此我們會在設定製程前先確認相容性。
重切削銑削時的振動與顫振
顫振是刀具與工件之間的自激振動。與柔軟、低模量材料相比,密度較高、剛性較強的材料能為刀具提供更穩定的基礎,並更有效地抑制不必要的共振。對於僅在少數點支撐的大型板材,剛性較高的材料也能減少零件在切削負載下的實際撓曲,使實際切深更接近程式設定值。
3. 密度對生產成本的影響
若僅比較原材料價格,密度對成本的影響很容易被忽略。其影響會反映在刀具消耗、加工週期,以及最終成為廢料的材料數量上。
刀具磨損與壽命
高密度的磨料性填充物是刀具磨損的主要因素。玻璃纖維與碳纖維增強材料會提高密度與剛性,但對切削刃而言,它們的作用類似細微磨料。一把在未填充縮醛中可運作數小時的刀具,在玻璃纖維增強尼龍中可能需要更早更換。我們會密切追蹤此項目,因為刀具磨損會同時影響表面光潔度與整批生產的尺寸一致性。
檢查表:管理填充物造成的磨損
-
1
及早辨識填充牌號
在報價前,先確認材料是否為玻璃纖維、碳纖維或礦物填充。
-
2
規劃刀具更換週期
依加工件數或切削時間安排更換,而非依切削刃的外觀判斷。
-
3
留意表面光潔度與尺寸漂移
以同一量規檢查同批次的首件與末件,及早發現磨損。
加工時間與進給平衡
加工週期取決於材料在不熔化、不崩邊或不產生偏移的前提下,能承受多積極的切削。高密度、高剛性牌號通常能承受比柔軟材料更大的徑向與軸向切削量,從而縮短粗加工時間。然而,填充牌號可能需要較低的表面速度以保護切削刃。依密度平衡進給速率與主軸轉速,是我們在不犧牲表面品質的前提下維持具競爭力加工週期的方法。
材料損耗與應力消除需求
大型高密度毛坯通常帶有擠出或成型所產生的內部應力。移除材料時,這些應力會被釋放,零件可能因此移動。週一加工得平整的板材,到週三可能已經翹曲。為避免報廢一個幾乎完工的零件,我們會規劃應力消除步驟,並為精加工預留適當的餘量。這屬於直接的成本考量,而不僅是技術問題。
為何重要
一個報廢的大型零件,其成本可能遠高於其所含材料,因為機台時間、夾治具與排程都已經投入。事先規劃穩定性,通常比補救翹曲的零件更省成本。
4. 為您的專案選擇適當的塑膠
材料選擇始終是一種權衡。密度是有用的篩選條件,但應與耐化學性、使用溫度、摩擦、電氣性質以及牌號的可加工性一併考量。以下分類可作為實用的起點。
密度區間
高密度選項:HDPE、UHMW、PEEK
當耐磨性、剛性或耐化學性最為重要時,應優先考慮這些材料。UHMW-PE 廣泛用於耐磨條與襯墊,HDPE 適用於化學條件嚴苛的零件,PEEK 則適用於高溫、高效能零件。
密度區間
中密度選項:縮醛(Delrin)與尼龍
這些材料是通用加工的最佳平衡點。縮醛以尺寸穩定性與加工表面乾淨著稱,尼龍則具有韌性與耐磨性能。兩者都適用於許多工業應用中的高公差零件。
低密度選項及其取捨
當重量比剛性更重要時,可選擇輕質材料,例如用於護蓋、絕緣零件或不承受顯著負載的搬運元件。取捨確實存在:低密度與發泡材料在夾持下撓曲較多,邊緣可能撕裂或起毛,且在大跨距上較難維持嚴格公差。夾治具與切削策略應圍繞這些限制來設計,而不是寄望於問題不會出現。
Tip
若您在兩種牌號之間難以抉擇,請提供圖面、使用環境與負載條件。我們可在您購買材料前,依據您的公差要求與加工風險比較各種選項。
5. 大型塑膠零件加工的最佳實務
以下做法有助於大型高密度零件從第一次粗加工到最終檢驗,始終維持尺寸精度。這些做法並不複雜,但在工期壓力下容易被忽略。
大型高密度板材的夾持與治具
高密度板材很重,而重型材料難以夾持。過度夾緊會壓碎塑膠零件,並使其在釋放後產生回彈;夾緊不足則會使零件在切削力下移動。我們會將夾具分布於整個底面,使用支撐墊片限制撓曲,並在執行完整程式前先以輕切削確認夾持效果。
大型零件設定流程
-
01
支撐整個底面
使用墊片或犧牲底座,避免板材僅由少數幾點承載。
-
02
以受控壓力夾持
以足以固定為準,而非壓縮零件。檢查夾持點是否有可見變形。
-
03
以試切驗證
在執行完整程式前,先進行輕量試切並重新確認位置。
應力消除:粗加工、靜置、再精加工
對於大型或厚重零件,我們通常將粗加工與精加工分開進行。粗加工會移除大部分材料並釋放內部應力,之後讓零件靜置,再以精加工餘量加工至最終尺寸。若材料與幾何形狀有此需求,可在精加工前進行受控退火或應力消除步驟,以減少與密度相關的內部應力所造成的移動。為使此方法有效,必須保留一致的精加工餘量。
高密度聚合物的刀具幾何
隨著密度提高,切屑負荷與切削刃幾何變得更加重要。具正前角的鋒利拋光溝槽通常能乾淨地剪切高密度塑膠,而較少的刃數則能為黏性材料提供更多排屑空間。對於填充牌號,我們偏好具抗磨損刃口處理的刀具。正確的幾何取決於牌號、加工作業與排屑策略,因此我們會針對每項工作選擇,而非一把刀具通用到底。
6. 克服常見的加工挑戰
在高密度與低密度材料之間切換時,多數問題源於以為適用於某種塑膠的製程,也同樣適用於下一種。以下是我們最常見到的情況。
加工人員在切換不同密度塑膠時,常犯哪些錯誤?
最常見的錯誤,是沿用前一項工作的進給、轉速與夾持力,而未針對新的密度與剛性進行調整。其他常見錯誤還包括:在化學性質不同的牌號之間沿用相同的冷卻方式、忽略新毛坯的應力消除需求,以及假設輕質發泡材料能與高密度工程聚合物達到相同公差。每次變更都應觸發一次簡短的設定檢視。
更換材料前的檢查表
-
1
重新設定進給與轉速
從保守的試切程式開始,而非沿用前一項工作的參數。
-
2
確認冷卻液相容性
確認冷卻方式適合新牌號的化學性質。
-
3
重新檢查夾持與加工餘量
依新材料的剛性調整夾持壓力、支撐配置與精加工餘量。
排屑控制與切屑類型
密度與延展性共同決定切屑形態。堅韌且高密度的材料可能產生長而連續的切屑,纏繞在刀具與工件上;而脆性或填充牌號則傾向斷裂成短而不連續的碎片。長條狀切屑可能重新切削並損傷表面,而填充牌號產生的細屑粉塵可能堆積在導軌與夾治具中。透過適當的刃數、氣流與進給方向管理排屑,可使切削保持乾淨,並讓機台順暢運轉。
公差控制與熱膨脹
在相同溫度變化下,塑膠的膨脹與收縮遠大於金屬。對於大型高密度零件,即使加工車間與裝配現場之間只有適度的溫差,也可能使關鍵尺寸產生偏移。為此,我們會盡可能在受控溫度下量測、在設計中預留膨脹量,並為長跨距設定切合實際的公差。對於必須維持嚴格尺寸的大型零件,我們建議在報價階段而非首次檢驗後,再討論熱環境。
Warning
切勿假設適用於金屬的公差策略,也能套用於大型塑膠零件。熱變形與吸濕可能超出金屬型公差所能容許的範圍。
7. 常見問題(FAQ)
以下是工程與採購團隊在規劃大型加工塑膠零件時最常詢問的問題。
大型零件CNC銑削最適合的塑膠是什麼?
沒有單一答案,但就穩定性與可加工性而言,縮醛與許多尼龍牌號是通用加工的常見選擇。對於耐磨要求高或化學條件嚴苛的應用,UHMW-PE、HDPE 或 PEEK 可能更為適合。決定因素包括負載、溫度、化學環境與公差要求。
與鋁相比,材料密度如何影響刀具磨損?
鋁的密度遠高於多數工程塑膠,但它是金屬,磨損機制通常不同。在塑膠中,磨損主要由磨料性填充物與熱量驅動,而非僅由整體密度決定。玻璃或碳纖維填充牌號可能比許多金屬更快磨損刀具,而未填充塑膠通常造成較少的磨料性磨損,但可能需要更鋒利的刃口以避免抹開。
我能否使用標準CNC刀具加工高密度材料?
通常可以,但需謹慎。具有鋒利拋光溝槽的標準刀具,在許多未填充牌號上表現良好。填充或非常硬的材料可能使標準刀具迅速磨損,因此應依特定牌號規劃刀具選擇、刃口狀態與更換週期。
如何針對不同材料密度優化CNC參數?
先以保守的試切程式開始,然後依據切屑形態、表面光潔度與尺寸結果,調整進給、主軸轉速、切深與冷卻方式。密度較高、剛性較強的材料通常可承受較重的切削,而較柔軟或填充的牌號則可能需要較低轉速或較輕的切削量。請記錄每種牌號的設定,以確保重複生產時結果一致。
結論
密度的影響遠不止於零件重量。對於大型CNC加工塑膠零件,它會影響平整度、熱行為、顫振、刀具壽命、加工週期與報廢風險。密度較高、剛性較強的材料通常能提供更好的穩定性,而輕質材料雖能減輕重量,但加工時需事先規劃相應的取捨。最佳選擇,是在密度與應用所需的耐磨、耐化學、耐熱與成本要求之間取得平衡。
對於大規模生產,我們強烈建議在進行完整生產前,先執行簡短的材料與製程試驗。試切板材、量測加工餘量並進行簡短的尺寸檢查,即可揭示特定牌號在您的幾何形狀上的表現。PlasticCNCPro 位於中國東莞,我們與全球客戶合作,檢視圖面、推薦材料,並加工原型件、小批量及具一致檢驗標準的重複訂單。
Step 1
定義負載與使用環境
Step 2
篩選符合密度需求的牌號
Step 3
放大生產前先進行試切
索取報價
讓材料符合您的應用需求
請提供您的2D圖面、3D模型、材料需求、數量、公差與應用細節。我們的工程團隊將審閱設計、推薦合適的牌號與製程,並提供原型件、小批量或重複生產的報價。