Ingenieurleitfaden · Materialauswahl
Warum die Materialdichte bei großen CNC-gefrästen Kunststoffbauteilen entscheidend ist
Die Dichte ist eine der ersten Kennzahlen, die wir prüfen, wenn ein Kunde eine Zeichnung für ein großes Kunststoffteil sendet. Sie bestimmt, wie gut eine Platte auf der Maschine ihre Ebenheit hält, wie viel Wärme das Werkzeug abführen muss und wie sich das fertige Bauteil im Einsatz verhält. Hier erfahren Sie, wie wir bei PlasticCNCPro darüber denken.
Einleitung
Die Bearbeitung einer kleinen Kunststoffbuchse und die Bearbeitung einer 600 mm breiten Platte aus technischem Kunststoff sind sehr unterschiedliche Aufgaben. Mit zunehmender Grundfläche werden aus kleinen Problemen große: eine Platte, die Wärme ungleichmäßig aufnimmt, eine Wand, die sich nach dem ersten Schruppdurchgang verzieht, oder eine Spannvorrichtung, die das Material zwar zum Zerspanen hält, aber nicht eben genug. Große Bauteile machen die Materialeigenschaften deutlich klarer sichtbar als kleine.
Die Dichte liegt vielen dieser Effekte zugrunde. Sie ist nicht die einzige relevante Eigenschaft, beeinflusst aber, wie das Material auf das Spannen reagiert, wie es Wärme aus der Schneidzone ableitet, wie steif es sich unter der Spindel verhält und wie viel Masse es der Endbaugruppe hinzufügt. Wer die Dichte früh berücksichtigt, kann Ingenieure und Zerspaner bessere Entscheidungen treffen lassen, bevor der erste Span entsteht.
Dieser Leitfaden erklärt, was Dichte bei technischen Kunststoffen bedeutet, wie sie Bearbeitungsstabilität und Kosten beeinflusst und wie man sie gegen Zerspanbarkeit und Anwendungsanforderungen abwägt. Das Ziel ist praktischer Natur: Ihnen zu helfen, Material und Prozess so festzulegen, dass große Teile vorhersagbare Ergebnisse liefern.
Bei großen Teilen ist die Dichte nicht nur ein Wert im Datenblatt. Sie entscheidet darüber, wie sehr sich das Material auf der Maschine gegen Sie stellt und wie stark es sich nach der Fertigung noch verändert.
1. Definition der Materialdichte bei technischen Kunststoffen
Die Dichte ist die Masse pro Volumeneinheit und wird üblicherweise in g/cm³ angegeben. Bei Polymeren wird sie durch die Packung der Polymerketten im festen Zustand, den Kristallinitätsgrad und die Frage bestimmt, ob die Sorte Füllstoffe oder Verstärkungen enthält. Zwei Kunststoffe mit ähnlicher Chemie können je nach Verarbeitung und Rezeptur deutlich unterschiedliche Dichten aufweisen.
Molekulargewicht, Packungsdichte und physikalische Eigenschaften
Ein höheres Molekulargewicht und eine effizientere Kettenpackung erhöhen in der Regel die Dichte und verbessern meist Steifigkeit, Verschleißfestigkeit und Maßhaltigkeit. Kristalline Bereiche sind dichter gepackt als amorphe, weshalb teilkristalline Werkstoffe wie Polyethylen und Acetal oft eine höhere Dichte aufweisen als amorphe Kunststoffe vergleichbarer Gewichtsklasse. Die Dichte dient daher als schneller Hinweis darauf, wie sich die Molekülstruktur unter Last und Wärme voraussichtlich verhält.
Hoch- und niedrigdichte Kunststoffe
Die Bezeichnungen können irreführend sein. HDPE heißt „Hochdichte“-Polyethylen, weil es innerhalb der Polyethylenfamilie dichter als LDPE ist, seine Dichte liegt jedoch weiterhin unter der von Acetal, Polyamid oder PEEK. Wenn wir im Zerspanungskontext von hochdichten Werkstoffen sprechen, meinen wir meist die dichteren technischen Polymere und gefüllten Sorten. Niedrigdichte Werkstoffe sind unter anderem LDPE und viele geschäumte oder zellulare Produkte, die leicht und einfach zu schneiden sind, aber nur begrenzte Steifigkeit bieten.
Typische Dichtewerte als Referenz (ungefüllte Sorten, ca.)
| Werkstoff | Ca. Dichte (g/cm³) | Dichtebereich |
|---|---|---|
| LDPE | ~0.92 | Low |
| UHMW-PE | ~0.93 | Niedrig bis mittel |
| HDPE | ~0.95 | Niedrig bis mittel |
| Polyamid (PA6) | ~1.14 | Medium |
| PEEK | ~1.32 | Mittel bis hoch |
| Acetal (POM) | ~1.41 | High |
| PVDF | ~1.78 | Sehr hoch |
| PTFE | ~2.2 | Sehr hoch |
Die Werte sind Näherungswerte für typische ungefüllte Sorten. Glas-, carbon- oder mineralgefüllte Sorten können deutlich abweichen. Bestätigen Sie daher stets die Angaben im Datenblatt des Lieferanten für Ihre genaue Sorte.
Welcher Kunststoff hat die höchste Dichte und warum ist das für den industriellen Einsatz wichtig?
Unter den gängigen technischen Polymeren ist PTFE typischerweise der dichteste ungefüllte Werkstoff, gefolgt von PVDF und Acetal. Gefüllte Sorten können diese Werte übertreffen. Für den industriellen Einsatz geht eine höhere Dichte oft mit größerer Steifigkeit, geringerem Kriechen und besserer Maßhaltigkeit unter Last einher, bedeutet aber auch mehr Masse pro Teil und in manchen Fällen einen Werkstoff, der sich schwerer sauber zerspanen lässt. Das Profil von PTFE ist ganz anders: hervorragende chemische Beständigkeit und geringe Reibung, aber weich unter Last und anfällig für Verformungen während der Bearbeitung. Die richtige Wahl hängt davon ab, ob Ihre Priorität Steifigkeit, chemische Beständigkeit, Gewicht oder Zerspanbarkeit ist.
2. Warum die Dichte die Bearbeitungsleistung bestimmt
Bei einem großen Bauteil zeigt sich die Dichte des Materials auf der Maschine auf drei Hauptwegen. Sie bestimmt, wie sich die Platte unter Spann- und Schnittkräften verhält, wie Wärme aus dem Schnitt abgeführt wird und wie stabil das gesamte System läuft, wenn die Spindel stark belastet wird.
Strukturelle Stabilität: Verzug und Verformung verhindern
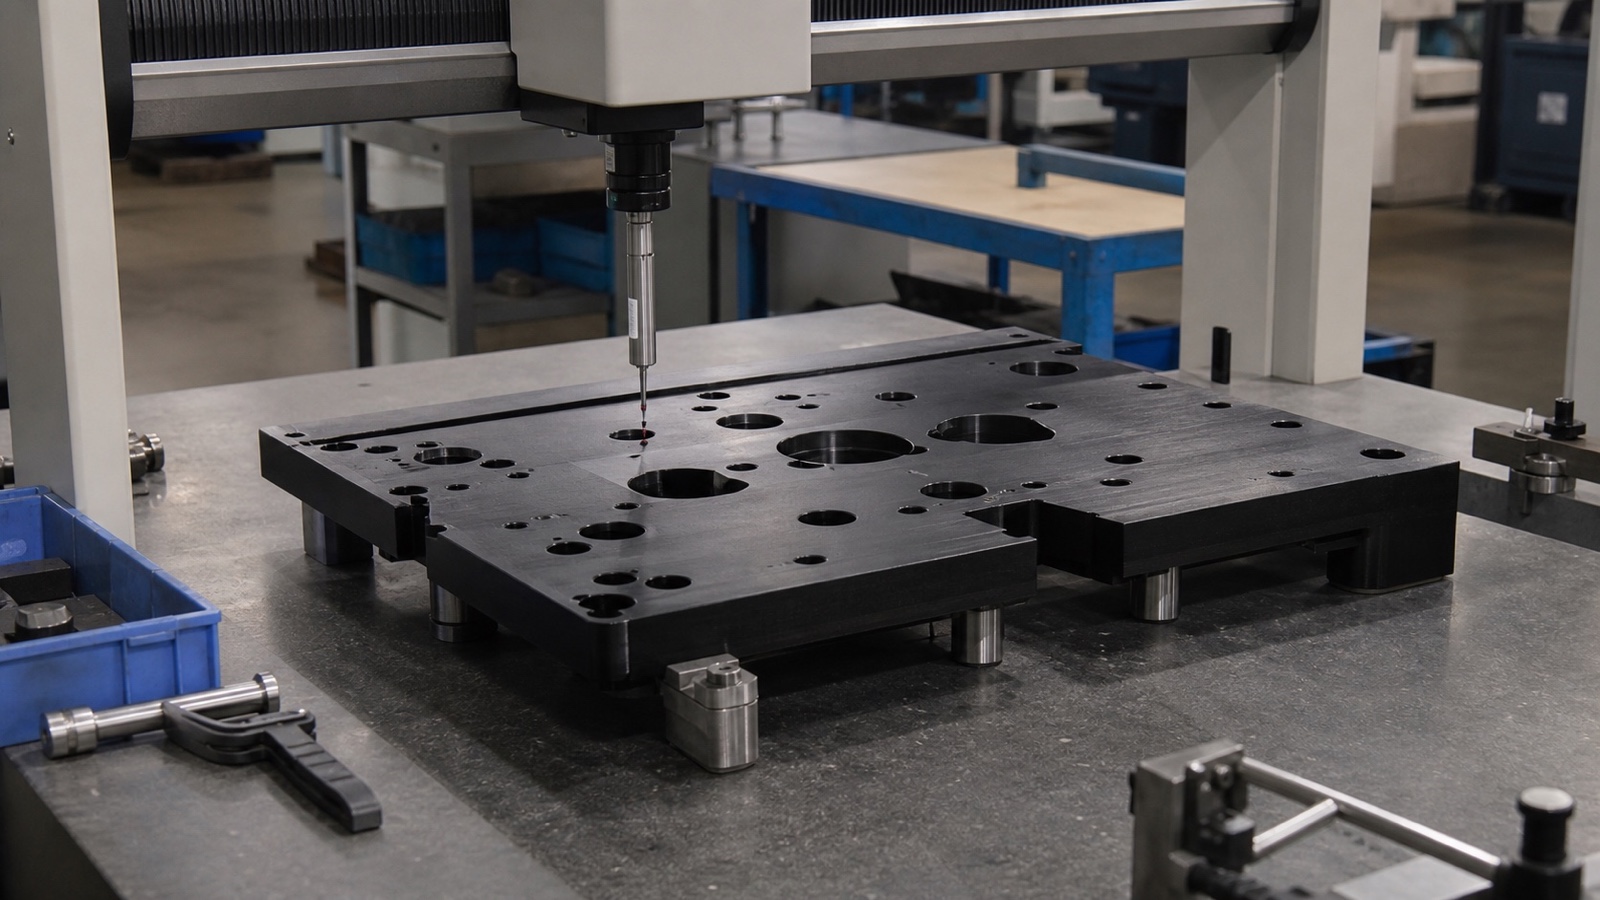
Dichtere, steifere Werkstoffe widerstehen den kleinen elastischen und plastischen Verformungen, die bei großen Teilen sichtbar werden. Eine dünnwandige oder breite Platte aus einem niedrigdichten, wenig steifen Kunststoff kann sich unter Spanndruck durchbiegen und nach dem Lösen zurückfedern, sodass die fertige Ebenheit nicht mehr dem Programm entspricht. Höhere Dichten behalten ihre Form beim Schruppen und Schlichten meist besser, was sie zur sichereren Wahl für lange, flache Bauteile wie Verschleißleisten, Maschinenabdeckungen und große Isolierplatten macht.
Hinweis aus der Konstruktion
Stabilität hängt nicht nur von der Dichte ab. Feuchteaufnahme, Eigenspannungen aus Extrusion oder Gießen sowie die Temperatur verändern ebenfalls die Abmessungen. Die Dichte hilft, sollte aber mit den passenden Prozessschritten kombiniert werden.
Wärmemanagement und Wärmeabfuhr
Kunststoffe leiten Wärme im Vergleich zu Metallen schlecht, daher bleibt die an der Schneidkante entstehende Wärme tendenziell nahe am Schnitt. Dichtere Sorten leiten Wärme etwas besser als leichte Schaumstoffe, der größere Effekt liegt jedoch darin, wie viel Wärme der Schnitt überhaupt erzeugt. Ein dichtes, steifes Material, das mit scharfem Werkzeug und gleichmäßigem Vorschub geschnitten wird, ergibt meist einen saubereren Scherschnitt, während ein weiches oder niedrigdichtes Material verschmieren und schmelzen kann, wenn Vorschub und Drehzahl nicht darauf abgestimmt sind.
Deshalb benötigen dichtere Werkstoffe oft eine andere Kühlstrategie. Bei vielen technischen Kunststoffen setzen wir auf Luftstrahl oder kontrollierten Kühlmittelnebel statt auf Überflutungskühlung, da Flüssigkeiten bei bestimmten Polymeren Quellung oder Spannungsrissbildung verursachen können. Die richtige Wahl hängt von der Chemie der Sorte ab, nicht nur von ihrer Dichte. Deshalb prüfen wir die Verträglichkeit, bevor wir den Prozess festlegen.
Vibrationen und Rattern beim schweren Fräsen
Rattern ist eine selbsterregte Schwingung zwischen Fräser und Werkstück. Dichtere, steifere Werkstoffe bieten dem Werkzeug eine stabilere Basis und dämpfen unerwünschte Resonanzen besser als weiche Materialien mit niedrigem Elastizitätsmodul. Bei einer großen Platte, die nur an wenigen Punkten aufliegt, verringert ein steiferer Werkstoff zudem die Durchbiegung des Teils unter Schnittlast, sodass die tatsächliche Schnitttiefe näher am programmierten Wert bleibt.
3. Der Einfluss der Dichte auf die Produktionskosten
Die Dichte wirkt sich auf die Kosten in einer Weise aus, die beim reinen Vergleich der Rohstoffpreise leicht übersehen wird. Die Effekte zeigen sich beim Werkzeugverbrauch, bei der Zykluszeit und bei der Menge an Material, die als Ausschuss endet.
Werkzeugverschleiß und Standzeit
Dichte, abrasive Füllstoffe sind der Haupttreiber des Werkzeugverschleißes. Glasfaser- und Kohlenstofffaserverstärkungen erhöhen Dichte und Steifigkeit, wirken an der Schneidkante jedoch wie feine Schleifmittel. Ein Fräser, der in ungefülltem Acetal viele Stunden läuft, muss in glasgefülltem Polyamid unter Umständen deutlich früher ersetzt werden. Wir überwachen dies genau, da Werkzeugverschleiß sowohl die Oberflächengüte als auch die Maßkonstanz über eine Fertigungsserie verändert.
Checkliste: Verschleiß durch Füllstoffe steuern
-
1
Gefüllte Sorten frühzeitig erkennen
Vor der Angebotserstellung klären, ob der Werkstoff glas-, carbon- oder mineralgefüllt ist.
-
2
Werkzeugwechselintervalle planen
Wechsel nach Teilezahl oder Schnittzeit terminieren, nicht nach dem Aussehen der Schneide.
-
3
Oberfläche und Maßabweichung überwachen
Erste und letzte Teile einer Charge mit derselben Lehre prüfen, um Verschleiß frühzeitig zu erkennen.
Bearbeitungszeit und Vorschubabstimmung
Die Zykluszeit wird davon bestimmt, wie aggressiv der Werkstoff zerspant werden kann, ohne zu schmelzen, auszubrechen oder auszuweichen. Dichte, steife Sorten vertragen oft einen größeren radialen und axialen Eingriff als weiche Materialien, was das Schruppen verkürzt. Gefüllte Sorten erfordern jedoch unter Umständen niedrigere Schnittgeschwindigkeiten, um die Schneide zu schützen. Die Abstimmung von Vorschub und Spindeldrehzahl auf die Dichte ist der Weg, wie wir die Zykluszeiten wettbewerbsfähig halten, ohne die Oberflächenqualität zu opfern.
Materialverlust und Bedarf an Spannungsarmglühen
Große, dichte Rohlinge enthalten oft innere Spannungen aus Extrusion oder Formgebung. Wird Material abgetragen, werden diese Spannungen freigesetzt und das Teil kann sich verziehen. Eine Platte, die am Montag plan gefräst wurde, kann am Mittwoch durchgebogen sein. Um den Ausschuss eines fast fertigen Bauteils zu vermeiden, planen wir Spannungsarmglühschritte und belassen ausreichend Aufmaß für die Endbearbeitung. Dies ist eine direkte Kostenfrage und nicht nur eine technische.
Warum es wichtig ist
Ein verschrottetes großes Teil kann weit mehr kosten als das enthaltene Material, da Maschinenzeit, Spannmittel und Termin bereits aufgebraucht sind. Stabilität frühzeitig einzuplanen ist meist günstiger, als ein verzogenes Teil nachträglich zu retten.
4. Auswahl des richtigen Kunststoffs für Ihr Projekt
Die Materialauswahl ist immer ein Kompromiss. Die Dichte ist ein nützlicher Filter, sollte aber zusammen mit chemischer Beständigkeit, Betriebstemperatur, Reibung, elektrischen Eigenschaften und der Zerspanbarkeit der Sorte betrachtet werden. Die folgenden Gruppen bieten einen praktischen Ausgangspunkt.
Dichtebereich
Hochdichte Optionen: HDPE, UHMW, PEEK
Diese Werkstoffe sind vorrangig zu wählen, wenn Verschleißfestigkeit, Steifigkeit oder chemische Beständigkeit am wichtigsten sind. UHMW-PE wird häufig für Verschleißleisten und Auskleidungen verwendet, HDPE für chemisch anspruchsvolle Bauteile und PEEK für Hochtemperatur-Hochleistungsteile.
Dichtebereich
Mitteldichte Optionen: Acetal (Delrin) und Polyamid
Diese Werkstoffe bilden den optimalen Bereich für die allgemeine Zerspanung. Acetal zeichnet sich durch Maßhaltigkeit und saubere Bearbeitung aus, Polyamid bietet Zähigkeit und Verschleißeigenschaften. Beide eignen sich für Teile mit engen Toleranzen in vielen industriellen Anwendungen.
Niedrigdichte Optionen und ihre Kompromisse
Wählen Sie leichte Werkstoffe, wenn die Masse wichtiger ist als die Steifigkeit, etwa bei Abdeckungen, Isolierteilen oder Handhabungskomponenten, die keine nennenswerten Lasten tragen. Die Kompromisse sind real: Niedrigdichte und geschäumte Werkstoffe verformen sich unter Spannkraft stärker, können an den Kanten ausreißen oder faserig werden und sind über große Spannweiten schwerer eng zu tolerieren. Gestalten Sie Spannmittel und Schnittstrategie um diese Grenzen herum, statt darauf zu hoffen, dass sie nicht auftreten.
Tip
Wenn Sie zwischen zwei Sorten unsicher sind, senden Sie uns die Zeichnung, die Betriebsumgebung und den Lastfall. Wir können die Optionen vor Ihrer Materialbestellung anhand Ihrer Toleranzen und des Zerspanungsrisikos vergleichen.
5. Best Practices für die Bearbeitung großer Kunststoffteile
Die folgenden Praktiken helfen, dass große, dichte Bauteile vom ersten Schruppdurchgang bis zur Endprüfung maßhaltig bleiben. Sie sind nicht kompliziert, werden aber unter Termindruck leicht übersehen.
Spannen und Aufspannen großer, dichter Platten
Dichte Platten sind schwer, und schweres Halbzeug ist schwierig zu halten. Übermäßiges Spannen drückt ein Kunststoffteil ein und erzeugt eine Oberfläche, die nach dem Lösen zurückfedert, während zu schwaches Spannen Bewegungen unter den Schnittkräften zulässt. Wir verteilen die Spannelemente über die Grundfläche, nutzen Auflagen zur Begrenzung der Durchbiegung und prüfen den Halt mit einem leichten Probeschnitt, bevor das vollständige Programm gestartet wird.
Ablauf für das Rüsten großer Teile
-
01
Gesamte Grundfläche abstützen
Auflageplatten oder eine Opferunterlage verwenden, damit die Platte nicht nur an wenigen Punkten aufliegt.
-
02
Mit kontrolliertem Druck spannen
Nur so fest anziehen, dass das Teil hält, nicht so, dass es gestaucht wird. An den Spannstellen auf sichtbare Verformungen prüfen.
-
03
Mit Testdurchgang verifizieren
Einen leichten Probeschnitt fahren und die Position vor dem Start des vollständigen Programms erneut prüfen.
Spannungsarmglühen: Schruppen, Ruhezeit, dann Schlichten
Bei großen oder dicken Teilen trennen wir üblicherweise Schruppen und Schlichten. Der Schruppdurchgang entfernt den größten Teil des Materials und baut innere Spannungen ab, das Teil erhält eine Ruhezeit, anschließend wird das Schlichtaufmaß auf das Endmaß bearbeitet. Wenn Werkstoff und Geometrie es erfordern, verringert ein kontrollierter Glüh- oder Spannungsarmglühschritt vor dem Schlichten die Bewegung, die durch dichteabhängige innere Spannungen entstehen kann. Ein gleichmäßiges Schlichtaufmaß ist für diesen Ansatz unerlässlich.
Werkzeuggeometrie für dichte Polymere
Spanbelastung und Schneidengeometrie werden mit steigender Dichte wichtiger. Scharfe, polierte Nuten mit positivem Spanwinkel scheren dichte Kunststoffe sauber ab, während weniger Zähne mehr Spanraum für klebrige Werkstoffe bieten. Bei gefüllten Sorten bevorzugen wir Werkzeuge mit verschleißfester Schneidenvorbereitung. Die richtige Geometrie hängt von der Sorte, dem Arbeitsgang und der Spanabfuhr ab, daher wählen wir sie für jeden Auftrag einzeln aus, statt ein Werkzeug für alles zu verwenden.
6. Häufige Bearbeitungsprobleme lösen
Die meisten Probleme beim Wechsel zwischen dichten und leichten Werkstoffen entstehen durch die Annahme, dass ein Prozess, der für einen Kunststoff funktioniert, auch beim nächsten funktioniert. Hier sind die Muster, die wir am häufigsten beobachten.
Welche typischen Fehler machen Zerspaner beim Wechsel zwischen Kunststoffen unterschiedlicher Dichte?
Der häufigste Fehler ist, Vorschübe, Drehzahlen und Spannkräfte aus einem früheren Auftrag zu übernehmen, ohne sie an die neue Dichte und Steifigkeit anzupassen. Weitere häufige Fehler sind die Beibehaltung desselben Kühlansatzes bei chemisch unterschiedlichen Sorten, das Ignorieren des Spannungsarmglühbedarfs eines neuen Rohlings und die Annahme, dass ein leichter Schaumstoff dieselbe Toleranz einhalten kann wie ein dichter technischer Kunststoff. Jede Änderung sollte eine kurze Überprüfung des Rüstzustands auslösen.
Checkliste vor dem Materialwechsel
-
1
Vorschübe und Drehzahlen zurücksetzen
Mit einem konservativen Testprogramm beginnen, nicht mit den Parametern des vorherigen Auftrags.
-
2
Kühlmittelverträglichkeit prüfen
Sicherstellen, dass das Kühlverfahren zur Chemie der neuen Sorte passt.
-
3
Spannung und Aufmaße erneut prüfen
Spanndruck, Auflageanordnung und Schlichtaufmaß an die neue Steifigkeit anpassen.
Spankontrolle und Spanform
Dichte und Zähigkeit bestimmen gemeinsam die Spanform. Zähe, dichte Werkstoffe können lange, zusammenhängende Späne erzeugen, die sich um Werkzeug und Werkstück wickeln, während spröde oder gefüllte Sorten eher in kurze, unterbrochene Segmente zerfallen. Lange, fadenförmige Späne können die Oberfläche nachschneiden und beschädigen, und feiner Staub gefüllter Sorten kann sich in Führungen und Spannmitteln absetzen. Eine gute Spanabfuhr durch die richtige Zähnezahl, den Luftstrom und die Vorschubrichtung hält den Schnitt sauber und die Maschine betriebsbereit.
Toleranzkontrolle und Wärmeausdehnung
Kunststoffe dehnen sich bei gleicher Temperaturänderung weit stärker aus und ziehen sich stärker zusammen als Metalle. Bei einem großen, hochdichten Teil kann selbst ein moderater Temperaturunterschied zwischen Werkstatt und Montagehalle kritische Maße verschieben. Wir berücksichtigen dies, indem wir nach Möglichkeit bei kontrollierter Temperatur messen, die Ausdehnung im Konstruktionsentwurf einplanen und für große Spannweiten realistische Toleranzen festlegen. Für große Teile mit engen Maßvorgaben empfehlen wir, die thermische Umgebung bereits in der Angebotsphase zu besprechen und nicht erst nach der ersten Prüfung.
Warning
Gehen Sie nicht davon aus, dass eine metallische Toleranzstrategie bei einem großen Kunststoffbauteil funktioniert. Thermische Bewegung und Feuchteaufnahme können die Grenzen überschreiten, die eine enge, auf Metall basierende Toleranz zulässt.
7. Häufig gestellte Fragen (FAQ)
Dies sind die Fragen, die wir von Konstruktions- und Einkaufsteams bei der Planung großer zerspanter Kunststoffteile am häufigsten hören.
Welcher Kunststoff eignet sich am besten zum CNC-Fräsen großer Teile?
Es gibt keine einheitliche Antwort, doch für Stabilität und Zerspanbarkeit sind Acetal und viele Polyamidsorten für allgemeine Anwendungen verbreitete Wahlmöglichkeiten. Für verschleißkritische oder chemisch anspruchsvolle Anwendungen können UHMW-PE, HDPE oder PEEK besser geeignet sein. Entscheidend sind Belastung, Temperatur, chemische Umgebung und Toleranzanforderung.
Wie wirkt sich die Materialdichte im Vergleich zu Aluminium auf den Werkzeugverschleiß aus?
Aluminium ist deutlich dichter als die meisten technischen Kunststoffe, ist aber ein Metall und unterliegt im Allgemeinen anderen Verschleißmechanismen. Bei Kunststoffen wird der Verschleiß stärker durch abrasive Füllstoffe und Wärme bestimmt als durch die Rohdichte allein. Glas- oder carbongefüllte Sorten können Werkzeuge schneller verschleißen als viele Metalle, während ungefüllte Kunststoffe oft weniger abrasiven Verschleiß verursachen, aber schärfere Schneiden benötigen, um Verschmieren zu vermeiden.
Kann ich hochdichte Werkstoffe mit Standard-CNC-Werkzeugen bearbeiten?
Oft ja, aber mit Vorsicht. Standardwerkzeuge mit scharfen, polierten Nuten können bei vielen ungefüllten Sorten gut funktionieren. Gefüllte oder sehr harte Werkstoffe können Standardwerkzeuge schnell verschleißen, daher sollten Werkzeugauswahl, Schneidenzustand und Wechselintervalle für die jeweilige Sorte geplant werden.
Wie optimiere ich CNC-Parameter für unterschiedliche Materialdichten?
Beginnen Sie mit einem konservativen Testprogramm und passen Sie dann Vorschub, Spindeldrehzahl, Schnitttiefe und Kühlung anhand von Spanform, Oberflächengüte und Maßergebnissen an. Dichtere, steifere Werkstoffe vertragen meist schwerere Schnitte, während weichere oder gefüllte Sorten langsamere Drehzahlen oder geringeren Eingriff benötigen können. Dokumentieren Sie die Einstellungen für jede Sorte, damit Wiederholungsfertigungen konsistent bleiben.
Fazit
Die Dichte beeinflusst weit mehr als das Gewicht eines Teils. Bei großen CNC-gefrästen Kunststoffbauteilen wirkt sie sich auf Ebenheit, Wärmeverhalten, Rattern, Werkzeugstandzeit, Zykluszeit und Ausschussrisiko aus. Dichtere und steifere Werkstoffe bieten im Allgemeinen mehr Stabilität, während leichtere Werkstoffe Gewichtsersparnis mit Zerspanungskompromissen bieten, die eingeplant werden müssen. Die beste Wahl ist diejenige, die Dichte mit den Anforderungen an Verschleiß, Chemikalienbeständigkeit, Temperatur und Kosten Ihrer Anwendung in Einklang bringt.
Für die Serienfertigung empfehlen wir dringend, vor dem vollständigen Auftrag einen kurzen Material- und Prozessversuch durchzuführen. Eine Testplatte, ein gemessenes Schlichtaufmaß und eine kurze Maßprüfung zeigen, wie sich eine bestimmte Sorte an Ihrer Geometrie verhält. Bei PlasticCNCPro arbeiten wir von unserem Standort in Dongguan, China, aus mit Kunden weltweit zusammen, um Zeichnungen zu prüfen, Materialien zu empfehlen und Prototypen, Kleinserien und Folgeaufträge mit gleichbleibender Prüfung zu fertigen.
Step 1
Belastung und Umgebung festlegen
Step 2
Dichtepassende Sorten vorauswählen
Step 3
Vor der Skalierung probeweise fräsen
Angebot anfordern
Wählen Sie den Werkstoff passend zu Ihrer Anwendung
Senden Sie uns Ihre 2D-Zeichnung, Ihr 3D-Modell, Materialanforderungen, Stückzahl, Toleranzen und Anwendungsdetails. Unser Ingenieurteam prüft die Konstruktion, empfiehlt eine geeignete Sorte und einen passenden Prozess und erstellt ein Angebot für Prototypen, Kleinserien oder Folgefertigung.