Guía de ingeniería · Selección de material
Por qué la densidad del material importa en componentes plásticos grandes mecanizados por CNC
La densidad es uno de los primeros valores que revisamos cuando un cliente nos envía un plano de una pieza plástica grande. Influye en cómo una placa mantiene su planitud en la máquina, cuánto calor debe combatir la herramienta de corte y cómo se comporta el componente acabado en servicio. Así es como lo abordamos en PlasticCNCPro.
Introducción
Mecanizar un pequeño casquillo plástico y mecanizar una placa de polímero técnico de 600 mm de ancho son trabajos muy distintos. A medida que una pieza crece en superficie, los pequeños problemas se convierten en grandes: una placa que absorbe el calor de forma desigual, una pared que se desplaza tras la primera pasada de desbaste o un utillaje que sujeta el material lo suficiente para cortarlo, pero no para mantenerlo plano. Los componentes grandes revelan las propiedades del material mucho más claramente que los pequeños.
La densidad subyace a muchos de esos comportamientos. No es la única propiedad relevante, pero influye en cómo responde el material a la sujeción, cómo disipa el calor de la zona de corte, cuán rígido se comporta bajo el husillo y cuánta masa añade al conjunto final. Entender la densidad desde el inicio permite a ingenieros y mecanizadores tomar mejores decisiones antes de que se produzca la primera viruta.
Esta guía explica qué significa la densidad en los plásticos de ingeniería, cómo afecta a la estabilidad del mecanizado y al coste, y cómo equilibrarla con la maquinabilidad y los requisitos de aplicación. El objetivo es práctico: ayudarle a especificar un material y un proceso que le den resultados previsibles en piezas grandes.
En piezas grandes, la densidad no es solo un dato de la hoja técnica. Determina cuánto se resistirá el material en la máquina y cuánto se deformará después de terminar la pieza.
1. Definición de la densidad del material en plásticos de ingeniería
La densidad es la masa por unidad de volumen, normalmente expresada en g/cm³. En los polímeros, depende de cómo se empaquetan las cadenas poliméricas en estado sólido, del grado de cristalinidad y de si el grado contiene cargas o refuerzos. Dos plásticos con química similar pueden tener densidades notablemente distintas según cómo se hayan procesado y formulado.
Peso molecular, empaquetamiento y propiedades físicas
Un mayor peso molecular y un empaquetamiento de cadenas más eficiente suelen aumentar la densidad y tienden a mejorar la rigidez, la resistencia al desgaste y el comportamiento dimensional. Las regiones cristalinas se empaquetan más densamente que las amorfas, por lo que los materiales semicristalinos como el polietileno y el acetal suelen presentar mayor densidad que los plásticos amorfos de una clase de peso similar. Por ello, la densidad sirve como indicador rápido de cómo es probable que se comporte la estructura molecular bajo carga y calor.
Plásticos de alta y baja densidad
Los nombres pueden resultar engañosos. El HDPE se denomina "de alta densidad" porque es más denso que el LDPE dentro de la familia del polietileno, pero su densidad sigue siendo inferior a la del acetal, la poliamida o el PEEK. Cuando hablamos de materiales de alta densidad en el contexto del mecanizado, normalmente nos referimos a los polímeros técnicos más densos y a los grados cargados. Los materiales de baja densidad incluyen el LDPE y muchos productos espumados o celulares, que son ligeros y fáciles de cortar, pero ofrecen una rigidez limitada.
Referencia típica de densidad (grados sin carga, valores aproximados)
| Material | Densidad aprox. (g/cm³) | Rango de densidad |
|---|---|---|
| LDPE | ~0.92 | Low |
| UHMW-PE | ~0.93 | Baja a media |
| HDPE | ~0.95 | Baja a media |
| Poliamida (PA6) | ~1.14 | Medium |
| PEEK | ~1.32 | Media a alta |
| Acetal (POM) | ~1.41 | High |
| PVDF | ~1.78 | Muy alta |
| PTFE | ~2.2 | Muy alta |
Los valores son aproximados para grados típicos sin carga. Los grados cargados con fibra de vidrio, fibra de carbono o minerales pueden diferir sustancialmente, por lo que siempre debe confirmar los datos con la ficha técnica del proveedor para su grado exacto.
¿Qué plástico tiene la mayor densidad y por qué importa para el uso industrial?
Entre los polímeros técnicos habituales, el PTFE es normalmente el material sin carga más denso, seguido por el PVDF y el acetal. Los grados cargados pueden superar estas cifras. Para uso industrial, una mayor densidad suele ir acompañada de mayor rigidez, menor fluencia y mejor estabilidad dimensional bajo carga, pero también implica más masa por pieza y, en algunos casos, un material más difícil de cortar limpiamente. El perfil del PTFE es muy distinto: excelente resistencia química y bajo coeficiente de fricción, pero blando bajo carga y propenso a deformarse durante el mecanizado. La respuesta correcta depende de si su prioridad es la rigidez, la resistencia química, el peso o la maquinabilidad.
2. Por qué la densidad determina el rendimiento del mecanizado
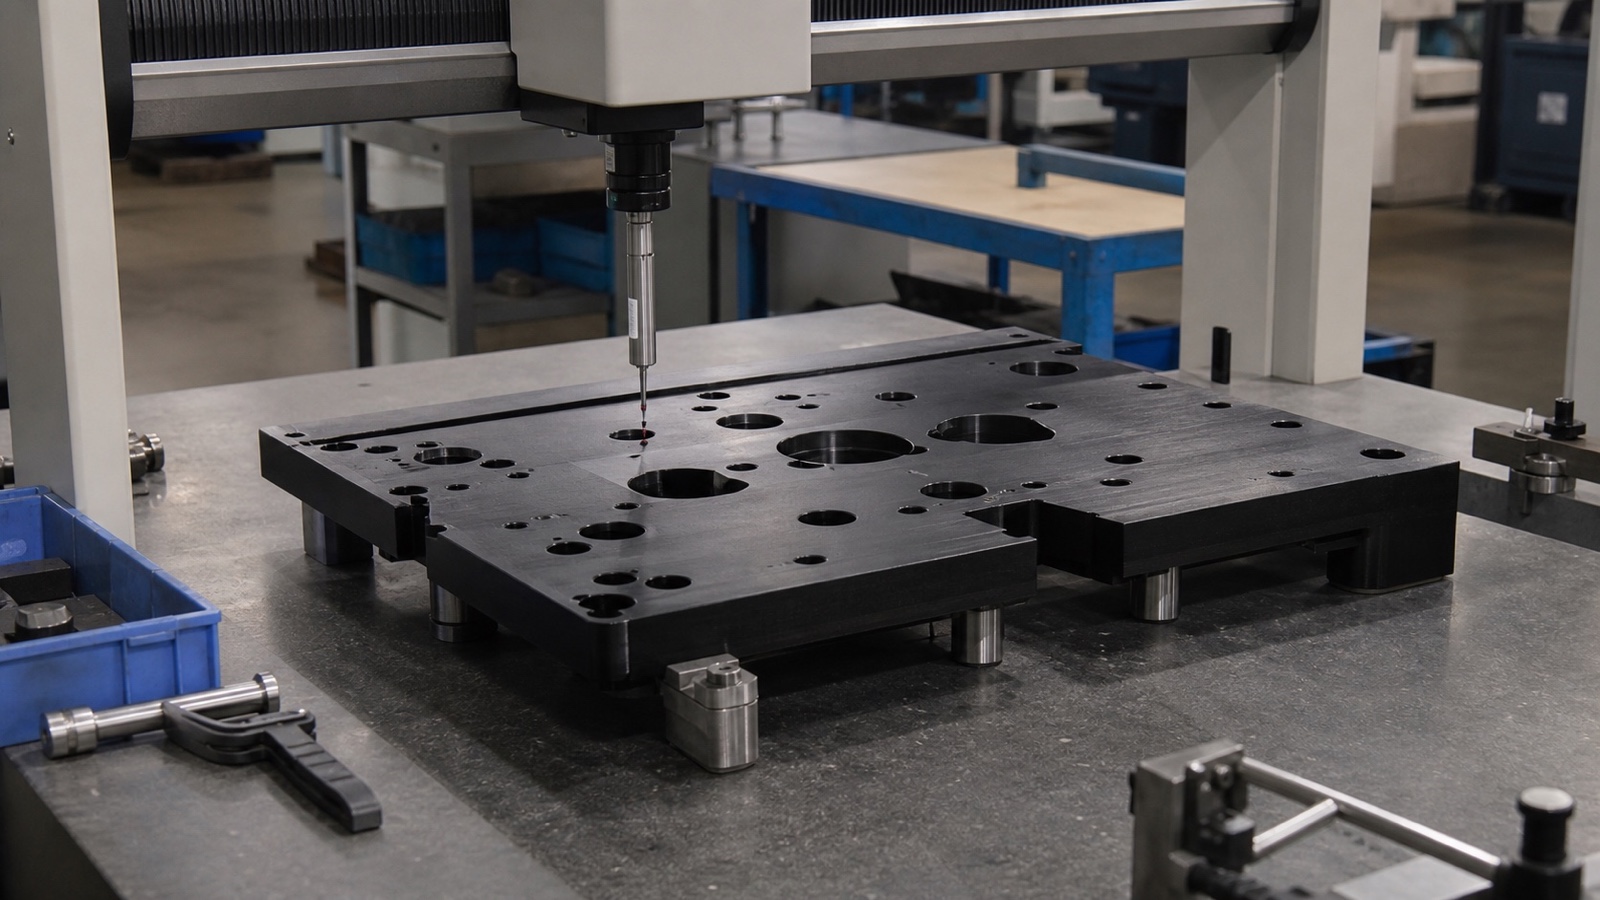
En una pieza grande, la densidad del material se manifiesta en la máquina de tres formas principales. Determina cómo se comporta la placa bajo las fuerzas de sujeción y de corte, cómo se evacua el calor del corte y cuán estable resulta todo el sistema cuando el husillo trabaja con fuerza.
Estabilidad estructural: prevención de alabeo y deformación
Los materiales más densos y rígidos resisten las pequeñas deformaciones elásticas y plásticas que se hacen visibles en piezas grandes. Una placa de pared delgada o ancha de un plástico de baja densidad y bajo módulo puede combarse bajo la presión de sujeción y recuperar su forma al liberarla, de modo que la planitud final ya no coincide con el programa. Los grados de mayor densidad suelen mantener mejor su forma durante el desbaste y el acabado, lo que los convierte en una opción más segura para componentes largos y planos, como tiras de desgaste, cubiertas de máquinas y grandes paneles aislantes.
Nota de ingeniería
La estabilidad no depende solo de la densidad. La absorción de humedad, las tensiones residuales de la extrusión o el moldeo y la temperatura también modifican las dimensiones. La densidad ayuda, pero debe combinarse con los pasos de proceso adecuados.
Gestión térmica y disipación del calor
Los plásticos son malos conductores térmicos en comparación con los metales, por lo que el calor generado en el filo de corte tiende a permanecer cerca del corte. Los grados más densos suelen conducir el calor algo mejor que las espumas ligeras, pero el efecto más importante es cuánto calor genera el corte en primer lugar. Un material denso y rígido cortado con una herramienta afilada y un avance constante suele producir un cizallamiento más limpio, mientras que un material blando o de baja densidad puede emborronarse y fundirse si el avance y la velocidad no están ajustados a él.
Por eso los materiales más densos suelen requerir una estrategia de refrigeración diferente. Para muchos plásticos técnicos recurrimos a soplado de aire o a neblina de refrigerante controlada en lugar de refrigeración por inundación, ya que los fluidos pueden provocar hinchamiento o agrietamiento por tensión en ciertos polímeros. La elección correcta depende de la química del grado, no solo de su densidad, por lo que confirmamos la compatibilidad antes de definir el proceso.
Vibración y traqueteo durante el fresado pesado
El traqueteo es una vibración autoexcitada entre la herramienta y la pieza. Los materiales más densos y rígidos ofrecen a la herramienta una plataforma más estable y amortiguan mejor las resonancias no deseadas que el material blando y de bajo módulo. En una placa grande que solo está apoyada en algunos puntos, un material más rígido también reduce la flexión de la propia pieza bajo la carga de corte, lo que mantiene la profundidad de corte real más cerca del valor programado.
3. El impacto de la densidad en los costes de producción
La densidad afecta al coste de maneras que fácilmente pasan desapercibidas al comparar solo los precios de la materia prima. Los efectos se reflejan en el consumo de herramientas, el tiempo de ciclo y la cantidad de material que termina como chatarra.
Desgaste y vida útil de la herramienta
Las cargas densas y abrasivas son el principal factor de desgaste de la herramienta. Los refuerzos de fibra de vidrio y de fibra de carbono aumentan la densidad y la rigidez, pero actúan como abrasivos finos sobre el filo de corte. Una herramienta que funciona durante muchas horas en acetal sin carga puede necesitar sustituirse mucho antes en una poliamida cargada con vidrio. Seguimos esto de cerca, ya que el desgaste de la herramienta altera tanto el acabado superficial como la consistencia dimensional a lo largo de un lote de producción.
Lista de verificación: gestión del desgaste causado por las cargas
-
1
Identifique pronto los grados cargados
Confirme si el material está cargado con vidrio, carbono o minerales antes de cotizar la vida útil de la herramienta.
-
2
Planifique los intervalos de sustitución de herramientas
Programe los cambios según el número de piezas o el tiempo de corte, no según el aspecto del filo.
-
3
Vigile la desviación de acabado y de medidas
Compare la primera y la última pieza de un lote con el mismo calibre para detectar el desgaste a tiempo.
Tiempo de procesado y equilibrio de avances
El tiempo de ciclo viene determinado por lo agresivamente que puede cortarse el material sin fundirse, astillarse o deformarse. Los grados densos y rígidos suelen soportar un mayor compromiso radial y axial que los blandos, lo que acorta el desbaste. Sin embargo, los grados cargados pueden exigir velocidades superficiales más bajas para proteger el filo. Equilibrar la velocidad de avance y la velocidad del husillo según la densidad es la forma en que mantenemos los tiempos de ciclo competitivos sin sacrificar la calidad superficial.
Desperdicio de material y necesidad de alivio de tensiones
Los bloques grandes y densos suelen tener tensiones internas procedentes de la extrusión o el moldeo. Al retirar material, esas tensiones se liberan y la pieza puede moverse. Una placa que se mecaniza plana el lunes puede combarse el miércoles. Para evitar desechar un componente casi terminado, planificamos pasos de alivio de tensiones y dejamos el sobrematerial adecuado para el acabado, lo que supone una consideración de coste directa y no solo técnica.
Por qué importa
Una pieza grande desechada puede costar mucho más que el material que contiene, porque el tiempo de máquina, el utillaje y la planificación ya se han invertido. Planificar la estabilidad desde el principio suele salir más barato que recuperarse de una pieza alabeada.
4. Selección del plástico adecuado para su proyecto
La selección de material siempre implica un compromiso. La densidad es un filtro útil, pero debe leerse junto con la resistencia química, la temperatura de servicio, la fricción, las propiedades eléctricas y la maquinabilidad del grado. Los grupos siguientes son un punto de partida práctico.
Rango de densidad
Opciones de alta densidad: HDPE, UHMW, PEEK
Priorícelas cuando la resistencia al desgaste, la rigidez o la resistencia química sean lo más importante. El UHMW-PE se usa ampliamente en tiras de desgaste y revestimientos, el HDPE en componentes con exigencias químicas y el PEEK en piezas de alto rendimiento y alta temperatura.
Rango de densidad
Opciones de densidad media: Acetal (Delrin) y poliamida
Son el punto ideal para el mecanizado de uso general. El acetal destaca por su estabilidad dimensional y su mecanizado limpio, mientras que la poliamida ofrece tenacidad y buen comportamiento frente al desgaste. Ambos son adecuados para piezas con tolerancias ajustadas en numerosas aplicaciones industriales.
Opciones de baja densidad y sus compromisos
Elija materiales ligeros cuando la masa sea más importante que la rigidez, por ejemplo en cubiertas, piezas de aislamiento o componentes de manipulación que no soportan cargas significativas. Los compromisos son reales: los materiales de baja densidad y espumados se deforman más bajo la sujeción, pueden desgarrarse o deshilacharse en los bordes y pueden ser más difíciles de mantener dentro de tolerancias estrictas en luces grandes. Diseñe el utillaje y la estrategia de corte en torno a estos límites en lugar de esperar que no aparezcan.
Tip
Si duda entre dos grados, envíenos el plano, el entorno de operación y el caso de carga. Podemos comparar las opciones con sus tolerancias y riesgos de mecanizado antes de que compre el material.
5. Buenas prácticas para el mecanizado de piezas plásticas de gran tamaño
Las siguientes prácticas ayudan a que los componentes grandes y densos mantengan sus medidas desde la primera pasada de desbaste hasta la inspección final. No son complicadas, pero se omiten fácilmente bajo presión de plazos.
Sujeción y utillaje de bloques grandes y densos
Los bloques densos son pesados, y el material pesado es difícil de sujetar. Apretar en exceso una pieza plástica la aplasta y produce una superficie que recupera su forma tras la liberación, mientras que apretar de menos permite que se desplace bajo las fuerzas de corte. Distribuimos las mordazas por toda la superficie, utilizamos placas de apoyo para limitar la deflexión y comprobamos la sujeción con un corte ligero antes de comprometernos con el programa completo.
Flujo de trabajo para la preparación de piezas grandes
-
01
Apoye toda la superficie
Utilice placas o una base sacrificial para que el bloque no descanse solo sobre unos pocos puntos.
-
02
Sujete con presión controlada
Apriete para sujetar, no para comprimir. Compruebe si hay deformación visible en los puntos de sujeción.
-
03
Verifique con una pasada de prueba
Realice un corte de prueba ligero y vuelva a comprobar la posición antes de iniciar el programa completo.
Alivio de tensiones: desbaste, reposo y acabado
En piezas grandes o gruesas, solemos separar el desbaste del acabado. La pasada de desbaste elimina la mayor parte del material y libera las tensiones internas, se deja reposar la pieza y después se mecaniza el sobrematerial de acabado hasta la medida final. Cuando el material y la geometría lo requieren, un recocido controlado o un paso de alivio de tensiones antes del acabado reduce el movimiento que pueden causar las tensiones internas relacionadas con la densidad. Dejar un sobrematerial de acabado uniforme es esencial para que este enfoque funcione.
Geometría de herramienta para polímeros densos
La carga de viruta y la geometría del filo cobran más importancia a medida que aumenta la densidad. Las ranuras afiladas y pulidas con ángulos de ataque positivos tienden a cizallar limpiamente los plásticos densos, mientras que menos filos proporcionan más espacio para la viruta en materiales pegajosos. En los grados cargados, preferimos herramientas con una preparación del filo que resista la abrasión. La geometría correcta depende del grado, de la operación y de la estrategia de evacuación de viruta, por lo que la seleccionamos para cada trabajo en lugar de usar una única herramienta para todo.
6. Cómo superar los desafíos habituales del mecanizado
La mayoría de los problemas en los cambios de material de alta a baja densidad se deben a suponer que un proceso que funciona con un plástico funcionará con el siguiente. Estos son los patrones que observamos con más frecuencia.
¿Cuáles son los errores habituales de los mecanizadores al cambiar entre densidades de plástico?
El error más común es reutilizar avances, velocidades y fuerza de sujeción de un trabajo anterior sin ajustarlos a la nueva densidad y rigidez. Otros errores frecuentes incluyen mantener el mismo enfoque de refrigeración en grados químicamente distintos, ignorar las necesidades de alivio de tensiones de un bloque nuevo y suponer que una espuma ligera mantendrá la misma tolerancia que un polímero técnico denso. Cada cambio debe activar una breve revisión de la preparación.
Lista de verificación antes de cambiar de material
-
1
Restablezca avances y velocidades
Empiece con un programa de prueba conservador en lugar de con los parámetros del trabajo anterior.
-
2
Confirme la compatibilidad del refrigerante
Compruebe que el método de refrigeración es adecuado para la química del nuevo grado.
-
3
Revise la sujeción y los sobremateriales
Ajuste la presión de sujeción, la disposición de apoyos y el material de acabado a la nueva rigidez.
Control de viruta y tipo de viruta
La densidad y la ductilidad determinan juntas la forma de la viruta. Los materiales densos y tenaces pueden producir virutas largas y continuas que se enrollan alrededor de la herramienta y de la pieza, mientras que los grados frágiles o cargados tienden a romperse en segmentos cortos y discontinuos. Las virutas largas y filamentosas pueden volver a cortarse y dañar la superficie, y el polvo fino de los grados cargados puede depositarse en guías y utillajes. Gestionar la evacuación de viruta con el número de ranuras, el flujo de aire y la dirección de avance adecuados mantiene el corte limpio y la máquina en funcionamiento.
Control de tolerancias y dilatación térmica
Los plásticos se dilatan y contraen mucho más que los metales ante el mismo cambio de temperatura. En una pieza grande de alta densidad, incluso una variación moderada de temperatura entre el taller de mecanizado y la zona de montaje puede desplazar dimensiones críticas. Lo tenemos en cuenta midiendo, cuando es posible, a temperatura controlada, previendo la dilatación en el diseño y especificando tolerancias realistas para luces grandes. Para piezas grandes que deben mantener dimensiones estrictas, recomendamos tratar el entorno térmico durante la fase de presupuesto y no después de la primera inspección.
Warning
No suponga que una estrategia de tolerancias para metal funcionará en un componente plástico grande. El movimiento térmico y la absorción de humedad pueden superar lo que permite una tolerancia estricta basada en metal.
7. Preguntas frecuentes (FAQ)
Estas son las preguntas que más escuchamos de los equipos de ingeniería y compras que planifican piezas plásticas grandes mecanizadas.
¿Cuál es el mejor plástico para el fresado CNC de piezas grandes?
No hay una respuesta única, pero para estabilidad y maquinabilidad, el acetal y muchos grados de poliamida son opciones habituales para trabajos de uso general. Para aplicaciones críticas en desgaste o con exigencias químicas, el UHMW-PE, el HDPE o el PEEK pueden ser más adecuados. Los factores decisivos son la carga, la temperatura, el entorno químico y el requisito de tolerancia.
¿Cómo afecta la densidad del material al desgaste de la herramienta en comparación con el aluminio?
El aluminio es mucho más denso que la mayoría de los plásticos técnicos, pero es un metal y generalmente se corta con mecanismos de desgaste distintos. En los plásticos, el desgaste está impulsado más por las cargas abrasivas y el calor que por la densidad volumétrica por sí sola. Los grados cargados con vidrio o carbono pueden desgastar las herramientas más rápido que muchos metales, mientras que los plásticos sin carga suelen causar menos desgaste abrasivo, pero pueden requerir filos más afilados para evitar el emborronado.
¿Puedo mecanizar materiales de alta densidad con herramientas CNC estándar?
A menudo sí, pero con precaución. Las herramientas estándar con ranuras afiladas y pulidas pueden funcionar bien en muchos grados sin carga. Los materiales cargados o muy duros pueden desgastar rápidamente las herramientas estándar, por lo que la selección de herramienta, el estado del filo y los intervalos de sustitución deben planificarse para el grado específico.
¿Cómo optimizo los parámetros CNC para densidades de material variables?
Comience con un programa de prueba conservador y, después, ajuste el avance, la velocidad del husillo, la profundidad de corte y la refrigeración según la forma de la viruta, el acabado superficial y los resultados dimensionales. Los materiales más densos y rígidos suelen tolerar cortes más pesados, mientras que los grados blandos o cargados pueden requerir velocidades más lentas o un compromiso más ligero. Documente los ajustes de cada grado para que las series de producción repetidas se mantengan consistentes.
Conclusión
La densidad afecta mucho más que al peso de una pieza. En componentes plásticos grandes mecanizados por CNC influye en la planitud, el comportamiento térmico, el traqueteo, la vida útil de la herramienta, el tiempo de ciclo y el riesgo de chatarra. Los materiales más densos y rígidos suelen aportar más estabilidad, mientras que los materiales más ligeros ofrecen ahorro de peso con compromisos de mecanizado que deben planificarse. La mejor elección es aquella que equilibra la densidad con los requisitos de desgaste, química, temperatura y coste de su aplicación.
Para la producción a gran escala, recomendamos encarecidamente realizar una prueba breve de material y proceso antes de comprometerse con la serie completa. Una placa de prueba, un sobrematerial de acabado medido y una comprobación dimensional breve pueden revelar cómo se comportará un grado específico en su geometría. En PlasticCNCPro trabajamos con clientes globales desde nuestra base en Dongguan, China, para revisar planos, recomendar materiales y mecanizar prototipos, lotes pequeños y pedidos repetidos con una inspección constante.
Step 1
Defina la carga y el entorno
Step 2
Preseleccione grados con la densidad adecuada
Step 3
Mecanizado de prueba antes de escalar
Solicite un presupuesto
Adapte su material a su aplicación
Envíenos su plano 2D, modelo 3D, requisito de material, cantidad, tolerancia y detalles de la aplicación. Nuestro equipo de ingeniería revisará el diseño, recomendará un grado y un proceso adecuados y le enviará un presupuesto para prototipos, lotes pequeños o producción repetida.