Guida tecnica · Selezione del materiale
Perché la densità del materiale è importante per i componenti in plastica lavorati a CNC di grandi dimensioni
La densità è uno dei primi valori che verifichiamo quando un cliente invia un disegno di un grande componente in plastica. Influisce sul modo in cui una lastra mantiene la planarità sulla macchina, su quanto calore l'utensile deve contrastare e sul comportamento del componente finito in esercizio. Ecco come la valutiamo in PlasticCNCPro.
Introduzione
Lavorare un piccolo boccola in plastica e lavorare una piastra in polimero tecnico larga 600 mm sono operazioni molto diverse. Quando l'ingombro di un pezzo aumenta, i piccoli problemi diventano grandi: una lastra che assorbe il calore in modo non uniforme, una parete che si sposta dopo la prima sgrossatura, o un attrezzaggio che blocca il grezzo abbastanza da permettere il taglio ma non abbastanza da mantenerlo piano. I componenti di grandi dimensioni rivelano le proprietà del materiale in modo molto più evidente rispetto a quelli piccoli.
La densità sta alla base di molti di questi comportamenti. Non è l'unica proprietà rilevante, ma influenza il modo in cui il materiale risponde al serraggio, come disperde il calore dalla zona di taglio, quanto risulta rigido sotto il mandrino e quanta massa aggiunge al gruppo finale. Comprendere la densità in una fase iniziale permette a ingegneri e operatori di prendere decisioni migliori prima del primo truciolo.
Questa guida spiega cosa significa la densità per le materie plastiche tecniche, come influisce sulla stabilità di lavorazione e sui costi e come bilanciarla con la lavorabilità e i requisiti applicativi. L'obiettivo è pratico: aiutarvi a specificare un materiale e un processo che garantiscano risultati prevedibili su componenti di grandi dimensioni.
Nei componenti di grandi dimensioni, la densità non è solo un valore di scheda tecnica. Determina quanto il materiale vi opporrà resistenza sulla macchina e quanto si deformerà dopo la lavorazione.
1. Definizione della densità del materiale nelle materie plastiche tecniche
La densità è la massa per unità di volume, solitamente espressa in g/cm³. Per i polimeri dipende da come le catene polimeriche si impacchettano allo stato solido, dal grado di cristallinità e dalla presenza di cariche o rinforzi nella qualità. Due materie plastiche di chimica simile possono avere densità sensibilmente diverse in base a come sono state lavorate e formulate.
Peso molecolare, impacchettamento e proprietà fisiche
Un peso molecolare più elevato e un impacchettamento più efficiente delle catene generalmente aumentano la densità e tendono a migliorare rigidità, resistenza all'usura e comportamento dimensionale. Le regioni cristalline si impacchettano più strettamente di quelle amorfe, ed è per questo che i materiali semicristallini come il polietilene e l'acetale mostrano spesso una densità superiore rispetto alle plastiche amorfe della stessa classe di peso. La densità funge quindi da indicatore rapido di come la struttura molecolare si comporterà sotto carico e calore.
Plastiche ad alta e bassa densità
I nomi possono essere fuorvianti. L'HDPE è chiamato "ad alta densità" perché è più denso dell'LDPE all'interno della famiglia del polietilene, ma la sua densità è comunque inferiore a quella dell'acetale, del nylon o del PEEK. Quando parliamo di materiali ad alta densità in ambito di lavorazione, intendiamo di solito i polimeri tecnici più densi e le qualità caricate. I materiali a bassa densità comprendono l'LDPE e molti prodotti espansi o cellulari, leggeri e facili da tagliare ma con rigidità limitata.
Valori di riferimento tipici della densità (qualità non caricate, indicativi)
| Materiale | Densità approssimativa (g/cm³) | Fascia di densità |
|---|---|---|
| LDPE | ~0.92 | Low |
| UHMW-PE | ~0.93 | Da bassa a media |
| HDPE | ~0.95 | Da bassa a media |
| Nylon (PA6) | ~1.14 | Medium |
| PEEK | ~1.32 | Da media ad alta |
| Acetale (POM) | ~1.41 | High |
| PVDF | ~1.78 | Molto alta |
| PTFE | ~2.2 | Molto alta |
I valori sono indicativi per le tipiche qualità non caricate. Le qualità caricate con vetro, carbonio o minerali possono differire sensibilmente, quindi confermate sempre i dati con la scheda tecnica del fornitore per la vostra specifica qualità.
Quale materia plastica ha la densità più alta e perché è importante per l'uso industriale?
Tra i comuni polimeri tecnici, il PTFE è tipicamente il materiale non caricato più denso, seguito da PVDF e acetale. Le qualità caricate possono superare questi valori. Per l'uso industriale, una densità più elevata si accompagna spesso a maggiore rigidità, minore creep e migliore stabilità dimensionale sotto carico, ma comporta anche più massa per pezzo e, in alcuni casi, un materiale più difficile da tagliare in modo pulito. Il PTFE presenta un profilo molto diverso: eccellente resistenza chimica e basso attrito, ma morbido sotto carico e soggetto a deformazioni durante la lavorazione. La scelta giusta dipende dal fatto che la priorità sia rigidità, resistenza chimica, peso o lavorabilità.
2. Come la densità determina le prestazioni di lavorazione
Su un componente di grandi dimensioni, la densità del materiale si manifesta sulla macchina in tre modi principali. Determina come la lastra si comporta sotto le forze di serraggio e di taglio, come il calore si allontana dal taglio e quanto è stabile l'intero sistema quando il mandrino lavora intensamente.
Stabilità strutturale: prevenire svergolamenti e deformazioni
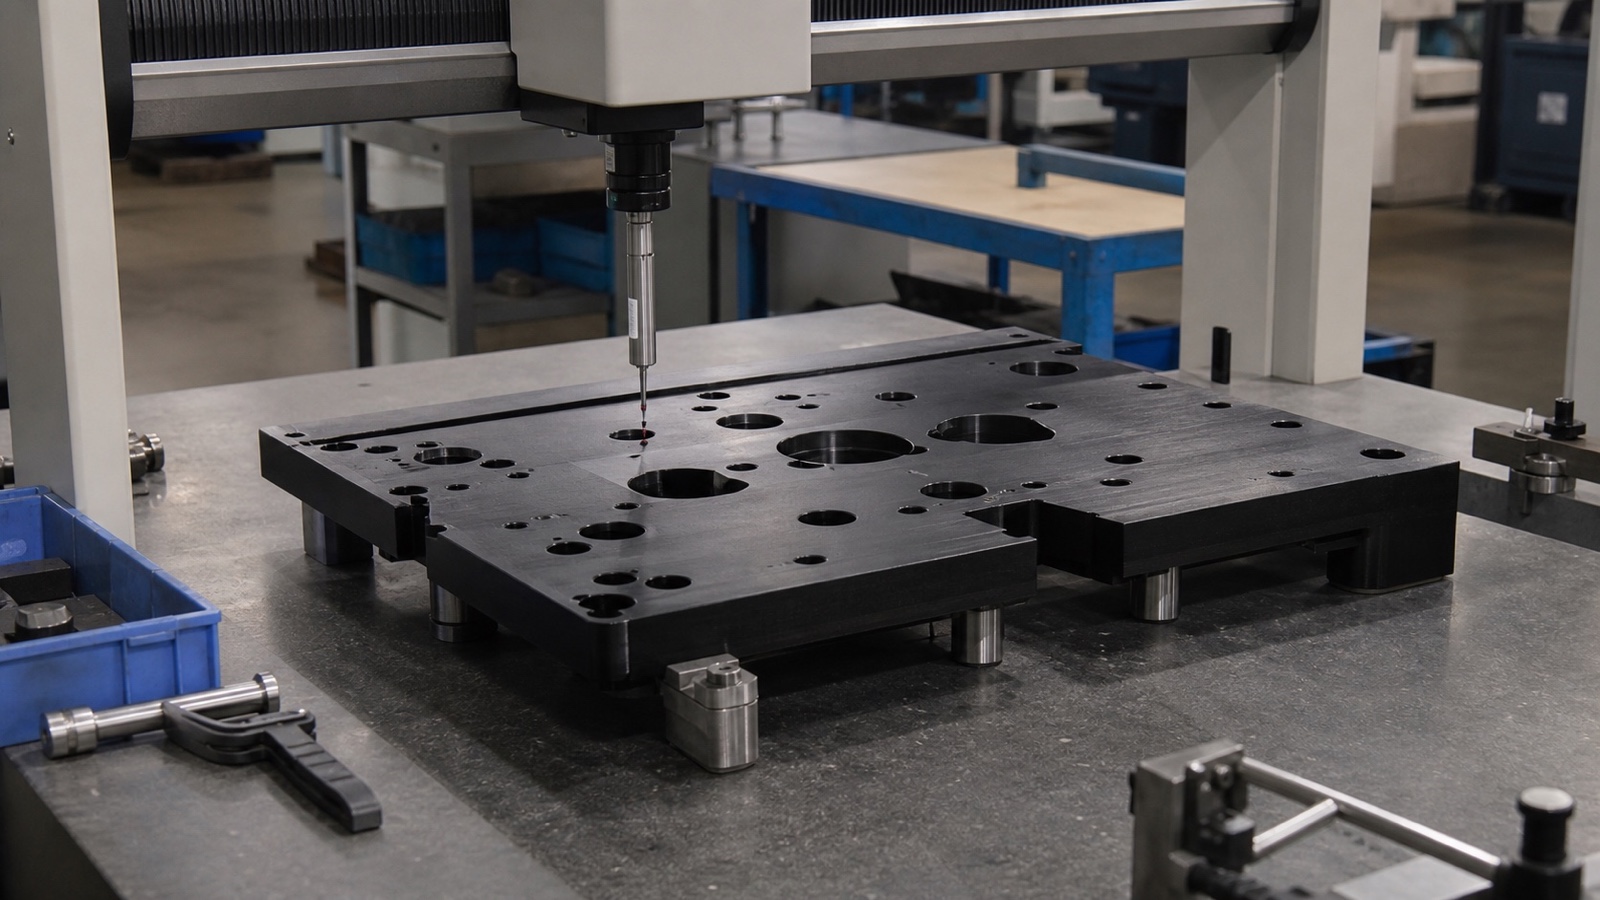
I materiali più densi e rigidi resistono alle piccole deformazioni elastiche e plastiche che diventano visibili sui componenti di grandi dimensioni. Una piastra sottile o larga di una plastica a bassa densità e basso modulo può inarcarsi sotto la pressione di serraggio e riprendere la forma una volta rilasciata, facendo sì che la planarità finale non corrisponda più al programma. Le qualità a densità più elevata di solito mantengono meglio la forma durante sgrossatura e finitura, il che le rende una scelta più sicura per componenti lunghi e piani come strisce di usura, coperture di macchine e grandi pannelli isolanti.
Nota tecnica
La stabilità non dipende solo dalla densità. Anche l'assorbimento di umidità, le tensioni residue derivanti da estrusione o colata e la temperatura modificano le dimensioni. La densità aiuta, ma va abbinata alle corrette fasi di processo.
Gestione termica e dissipazione del calore
Rispetto ai metalli, le materie plastiche sono scarsi conduttori termici, quindi il calore generato sul tagliente tende a restare vicino al taglio. Le qualità più dense spesso conducono il calore un po' meglio delle schiume leggere, ma l'effetto maggiore riguarda la quantità di calore generata dal taglio. Un materiale denso e rigido tagliato con un utensile affilato e un avanzamento costante di solito produce un taglio più pulito, mentre un materiale morbido o a bassa densità può sbavare e fondere se avanzamento e velocità non sono adeguati.
Per questo i materiali più densi richiedono spesso una diversa strategia di raffreddamento. Per molte materie plastiche tecniche utilizziamo getto d'aria o nebbia di refrigerante controllata anziché refrigerante a colata, poiché i fluidi possono causare rigonfiamento o fessurazione da tensione in alcuni polimeri. La scelta giusta dipende dalla chimica della qualità, non solo dalla sua densità, quindi verifichiamo la compatibilità prima di impostare il processo.
Vibrazioni e chatter durante la fresatura pesante
Il chatter è una vibrazione autoeccitata tra utensile e pezzo. I materiali più densi e rigidi offrono all'utensile una base più stabile e smorzano le risonanze indesiderate meglio dei materiali morbidi a basso modulo. Su una lastra di grandi dimensioni supportata solo in pochi punti, un materiale più rigido riduce anche la flessione del pezzo sotto il carico di taglio, mantenendo la profondità di passata effettiva più vicina al valore programmato.
3. L'impatto della densità sui costi di produzione
La densità incide sui costi in modi che si notano facilmente quando si confrontano solo i prezzi delle materie prime. Gli effetti emergono nel consumo di utensili, nei tempi ciclo e nella quantità di materiale che finisce come scarto.
Usura e durata dell'utensile
Le cariche abrasive dense sono il principale fattore di usura dell'utensile. Le fibre di vetro e di carbonio aumentano densità e rigidità, ma agiscono come abrasivi fini sul tagliente. Un utensile che lavora per molte ore nell'acetale non caricato può richiedere la sostituzione molto prima nel nylon caricato con vetro. Monitoriamo attentamente questo aspetto, perché l'usura dell'utensile modifica sia la finitura superficiale sia la costanza dimensionale lungo un lotto di produzione.
Checklist: gestione dell'usura dovuta alle cariche
-
1
Identificare subito le qualità caricate
Verificare se il materiale è caricato con vetro, carbonio o minerali prima di quotare la durata dell'utensile.
-
2
Pianificare gli intervalli di sostituzione dell'utensile
Programmare i cambi in base al numero di pezzi o al tempo di taglio, non in base all'aspetto del tagliente.
-
3
Controllare la deriva di finitura e dimensioni
Verificare il primo e l'ultimo pezzo di un lotto con lo stesso calibro per individuare precocemente l'usura.
Tempi di lavorazione ed equilibrio degli avanzamenti
Il tempo ciclo è determinato da quanto aggressivamente il materiale può essere tagliato senza fondere, scheggiarsi o deformarsi. I materiali densi e rigidi possono spesso sostenere impegni radiali e assiali più elevati rispetto a quelli morbidi, riducendo la sgrossatura. Le qualità caricate, tuttavia, possono richiedere velocità di taglio inferiori per proteggere il tagliente. Bilanciare avanzamento e velocità del mandrino in funzione della densità è il modo in cui manteniamo tempi ciclo competitivi senza sacrificare la qualità superficiale.
Sprechi di materiale ed esigenze di distensione
I grandi grezzi densi spesso contengono tensioni interne derivanti da estrusione o stampaggio. Quando si asporta materiale, tali tensioni si rilasciano e il pezzo può deformarsi. Una lastra lavorata piana il lunedì può inarcarsi entro mercoledì. Per evitare di scartare un componente quasi finito, pianifichiamo fasi di distensione e lasciamo un sovrametallo adeguato per la finitura, il che costituisce una considerazione di costo diretta e non solo tecnica.
Perché è importante
Un grande pezzo scartato può costare molto più del materiale che contiene, perché il tempo macchina, l'attrezzaggio e la pianificazione sono già stati impiegati. Pianificare la stabilità fin dall'inizio costa di solito meno che recuperare un pezzo deformato.
4. Scelta della plastica più adatta al vostro progetto
La selezione del materiale è sempre un compromesso. La densità è un utile criterio di filtro, ma va letta insieme a resistenza chimica, temperatura di esercizio, attrito, proprietà elettriche e lavorabilità della qualità. I gruppi seguenti costituiscono un punto di partenza pratico.
Fascia di densità
Opzioni ad alta densità: HDPE, UHMW, PEEK
Privilegiatele quando contano soprattutto resistenza all'usura, rigidità o resistenza chimica. L'UHMW-PE è largamente usato per strisce di usura e rivestimenti, l'HDPE per componenti soggetti ad aggressione chimica e il PEEK per parti ad alte temperature e alte prestazioni.
Fascia di densità
Opzioni a densità media: acetale (Delrin) e nylon
Rappresentano il punto ottimale per la lavorazione di uso generale. L'acetale è noto per la stabilità dimensionale e per la lavorazione pulita, mentre il nylon offre tenacità e prestazioni di usura. Entrambi sono adatti a pezzi con tolleranze strette in molte applicazioni industriali.
Opzioni a bassa densità e relativi compromessi
Scegliete materiali leggeri quando la massa conta più della rigidità, ad esempio per coperture, componenti isolanti o parti di movimentazione che non sopportano carichi significativi. I compromessi sono reali: i materiali a bassa densità ed espansi si deformano di più sotto il serraggio, possono strapparsi o sfilacciarsi sui bordi e sono più difficili da mantenere entro tolleranze strette su grandi luci. Progettate attrezzaggio e strategia di taglio tenendo conto di questi limiti, anziché sperare che non si presentino.
Tip
Se siete indecisi tra due qualità, inviateci il disegno, l'ambiente operativo e il caso di carico. Possiamo confrontare le opzioni con le vostre tolleranze e con il rischio di lavorazione prima che acquistiate il materiale.
5. Buone pratiche per la lavorazione di componenti in plastica di grandi dimensioni
Le pratiche seguenti aiutano i grandi componenti densi a rimanere nelle dimensioni previste dalla prima sgrossatura fino al controllo finale. Non sono complicate, ma è facile trascurarle sotto la pressione dei tempi.
Serraggio e attrezzaggio di lastre grandi e dense
Le lastre dense sono pesanti e i materiali pesanti sono difficili da trattenere. Un serraggio eccessivo schiaccia il pezzo in plastica e produce una superficie che si riprende dopo il rilascio, mentre un serraggio insufficiente lo lascia muovere sotto le forze di taglio. Distribuiamo i morsetti sull'intera impronta, usiamo appoggi per limitare la deflessione e verifichiamo la tenuta con un taglio di prova leggero prima di impegnarci nel programma completo.
Flusso di lavoro per l'attrezzaggio di componenti grandi
-
01
Supportare l'intera impronta
Usare appoggi o una base sacrificale in modo che la lastra non poggi solo su pochi punti.
-
02
Serrare con pressione controllata
Stringere per trattenere, non per comprimere. Verificare la presenza di deformazioni visibili nei punti di serraggio.
-
03
Verificare con una passata di prova
Eseguire un taglio di prova leggero e ricontrollare la posizione prima dell'avvio del programma completo.
Distensione: sgrossatura, riposo, poi finitura
Per pezzi grandi o spessi, di solito separiamo la sgrossatura dalla finitura. La passata di sgrossatura asporta la maggior parte del materiale e rilascia le tensioni interne, il pezzo viene lasciato riposare e poi si lavora il sovrametallo di finitura fino alla dimensione finale. Quando materiale e geometria lo richiedono, una fase controllata di ricottura o distensione prima della finitura riduce i movimenti causati dalle tensioni interne legate alla densità. Lasciare un sovrametallo di finitura costante è essenziale perché questo approccio funzioni.
Geometria dell'utensile per polimeri densi
Il carico truciolo e la geometria del tagliente diventano più importanti al crescere della densità. Scanalature affilate e lucidate con angoli di spoglia positivi tendono a tranciare pulitamente le plastiche dense, mentre un numero minore di denti offre più spazio al truciolo per i materiali gommosi. Per le qualità caricate privilegiamo utensili con una preparazione del tagliente resistente all'abrasione. La geometria giusta dipende dalla qualità, dall'operazione e dalla strategia di evacuazione del truciolo, quindi la selezioniamo per ogni lavoro anziché usare un unico utensile per tutto.
6. Superare le comuni difficoltà di lavorazione
La maggior parte dei problemi nel passaggio tra materiali densi e leggeri deriva dal presupposto che un processo funzionante per una plastica funzioni anche per la successiva. Ecco gli schemi che incontriamo più spesso.
Quali sono gli errori più comuni che gli operatori commettono quando passano da una densità di plastica all'altra?
L'errore più comune è riutilizzare avanzamenti, velocità e forza di serraggio di una lavorazione precedente senza adeguarli alla nuova densità e rigidità. Altri errori frequenti includono mantenere lo stesso approccio di refrigerazione su qualità chimicamente diverse, ignorare le esigenze di distensione di un nuovo grezzo e presumere che una schiuma leggera possa mantenere la stessa tolleranza di un polimero tecnico denso. Ogni cambiamento dovrebbe innescare una breve verifica dell'attrezzaggio.
Checklist prima di cambiare materiale
-
1
Reimpostare avanzamenti e velocità
Partire da un programma di prova prudente anziché dai parametri della lavorazione precedente.
-
2
Verificare la compatibilità del refrigerante
Controllare che il metodo di raffreddamento sia adatto alla chimica della nuova qualità.
-
3
Ricontrollare serraggio e sovrametalli
Regolare pressione di serraggio, disposizione degli appoggi e sovrametallo di finitura per la nuova rigidità.
Controllo del truciolo e tipo di truciolo
Densità e duttilità insieme determinano la forma del truciolo. I materiali tenaci e densi possono produrre trucioli lunghi e continui che si avvolgono attorno all'utensile e al pezzo, mentre le qualità fragili o caricate tendono a rompersi in segmenti corti e discontinui. I trucioli lunghi e filamentosi possono ritagliarsi e rovinare la superficie, e la polvere fine delle qualità caricate può depositarsi su guide e attrezzature. Gestire l'evacuazione del truciolo con il numero corretto di scanalature, il flusso d'aria e la direzione di avanzamento mantiene il taglio pulito e la macchina in funzione.
Controllo delle tolleranze e dilatazione termica
Le materie plastiche si dilatano e si contraggono molto più dei metalli per la stessa variazione di temperatura. Su un grande componente ad alta densità, anche una modesta oscillazione termica tra il reparto di lavorazione e il reparto di montaggio può spostare quote critiche. Ne teniamo conto misurando, quando possibile, a temperatura controllata, prevedendo la dilatazione in fase di progettazione e specificando tolleranze realistiche per le grandi luci. Per i componenti di grandi dimensioni che devono mantenere quote precise, consigliamo di discutere l'ambiente termico in fase di offerta anziché dopo il primo controllo.
Warning
Non date per scontato che una strategia di tolleranze adottata per il metallo funzioni su un grande componente in plastica. Il movimento termico e l'assorbimento di umidità possono superare quanto consentito da una tolleranza stretta basata sul metallo.
7. Domande frequenti (FAQ)
Queste sono le domande che sentiamo più spesso dai team tecnici e acquisti che pianificano grandi componenti in plastica lavorati.
Qual è la migliore plastica per la fresatura CNC di grandi componenti?
Non esiste una risposta unica, ma per stabilità e lavorabilità l'acetale e molte qualità di nylon sono scelte comuni per impieghi generali. Per applicazioni critiche per l'usura o con forte aggressione chimica, UHMW-PE, HDPE o PEEK possono essere più adatti. I fattori decisivi sono carico, temperatura, ambiente chimico e requisito di tolleranza.
In che modo la densità del materiale influisce sull'usura dell'utensile rispetto all'alluminio?
L'alluminio è molto più denso della maggior parte delle materie plastiche tecniche, ma è un metallo e in genere si lavora con meccanismi di usura diversi. Nelle plastiche l'usura è determinata più dalle cariche abrasive e dal calore che dalla sola densità del materiale. Le qualità caricate con vetro o carbonio possono usurare gli utensili più rapidamente di molti metalli, mentre le plastiche non caricate causano spesso un'usura abrasiva minore ma possono richiedere taglienti più affilati per evitare lo sbavature.
È possibile lavorare materiali ad alta densità con utensili CNC standard?
Spesso sì, ma con cautela. Gli utensili standard con scanalature affilate e lucidate possono funzionare bene su molte qualità non caricate. I materiali caricati o molto duri possono usurare rapidamente gli utensili standard, quindi la scelta dell'utensile, lo stato del tagliente e gli intervalli di sostituzione vanno pianificati per la qualità specifica.
Come ottimizzare i parametri CNC per densità di materiale diverse?
Iniziate con un programma di prova prudente, quindi regolate avanzamento, velocità del mandrino, profondità di passata e raffreddamento in base alla forma del truciolo, alla finitura superficiale e ai risultati dimensionali. I materiali più densi e rigidi di solito tollerano tagli più pesanti, mentre le qualità più morbide o caricate possono richiedere velocità inferiori o impegni più leggeri. Documentate i parametri per ciascuna qualità affinché le produzioni ripetute restino costanti.
Conclusione
La densità incide ben più del peso di un pezzo. Sui componenti in plastica lavorati a CNC di grandi dimensioni influenza planarità, comportamento termico, chatter, durata dell'utensile, tempo ciclo e rischio di scarto. I materiali più densi e rigidi offrono in genere maggiore stabilità, mentre quelli più leggeri consentono un risparmio di peso con compromessi di lavorazione che vanno pianificati. La scelta migliore è quella che bilancia densità con i requisiti di usura, resistenza chimica, termici e di costo della vostra applicazione.
Per la produzione su larga scala, consigliamo vivamente di eseguire una breve prova di materiale e processo prima di impegnarsi nella produzione completa. Una lastra di prova, un sovrametallo di finitura misurato e un breve controllo dimensionale possono rivelare come si comporterà una specifica qualità sulla vostra geometria. In PlasticCNCPro lavoriamo con clienti internazionali dalla nostra sede di Dongguan, in Cina, per esaminare i disegni, consigliare i materiali e lavorare prototipi, piccoli lotti e ordini ripetuti con controlli costanti.
Step 1
Definire il carico e l'ambiente
Step 2
Selezionare una rosa di qualità adeguate alla densità
Step 3
Prova di lavorazione prima di aumentare la produzione
Richiedere un'offerta
Abbinate il materiale alla vostra applicazione
Inviateci il disegno 2D, il modello 3D, il requisito del materiale, la quantità, la tolleranza e i dettagli applicativi. Il nostro team tecnico esaminerà il progetto, consiglierà una qualità e un processo adeguati e vi invierà un'offerta per prototipi, piccoli lotti o produzioni ripetute.