
In che modo le alte temperature influiscono sulle tolleranze delle plastiche lavorate a CNC?
Un’analisi ingegneristica approfondita della deriva termica, del coefficiente di dilatazione termica (CTE) e delle strategie di processo per mantenere tolleranze di precisione nei polimeri ad alte prestazioni.
Introduzione
Nella produzione moderna, sostituire componenti strutturali in alluminio, ottone o acciaio inossidabile con polimeri tecnici offre notevoli vantaggi: una sostanziale riduzione del peso, autolubrificazione naturale, resistenza chimica e proprietà dielettriche. Tuttavia, quando gli ingegneri specificano tolleranze simili a quelle dei metalli per i componenti in plastica, si scontrano inevitabilmente con una proprietà fisica fondamentale: la sensibilità dei polimeri alle variazioni termiche.
A differenza dei metalli, che possiedono reticoli cristallini rigidi con coefficienti di dilatazione termica (CTE) relativamente bassi, i polimeri sono costituiti da catene macromolecolari intrecciate. Quando sono esposte al calore, generato dalla fresatura CNC ad alta velocità o presente nell’ambiente di esercizio, queste catene si flettono, si espandono e si spostano in misura significativa. Presso PlasticCNCPro, il nostro stabilimento di lavorazione a Dongguan affronta questa sfida ogni giorno. Il nostro obiettivo è aiutare progettisti meccanici, responsabili degli acquisti e team di R&S ad anticipare la deriva termica e a configurare flussi di lavoro di lavorazione che mantengano in modo affidabile la stabilità dimensionale.
Le plastiche si dilatano da 3 a 10 volte più dei metalli comuni a parità di gradiente di temperatura. Per mantenere tolleranze ripetibili a livello micrometrico è necessario controllare sia il calore di taglio sia l’equilibrio termico dell’ambiente operativo.
La scienza della dilatazione termica nelle plastiche
Confronto del CTE: plastiche e metalli
Il coefficiente di dilatazione termica (CTE) esprime la variazione frazionaria della lunghezza per ogni grado di variazione della temperatura. Nei componenti di precisione, il CTE determina la velocità con cui un foro si restringe o un profilo esterno si espande quando il componente si riscalda. La differenza tra metalli e polimeri tecnici standard è notevole:
| Materiale | Famiglia di materiali | CTE lineare (10⁻⁶ m/m/°C) | Sensibilità dimensionale |
|---|---|---|---|
| Acciaio inossidabile 304 | Metallo ferroso | 16 – 18 | Very Low |
| Alluminio 6061-T6 | Metallo non ferroso | 23 – 24 | Low |
| PEEK (non caricato) | Polimero ad alte prestazioni | 45 – 50 | Moderata |
| POM-C (acetalica / Delrin) | Termoplastico tecnico | 80 – 110 | High |
| Nylon 6/6 (PA66) | Poliammide | 80 – 90 | Elevata (igroscopica e termica) |
| UHMW-PE | Poliolefina | 150 – 200 | Estremamente elevata |
| PTFE (Teflon) | Fluoropolimero | 120 – 160 | Estremamente elevata |
Deriva dimensionale
Consideriamo un blocco guida in POM-C (acetalica) da 100 mm, lavorato in un’officina climatizzata a 20°C. Se il componente viene installato in un involucro industriale in cui la temperatura di esercizio raggiunge 50°C (ΔT = 30°C), la sua dilatazione lineare è:
ΔL = 100 mm × (100 × 10⁻⁶ /°C) × 30°C = 0.300 mm (0.0118 in)
Una dilatazione di 0.30 mm viola immediatamente qualsiasi disegno che prescriva una tolleranza di ±0.05 mm. Il componente rispettava pienamente le specifiche quando è stato misurato sulla nostra macchina di misura a coordinate (CMM) a 20°C, ma non funziona nella macchina del cliente perché la dilatazione termica ambientale ha superato il campo di tolleranza consentito.
Temperatura di transizione vetrosa (Tg)
La temperatura di transizione vetrosa (Tg) segna il passaggio reversibile dei polimeri amorfi (e della fase amorfa dei polimeri semicristallini) da uno stato duro e vetroso a uno stato gommoso e deformabile. Oltre la Tg, il tasso di dilatazione termica aumenta bruscamente e la rigidità diminuisce drasticamente. Se un componente lavorato opera vicino alla propria Tg, i carichi meccanici causano rapidamente scorrimento viscoso, deformazione e perdita permanente delle tolleranze.
Sfide termiche durante il processo di lavorazione
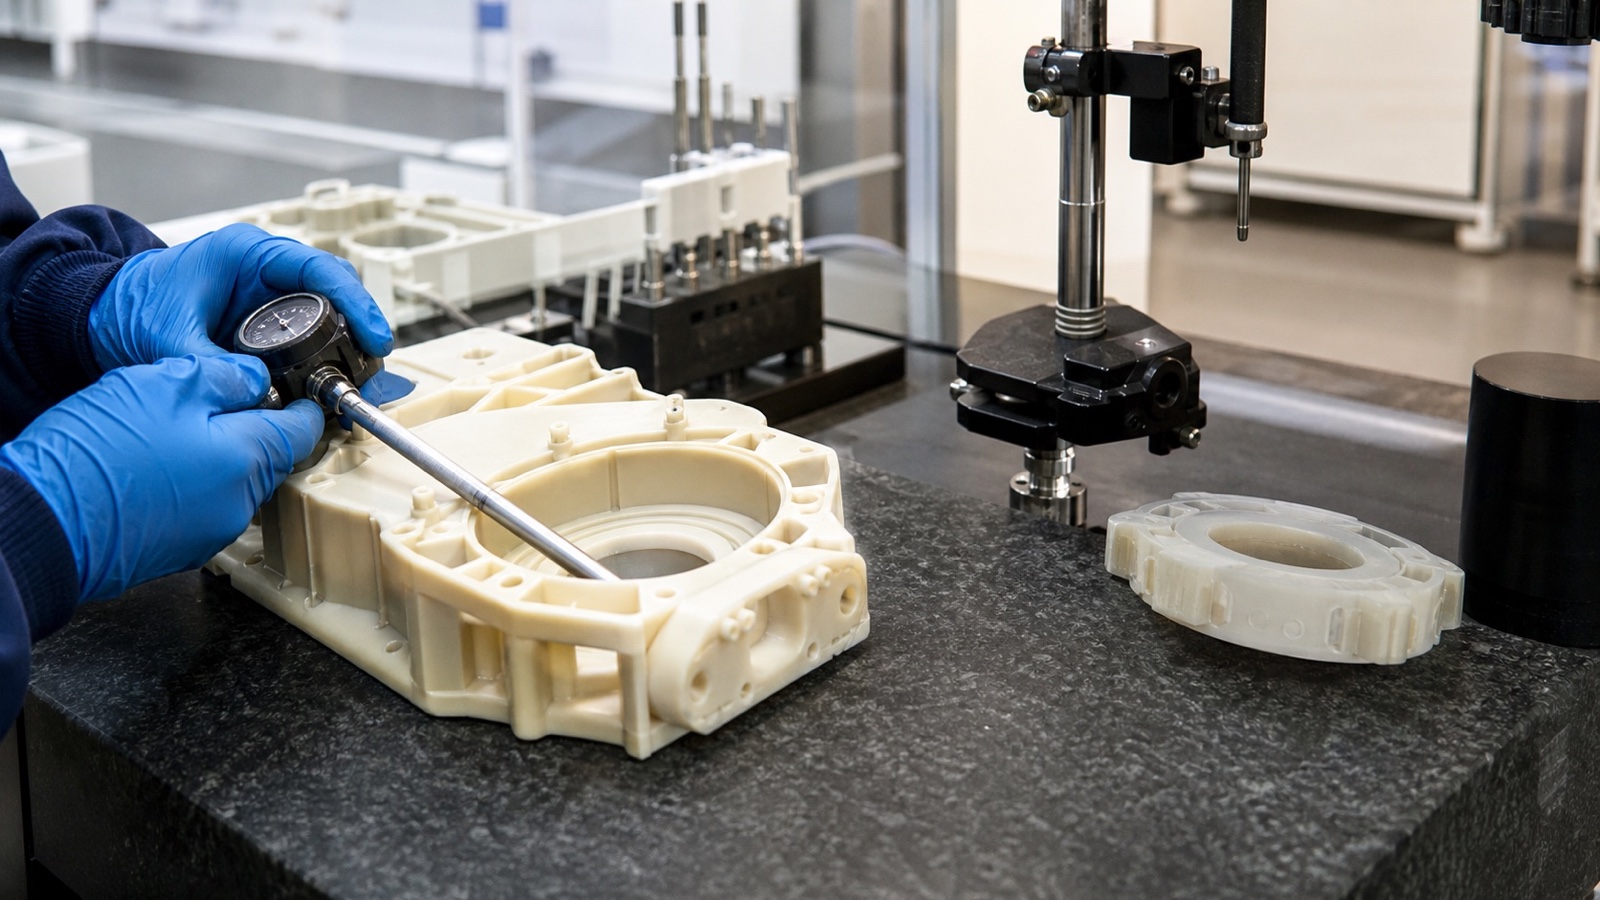
Calore generato dall’attrito
A differenza dell’alluminio o dell’acciaio, i polimeri sono cattivi conduttori termici. Quando un tagliente in carburo attraversa la plastica, il calore generato dall’attrito meccanico non riesce a trasferirsi rapidamente al materiale grezzo o all’utensile. Si concentra invece direttamente nella zona di taglio e al bordo del truciolo.
Se il truciolo non viene evacuato immediatamente, il calore localizzato ammorbidisce il materiale, creando un bordo di taglio appiccicoso, microbave spalmate e profonde tensioni circonferenziali interne che restano intrappolate nel pezzo.
La distorsione termica come variabile invisibile
La distorsione termica si manifesta spesso come un difetto invisibile. Un operatore misura un foro mentre il pezzo è ancora caldo sul piano a vuoto o nella morsa, verifica che rispetti la tolleranza di ±0.02 mm indicata per il foro e lo sblocca. Nelle quattro ore successive, mentre il componente si raffredda fino alla temperatura ambiente, il polimero si contrae verso l’interno. Il foro diventa sottodimensionato, mentre le superfici piane si deformano come una patatina a causa del rilascio asimmetrico delle tensioni.
Sensibilità specifiche dei materiali
Ogni polimero reagisce in modo diverso al calore di taglio. Comprendere questi limiti comportamentali ci aiuta ad abbinare il regime di taglio più adatto a ciascun grado:
Polimeri ad alta stabilità (PEEK, PEI, PPS)
Presentano temperature di deflessione sotto carico (HDT) elevate e CTE relativamente moderati. Il PEEK non caricato resiste bene all’attrito di taglio moderato, mentre il PEEK rinforzato con fibra di vetro (ad es., PEEK-GF30) riduce il CTE a valori prossimi a quelli dell’alluminio, garantendo un’eccezionale stabilità dimensionale al calore.
Polimeri semicristallini (POM / acetalica, PET)
Il POM è apprezzato per l’elevata lubrificazione e l’eccellente lavorabilità, ma presenta un CTE elevato (90–110 × 10⁻⁶/°C). La rimozione asimmetrica del materiale provoca rapidamente il rilascio delle tensioni interne; sono quindi necessarie passate di sgrossatura bilanciate sui lati opposti per evitare profili curvi.
Polimeri igroscopici e morbidi (Nylon PA6/PA66, UHMW-PE)
Il nylon combina la dilatazione termica con il rigonfiamento dovuto all’assorbimento di umidità. L’UHMW-PE ha un CTE eccezionalmente elevato e una bassa soglia di fusione; richiede utensili affilati e lucidati come rasoi e un’evacuazione aggressiva dei trucioli per prevenire fusione e deformazione elastica.
Fluoropolimeri (PTFE, PVDF)
Il PTFE presenta una transizione di fase cristallina intorno a 19°C, accompagnata da una variazione di volume dell’1%; ciò rende le microtolleranze sotto i 20°C pressoché impossibili senza una rigorosa gestione della temperatura ambiente e compensazioni specifiche per lo scorrimento viscoso.
Strategie di progettazione e processo per la stabilità termica
Presso PlasticCNCPro adottiamo un approccio articolato in più fasi per ridurre gli effetti termici. Dalla stabilizzazione del materiale grezzo alla metrologia a coordinate finale, il nostro stabilimento applica misure specifiche in quattro discipline fondamentali:
Il ruolo della ricottura
Il materiale plastico estruso o stampato per compressione entra in officina con notevoli tensioni residue introdotte durante lo stampaggio. Quando si asporta il materiale, queste tensioni intrappolate si rilasciano in modo disomogeneo. Per le geometrie più impegnative, adottiamo un ciclo termico graduale:
Ottimizzazione dei parametri di lavorazione
La regola fondamentale nella lavorazione dei polimeri è: tagliare la plastica, non sfregarla. Velocità del mandrino elevate combinate con un avanzamento troppo basso provocano lo sfregamento dell’utensile, generando immediatamente calore per attrito. Gli operatori devono mantenere un carico di truciolo elevato, affinché l’energia termica prodotta dalla deformazione di taglio venga evacuata con il truciolo in uscita anziché trasferirsi al materiale di base. Utilizziamo frese in carburo integrale a un tagliente e a due taglienti lucidate, con ampi angoli di spoglia positiva e taglienti affilati.
Raffreddamento e lubrificazione
Dirigere aria compressa fredda (ad esempio tramite tubi a vortice) sull’interfaccia di taglio rimuove immediatamente i trucioli e raffredda il tagliente senza contaminazioni liquide. Quando è necessario utilizzare refrigerante liquido per il trasferimento del calore, occorre scegliere fluidi da taglio idrosolubili e non reattivi. I solventi o i normali oli da taglio a base di petrolio possono causare gravi fessurazioni da stress ambientale (ESC) in materiali amorfi come PC, PMMA e PSU.
Tecniche di fissaggio
Una pressione di serraggio eccessiva provoca deformazioni elastiche che, una volta rimosso il pezzo dal mandrino, si traducono in errori geometrici. Inoltre, se un pezzo è bloccato rigidamente in una morsa e si espande per il calore di taglio, si incurva verso l’alto. Utilizziamo sistemi di bloccaggio a vuoto, ganasce morbide sagomate su misura e attrezzature con limitazione della coppia, che fissano saldamente i pezzi consentendo al contempo minimi movimenti termici laterali senza introdurre flessioni.
Buone pratiche per la definizione delle tolleranze dei componenti in plastica
Progettare per compensare le differenze di dilatazione negli assemblaggi
Quando boccole, rivestimenti o alloggiamenti in plastica sono accoppiati ad alberi metallici o telai pressofusi, la dilatazione differenziale deve essere considerata nei giochi nominali:
La filosofia del «meno è meglio»
Applicare ai componenti in plastica le tolleranze standard ISO 2768-m o quelle predefinite per la lavorazione dei metalli (±0.02 mm / ±0.001 in) su dimensioni non critiche aumenta i costi di produzione, moltiplica le contestazioni in fase di ispezione e non apporta alcun vantaggio funzionale. Limitare le tolleranze ristrette alle sole interfacce critiche dei cuscinetti, alle sedi delle guarnizioni o alle posizioni dei perni di riferimento. Prevedere tolleranze più ampie (da ±0.1 mm a ±0.2 mm) per le caratteristiche che non si accoppiano.
Considerare i fattori ambientali
Indicare sempre sul disegno la temperatura di riferimento per la misurazione (il riferimento metrologico standard è 20°C / 68°F). Se il componente opera in un forno, in un alloggiamento per sensori aerospaziali o in un collettore sottomarino a una temperatura molto diversa, comunicare al nostro team di ingegneria il relativo intervallo di esercizio. Possiamo calibrare le dimensioni CNC affinché il componente rispetti perfettamente le specifiche nel luogo di utilizzo.
Domande frequenti (FAQ)
Quale temperatura è troppo alta per la plastica?
La temperatura «troppo alta» dipende direttamente dalla struttura del polimero. I polimeri standard di uso comune, come HDPE o PVC, perdono rigidità strutturale oltre i 60°C–70°C. I polimeri tecnici come POM e nylon resistono all’uso continuo fino a 90°C–105°C, mentre i polimeri ad alte prestazioni come PEEK, PEI (Ultem) e PAI (Torlon) sopportano temperature di esercizio continuo comprese tra 170°C e 250°C. Il superamento della temperatura di servizio continuo o della temperatura di transizione vetrosa (Tg) di un polimero provoca un rapido calo della resistenza allo snervamento, scorrimento viscoso e perdita dimensionale irreversibile.
Qual è la tolleranza tipica per la lavorazione CNC delle plastiche?
Per la lavorazione CNC commerciale standard delle plastiche, le tolleranze tipiche ottenibili variano da ±0.075 mm a ±0.125 mm (da ±0.003 in a ±0.005 in). Con lavorazione in ambiente climatizzato, materiale grezzo stabilizzato mediante ricottura e polimeri rigidi come PEEK o acetalica, è possibile mantenere tolleranze di precisione di ±0.025 mm (±0.001 in) su caratteristiche specifiche. I polimeri più morbidi, come UHMW-PE o PTFE, richiedono in genere tolleranze più ampie (±0.15 mm o maggiori).
Una tolleranza di .005 è ristretta per la plastica?
Una tolleranza di ±0.005 inch (±0.127 mm) è una tolleranza di produzione standard e agevole per componenti di dimensioni piccole o medie (inferiori a 100 mm / 4 inches) realizzati in polimeri rigidi come POM, PEEK, PC o ABS. Tuttavia, se la caratteristica si estende per 300 mm (12 inches) o è lavorata in materiali ad alta dilatazione come PTFE non caricato o UHMW-PE, mantenere ±0.005 inches in presenza di ampie variazioni stagionali di temperatura diventa molto difficile senza un ambiente climatizzato.
A quale temperatura la plastica inizia a deformarsi?
La plastica inizia a dilatarsi immediatamente a ogni aumento della temperatura, in funzione del suo CTE lineare. La deformazione fisica permanente sotto carico si verifica invece alla temperatura di deflessione sotto carico (HDT), misurata generalmente con un carico di 0.45 MPa o 1.8 MPa. Per esempio, il POM-C presenta un’HDT di circa 110°C a 1.8 MPa, mentre il PEEK non caricato raggiunge 152°C e il PEEK con il 30% di fibra di vetro offre una resistenza alla deformazione superiore a 300°C.
Conclusioni e prossimi passi
Il controllo del comportamento termico è il fattore determinante nella lavorazione CNC di precisione delle plastiche. Poiché i polimeri si dilatano rapidamente, conducono male il calore e presentano tensioni residue di lavorazione, ottenere tolleranze ristrette richiede tecniche di produzione specializzate: avanzamenti di taglio bilanciati, utensili affilati con angolo di spoglia positivo, ricottura di distensione in più fasi e metrologia a temperatura stabilizzata.
La collaborazione tempestiva tra progettisti meccanici e operatori CNC evita costose riprogettazioni. Presso PlasticCNCPro esaminiamo i disegni 2D, i modelli CAD 3D, gli ambienti operativi previsti e i componenti di accoppiamento prima di eseguire qualsiasi taglio, per garantire che il materiale scelto e il sistema di tolleranze siano adatti all’applicazione reale.
Hai un progetto in plastica con tolleranze ristrette?
Carica i tuoi disegni per ricevere un riscontro tecnico e una valutazione della producibilità.
Contatta i nostri specialisti nella lavorazione delle plastiche
Inviaci i tuoi disegni 2D, i file CAD 3D (STEP/IGES), le specifiche dei materiali e i requisiti di tolleranza. Il nostro team di ingegneria di PlasticCNCPro esaminerà il tuo progetto e ti fornirà supporto completo per il preventivo entro 24 ore.