
高溫如何影響 CNC 加工塑膠的公差?
深入探討熱漂移、熱膨脹係數(CTE)與在高性能聚合物中維持精密公差的製程策略。
簡介
在現代製造業中,將結構元件從鋁、黃銅或不鏽鋼轉換為工程塑膠,可帶來許多顯著優勢:大幅減重、天然自潤滑性、耐化學性以及介電特性。然而,當工程師為塑膠零件指定類似金屬的公差時,勢必會面對一項基本物理特性:聚合物對熱波動相當敏感。
不同於具有剛性晶格結構且熱膨脹係數(CTE)相對較低的金屬,聚合物由彼此纏結的大分子鏈組成。當受到熱量影響時——無論熱量是在高速 CNC 銑削過程中產生,或是在周遭使用環境中遇到——這些分子鏈都會顯著彎曲、膨脹與移動。在 PlasticCNCPro 位於東莞的加工廠中,我們每天都會面對這項挑戰。我們的目標是協助機械設計師、採購經理與研發團隊預測熱漂移,並配置能可靠維持尺寸穩定性的加工流程。
在相同的溫度梯度下,塑膠的膨脹量約為常見金屬的 3 至 10 倍。若要維持可重複的微米級公差,必須同時控制切削熱與操作環境的熱平衡。
塑膠熱膨脹的科學原理
CTE 比較:塑膠與金屬
熱膨脹係數(CTE)表示每改變一度溫度時,長度所產生的比例變化。對於精密元件而言,CTE 決定了孔徑在受熱時縮小,或外部輪廓在受熱時膨脹的速度。金屬與標準工程塑膠之間的差異十分明顯:
| 材料 | 材料類別 | 線性 CTE(10⁻⁶ m\/m\/°C) | 尺寸敏感度 |
|---|---|---|---|
| 304 不鏽鋼 | 鐵金屬 | 16 – 18 | Very Low |
| Aluminum 6061-T6 | 非鐵金屬 | 23 – 24 | Low |
| PEEK(未填充) | 高性能聚合物 | 45 – 50 | 中等 |
| POM-C(Acetal \/ Delrin) | 工程熱塑性塑膠 | 80 – 110 | High |
| Nylon 6\/6(PA66) | 聚醯胺 | 80 – 90 | 高(吸濕與熱) |
| UHMW-PE | 聚烯烴 | 150 – 200 | 極高 |
| PTFE(Teflon) | 氟聚合物 | 120 – 160 | 極高 |
尺寸漂移
以一個在 20°C 恆溫車間內加工完成、長度為 100 mm 的 POM-C(Acetal)導向塊為例。如果將此零件安裝於操作溫度達到 50°C 的工業機箱中(ΔT = 30°C),其線性膨脹量為:
ΔL = 100 mm × (100 × 10⁻⁶ \/°C) × 30°C = 0.300 mm (0.0118 in)
0.30 mm 的膨脹量會立即超出任何要求 ±0.05 mm 公差的工程圖規範。該零件在 20°C 下使用我們的座標測量機(CMM)檢測時完全符合規格,但由於環境熱膨脹超出允許的公差範圍,在客戶的機台中便會失效。
玻璃轉移溫度(Tg)
玻璃轉移溫度(Tg)標誌著非晶聚合物(以及半結晶聚合物的非晶相)由硬質玻璃態轉變為柔韌橡膠態的可逆轉變。超過 Tg 後,熱膨脹速率會突然增加,而剛性則大幅下降。如果加工零件在接近其 Tg 的溫度下運作,機械負載將迅速造成蠕變、翹曲以及永久性的公差損失。
加工過程中的熱挑戰
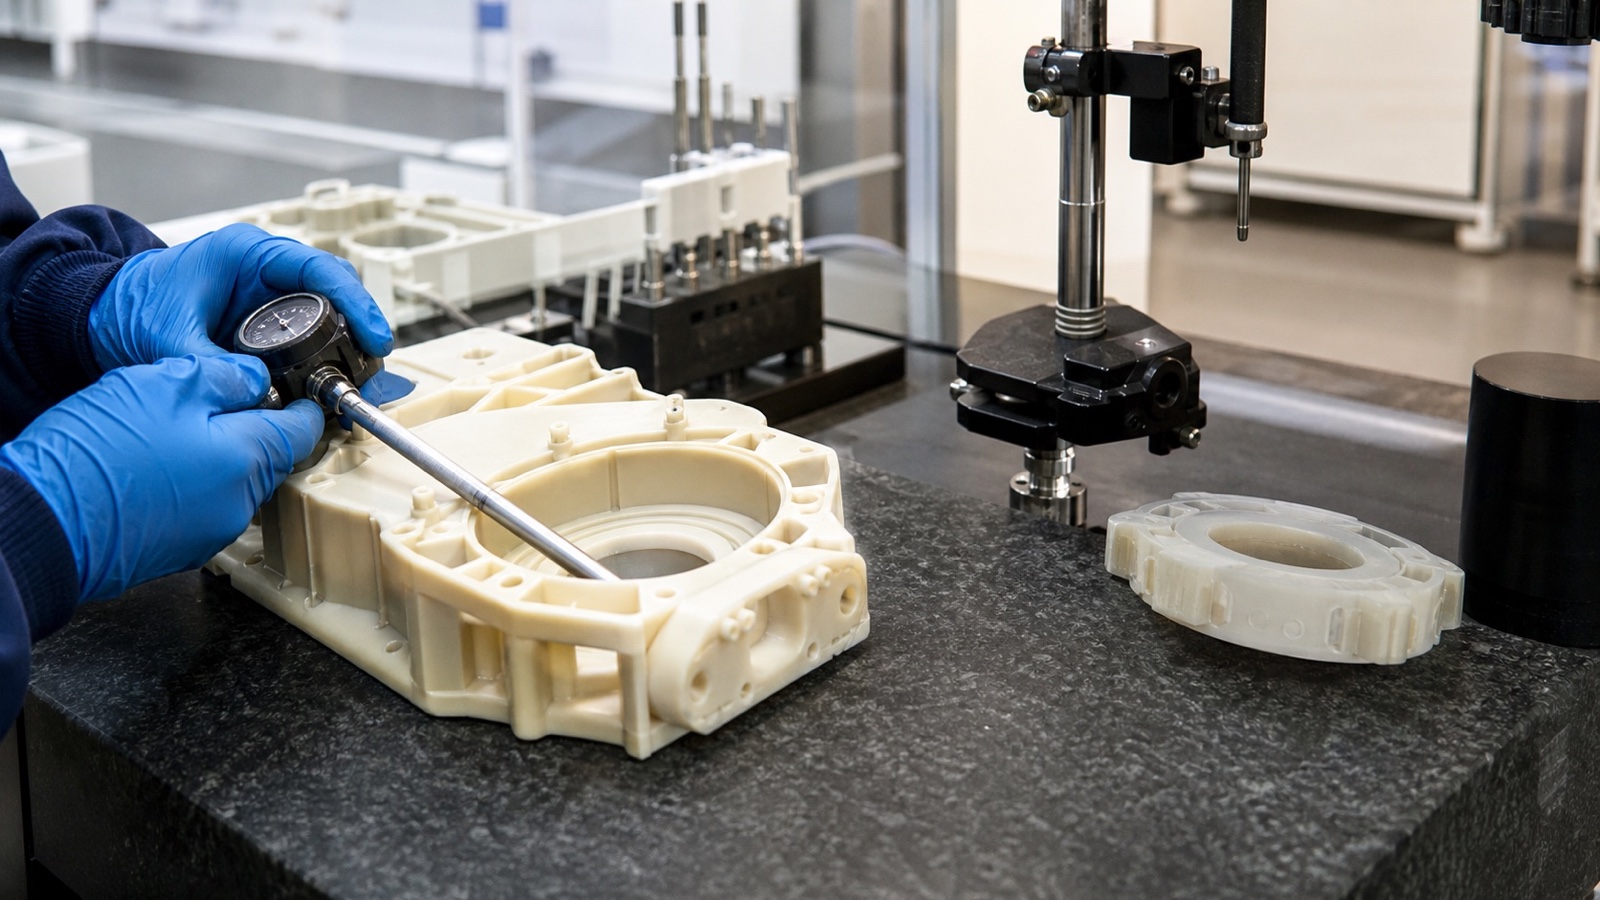
摩擦誘發的熱量
不同於鋁或鋼,聚合物是熱的不良導體。當硬質合金刀刃切削塑膠時,機械摩擦產生的熱量無法迅速傳導至原材料或刀具中。相反地,熱量會直接集中在剪切區域與切屑邊界。
如果切屑未能立即排出,這些局部熱量會使材料軟化,形成黏滯的切削邊緣、微觀塗抹狀毛刺,以及殘留在工件內部的深層環向應力。
作為隱性變數的熱變形
熱變形往往會以隱性缺陷的形式出現。加工人員在零件仍然溫熱、放置於真空工作台或虎鉗上時測量孔徑,確認其符合 ±0.02 mm 的孔徑規範,然後鬆開夾具。在接下來四小時內,當元件冷卻至室溫時,聚合物會向內收縮。孔徑縮小至低於規格,而平面則會因非對稱應力釋放而像洋芋片般翹曲。
材料特定敏感性
每種聚合物對切削熱的反應都不相同。了解這些行為界限,有助於我們為每種材料等級配對適合的切削條件:
高穩定性聚合物(PEEK、PEI、PPS)
具有較高的熱變形溫度(HDT)與相對適中的 CTE。未填充 PEEK 能良好承受中等程度的切削摩擦,而玻璃纖維增強 PEEK(例如 PEEK-GF30)可將 CTE 降低至接近鋁的水平,在受熱情況下提供出色的尺寸保持能力。
半結晶聚合物(POM \/ Acetal、PET)
POM 因其高潤滑性與優異的可加工性而廣受歡迎,但其 CTE 很高(90–110 × 10⁻⁶\/°C)。非對稱去除材料會迅速引發內部應力釋放,因此需要在相對兩側進行平衡粗加工,以避免輪廓彎曲。
吸濕性與柔軟聚合物(Nylon PA6\/PA66、UHMW-PE)
Nylon 同時具有熱膨脹與吸濕膨脹特性。UHMW-PE 具有極高的 CTE 與較低的熔融閾值,因此需要使用鋒利、拋光的剃刀式刀具,並積極排屑,以避免熔化與彈性變形。
氟聚合物(PTFE、PVDF)
PTFE 在約 19°C 時會發生伴隨 1% 體積變化的晶相轉變,因此若沒有嚴格的室溫管理與專門的蠕變補償,幾乎不可能在低於 20°C 的環境下維持微小公差。
熱穩定性的設計與製程策略
在 PlasticCNCPro,我們採用多階段方法來降低熱效應。從原材料調理到最終座標量測,我們的工廠會在四項關鍵領域執行特定措施:
退火的作用
擠製或壓縮成型的塑膠原料進入加工廠時,通常帶有大量成型內應力。當材料被切除後,這些鎖定的應力會不均勻地釋放。對於要求嚴苛的幾何形狀,我們會實施分階段熱循環:
最佳化加工參數
加工聚合物時的基本原則是: 切削塑膠,不要摩擦塑膠。主軸轉速過高並搭配過低的進給率,會導致刀具摩擦,瞬間累積摩擦熱。加工人員必須維持較高的切屑負載,使剪切變形產生的熱能透過排出的切屑帶走,而不是沉積到母材中。我們使用單刃與拋光雙刃整體硬質合金立銑刀,搭配較大的正前角與鋒利的切削刃。
冷卻與潤滑
將冷的壓縮空氣(例如透過渦流管)直接導向切削介面,可立即排出切屑並冷卻刀刃,同時避免液體污染。當需要使用濕式冷卻液進行熱傳遞時,必須選用水溶性、非反應性的切削液。溶劑或標準石油基切削油可能在 PC、PMMA 與 PSU 等非晶材料中造成嚴重的環境應力開裂(ESC)。
夾持技術
過大的夾持壓力會造成彈性變形,並在解除夾持後回彈成為幾何誤差。此外,如果零件被虎鉗剛性夾持,並在切削熱作用下膨脹,便會向上拱曲。我們採用真空夾頭、客製化輪廓軟爪以及限扭夾具,在牢固固定零件的同時,允許微量橫向熱位移,而不引入彎曲變形。
塑膠零件公差標註的最佳實務
組件中的熱失配設計
當塑膠襯套、內襯或外殼與金屬軸或鑄造框架配合時,必須將差異膨脹量納入標稱間隙設計:
「少即是多」的理念
在非關鍵尺寸上使用標準 ISO 2768-m 或金屬加工預設值(±0.02 mm \/ ±0.001 in)為塑膠零件標註公差,會增加製造成本、提高檢驗爭議,卻不帶來任何功能價值。應僅在關鍵軸承配合面、密封槽或定位銷位置嚴格限制公差範圍。在非配合特徵上允許較寬鬆的界限(±0.1 mm 至 ±0.2 mm)。
考慮環境因素
務必在工程圖上標明參考測量溫度(標準量測基準為 20°C \/ 68°F)。如果您的元件是在烘箱、航空航太感測器外殼或海底歧管中,以截然不同的溫度運作,請將該使用溫度範圍告知我們的工程團隊。我們可以校準 CNC 尺寸,使零件在實際使用位置完美符合規格。
常見問題(FAQ)
塑膠在什麼溫度下會過熱?
「過熱」完全取決於聚合物結構。HDPE 或 PVC 等標準通用聚合物在超過 60°C 至 70°C 後會失去結構剛性。POM 與 Nylon 等工程聚合物可承受最高 90°C–105°C 的連續使用溫度,而 PEEK、PEI(Ultem)與 PAI(Torlon)等高性能聚合物則可承受 170°C 至 250°C 之間的連續操作溫度。超過聚合物的連續使用溫度或玻璃轉移溫度(Tg),會導致屈服強度迅速下降、蠕變以及不可逆的尺寸損失。
CNC 加工塑膠的典型公差是多少?
對於標準商用塑膠 CNC 加工,通常可達到的公差範圍為 ±0.075 mm 至 ±0.125 mm(±0.003 in 至 ±0.005 in)。透過恆溫加工、穩定化退火原料,以及使用 PEEK 或 Acetal 等剛性聚合物,可在特定特徵上維持 ±0.025 mm(±0.001 in)的精密公差。UHMW-PE 或 PTFE 等較柔軟的聚合物通常需要更寬鬆的公差允許值(±0.15 mm 或更大)。
對塑膠而言,.005 算是嚴格公差嗎?
對於 POM、PEEK、PC 或 ABS 等剛性聚合物製成的小型至中型零件(小於 100 mm \/ 4 inches),±0.005 inch(±0.127 mm)公差屬於寬裕且標準的量產公差。然而,如果特徵跨度達到 300 mm(12 inches),或是由未填充 PTFE 或 UHMW-PE 等高膨脹材料加工而成,在沒有受控氣候的使用環境下,要在大幅季節性溫度變化中維持 ±0.005 inches 會極具挑戰。
塑膠在什麼溫度下開始變形?
塑膠在任何溫度升高時便會立即開始膨脹,其程度由線性 CTE 決定。然而,在負載下發生永久性物理變形,則會在其熱變形溫度(HDT)下出現;HDT 通常在 0.45 MPa 或 1.8 MPa 負載下測量。例如,POM-C 在 1.8 MPa 下的 HDT 約為 110°C,而未填充 PEEK 可達 152°C,30% 玻璃纖維填充 PEEK 的抗變形溫度則超過 300°C。
結論與下一步
控制熱行為是精密塑膠 CNC 加工的決定性因素。由於聚合物膨脹迅速、導熱性差,且帶有殘留加工應力,要達到嚴格公差就必須採用專門的製造技術:平衡的切削進給、鋒利的正前角刀具、多階段應力釋放退火,以及溫度穩定的量測。
機械設計工程師與 CNC 加工人員及早合作,可避免高昂的重新設計成本。在進行任何切削之前,PlasticCNCPro 會先審查您的 2D 工程圖、3D CAD 模型、目標操作環境與配合零件,確保材料選擇與公差方案符合您的實際應用。
有嚴格公差的塑膠專案嗎?
上傳您的工程圖,以取得工程回饋與可製造性審查。
聯絡我們的塑膠加工專家
請寄送您的 2D 工程圖、3D CAD 檔案(STEP\/IGES)、材料規格與公差要求。我們 PlasticCNCPro 的工程團隊將審查您的專案,並在 24 小時內提供完整的報價支援。