
Come selezionare plastiche ad alta temperatura per parti lavorate di precisione
Una guida pratica per progettisti meccanici, ingegneri di produzione e team di approvvigionamento che valutano polimeri ad alte prestazioni sottoposti a carichi termici, meccanici e chimici severi.
Considerazioni chiave per l'ingegneria applicativa
"Le plastiche ad alta temperatura non cedono perché il polimero fonde durante il servizio; cedono perché l'espansione termica sposta le dimensioni critiche oppure perché le tensioni residue non rilassate fanno sì che i componenti escano dalle tolleranze molto prima di raggiungere i limiti di degradazione del materiale."
Introduzione
Nell'ingegneria moderna, il confine tra le funzionalità dei metalli e quelle dei polimeri continua a ridursi. Nella nostra officina di PlasticCNCPro produciamo frequentemente componenti di precisione per camere di attacco dei semiconduttori, gruppi per l'esplorazione energetica in pozzo, strumenti chirurgici per autoclavi e collettori per la propulsione aerospaziale. In queste condizioni operative impegnative, le plastiche tecniche standard come POM (Delrin®) o Nylon si ammorbidiscono, deformano per scorrimento viscoso o subiscono idrolisi rapidamente.
Il passaggio ai polimeri ad alte prestazioni offre vantaggi fondamentali: significativa riduzione del peso, inerzia chimica, isolamento elettrico e proprietà tribologiche superiori. Tuttavia, la selezione di un termoplastico ad alta temperatura non consiste semplicemente nel trovare un materiale con il punto di fusione più elevato indicato nella scheda tecnica della resina grezza.
Il mantenimento di tolleranze geometriche ristrette (spesso entro ±0.012 mm / ±0.0005 in) durante cicli termici aggressivi richiede una comprensione olistica dei punti di transizione termica, dei coefficienti di espansione termica, delle tensioni molecolari interne e della lavorabilità del semilavorato grezzo. Quando un componente opera sotto stress termico, una selezione inadeguata del materiale porta inevitabilmente a grippaggio, perdite, frattura strutturale catastrofica o improvviso cedimento elettrico.
Comprendere le prestazioni termiche: parametri chiave
Nell'esaminare le schede tecniche dei produttori, gli ingegneri incontrano spesso valori nominali di temperatura contrastanti. Per garantire che i componenti di precisione mantengano l'accuratezza geometrica sotto carico operativo, ci concentriamo su tre parametri fondamentali e sulla morfologia del polimero sottostante.
Temperatura di transizione vetrosa (Tg) rispetto alla temperatura di servizio continuo (CST)
The Temperatura di transizione vetrosa (Tg) definisce il punto in cui un polimero amorfo (o la fase amorfa di una resina semicristallina) passa da uno stato duro e vetroso a una matrice flessibile e gommosa. Al di sopra della Tg, la rigidità fisica diminuisce drasticamente, mentre il coefficiente di espansione termica lineare (CLTE) accelera, causando un improvviso rigonfiamento volumetrico.
Al contrario, Temperatura di servizio continuo (CST)—spesso determinata tramite l'indice di temperatura relativa (RTI) UL 746B—indica la temperatura operativa massima alla quale un polimero conserva il 50% delle sue proprietà meccaniche ed elettriche critiche dopo 100,000 ore di esposizione continua. Un componente può sopportare picchi di breve durata superiori alla CST, ma l'esposizione prolungata innescherà degradazione termo-ossidativa e infragilimento.
Temperatura di deformazione sotto carico (HDT) nella lavorazione di precisione
La temperatura di deformazione sotto carico (HDT, misurata secondo ASTM D648 o ISO 75) misura la temperatura alla quale una barra di prova standard si deforma di 0.25 mm sotto uno sforzo flessionale applicato di 0.45 MPa (66 psi) o 1.8 MPa (264 psi).
Per i componenti strutturali lavorati di precisione, valutiamo sempre la HDT al carico più elevato di 1.8 MPa. Una plastica con un punto di fusione impressionante ma una HDT bassa si deformerà sotto le forze di serraggio, le coppie di serraggio dei bulloni o le pressioni idrauliche di esercizio quando vengono applicate temperature operative elevate.
Plastiche amorfe e semicristalline sotto carico termico
La struttura molecolare determina sia il comportamento del materiale sotto calore sia la facilità con cui possiamo mantenere tolleranze ristrette su una fresatrice CNC a 5 assi:
Polimeri amorfi (ad es., PEI, PSU, PAI)
Presentano catene polimeriche aggrovigliate casualmente senza un punto di fusione netto. Mostrano un'espansione termica uniforme e prevedibile in tutti gli assi spaziali, rendendoli eccezionalmente stabili per alloggiamenti ottici e raccordi per vuoto con tolleranze ristrette. Tuttavia, sono sensibili alla fessurazione da stress ambientale in caso di esposizione a solventi aggressivi.
Polimeri semicristallini (ad es., PEEK, PPS, PTFE)
Presentano domini cristallini altamente ordinati incorporati in una matrice amorfa. Mantengono la rigidità meccanica al di sopra della Tg fino al loro punto di fusione cristallino, offrendo un'incomparabile resistenza all'usura, inerzia chimica e durata a fatica. Tuttavia, presentano un maggiore ritiro anisotropo e maggiori tensioni di taglio.
| Grado del polimero | Morfologia | Transizione vetrosa (Tg) | HDT @ 1.8 MPa | Temperatura di servizio continuo | CLTE (10⁻⁵ / °C) |
|---|---|---|---|---|---|
| PEEK (450G non caricato) | Semicristallino | 143°C (289°F) | 152°C (306°F) | 250°C (482°F) | 4.7 |
| Ultem® 1000 (PEI) | Amorfo | 217°C (423°F) | 200°C (392°F) | 170°C (338°F) | 5.6 |
| Torlon® 4203 (PAI) | Amorfo | 275°C (527°F) | 278°C (532°F) | 260°C (500°F) | 3.1 |
| PPS (Techtron®) | Semicristallino | 90°C (194°F) | 110°C (230°F) | 220°C (428°F) | 5.0 |
| PTFE (vergine) | Semicristallino | 130°C (266°F) | 55°C (131°F) | 260°C (500°F) | 12.0 – 16.0 |
Principali termoplastici ad alte prestazioni per la lavorazione CNC
Nelle nostre attività quotidiane di lavorazione di precisione presso PlasticCNCPro, cinque polimeri tecnici principali dominano le applicazioni ad alta temperatura. Ognuno rappresenta compromessi distinti tra resistenza meccanica, resistenza chimica, comportamento elettrico e facilità di taglio.
PEEK (polietereterchetone)
Il PEEK è universalmente riconosciuto come il riferimento per i polimeri ad alta temperatura. Combina eccezionale resistenza meccanica, rigidità e resistenza allo scorrimento viscoso con una resistenza chimica quasi universale: non è influenzato da vapore, acqua surriscaldata, idrocarburi e solventi organici aggressivi fino a 250°C.
Lavoriamo PEEK vergine (Victrex® 450G, Ketron® 1000) per dispositivi medicali, collettori a contatto con alimenti e corpi valvola. Quando sono presenti carichi meccanici elevati o usura dinamica, i gradi rinforzati come quelli con 30% di fibra di vetro (PEEK-GF30) e 30% di fibra di carbonio (PEEK-CF30) aumentano drasticamente la HDT oltre 300°C e riducono il CLTE a valori prossimi a quelli dell'alluminio metallico.
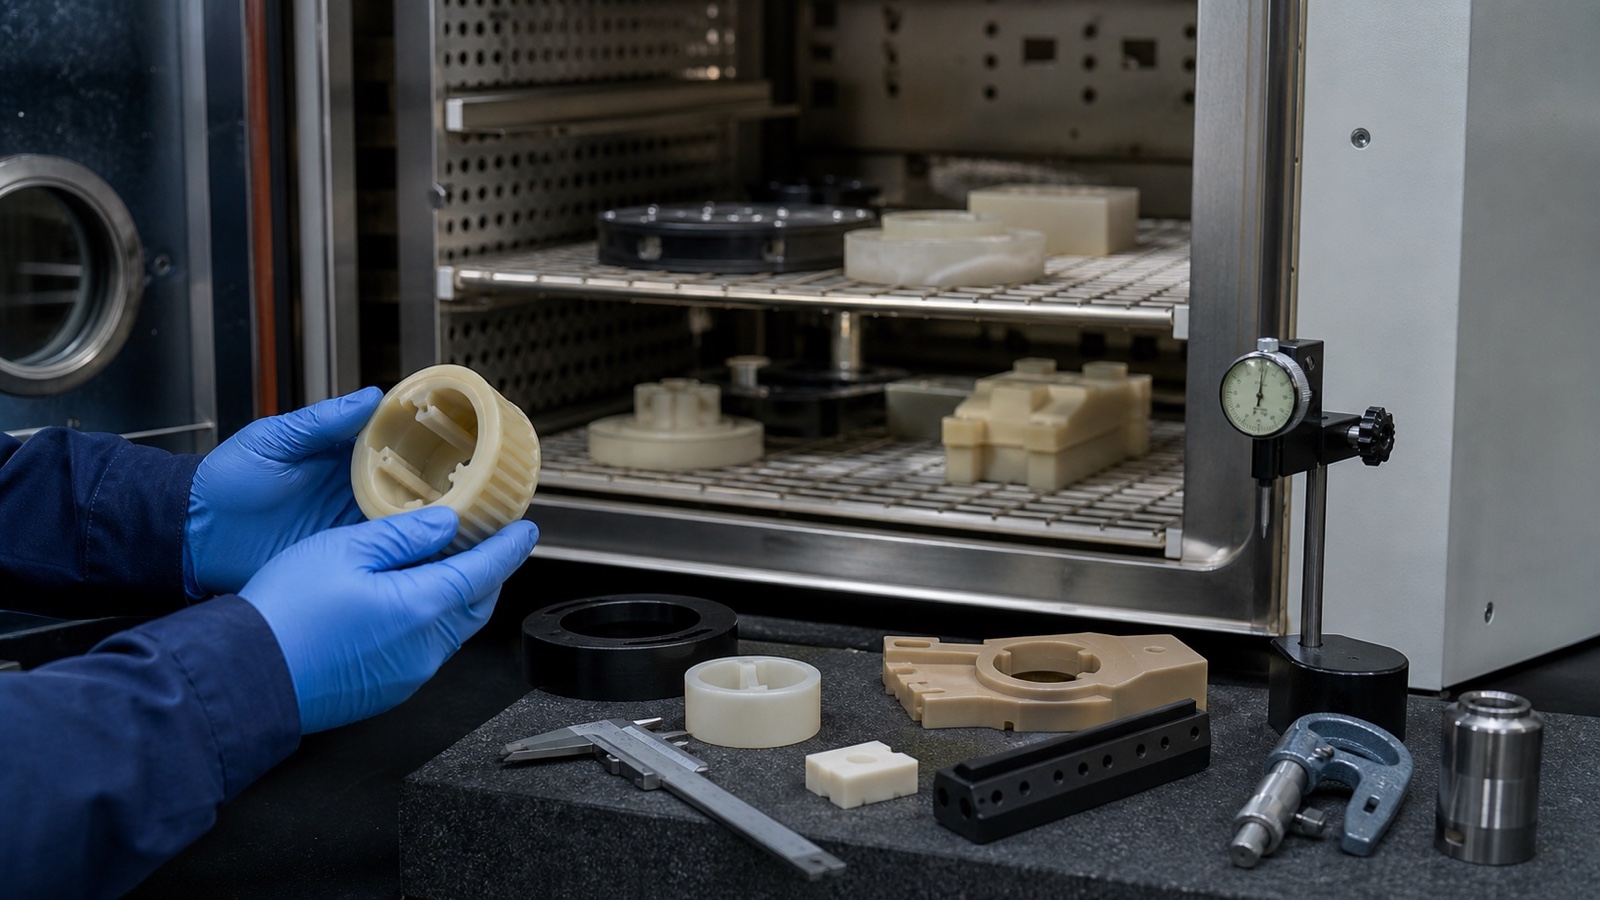
Ultem® (polieterimmide / PEI)
Ultem 1000 e 2300 (rinforzato con fibra di vetro) sono termoplastici amorfi traslucidi color ambra, noti per l'eccezionale rigidità dielettrica, l'autoestinguenza intrinseca (UL 94 V-0 senza additivi) e la trascurabile generazione di fumo. Ultem mantiene un'elevata rigidità fino alla sua HDT di 200°C.
Grazie al suo comportamento termico isotropo, Ultem è il nostro candidato preferito per isolatori elettrici ad alta frequenza, zoccoli di test per semiconduttori, blocchi collettore medicali sottoposti a ripetute sterilizzazioni con ossido di etilene (EtO) e involucri per sensori avionici. Si noti che Ultem è suscettibile alla fessurazione da stress quando esposto a idrocarburi aromatici e cloruro di metilene.
Torlon® (poliammide-immide / PAI)
Il Torlon PAI si colloca al vertice dei termoplastici lavorabili per fusione. Con una temperatura di transizione vetrosa di 275°C (527°F), il Torlon conserva a 200°C una resistenza a trazione e un modulo flessionale superiori a quelli posseduti dalla maggior parte delle plastiche tecniche a temperatura ambiente.
Lavoriamo Torlon 4203 per applicazioni elettriche e Torlon 4301 per applicazioni antiusura (grado per cuscinetti con grafite e PTFE) per tenute di turbomacchine, boccole per ambienti estremi, perni per attuatori aerospaziali ed elementi terminali per la movimentazione dei wafer dei semiconduttori. Il Torlon richiede cicli termici di post-polimerizzazione precisi per raggiungere la piena densità di reticolazione e le massime prestazioni meccaniche.
PTFE (politetrafluoroetilene / Teflon®)
Il PTFE offre un intervallo operativo continuo senza pari (da -200°C a +260°C), abbinato a un'inerzia chimica pressoché completa e a un coefficiente di attrito dinamico estremamente basso (fino a 0.04). Non assorbe umidità, risultando ideale per valvole a membrana per prodotti chimici aggressivi e tenute per fluidi.
Tuttavia, il PTFE puro presenta un significativo scorrimento a freddo (deformazione sotto carico meccanico) e un elevato coefficiente di espansione termica lineare. Per applicazioni strutturali di precisione, raccomandiamo frequentemente fluoropolimeri modificati o gradi di PTFE caricati con fibra di vetro o carbonio per resistere alla deformazione sotto compressione.
PPS (solfuro di polifenilene / Techtron®)
Il PPS è un polimero semicristallino ad alta rigidità che, al di sotto di 200°C, resiste all'attacco chimico più di qualsiasi altro materiale eccetto i fluoropolimeri. Presenta un assorbimento di umidità praticamente nullo (<0.02% a 24 ore), eliminando le variazioni dimensionali causate dai cambiamenti dell'umidità atmosferica.
Il PPS non caricato è intrinsecamente fragile, quindi lavoriamo prevalentemente PPS rinforzato con il 40% di fibra di vetro (Ryton® / Techtron® PPS). Offre un eccezionale rapporto costo-prestazioni per giranti di pompe, rampe del carburante automobilistiche, connettori elettrici per applicazioni in pozzo e sedi di valvole chimiche in cui il PEEK eccederebbe il budget.
Fattori che influenzano la selezione del materiale
La selezione della resina ideale per alte temperature richiede la valutazione dell'intero ciclo di vita operativo del componente. Quando esaminiamo i disegni con i clienti presso PlasticCNCPro, il nostro team di ingegneria analizza sistematicamente quattro fattori critici:
Ambiente applicativo ed esposizione ai fluidi
Valutare le sollecitazioni simultanee: il componente è immerso in acidi aggressivi o vapori di solventi a 150°C? (PEEK o PTFE eccellono; il PEI rischia microfessurazioni). Sarà sottoposto a sterilizzazione gamma ad alta dose o a radiazioni X? (PEEK e PEI mantengono l'allungamento a trazione; il PTFE si degrada rapidamente sotto radiazioni ionizzanti).
Accuratezza dimensionale ed espansione termica (CLTE)
I termoplastici non caricati si espandono a una velocità da 4 a 10 volte superiore a quella dell'acciaio al carbonio o dell'alluminio. Se una boccola con tolleranza stretta (±0.015 mm) viene lavorata a 20°C di temperatura ambiente, si gripperà su un albero metallico rotante quando l'ambiente operativo raggiungerà 160°C, a meno che i giochi termici e le differenze di CLTE non siano integrati nel modello CAD.
Lavorabilità e ingaggio dell'utensile
I polimeri ad alta temperatura possiedono una bassa conducibilità termica (~0.25 W/m·K rispetto a ~160 W/m·K dell'alluminio). Il calore d'attrito generato sul tagliente rimane intrappolato nella superficie del componente e nell'interfaccia con l'utensile. Nei polimeri caricati con fibra di vetro o carbonio, le fibre causano micro-scheggiature estreme sui taglienti, richiedendo rivestimenti simili al diamante e avanzamenti ottimizzati per evitare la delaminazione.
Rapporto costo-prestazioni
Il materiale grezzo in Torlon può costare da 5 a 8 volte più del PEEK vergine, che è già sostanzialmente più costoso di POM o Nylon. Se un gruppo raggiunge solo 140°C in aria senza fluidi aggressivi, la selezione di PPS caricato con fibra di vetro o PEI non caricato offre un'affidabilità equivalente a una frazione del costo delle materie prime.
Migliori pratiche per la lavorazione di precisione delle plastiche ad alta temperatura
La lavorazione di polimeri ad alta temperatura secondo specifiche aerospaziali e per semiconduttori ristrette richiede strategie specifiche rispetto al taglio dei metalli o delle plastiche comuni. Ecco come garantiamo coerenza dimensionale e finiture superficiali impeccabili nella nostra officina:
Selezione degli utensili: metallo duro lucidato e PCD
Le frese standard per la lavorazione dei metalli con angolo di spoglia positivo tendono a spingere e sfregare i polimeri invece di produrre trucioli netti, generando immediatamente calore e fusione localizzata. Per PEEK, Ultem e PPS non caricati utilizziamo frese integrali in metallo duro a grana ultrafine, con scanalature lucidate, angoli di spoglia nulli o fortemente positivi e taglienti affilati.
Quando lavoriamo gradi abrasivi rinforzati con fibra di vetro o fibra di carbonio (come PEEK-GF30 o Torlon 5030), gli utensili standard in metallo duro perdono l'affilatura in pochi minuti, provocando bave consistenti e deriva dimensionale. Utilizziamo utensili con inserti in diamante policristallino (PCD) o frese rivestite di diamante (CVD) per mantenere geometrie di taglio affilate durante grandi lotti di produzione.
Gestione del calore di taglio e strategie per il refrigerante
Poiché le plastiche non conducono il calore, la fresa deve estrarre continuamente l'energia termica all'interno del truciolo stesso. È fondamentale mantenere un carico di truciolo adeguato per dente; lo sfregamento prodotto da leggere passate di spianatura genera calore che deforma le caratteristiche a parete sottile.
Preferiamo getti di aria pulita e filtrata o pistole ad aria fredda refrigerata (tubi Vortex) durante la lavorazione di resine amorfe come Ultem, per evitare la fessurazione da stress chimico causata dagli emulsionanti presenti nei fluidi da taglio idrosolubili. Per PEEK destinato a impianti medicali e componenti per semiconduttori, lavoriamo a secco con aria ionizzata pressurizzata oppure utilizziamo formulazioni di refrigerante certificate, prive di aromatici e di residui, seguite da sgrassaggio a ultrasuoni.
Processi di distensione delle tensioni e ricottura post-polimerizzazione
Le forme polimeriche estruse e stampate a compressione contengono forti tensioni interne dovute al raffreddamento durante la solidificazione. Quando rimuoviamo grandi volumi di materiale durante la sgrossatura (ad es., realizzando tasche profonde o lavorando lunghi tratti di alesaggio), queste forze interne si riequilibrano, causando nel tempo torsioni, imbarcamenti o cricche nei componenti non ricotti.
La nostra sequenza standardizzata di distensione delle tensioni per componenti ad alta temperatura con tolleranze ristrette:
- 1 Ricottura preliminare alla lavorazione: Sottoporre il materiale grezzo a cicli in un forno a convezione programmabile per eliminare le tensioni superficiali dell'estrusione.
- 2 Lavorazione di sgrossatura: Lavorare fino a 0.5 mm–1.0 mm dalle dimensioni finali per liberare le macrotensioni.
- 3 Ricottura intermedia: Rampa termica lenta (tipicamente 10°C/hr), mantenimento appena al di sotto della Tg, seguito da un raffreddamento estremamente controllato fino alla temperatura ambiente.
- 4 Passate di finitura finali: Eseguire una passata di finitura con profondità di taglio ridotta per ottenere le dimensioni finali da disegno e finiture superficiali Ra 0.4–0.8 µm.
Domande frequenti (FAQ)
Quali plastiche resistono alle temperature più elevate?
Tra i termoplastici lavorabili, il Torlon® PAI (poliammide-immide) e le poliimmidi (PI, come Vespel®) resistono alle temperature operative più elevate, funzionando in continuo da 260°C a 300°C (500°F–572°F), con escursioni di breve durata fino a 480°C. Per i polimeri lavorabili per fusione, il PEEK opera in continuo fino a 250°C (482°F) e mantiene un'elevata integrità strutturale.
Quale plastica resiste a 400°F (200°C) e oltre?
Numerosi polimeri ad alte prestazioni operano facilmente oltre 200°C (392°F). Le selezioni più comuni nella nostra struttura comprendono PEEK vergine e rinforzato (CST 250°C), Torlon PAI (CST 260°C), PTFE vergine e caricato (CST 260°C) e PPS (CST 220°C). Per la rigidità meccanica sotto carico continuo a 200°C, le nostre raccomandazioni principali sono PEEK-GF30 o Torlon 4203.
Qual è la difficoltà maggiore nella lavorazione delle plastiche ad alta temperatura?
La difficoltà principale consiste nella gestione delle tensioni interne e dell'eccessiva espansione termica durante il taglio. Poiché i polimeri ad alta temperatura presentano una bassa conducibilità termica, il calore si concentra nel pezzo, causando distorsioni geometriche dopo il rilascio dal serraggio. Senza cicli di ricottura adeguati, carichi di truciolo precisi e utensili specializzati, i componenti si deformeranno oltre le tolleranze del disegno entro 24 ore dalla lavorazione.
È meglio utilizzare la stampa 3D o la lavorazione CNC per componenti destinati alle alte temperature?
Sebbene la stampa 3D FDM/FFF di PEEK e PEI sia migliorata, la lavorazione CNC da materiale estruso certificato rimane superiore per le applicazioni ad alto carico. La lavorazione CNC produce componenti isotropi con densità del 100% e senza debolezze tra gli strati, consente una vera tenuta ermetica, offre finiture superficiali Ra 0.4–0.8 µm e mantiene facilmente tolleranze di ±0.015 mm che i processi additivi non possono raggiungere in modo affidabile.
Conclusione e quadro per la selezione
La selezione di plastiche ad alta temperatura per componenti lavorati CNC di precisione consiste nel bilanciare i requisiti dell'ambiente operativo, la rigidità meccanica, i coefficienti di espansione termica e i controlli del processo di lavorazione. Il PEEK rimane il campione a tutto tondo per la combinazione di resistenza e resistenza chimica; il Torlon PAI gestisce carichi termici e meccanici estremi; Ultem PEI offre prestazioni dielettriche e resistenza alla fiamma; il PPS garantisce stabilità chimica a costi contenuti; il PTFE offre attrito ridotto e inerzia senza pari.
Coinvolgere il partner di produzione già nelle prime fasi della progettazione elimina costose iterazioni. Presso PlasticCNCPro esaminiamo i vostri modelli CAD, le indicazioni GD&T e i parametri operativi per raccomandare il grado di resina più conveniente e la strategia di lavorazione personalizzata prima dell'inizio del taglio.
Pronti a lavorare i vostri componenti in plastica ad alta temperatura?
Inviateci i vostri disegni 2D (PDF/DWG) e i file CAD 3D (STEP/IGES). I nostri ingegneri senior per le applicazioni a Dongguan eseguiranno una revisione dettagliata della progettazione per la producibilità (DFM) e forniranno indicazioni sull'ottimizzazione del materiale insieme a un preventivo trasparente entro 24 ore.