
So wählen Sie Hochtemperaturkunststoffe für präzisionsbearbeitete Teile aus
Ein praxisorientierter Leitfaden für Konstrukteure, Fertigungsingenieure und Einkaufsteams zur Bewertung von Hochleistungspolymeren unter extremen thermischen, mechanischen und chemischen Belastungen.
Technische Erkenntnis für die Anwendung
„Hochtemperaturkunststoffe versagen nicht, weil das Polymer sich im Betrieb verflüssigt. Sie versagen, weil die Wärmeausdehnung kritische Abmessungen verändert oder nicht abgebauten Eigenspannungen dazu führen, dass Teile lange vor Erreichen der Materialabbaugrenzen aus der Toleranz kriechen.“
Einleitung
In der modernen Technik verschwimmen die Grenzen zwischen den Einsatzmöglichkeiten von Metall und Polymer zunehmend. In unserer Werkstatt bei PlasticCNCPro fertigen wir regelmäßig Präzisionskomponenten für Halbleiter-Ätzkammern, Baugruppen für die Tiefenexploration im Energiesektor, Werkzeuge für chirurgische Autoklaven und Antriebsverteiler für die Luft- und Raumfahrt. Unter diesen anspruchsvollen Betriebsbedingungen erweichen Standardkunststoffe wie POM (Delrin®) oder Nylon, kriechen oder hydrolysieren schnell.
Der Umstieg auf Hochleistungspolymere bietet entscheidende Vorteile: eine deutliche Gewichtsreduzierung, chemische Beständigkeit, elektrische Isolation und überlegene tribologische Eigenschaften. Bei der Auswahl eines Hochtemperatur-Thermoplasts geht es jedoch nicht einfach darum, in einem Datenblatt für Rohharz den Werkstoff mit dem höchsten Schmelzpunkt zu finden.
Um bei aggressiven Temperaturwechseln enge geometrische Toleranzen (oft innerhalb von ±0,012 mm / ±0,0005 in) einzuhalten, ist ein ganzheitliches Verständnis der thermischen Übergangspunkte, der Wärmeausdehnungskoeffizienten, der inneren Molekularspannung und der Zerspanbarkeit des Rohmaterials erforderlich. Wird ein Bauteil thermisch belastet, führt eine ungeeignete Werkstoffwahl unweigerlich zu Klemmen, Leckagen, katastrophalem Strukturbruch oder einem plötzlichen elektrischen Durchschlag.
Thermische Leistungsfähigkeit verstehen: wichtige Kennwerte
Bei der Prüfung von Herstellerdatenblättern stoßen Ingenieure oft auf widersprüchliche Temperaturangaben. Damit Präzisionsteile ihre geometrische Genauigkeit unter Betriebsbelastung beibehalten, konzentrieren wir uns auf drei grundlegende Kennwerte und die zugrunde liegende Polymermorphologie.
Glasübergangstemperatur (Tg) und Dauergebrauchstemperatur (CST)
The Glasübergangstemperatur (Tg) bezeichnet den Punkt, an dem ein amorphes Polymer (oder die amorphe Phase eines teilkristallinen Harzes) von einem harten, glasartigen Zustand in eine flexible, gummiartige Matrix übergeht. Oberhalb der Tg nimmt die physikalische Steifigkeit stark ab, während sich der lineare Wärmeausdehnungskoeffizient (CLTE) erhöht und eine plötzliche Volumenzunahme verursacht.
Im Gegensatz dazu Dauergebrauchstemperatur (CST)— häufig anhand des Relative Temperature Index (RTI) nach UL 746B bestimmt — gibt die maximale Betriebstemperatur an, bei der ein Polymer nach 100.000 Stunden dauerhafter Einwirkung noch 50 % seiner entscheidenden mechanischen und elektrischen Eigenschaften behält. Ein Bauteil kann kurzfristige Temperaturspitzen oberhalb der CST überstehen, doch langfristige Einwirkung führt zu thermooxidativem Abbau und Versprödung.
Wärmeformbeständigkeitstemperatur (HDT) bei der Präzisionsbearbeitung
Die Wärmeformbeständigkeitstemperatur (HDT, gemessen nach ASTM D648 oder ISO 75) gibt die Temperatur an, bei der sich ein genormter Prüfstab unter einer angelegten Biegespannung von 0,45 MPa (66 psi) oder 1,8 MPa (264 psi) um 0,25 mm durchbiegt.
Bei präzisionsbearbeiteten Strukturbauteilen bewerten wir die HDT stets bei der höheren Belastung von 1,8 MPa. Ein Kunststoff mit beeindruckendem Schmelzpunkt, aber niedriger HDT verformt sich bei erhöhten Betriebstemperaturen unter Spannkräften, Schraubenanzugsmomenten oder Betriebsdrücken im Hydrauliksystem.
Amorphe und teilkristalline Kunststoffe unter thermischer Belastung
Die Molekularstruktur bestimmt sowohl das Verhalten des Werkstoffs bei Hitze als auch, wie einfach sich enge Toleranzen auf einer 5-Achs-CNC-Fräse einhalten lassen:
Amorphe Polymere (z. B. PEI, PSU, PAI)
Sie weisen zufällig verknäulte Polymerketten ohne scharfen Schmelzpunkt auf. Sie zeigen eine gleichmäßige, vorhersehbare Wärmeausdehnung in allen Raumrichtungen und sind daher besonders stabil für optische Gehäuse und Vakuumanschlüsse mit engen Toleranzen. Bei aggressiver Lösungsmittelbelastung sind sie jedoch anfällig für umgebungsbedingte Spannungsrissbildung.
Teilkristalline Polymere (z. B. PEEK, PPS, PTFE)
Sie weisen dicht geordnete, kristalline Bereiche auf, die in eine amorphe Matrix eingebettet sind. Bis nahe an ihren kristallinen Schmelzpunkt behalten sie auch oberhalb der Tg ihre mechanische Steifigkeit und bieten unübertroffene Verschleißfestigkeit, chemische Beständigkeit und Ermüdungslebensdauer. Allerdings sind sie mit stärkerer anisotroper Schwindung und höheren Zerspannungskräften verbunden.
| Werkstoffqualität | Morphologie | Glasübergang (Tg) | HDT bei 1,8 MPa | Dauergebrauchstemperatur | CLTE (10⁻⁵ / °C) |
|---|---|---|---|---|---|
| PEEK (ungefüllt 450G) | Teilkristallin | 143°C (289°F) | 152°C (306°F) | 250°C (482°F) | 4.7 |
| Ultem® 1000 (PEI) | Amorph | 217°C (423°F) | 200°C (392°F) | 170°C (338°F) | 5.6 |
| Torlon® 4203 (PAI) | Amorph | 275°C (527°F) | 278°C (532°F) | 260°C (500°F) | 3.1 |
| PPS (Techtron®) | Teilkristallin | 90°C (194°F) | 110°C (230°F) | 220°C (428°F) | 5.0 |
| PTFE (ungefüllt) | Teilkristallin | 130°C (266°F) | 55°C (131°F) | 260°C (500°F) | 12.0 – 16.0 |
Führende Hochleistungsthermoplaste für die CNC-Bearbeitung
In unserem täglichen Präzisionsbearbeitungsbetrieb bei PlasticCNCPro kommen fünf zentrale technische Polymere besonders häufig für Hochtemperaturanwendungen zum Einsatz. Jedes bietet eigene Kompromisse zwischen mechanischer Festigkeit, chemischer Beständigkeit, elektrischem Verhalten und Zerspanbarkeit.
PEEK (Polyetheretherketon)
PEEK gilt allgemein als Maßstab für Hochtemperaturpolymere. Es vereint außergewöhnliche mechanische Festigkeit und Steifigkeit sowie Kriechbeständigkeit mit nahezu universeller chemischer Beständigkeit – es wird bis 250°C weder durch Dampf, überhitztes Wasser, Kohlenwasserstoffe noch aggressive organische Lösungsmittel angegriffen.
Für medizinische Geräte, Verteiler mit Lebensmittelkontakt und Ventilgehäuse bearbeiten wir ungefülltes PEEK (Victrex® 450G, Ketron® 1000). Bei hohen mechanischen Belastungen oder dynamischem Verschleiß erhöhen verstärkte Sorten wie glasfaserverstärktes PEEK mit 30 % Glasfaser (PEEK-GF30) und kohlenstofffaserverstärktes PEEK mit 30 % Kohlenstofffaser (PEEK-CF30) die HDT deutlich auf über 300°C und senken den CLTE auf einen Wert, der in etwa dem von Aluminium entspricht.
Ultem® (Polyetherimid / PEI)
Ultem 1000 und 2300 (glasfaserverstärkt) sind bernsteinfarbene, transluzente amorphe Thermoplaste, die für ihre hervorragende Durchschlagfestigkeit, inhärente Flammwidrigkeit (UL 94 V-0 ohne Additive) und äußerst geringe Rauchentwicklung bekannt sind. Ultem behält bis zu seiner HDT von 200°C eine hohe Steifigkeit.
Dank seines isotropen thermischen Verhaltens ist Ultem unsere bevorzugte Wahl für elektrische Isolatoren für Hochfrequenzanwendungen, Halbleiter-Prüfsockel, Verteilerblöcke für medizinische Anwendungen mit wiederholter Ethylenoxid-(EtO)-Sterilisation und Avionik-Sensorgehäuse. Zu beachten ist, dass Ultem bei Kontakt mit aromatischen Kohlenwasserstoffen und Methylenchlorid zu Spannungsrissbildung neigt.
Torlon® (Polyamidimid / PAI)
Torlon PAI steht an der Spitze der schmelzverarbeitbaren Thermoplaste. Mit einer Glasübergangstemperatur von 275°C (527°F) behält Torlon bei 200°C eine höhere Zugfestigkeit und einen höheren Biegemodul als die meisten technischen Kunststoffe bei Raumtemperatur.
Für Turbomaschinendichtungen, Buchsen für extreme Umgebungsbedingungen, Aktuatorstifte für die Luft- und Raumfahrt sowie Endeffektoren für die Halbleiter-Waferhandhabung bearbeiten wir Torlon 4203 in elektrischer Qualität und die verschleißfeste Sorte Torlon 4301 (Lagerqualität mit Graphit und PTFE). Um die vollständige Vernetzungsdichte und die volle mechanische Leistungsfähigkeit zu erreichen, muss Torlon präzise thermisch nachgehärtet werden.
PTFE (Polytetrafluorethylen / Teflon®)
PTFE bietet einen unübertroffenen Dauerbetriebstemperaturbereich von -200°C bis +260°C, nahezu vollständige chemische Beständigkeit und einen extrem niedrigen dynamischen Reibungskoeffizienten (bis zu 0,04). Es nimmt keine Feuchtigkeit auf und eignet sich daher ideal für Membranventile und Fluiddichtungen in aggressiven chemischen Umgebungen.
Reines PTFE weist jedoch erhebliches Kaltfließen (Kriechen unter mechanischer Belastung) und einen hohen linearen Wärmeausdehnungskoeffizienten auf. Für präzise Strukturbauteile empfehlen wir häufig modifizierte Fluorpolymere oder glasfaser- bzw. kohlenstoffgefüllte PTFE-Sorten, um einer Verformung unter Druckbelastung entgegenzuwirken.
PPS (Polyphenylensulfid / Techtron®)
PPS ist ein steifer teilkristalliner Kunststoff, der unter 200°C chemischen Angriffen widersteht – nur Fluorpolymere bieten eine höhere Beständigkeit. Es weist eine praktisch vernachlässigbare Feuchtigkeitsaufnahme auf (<0,02 % nach 24 Stunden), wodurch maßbedingte Veränderungen infolge wechselnder Luftfeuchtigkeit vermieden werden.
Ungefülltes PPS ist von Natur aus spröde. Daher bearbeiten wir vorwiegend PPS mit 40 % Glasfaserverstärkung (Ryton® / Techtron® PPS). Es bietet ein hervorragendes Kosten-Leistungs-Verhältnis für Pumpenlaufräder, Kraftstoffverteiler in der Automobilindustrie, elektrische Tieflochverbinder und chemische Ventilsitze, wenn PEEK das Budget überschreiten würde.
Faktoren bei der Werkstoffauswahl
Bei der Auswahl des optimalen Hochtemperaturharzes muss der gesamte Betriebslebenszyklus des Bauteils bewertet werden. Bei der Prüfung von Zeichnungen mit Kunden bei PlasticCNCPro analysiert unser Ingenieurteam systematisch vier entscheidende Faktoren:
Anwendungsumgebung und Kontakt mit Medien
Bewerten Sie die gleichzeitig wirkenden Belastungen: Ist das Bauteil bei 150°C aggressiven Säuren oder Lösungsmitteldämpfen ausgesetzt? (PEEK oder PTFE sind hierfür hervorragend geeignet; bei PEI besteht das Risiko von Mikrorissen.) Wird es einer Hochdosis-Gammasterilisation oder Röntgenstrahlung ausgesetzt? (PEEK und PEI behalten ihre Zugdehnung; PTFE wird durch ionisierende Strahlung schnell abgebaut.)
Maßgenauigkeit und Wärmeausdehnung (CLTE)
Ungefüllte Thermoplaste dehnen sich vier- bis zehnmal stärker aus als Kohlenstoffstahl oder Aluminium. Wird eine Buchse mit enger Toleranz (±0,015 mm) bei einer Raumtemperatur von 20°C bearbeitet, kann sie sich auf einer rotierenden Metallwelle festsetzen, wenn die Betriebstemperatur 160°C erreicht – sofern Wärmeausdehnungsspielräume und CLTE-Unterschiede nicht im CAD-Modell berücksichtigt wurden.
Zerspanbarkeit und Werkzeugeingriff
Hochtemperaturpolymere weisen eine geringe Wärmeleitfähigkeit auf (~0,25 W/m·K im Vergleich zu ~160 W/m·K bei Aluminium). Die an der Schneide entstehende Reibungswärme bleibt in der Bauteiloberfläche und an der Kontaktstelle mit dem Werkzeug eingeschlossen. Bei glasfaser- oder kohlenstofffaserverstärkten Polymeren verursachen die Fasern starke Mikrosplitterungen an den Schneiden. Um Delamination zu verhindern, sind daher diamantähnliche Beschichtungen und optimierte Vorschübe erforderlich.
Kosten-Leistungs-Verhältnis
Torlon-Rohmaterial kann fünf- bis achtmal mehr kosten als ungefülltes PEEK, das bereits deutlich teurer ist als POM oder Nylon. Erreicht eine Baugruppe in Luft lediglich 140°C und kommt nicht mit aggressiven Flüssigkeiten in Kontakt, bietet glasfaserverstärktes PPS oder ungefülltes PEI vergleichbare Zuverlässigkeit bei einem Bruchteil der Materialkosten.
Bewährte Verfahren für die Präzisionsbearbeitung von Hochtemperaturkunststoffen
Die Bearbeitung von Hochtemperaturpolymeren nach engen Luft- und Raumfahrt- sowie Halbleiterspezifikationen erfordert andere Strategien als die Metallbearbeitung oder die Bearbeitung von Standardkunststoffen. So stellen wir in unserer Werkstatt Maßhaltigkeit und makellose Oberflächen sicher:
Werkzeugauswahl: polierte Hartmetall- und PKD-Werkzeuge
Standardfräser für die Metallbearbeitung mit positivem Spanwinkel drücken und reiben Kunststoffe häufig, anstatt saubere Späne zu schneiden. Dadurch entstehen sofort Hitze und örtliches Schmelzen. Für ungefülltes PEEK, Ultem und PPS verwenden wir ultrafeinkörnige Vollhartmetallfräser mit polierten Spannuten, einem Null- oder stark positiven Spanwinkel und scharfen Schneiden.
Bei der Bearbeitung abrasiver glasfaser- oder kohlenstofffaserverstärkter Sorten (wie PEEK-GF30 oder Torlon 5030) stumpfen Standard-Hartmetallwerkzeuge innerhalb weniger Minuten ab, was zu starker Gratbildung und Maßabweichungen führt. Für gleichbleibend scharfe Schneidengeometrien bei großen Produktionsserien setzen wir Werkzeuge mit polykristallinen Diamantspitzen (PKD) oder diamantbeschichtete (CVD) Fräser ein.
Steuerung der Zerspanungswärme und Kühlstrategien
Da Kunststoffe Wärme nicht gut leiten, muss der Fräser die Wärmeenergie kontinuierlich über den Span abführen. Eine ausreichende Spanlast pro Zahn ist entscheidend; leichtes Überfräsen mit geringen Schnitttiefen erzeugt Reibung, die dünnwandige Merkmale verzieht.
Bei der Bearbeitung amorpher Harze wie Ultem bevorzugen wir saubere, gefilterte Druckluft oder Kaltluftgeräte (Vortex-Rohre), um chemisch bedingte Spannungsrisse durch Emulgatoren in wasserlöslichen Kühlschmierstoffen zu verhindern. Für PEEK-Implantate und Halbleiterbauteile arbeiten wir entweder trocken mit ionisierter Druckluft oder verwenden zertifizierte, aromatenfreie und rückstandsfreie Kühlschmierstoffformulierungen mit anschließender Ultraschallentfettung.
Spannungsarmglühen und thermische Nachhärtung
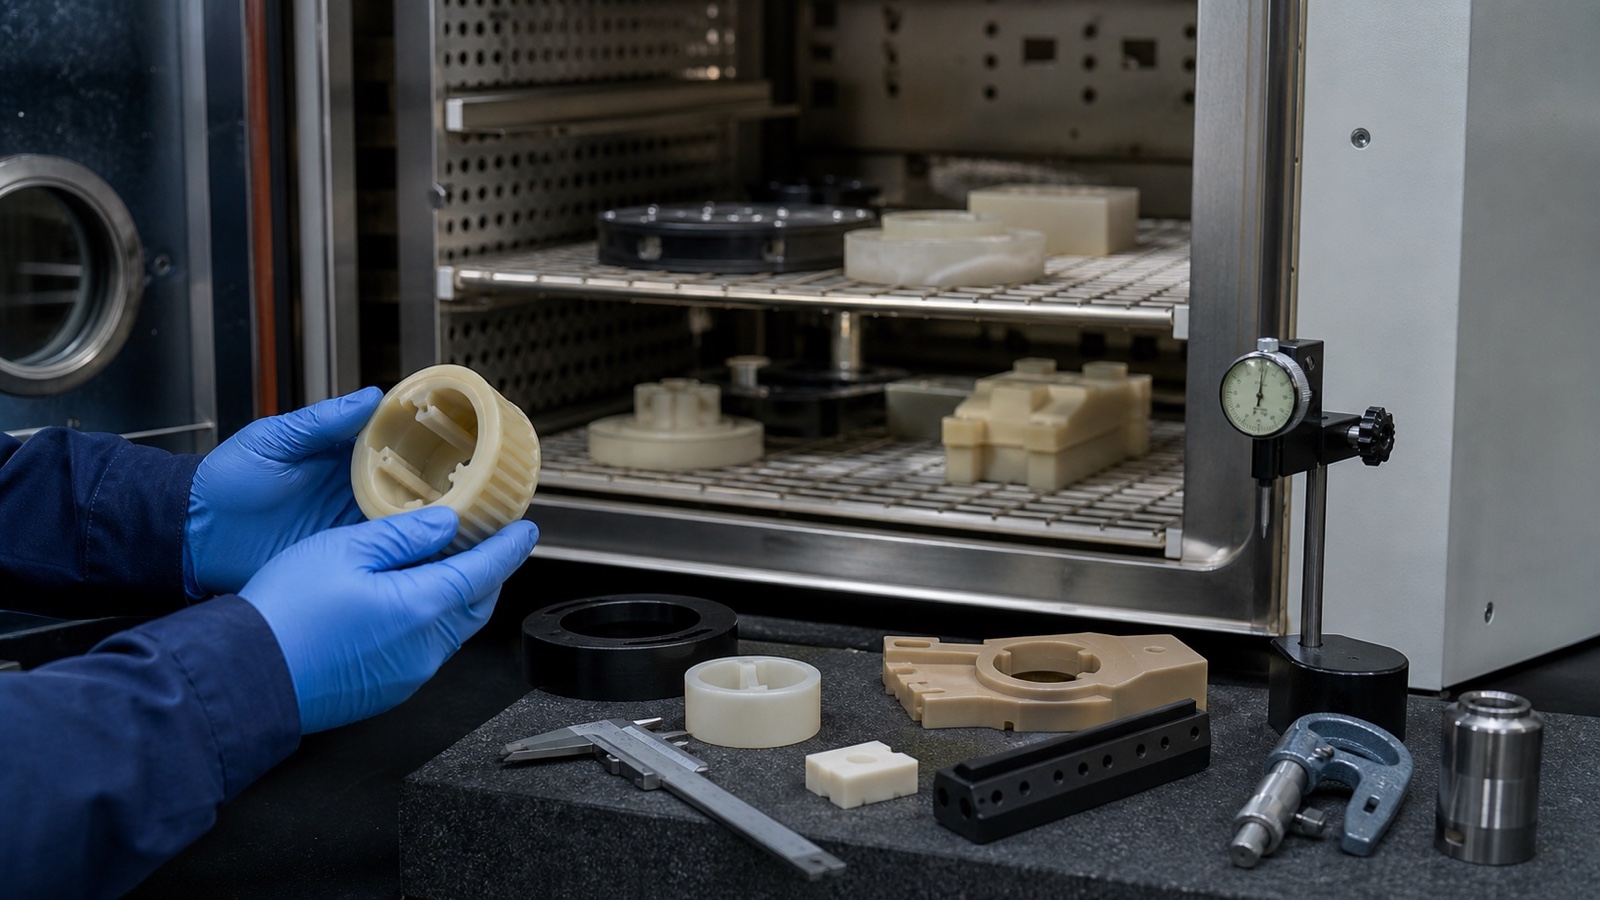
Extrudierte und formgepresste Polymerhalbzeuge enthalten aufgrund der Abkühlung beim Erstarren erhebliche innere Spannungen. Beim Schruppen großer Materialmengen (z. B. beim Fräsen tiefer Taschen oder beim Drehen langer Bohrungsstufen) gleichen sich diese inneren Kräfte neu aus. Dadurch können nicht spannungsarmgeglühte Bauteile sich mit der Zeit verdrehen, verbiegen oder reißen.
Unser standardisierter Ablauf zum Spannungsarmglühen von Hochtemperaturteilen mit engen Toleranzen:
- 1 Spannungsarmglühen vor der Bearbeitung: Das Rohmaterial in einem programmierbaren Umluftofen thermisch behandeln, um die durch die Extrusion entstandenen Randschichtspannungen abzubauen.
- 2 Schruppbearbeitung: Bis auf 0,5 mm bis 1,0 mm an die Endabmessungen heranarbeiten, um Makrospannungen abzubauen.
- 3 Zwischenglühen: Langsames Aufheizen (typischerweise 10°C/hr), Halten knapp unterhalb der Tg und anschließend äußerst kontrolliertes Abkühlen auf Raumtemperatur.
- 4 Abschließende Schlichtdurchgänge: Leichte Schlichtbearbeitung zur Erzielung der endgültigen Zeichnungsmaße und einer Oberflächenrauheit von Ra 0,4–0,8 µm.
Häufig gestellte Fragen (FAQ)
Welche Kunststoffe halten den höchsten Temperaturen stand?
Unter den zerspanbaren Thermoplasten halten Torlon® PAI (Polyamidimid) und Polyimide (PI, z. B. Vespel®) den höchsten Betriebstemperaturen stand. Sie funktionieren dauerhaft bei 260°C bis 300°C (500°F–572°F) und vertragen kurzfristige Temperaturspitzen bis zu 480°C. Unter den schmelzverarbeitbaren Polymeren kann PEEK dauerhaft bei bis zu 250°C (482°F) eingesetzt werden und behält dabei eine hohe strukturelle Integrität.
Welcher Kunststoff hält 400°F (200°C) und mehr stand?
Mehrere Hochleistungspolymere eignen sich problemlos für Temperaturen über 200°C (392°F). Zu den gängigsten Werkstoffen in unserem Betrieb zählen ungefülltes und verstärktes PEEK (CST 250°C), Torlon PAI (CST 260°C), ungefülltes und gefülltes PTFE (CST 260°C) sowie PPS (CST 220°C). Für mechanische Steifigkeit unter dauerhafter mechanischer Belastung bei 200°C empfehlen wir in erster Linie PEEK-GF30 oder Torlon 4203.
Was ist die größte Herausforderung bei der Bearbeitung von Hochtemperaturkunststoffen?
Die größte Herausforderung besteht darin, innere Spannungen und übermäßige Wärmeausdehnung während der Bearbeitung zu kontrollieren. Da Hochtemperaturpolymere eine geringe Wärmeleitfähigkeit aufweisen, konzentriert sich die Wärme im Werkstück und verursacht nach dem Ausspannen geometrische Verformungen. Ohne geeignete Glühzyklen, präzise Spanlasten und Spezialwerkzeuge verformen sich Bauteile innerhalb von 24 Stunden nach der Bearbeitung über die Zeichnungstoleranzen hinaus.
Ist für Hochtemperaturteile 3D-Druck oder CNC-Bearbeitung besser geeignet?
Obwohl sich der FDM/FFF-3D-Druck von PEEK und PEI weiterentwickelt hat, ist die CNC-Bearbeitung zertifizierter extrudierter Halbzeuge für Anwendungen mit hohen Belastungen nach wie vor überlegen. Die CNC-Bearbeitung liefert zu 100 % dichte, isotrope Teile ohne Schwächen zwischen den Schichten, ermöglicht echte hermetische Abdichtung und Oberflächenrauheiten von Ra 0,4–0,8 µm und hält problemlos Toleranzen von ±0,015 mm ein, die additive Verfahren nicht zuverlässig erreichen können.
Fazit und Auswahlkriterien
Die Auswahl von Hochtemperaturkunststoffen für präzisionsbearbeitete CNC-Teile erfordert eine sorgfältige Abwägung der Betriebsumgebung, der mechanischen Steifigkeit, der Wärmeausdehnungskoeffizienten und der Prozesskontrolle bei der Bearbeitung. PEEK bleibt der vielseitigste Werkstoff für die Kombination aus Festigkeit und chemischer Beständigkeit; Torlon PAI bewältigt extreme thermische und mechanische Belastungen; Ultem PEI bietet gute elektrische Isolationseigenschaften und Flammwidrigkeit; PPS sorgt für kostengünstige chemische Beständigkeit; und PTFE bietet unübertroffen niedrige Reibung und hohe chemische Beständigkeit.
Wenn Sie Ihren Fertigungspartner frühzeitig in die Konstruktionsphase einbeziehen, vermeiden Sie kostspielige Iterationen. Bei PlasticCNCPro prüfen wir Ihre CAD-Modelle, GD&T-Angaben und Betriebsparameter, um vor Beginn der Bearbeitung die kosteneffizienteste Harzqualität und eine passende kundenspezifische Bearbeitungsstrategie zu empfehlen.
Möchten Sie Ihre Hochtemperatur-Kunststoffteile bearbeiten lassen?
Senden Sie uns Ihre 2D-Zeichnungen (PDF/DWG) und 3D-CAD-Dateien (STEP/IGES). Unsere erfahrenen Anwendungstechniker in Dongguan führen eine detaillierte fertigungsgerechte Konstruktionsprüfung (DFM) durch und geben Ihnen Rückmeldung zur Werkstoffoptimierung. Innerhalb von 24 Stunden erhalten Sie außerdem ein transparentes Angebot.