材料工程指南
玻璃纖維填充對塑膠密度與尺寸穩定性的影響
玻璃纖維補強可使塑膠零件更硬挺、較不易收縮,但也會使材料密度增加,且特性更依方向而異。我們將說明材料會有哪些變化、如何估算取捨,以及指定或加工玻璃纖維填充等級時應考量的因素。
實務重點:玻璃纖維通常會提高密度、降低成型收縮率並增加剛性。但這些優點並不代表零件在所有方向或所有使用條件下都能維持尺寸穩定。樹脂選擇、纖維含量、流動方向、濕度、溫度與零件幾何形狀都會造成影響。
什麼是玻璃纖維填充塑膠?
玻璃纖維填充塑膠是以短玻璃纖維為主、較少使用長玻璃纖維(尤其是在熱塑性塑膠中)與聚合物混煉而成的材料。聚合物仍是連續相基材;嵌入其中的纖維則有助於承載負荷並抑制變形。這類材料可能標示為玻璃纖維強化塑膠(GFRP)、玻璃纖維強化熱塑性塑膠,或以樹脂與填充量代號標示,例如 PA6-GF30。
未填充樹脂主要由聚合物構成,有時也會加入加工助劑、著色劑或安定劑。玻璃纖維填充等級含有相當比例的補強相,因此通常具有較高的密度、彈性模數與熱變形性能,流動、收縮與表面特性也有所不同。實際結果取決於樹脂配方與零件製造方式。
纖維種類與填充量
射出成型用混煉料最常使用短切短玻璃纖維,常見的標稱含量約為 10–50%(重量比);15%、30% 與 40% 是常見的等級標示。有些製程會使用連續纖維或長纖維補強,其結構特性也有所不同。務必確認標示百分比是重量比還是體積比:商用熱塑性塑膠等級通常以重量比標示,但仍應確認供應商的慣例。
玻璃纖維基本上就是塑膠嗎?
不完全是。「玻璃纖維」可指玻璃纖維本身,日常用語中也可能指玻璃纖維與樹脂結合而成的複合材料。玻璃不是塑膠,而是補強材料;樹脂則是將補強材料結合成複合材料的聚合物基材。
玻璃纖維強化熱塑性塑膠
尼龍、PP 或 PBT 等熱塑性塑膠會與短切纖維混煉。加工時可將其軟化並成型,常見做法是射出成型,用於外殼、支架與工程零件。
玻璃纖維層壓板或複合材料
將玻璃纖維布或氈與樹脂(通常為熱固性樹脂)結合,形成層狀或模製結構。船舶面板與工業用層壓板是常見範例;其結構設計與生產方式不同於短纖維成型用混煉料。
在工程討論中,明確說出基材與補強材料會更有幫助。相較於「玻璃纖維」,「玻璃纖維填充尼龍」更能提供選材資訊,因為它說明了熱塑性樹脂類別與補強方式。
玻璃纖維如何改變塑膠密度
玻璃的密度高於大多數未填充工程塑膠。因此,加入玻璃纖維會提高複合材料的密度,但變化幅度取決於纖維填充量與基礎樹脂。30% 玻璃纖維填充等級並不代表密度會直接增加 30%:這個百分比通常是質量分率,而玻璃與聚合物的密度不同。
工程估算
對於不含孔隙的混合材料,可使用質量分率估算密度: ρmix = 1 / (wresin/ρresin + wglass/ρglass)。請使用一致的單位,並將結果視為估算值,而非經認證的材料等級數值。
估算複合材料密度
舉例來說,假設 PP 樹脂密度為 0.91 g/cm³,玻璃密度為 2.55 g/cm³。重量比含 30% 玻璃纖維的混煉料,其樹脂重量比為 70%:
ρ ≈ 1 / (0.70 / 0.91 + 0.30 / 2.55) ≈ 1.13 g/cm³
這比範例中的未填充樹脂密度高約 24%。實際量產等級可能因確切配方、纖維浸潤劑、添加劑、孔隙、含水狀態及加工歷史而有所差異。進行質量估算或設計嚴格公差時,請使用供應商針對實際等級提供的資料。
玻璃纖維強化塑膠的密度是多少?
玻璃纖維強化塑膠沒有單一固定密度。密度會隨基礎聚合物、玻璃纖維比例、添加劑與材料等級而變化。以下近似範圍可作為初期設計參考,說明常見未填充與 30% 玻璃纖維填充熱塑性塑膠等級的密度;不能取代特定供應商的材料規格表。
| 樹脂類別 | 未填充密度 (g/cm³) | 典型 GF30 密度 (g/cm³) | Notes |
|---|---|---|---|
| PA6 | 1.12–1.14 | 1.34–1.38 | 調濕狀態會影響尺寸與質量。 |
| PA66 | 1.13–1.15 | 1.35–1.40 | 材料等級與調濕狀態會造成顯著差異。 |
| PP | 0.90–0.91 | 1.12–1.15 | 相較於輕質基礎樹脂,密度變化幅度較大。 |
| PBT | 1.30–1.32 | 1.50–1.55 | 常見於對尺寸要求嚴格的電氣零件。 |
實際數值可能超出上述示意範圍,尤其是玻璃纖維含量較高,或配方含有礦物填料、阻燃劑、增韌劑及其他添加劑時。孔隙與成型品質也會影響零件密度。若重量是設計限制,請使用所選材料等級的標示密度計算,並以具代表性的零件或樣品確認。
玻璃纖維為何能提升尺寸穩定性
冷卻過程中,未填充熱塑性塑膠會隨聚合物固化與降溫而收縮。玻璃纖維的收縮幅度小於周圍聚合物,並能抑制部分收縮。因此,玻璃纖維填充等級的成型收縮率通常低於相應的未填充材料。纖維也能補強基材,使其更能抵抗彎曲與局部變形,讓設計適當的零件在受力時更能維持形狀。
平均收縮率較低
相較於相同的未填充樹脂,補強材料可限制收縮,有助於確保配合狀況與特徵位置。
剛性較高
彈性模數較高的複合材料在相同負荷下通常變形較少,有助於零件在使用期間維持尺寸精度。
可能減少翹曲——但有條件
整體收縮率可能較低,但纖維取向與冷卻不均可能造成不同方向的收縮差異,進而導致特定方向翹曲。
設計上的影響
「收縮率較低」不代表「不會收縮」。射出成型的玻璃纖維填充零件,沿主要流動方向與垂直流動方向的收縮可能不同。對於配合面、長平面壁或精密孔位,請檢視供應商提供的方向性收縮資料,並驗證成型設計。
機械與熱性能對穩定性的影響
尺寸穩定性不只是室溫下的收縮率數值。零件還必須能在實際使用環境中抵抗負荷、熱與隨時間產生的變形。玻璃纖維補強能在多個方面帶來助益,但其效果會因材料等級與條件而異。
| 特性 | 補強材料可能帶來的作用 | 應確認的項目 |
|---|---|---|
| Modulus | 提高剛性,並可減少彈性變形。 | 方向性資料、負荷條件與對缺口敏感的幾何形狀。 |
| 熱變形溫度 | 因複合材料在高溫下較硬挺,受負荷時通常會有所改善。 | 測試方法、應力程度與連續使用溫度限制。 |
| 抗蠕變性 | 纖維可減少持續負荷下隨時間產生的變形。 | 長期負荷、溫度、濕度與特定材料等級的蠕變資料。 |
| 熱膨脹 | 可能降低,尤其是沿補強纖維方向。 | 異向性,以及溫度變化與拘束的實際方向。 |
熱變形溫度(HDT)是依特定負荷與測試條件測得的數值,並不等同於玻璃轉移溫度(Tg),也不是保證的連續使用溫度。對於長時間暴露於高溫的設備,應比較相關材料規格表數據與使用條件,而非只依賴單一醒目數值。
常見玻璃纖維填充塑膠及其應用
許多樹脂類別都有玻璃纖維強化等級。最佳選擇不一定是纖維含量最高的等級;溫度、化學品暴露、濕度、衝擊、電氣特性、成本與製造方式都會影響材料選擇。
PA6 與 PA66
玻璃纖維填充尼龍用於需要強度與剛性的汽車支架、外殼、齒輪與工業零件。設定尺寸或公差時,請將吸濕性與調濕狀態納入考量。
PP 與 PBT
玻璃纖維填充 PP 可用於汽車結構件與設備零件,在這些應用中,補強且相對輕質的聚合物很實用。PBT 等級常用於電氣與電子外殼及連接器,因為這些應用重視剛性與熱性能。
PC 與 PPS
某些需要剛性且重視耐衝擊性的外殼與結構零件會選用玻璃纖維填充 PC;其性能平衡取決於配方。PPS 混煉料用於要求嚴苛的工業、汽車與電氣環境,這些應用可能重視耐熱性與耐化學性。
PEEK
需要高性能的工業與設備零件若要求兼具剛性與高溫耐受能力,可考慮玻璃纖維填充 PEEK。指定材料前,請確認化學相容性、操作條件與確切材料等級。
對於原型或小量生產專案,射出成型材料等級不一定是最佳製造選擇。我們 PlasticCNCPro 使用包括 PA、PBT、PPS 與 PEEK 在內的工程塑膠製作 CNC 加工零件;我們可以檢視材料、零件幾何形狀與公差需求,協助判斷所選材料與製程是否適用於您的應用。
如何利用玻璃纖維提高聚合物的 Tg
玻璃纖維通常不會像改變聚合物化學組成那樣,提高聚合物本身的玻璃轉移溫度(Tg)。Tg 主要與樹脂中的分子活動性有關。依配方與測試方法而定,添加纖維可能會稍微改變複合材料的測量結果;不過,設計人員通常更能實際感受到的改善,是樹脂進入軟化區域後,材料仍具有較高剛性且變形減少,而不是基材 Tg 大幅提升。
選擇合適的熱性能指標
如果目標是讓零件在溫熱環境中維持形狀,請比較 Tg、HDT、連續使用溫度指引、模數隨溫度的變化,以及蠕變資料。玻璃纖維填充等級可能提升受負荷時的剛性或 HDT,但聚合物的 Tg 可能幾乎不變。
若材料的耐溫能力不足,可考慮耐高溫樹脂類別或特別配製的材料等級,並依實際負荷、暴露條件與尺寸要求驗證性能。單靠纖維含量,無法可靠地達到目標 Tg。
玻璃纖維強化塑膠的缺點
補強可提升剛性並改善尺寸特性,但也會改變加工方式與零件行為。我們建議及早評估這些取捨,尤其是設計包含外觀表面、薄壁、緊密配合、衝擊負荷,或必須在不同方向保持一致的特徵時。
異向性與方向性收縮
纖維會沿材料流動方向排列,因此強度、剛性、收縮與熱膨脹可能因方向而異。應協調零件幾何與澆口策略,並依實際成型方向驗證關鍵尺寸。
表面外觀與纖維外露
外觀表面可能會出現纖維顯影或較粗糙的表面質感。決定材料等級與模具方案前,請先討論表面外觀、紋理與表面處理要求。
模具與加工刀具的磨耗
玻璃具有磨耗性。與未填充樹脂相比,成型模具與切削刀具可能磨損得更快,因此製程規劃與合適的刀具相當重要。
耐衝擊性可能較低
有些玻璃纖維填充配方會以犧牲衝擊性能或伸長率來換取剛性。請查閱特定材料等級的衝擊數據;若衝擊性能很重要,應避免尖銳轉角或支撐不足的特徵。
一項實用的改善方式,是根據使用需求而非單獨指定纖維比例。請索取確切材料等級、調濕狀態、方向性性能、表面要求與製造製程等資訊;若配合或性能至關重要,請測試具代表性的零件。
玻璃纖維填充塑膠的射出成型注意事項
成型條件與零件設計會影響纖維取向及零件收縮。尺寸穩定性很重要時,以下是應檢視的關鍵項目:
-
1
檢視關鍵特徵周圍的纖維取向
流動方向會影響方向性收縮與剛性。請討論孔洞、肋條、凸台、長壁與配合面周圍的流動路徑,不要假設材料的特性在各方向都相同。
-
2
考量流動與平衡安排澆口
澆口位置會影響纖維排列、充填平衡、熔接線位置與收縮分布方式。決定澆口時,應考量零件幾何形狀與控制組裝的關鍵尺寸。
-
3
盡可能維持一致的壁厚
壁厚變化過大可能導致冷卻不均與局部變形。請採用漸進式的厚度轉換與經過審慎設計的肋條,避免增加不必要的質量或設置突兀的截面。
-
4
預留拔模斜度並考量脫模
足夠的拔模斜度有助於脫模,並降低拖傷或損壞的風險。所需斜度取決於幾何形狀、表面紋理,以及所選材料與製程。
-
5
以具代表性的零件驗證翹曲與公差
採用一致的成型與調濕條件假設,檢查關鍵尺寸;若測得的變形與配合要求不符,請修改設計或製程。
專案採用機械加工時
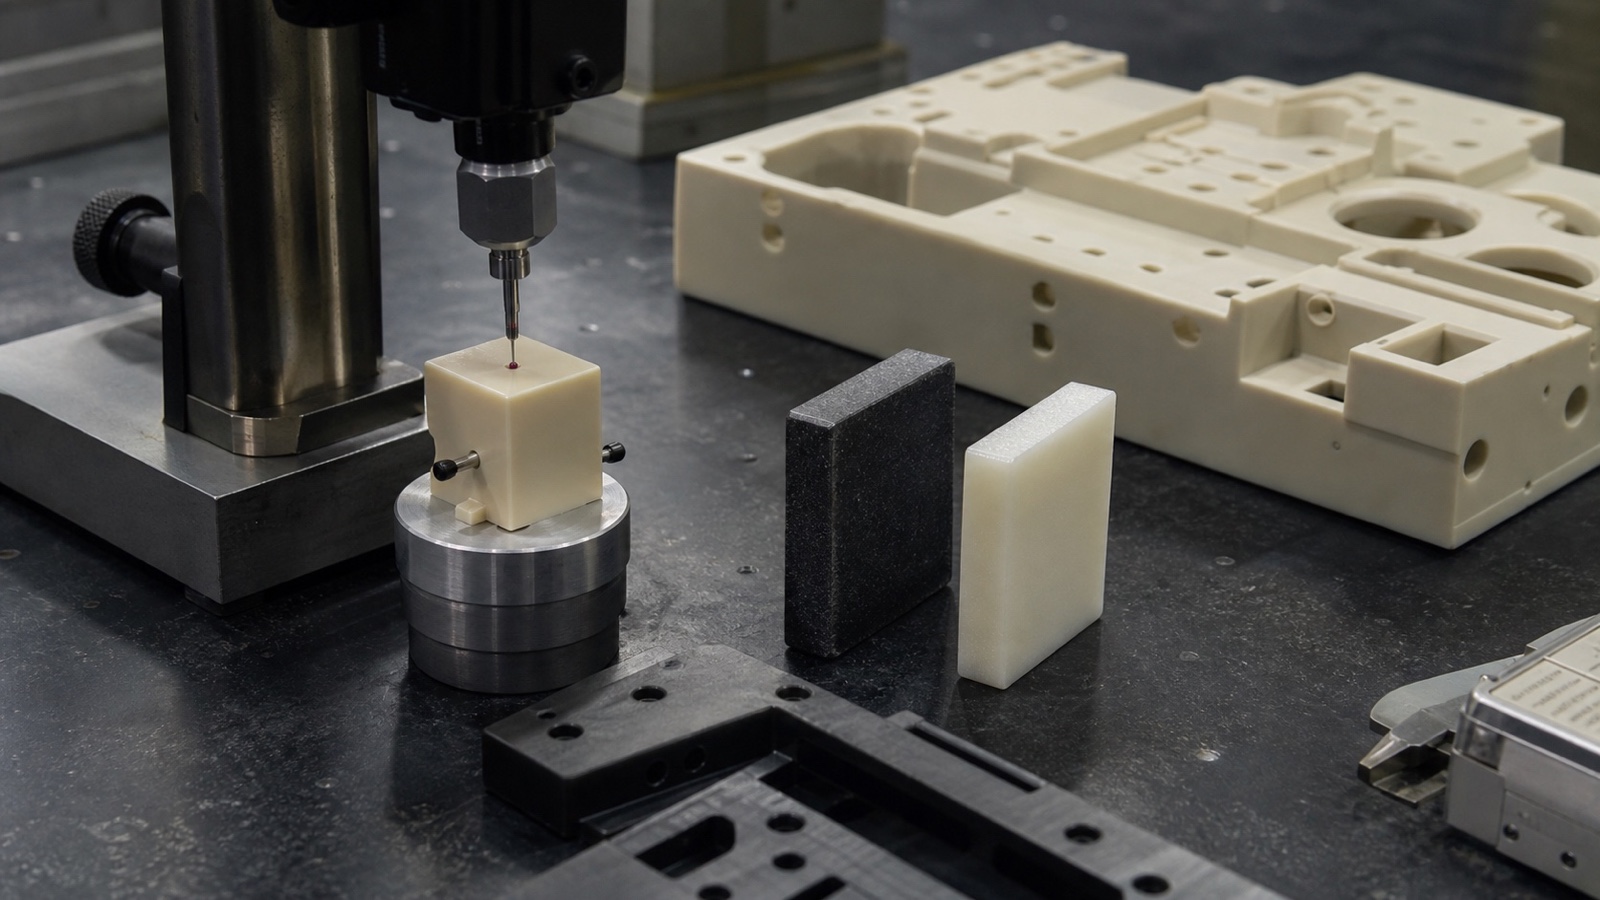
加工 CNC 塑膠零件時,除了成型纖維的取向之外,也須考量材料型態、內部應力、切削時的支撐與加工順序,這些因素都可能影響最終尺寸。我們會先檢視圖面、材料要求、公差與應用細節,再建議合適的製造方式。
玻璃纖維填充與未填充塑膠:密度與穩定性比較
以下比較整理的是常見的方向性趨勢,並非每種樹脂等級的保證數值。在將材料特性轉化為公差或使用壽命要求前,請查閱特定材料等級的規格表,並明確界定調濕狀態、溫度、負荷與測試方法。
| 設計考量 | 未填充樹脂 | 玻璃纖維填充等級 | 工程上的影響 |
|---|---|---|---|
| Density | 相同樹脂類別的密度較低。 | 玻璃纖維填充量越高,密度越大。 | 重新計算零件質量與搬運負荷。 |
| 成型收縮 | 通常較大。 | 通常較小,但會因方向而異。 | 採用考量流動方向的設計,並驗證實際尺寸。 |
| 剛性 | 通常較低。 | 補強方向上的剛性通常較高。 | 確認異向性與應力集中。 |
| 翹曲風險 | 可能因冷卻與收縮不均而產生。 | 整體翹曲可能改善,但也可能因取向差異而在局部惡化。 | 澆口、幾何形狀與冷卻平衡仍然重要。 |
| 衝擊與表面特性 | 取決於樹脂;通常較少出現與纖維相關的表面紋理。 | 衝擊性能可能較低,或纖維紋理更明顯。 | 選擇符合外觀與負荷要求的材料等級。 |
FAQ
玻璃纖維強化塑膠有哪些缺點?
常見取捨包括密度較高、特性具方向性、纖維可能外露、刀具磨耗較大,以及衝擊強度或伸長率可能降低。選擇合適的材料等級、採用考量流動方向的設計、使用合適的刀具,並以具代表性的零件進行驗證,有助於管理這些問題。
玻璃纖維強化塑膠的密度是多少?
密度取決於樹脂與補強材料含量。粗略而言,含 30% 玻璃纖維的 PA6 或 PA66 通常約為 1.34–1.40 g/cm³,玻璃纖維填充 PP 約為 1.12–1.15 g/cm³,玻璃纖維填充 PBT 約為 1.50–1.55 g/cm³。設計計算時,請確認確切材料等級的規格表。
如何提高聚合物的 Tg?
玻璃纖維通常能提升剛性,並可能改善受負荷時的熱變形性能,但通常不會大幅提高聚合物基材的 Tg。若要達到更高的 Tg,請考慮改用不同化學組成的聚合物,或選擇特別配製的耐高溫等級,並在實際使用條件下確認性能。
玻璃纖維基本上就是塑膠嗎?
不是。玻璃纖維是補強材料,不是塑膠。玻璃纖維複合材料是將玻璃補強材料與樹脂基材結合而成;玻璃纖維填充熱塑性塑膠則是將纖維混煉至尼龍、PP 或 PBT 等聚合物中。
洽詢我們的工程團隊
需要尺寸穩定的精密塑膠零件嗎?
我們 PlasticCNCPro 協助全球 B2B 客戶評估 CNC 加工塑膠零件的材料適用性、圖面、公差與可製造性,服務範圍從原型與小批量到重複量產。請提供圖面或 3D 模型、偏好的材料、數量、公差要求與應用細節,讓我們了解您的專案。