Kundenspezifische Kunststoff-Adapterplatten
Kunststoff-Adapterplatten verbinden unterschiedliche Komponenten in Maschinen, bei denen Metallschnittstellen Korrosion, Gewichtsprobleme oder elektrische Störungen verursachen würden. Sie werden durch Materialabtrag aus massivem Polymer-Vollmaterial hergestellt anstatt durch Spritzguss – ideal für komplexe Lochbilder, Montageschlitze und nicht standardisierte Dicken.
- Lineare Toleranz
- ±0.1 mm
- Kritische Merkmale
- ±0.05 mm
- Drehen von kreisförmigen Platten
- 600 mm
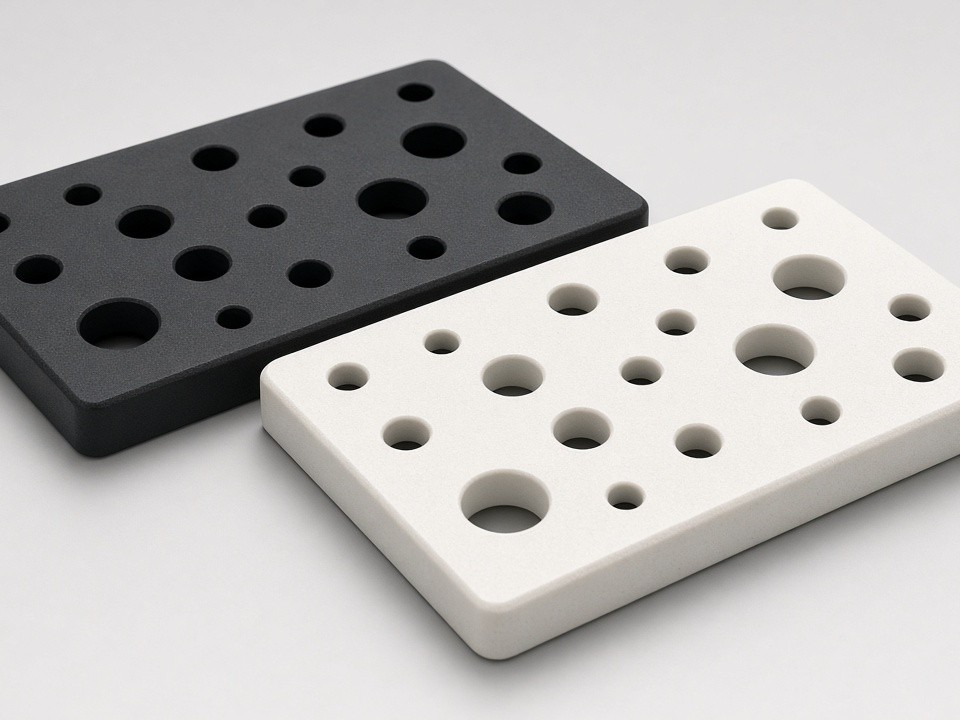
Gefräste Polymer-Adapterplatte – profiliert, gebohrt und aus Vollmaterial aufgebohrt.
Materialoptionen für Adapterplatten
Die Auswahl beginnt bei der Betriebsumgebung. Jede der unten aufgeführten Sorten wird für eine spezifische Kombination aus Belastung, Reibung, Chemikalienbeständigkeit oder Temperaturanforderungen ausgewählt.
POM & Acetal
Maßhaltigkeit für belastbare Halterungen und präzise Positionierschnittstellen.
Nylon & glasfaserverstärkte Sorten
Bewältigen höhere mechanische Belastungen, bei denen sowohl Steifigkeit als auch Zähigkeit erforderlich sind.
UHMW-PE
Reduziert die Reibung bei Gleitschnittstellen und verschleißanfälligen Führungsflächen.
PVDF & PTFE
Beständig gegen die meisten Säuren und Lösungsmittel für chemisch beanspruchte Montageanwendungen.
PEEK & PEI
Geeignet für Hochtemperaturzonen über 150 °C bei gleichbleibender mechanischer Festigkeit.
Gefüllte Compounds
Bieten Leitfähigkeit, Flammwidrigkeit oder Verschleißfestigkeit, wenn die Anwendung dies erfordert.
CNC-Bearbeitungsprozess bei PlasticCNCPro
Platten beginnen als Platten- oder Blockmaterial und werden gemäß Zeichnung bearbeitet. Alle Programme werden vor der Produktion des ersten Artikels mit den Kundenzeichnungen abgeglichen.
Zeichnungsprüfung
Die Erstmusterprüfung geht jedem Produktionslauf voraus.
-
Milling
Außenprofile, Taschenaussparungen und Durchgangsmerkmale werden in einer einzigen Aufspannung gefertigt.
-
Bohren & Gewindeschneiden
Montagelöcher werden gemäß spezifizierten Gewindeformen hergestellt.
-
Aufbohrungen & Senkungen
Fertigstellung mit Formwerkzeugen zur Einhaltung der Konzentrizität.
-
Schlitzen & Passfedernuten
Schnitt mit Hartmetallfräsern für wiederholgenaue Breiten.
-
Turning
Wird bei größeren kreisförmigen Platten angewendet, um die Ebenheit über Durchmesser bis zu 600 mm zu erhalten.
Toleranzen und Inspektion
Die Standardtoleranz für lineare Abmessungen beträgt ±0,1 mm, mit der Fähigkeit zu ±0,05 mm bei kritischen Merkmalen. Jede Charge erhält Maßprotokolle und Dokumentationen zur Materialrückverfolgbarkeit.
Maßkontrolle
- Lineare Abmessungen: ±0,1 mm Standard, ±0,05 mm bei kritischen Merkmalen
- Ebenheit wird auf 0,1 mm pro 100 mm gehalten, sofern nicht anders angegeben
- Lochpositionen mit KMG-Ausrüstung verifiziert
Oberfläche & Dokumentation
- Oberflächengüte typischerweise 1,6 µm Ra im gefrästen Zustand
- Polieren oder Glasperlenstrahlen für Dichtflächen verfügbar
- Maßprotokolle und Materialrückverfolgbarkeit werden pro Charge geliefert
Typische Projekttypen
Adapterplatten ersetzen Metallplatten, wenn Gewichtsreduzierung oder elektrische Isolierung erforderlich ist. Kleinserien von 10–500 Stück sind üblich, wenn die Geometrie nicht wirtschaftlich geformt werden kann oder Designiterationen noch im Gange sind.
Halbleiter-Wafer-Handler
Isolierende und nicht kontaminierende Schnittstellen.
Robotische Endeffektoren
Leichte Montage mit elektrischer Isolierung.
Pumpen-Montageschnittstellen
Korrosionsbeständige Verbindung zwischen ungleichen Komponenten.
Laborinstrumentenrahmen
Chemikalienbeständige Strukturplatten.
Altanlagen & Reverse Engineering
Ersatzplatten für Altanlagen kommen oft als Zeichnungen oder verschlissene Muster für das Reverse Engineering – wir bauen die Geometrie nach und reproduzieren die Schnittstelle.
Wann die Bearbeitung dem Spritzguss vorgezogen wird
Die Bearbeitung wird in mehreren wiederkehrenden Szenarien zum wirtschaftlichen Weg. Kunden liefern STEP-, IGES- oder PDF-Dateien zusammen mit Materialvorgaben und jährlichen Mengenschätzungen.
Unter der Spritzguss-Rentabilitätsschwelle
Mengen unterhalb der Rentabilitätsschwellen für Spritzgusswerkzeuge.
Komplexe Geometrie
Teile mit Hinterschneidungen oder variablen Wandstärken.
Nicht standardisierte Sorten
Materialeigenschaften unterscheiden sich von Standard-Spritzgusssorten.
Schnelle Designänderungen
Iteration ohne Werkzeugkosten unterstützt.
Angebot anfordern
Senden Sie Zeichnungen, Materialanforderungen, Mengen und Toleranzspezifikationen. Fügen Sie alle speziellen Verpackungs- oder Kennzeichnungsanweisungen bei. PlasticCNCPro prüft das Paket und sendet ein verbindliches Angebot mit Lieferzeit zurück. Die Produktion beginnt nach der Musterfreigabe.
- info@plasticcncpro.com
- Address
- 29 Fuxing Road, Dongguan City, Guangdong Province, China