
ABS 與 PC-ABS:哪種材料更適合外殼與箱體?
選擇理想的熱塑性樹脂,不僅決定您前期的原型製作或模具預算,也決定產品在實際使用中的結構可靠性、跌落耐受性與熱操作極限。以下說明 PlasticCNCPro 如何評估 ABS 與 PC-ABS 用於客製化外殼時的差異。
工程重點
ABS 仍是標準商用外殼的業界基準,適合優先考量低成本、易加工與易於塗裝的應用。PC-ABS 則具備聚碳酸酯更優異的抗衝擊性、低溫韌性與較高的熱變形溫度;當外殼面臨跌落衝擊、卡扣配合應力或較高操作溫度時,PC-ABS 是更優異的聚合物選擇。
什麼是 ABS 與 PC-ABS 塑膠?
當機械設計師就原型外殼或小批量 CNC 生產向我們位於東莞的團隊諮詢時,ABS 與 PC-ABS 始終是需求量最高的兩種非晶型熱塑性塑膠。了解其化學結構,有助於說明兩者不同的機械限制。
丙烯腈-丁二烯-苯乙烯(ABS) 是一種非晶型三元共聚物。丙烯腈提供熱穩定性與適度的耐化學性;丁二烯帶來彈性體韌性與衝擊吸收能力;苯乙烯則賦予表面光澤、剛性與卓越的加工性。ABS 之所以廣受重視,是因為它在強度與經濟性之間取得平衡,同時能維持嚴格的尺寸公差。
聚碳酸酯 / 丙烯腈-丁二烯-苯乙烯(PC-ABS) 是一種工程熱塑性塑膠混合物,結合了 ABS 的可加工性與延展性,以及聚碳酸酯(PC)極高的機械強度、剛性與高熱變形溫度。透過將 PC 與 ABS 混配,樹脂配方商可改善純 PC 常見的缺口敏感性與高熔體黏度,同時大幅提升未改性 ABS 的熱性能與結構基準。
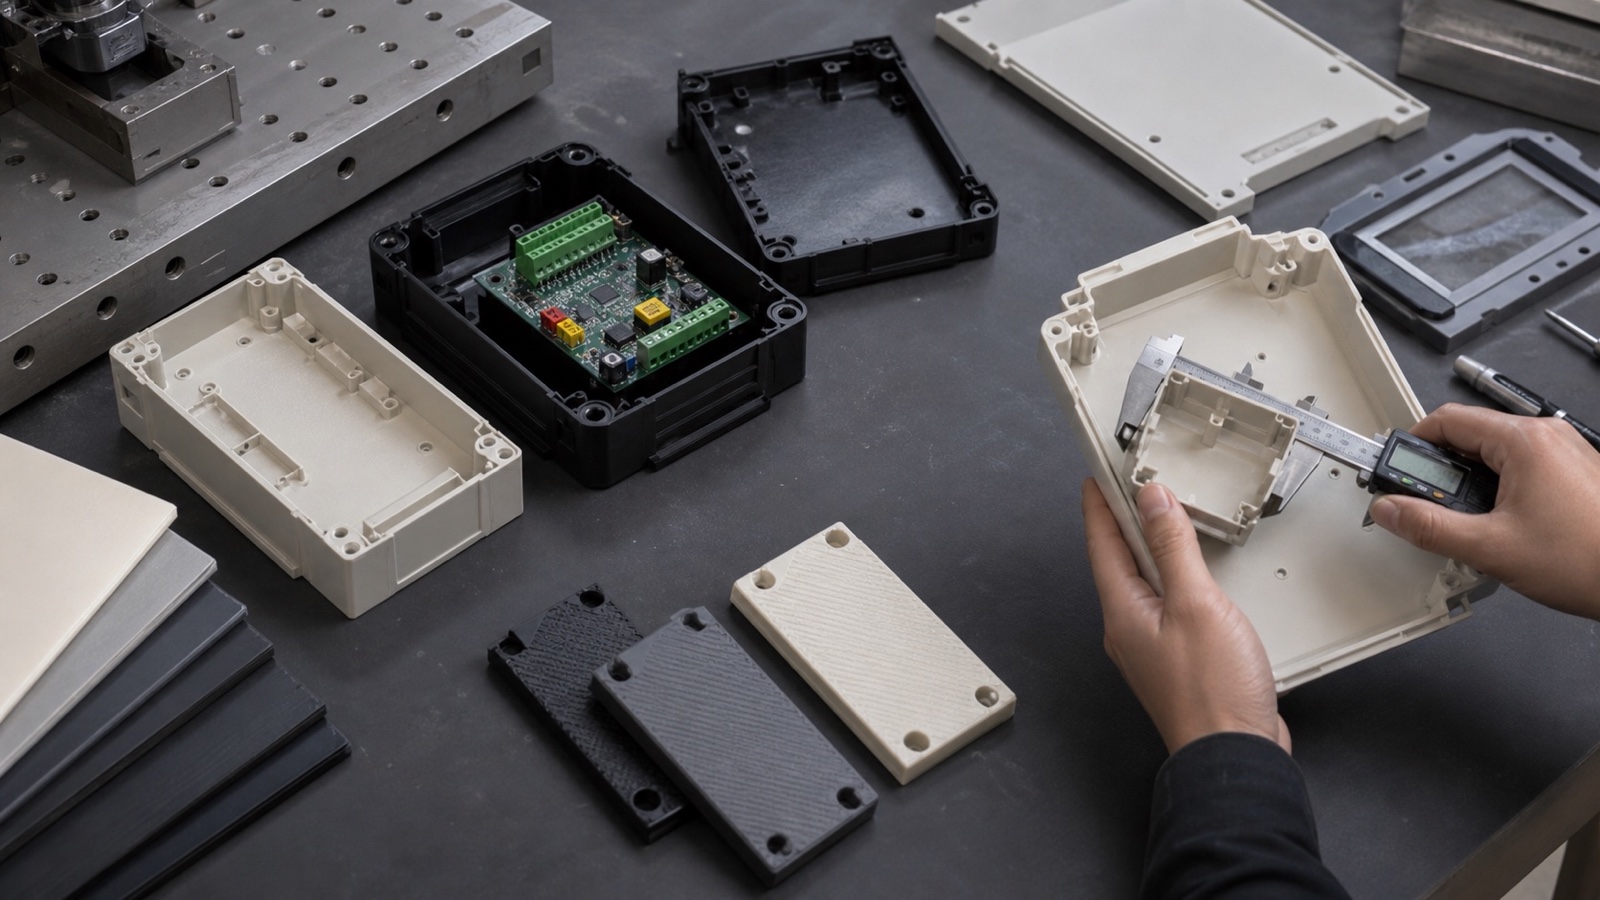
由工程塑膠加工而成的剛性外殼,需要精確平衡衝擊吸收能力與壁面剛性。
ABS 與 PC-ABS 哪種塑膠更好?
簡短答案是:沒有一種材料在所有情況下都更優異。相反地, PC-ABS 是機械與熱性能更優異的塑膠, whereas ABS 是經濟性與操作性更優異的塑膠.
您的決策取決於外殼的機械工作週期:
外殼必須通過反覆跌落測試、在嚴苛的工業或汽車環境中保護精密電子元件、容納內部發熱元件(>80°C),或依賴在現場組裝時不會疲勞或折斷的彈性卡扣。
外殼在受控的室內溫度下運作,需要複雜的二次外觀電鍍或膠黏劑溶劑接合,需嚴格控制單件成本,或需要以極低殘留應力快速進行多軸 CNC 原型加工。
關鍵性能比較:抗衝擊性、耐熱性與強度
為了向 OEM 與工程客戶提供可預測的機械性能,我們參考標準化測試數值。下表概述未增強型通用注塑與加工等級材料的性能比較:
| 機械性能 | 標準 ABS | PC-ABS 混合物 | 對外殼設計的影響 |
|---|---|---|---|
| 拉伸強度(屈服) | 40 – 48 MPa | 52 – 62 MPa | PC-ABS 在屈服前可承受高出約 25% 的拉伸應變。 |
| 彎曲模數 | 2.1 – 2.4 GPa | 2.4 – 2.8 GPa | PC-ABS 可採用更薄的名義壁厚,同時避免面板彎曲。 |
| 缺口 Izod 衝擊強度(23°C) | 150 – 250 J/m | 400 – 600 J/m | PC-ABS 對突發衝擊的斷裂抵抗力超過兩倍。 |
| -30°C 下的抗衝擊性 | 差(脆性轉變) | 高(延性保持) | 對手持式掃描器、戶外監控設備與汽車零件至關重要。 |
| 熱變形溫度(0.45 MPa) | 85 – 95 °C | 110 – 130 °C | PC-ABS 可抵抗高負載電源供應器或汽車儀表板罩附近的下垂變形。 |
| 模具收縮率 | 0.4 – 0.7 % | 0.5 – 0.8 % | 兩者都呈現可預測的各向同性體積收縮。 |
外殼中的結構與熱性能影響
在實際的外殼工程中,內部肋條、螺絲柱與互鎖周邊會承受局部應力集中。當現場設備跌落到混凝土表面時,標準 ABS 常因缺口敏感性而在螺紋柱底部或底盤尖角處失效。PC-ABS 則能有效耗散這種動能衝擊。
此外,熱變形能力是重要的安全門檻。如果您的電子設備外殼內含電源轉換器、馬達驅動器或持續產熱的微處理器,底盤內部環境溫度可能達到 70°C。在持續內部熱量與外部預載共同作用下,純 ABS 有蠕變與局部翹曲的風險;而 PC-ABS 可依 PC 比例不同,在約 110°C 甚至更高的溫度下維持幾何完整性。
成本與性能:PC-ABS 何時值得支付溢價?
原材料 PC-ABS 樹脂通常比標準注塑級 ABS 顆粒貴 20% 至 35%。在加工 CNC 原型塊材或板材時,材料附加成本可能略高,因為消除應力的 PC-ABS 擠製材料在板材製造過程中需要更嚴格的退火控制。
PC-ABS 投資可節省資本的情況:
手持式現場終端、診斷套件與測量工具經常跌落。使用 PC-ABS 可避免外殼破裂、內部 PCB 損壞及高退貨率。
由於 PC-ABS 具有更高的彎曲模數與屈服強度,工程師可將外殼壁厚設計為 2.0 mm,而非 ABS 的 2.8 mm,透過減少零件體積來抵銷樹脂成本。
可模塑性、表面處理與生產考量
從精密製造的角度來看——無論是切削注塑模具,還是在我們的 5-axis CNC machining centers 上直接加工複雜外殼——兩者的加工特性存在顯著差異:
高流動性,後處理輕鬆
ABS 熔體黏度低,可在適中的注塑壓力下輕鬆填充複雜肋條與薄型百葉結構。進行 CNC 銑削時,ABS 可使用極鋒利的單刃或雙刃銑刀進行乾淨切削。它適合進行蒸氣拋光、使用 MEK/acetone 進行化學溶劑焊接,也可直接電鍍或移印,無需強力表面底漆處理。
高黏度,嚴格的熱控制
聚碳酸酯成分會提高熔體黏度。注塑時需要更高的料筒溫度(240–280°C)與更大的鎖模力,以避免熔接線缺陷。在 CNC 車削與銑削中,必須仔細調整刀具速度與切屑負載,以降低摩擦熱,因為局部重新熔融可能造成內部應力裂紋。為防止水分條紋,樹脂顆粒或板材必須預先乾燥。
加工專家備註
當我們在 PlasticCNCPro 使用擠製材料加工 CNC 原型外殼時,內部殘留應力可能導致深腔外殼彎曲。對於公差嚴格的 PC-ABS 外殼(±0.05 mm),我們會在粗加工與精加工之間進行中間消除應力退火循環,以確保配合密封面具備良好的平面度。
ABS 外殼與箱體的最佳應用
ABS 是固定式與非關鍵外殼硬體的主力材料。當衝擊負荷可忽略且操作溫度維持在中等範圍時,它能提供無可比擬的成本與表面效果組合:
消費電子產品與智慧家庭中樞
桌上型數據機、Wi-Fi 路由器、壁掛式恆溫器、智慧音箱機殼與遙控器外殼,適合在室內良好環境條件下使用。
小型家用電器
咖啡機外部面板、吸塵器裝飾手柄、空氣清淨機與周邊螢幕框架,適用於需要模內紋理或塗漆光澤表面的產品。
快速原型製作與概念驗證模型
需要在投入注塑模具前快速完成機械驗證的初始功能模型與裝配檢查底盤。
PC-ABS 外殼與箱體的最佳應用
當機械故障可能導致現場召回、電氣危害或系統停機時,工程師會指定 PC-ABS。其主要應用領域包括:
汽車內裝與照明控制台
儀表板外殼、手套箱機構、中控台框架與車頂燈飾圈,必須符合嚴格的 FMVSS 阻燃法規,並承受超過 85°C 的夏季車艙高溫。
耐用型手持設備與工業設備
條碼掃描器、強固型平板電腦周邊框架、抗振動機器人控制器外殼,以及承受工廠現場衝擊的自動化工廠感測器模組。
醫療診斷與實驗室設備
床旁檢測分析控制台、可攜式輸液幫浦底盤與監控設備外殼,需要阻燃性能(UL 94 V-0 等級)以及抵抗意外跌落的結構完整性。
戶外與 UV 性能:ABS 與 PC-ABS
未改性 ABS 與未改性 PC-ABS 都不具備固有的耐候性。在自然色或標準顏色配方中,紫外線(UV)輻射會引發光氧化降解:
ABS 在日照下的表現
聚丁二烯橡膠相含有碳-碳雙鍵,在 UV 波長照射下會快速分解。塑膠會在數月內黃變、粉化並嚴重脆化,抗跌落性最多降低 70%。
PC-ABS 在日照下的表現
由於聚碳酸酯具備更高的 UV 耐受性,PC-ABS 的表現稍好;但若沒有 UV 穩定劑(例如以苯并三唑為基礎的 UV 吸收劑或 HALS),最終仍會出現黃變與表面微龜裂。
戶外使用的工程建議
如果外殼預定直接安裝於戶外且不採用二次塗裝,建議改用 ASA(丙烯腈-苯乙烯-丙烯酸酯),或在 PC-ABS 中加入專用碳黑配方與戶外 UV 抑制劑。另一種方法是塗覆 2K 聚氨酯外部透明漆或色漆,以完全屏蔽基材。
耐化學性與環境限制
外殼設計中的一項關鍵危害是環境應力開裂(ESC)。當成型或加工產生的殘留應力遇到強烈溶劑時,可能發生過早的災難性裂紋。
酮類、酯類與芳香族化合物: 兩種聚合物都容易受到影響。丙酮、乙酸乙酯、苯與甲苯會迅速溶解或使 ABS 膨潤,並使 PC-ABS 產生龜裂。
醇類與消毒劑: 異丙醇(IPA)擦拭在醫療設備中很常見。ABS 可抵抗短時間的 IPA 擦拭,但若 PC-ABS 在受應力狀態下長時間接觸工業清潔溶液,壓入式嵌件周圍可能出現微裂紋。
油類與潤滑脂: 碳氫化合物潤滑劑通常能被兩種樹脂良好耐受,但以合成酯為基礎的汽車潤滑劑仍需使用測試試片進行驗證。
如何為您的專案選擇 ABS 與 PC-ABS
在審查 RFQ 與客戶 CAD 模型時,我們的工程團隊會使用以下結構化決策流程來驗證材料適用性:
量化操作溫度
如果外殼內的變壓器、鋰電池或燈具長時間處於高於 75°C 的內部溫度,應選擇 PC-ABS,以防止長期蠕變與翹曲。
評估機械跌落與卡扣配合要求
外殼是否會反覆跌落到硬質表面上(例如標準 1.2m 或 1.8m MIL-STD 跌落測試)?如果會,PC-ABS 的缺口衝擊性能不可妥協。對於靜態桌上型外殼,標準 ABS 已完全足夠。
確認阻燃分類(UL 94)
標準 ABS 天然可燃(HB 等級)。雖然市面上有阻燃(FR)ABS,但對於電氣與交通運輸外殼所需的 UL 94 V-0 與 5VA 要求,FR-PC-ABS 可提供遠優於 ABS 的機械性能保持能力。
檢視生產方式與批量
對於外殼原型或替換批次的小批量 CNC 加工,ABS 可提供略快的加工週期、更低的刀具磨耗,以及更容易實現的無毛刺精加工。對於具有嚴格應力公差要求的大批量生產,PC-ABS 可提供一致的可靠性。
常見問題
ABS 與 PC 哪種塑膠更好?
單獨而言,兩者沒有誰更好;它們服務於不同的設計優先事項。純聚碳酸酯(PC)強度高得多、具有高度透明性,且耐熱性顯著更高(HDT 最高達 135°C),但它更難成型與加工,容易產生應力裂紋,且成本更高。ABS 不透明,更容易加工與成型,價格較低,也能輕鬆進行裝飾性電鍍與塗裝。
聚碳酸酯比 ABS 更好嗎?
就拉伸強度、抗彎能力與衝擊韌性而言,聚碳酸酯在機械性能上更優異。然而,當應用需要對薄壁進行低應力 CNC 銑削、低成本的不透明效果、化學溶劑接合,或最低限度的內部成型應力時,它並不一定「更好」。
聚碳酸酯塑膠比 ABS 更強嗎?
是的,強度明顯更高。純聚碳酸酯的拉伸屈服強度約為 60 至 70 MPa,Izod 衝擊強度介於 600 至 850 J/m;相比之下,ABS 通常在 40 至 48 MPa 時屈服,衝擊強度為 150 至 250 J/m。厚板 PC 幾乎具備防彈能力,而 ABS 在嚴重的集中載荷衝擊下會產生裂紋。
ABS 塑膠有哪些缺點?
ABS 塑膠的主要缺點包括耐候性差且 UV 降解速度快、耐熱性中等(約在 85–95°C 開始軟化)、對芳香族碳氫化合物與丙酮的耐受性低,以及在零下工作溫度下容易發生脆性失效。
需要客製化加工的 ABS 或 PC-ABS 外殼嗎?
請將您的 2D 圖面、3D CAD 模型、材料要求與目標數量發送給我們。我們位於東莞的工程團隊將審查公差、評估可製造性,並在 24 小時內提供詳細報價。