
材料工程指南
玻璃纖維與碳纖維填充塑膠的密度:重量、強度與應用指南
當客戶向我們發送圖紙並要求「一種堅固的增強塑膠」時,我們首先詢問的問題是他們追求的是剛性、最小重量還是尺寸穩定性。填充塑膠的密度是決定因素的核心。本指南比較了玻璃纖維與碳纖維填充材料在密度、機械性能以及 CNC 加工和 3D 列印中的實際表現。
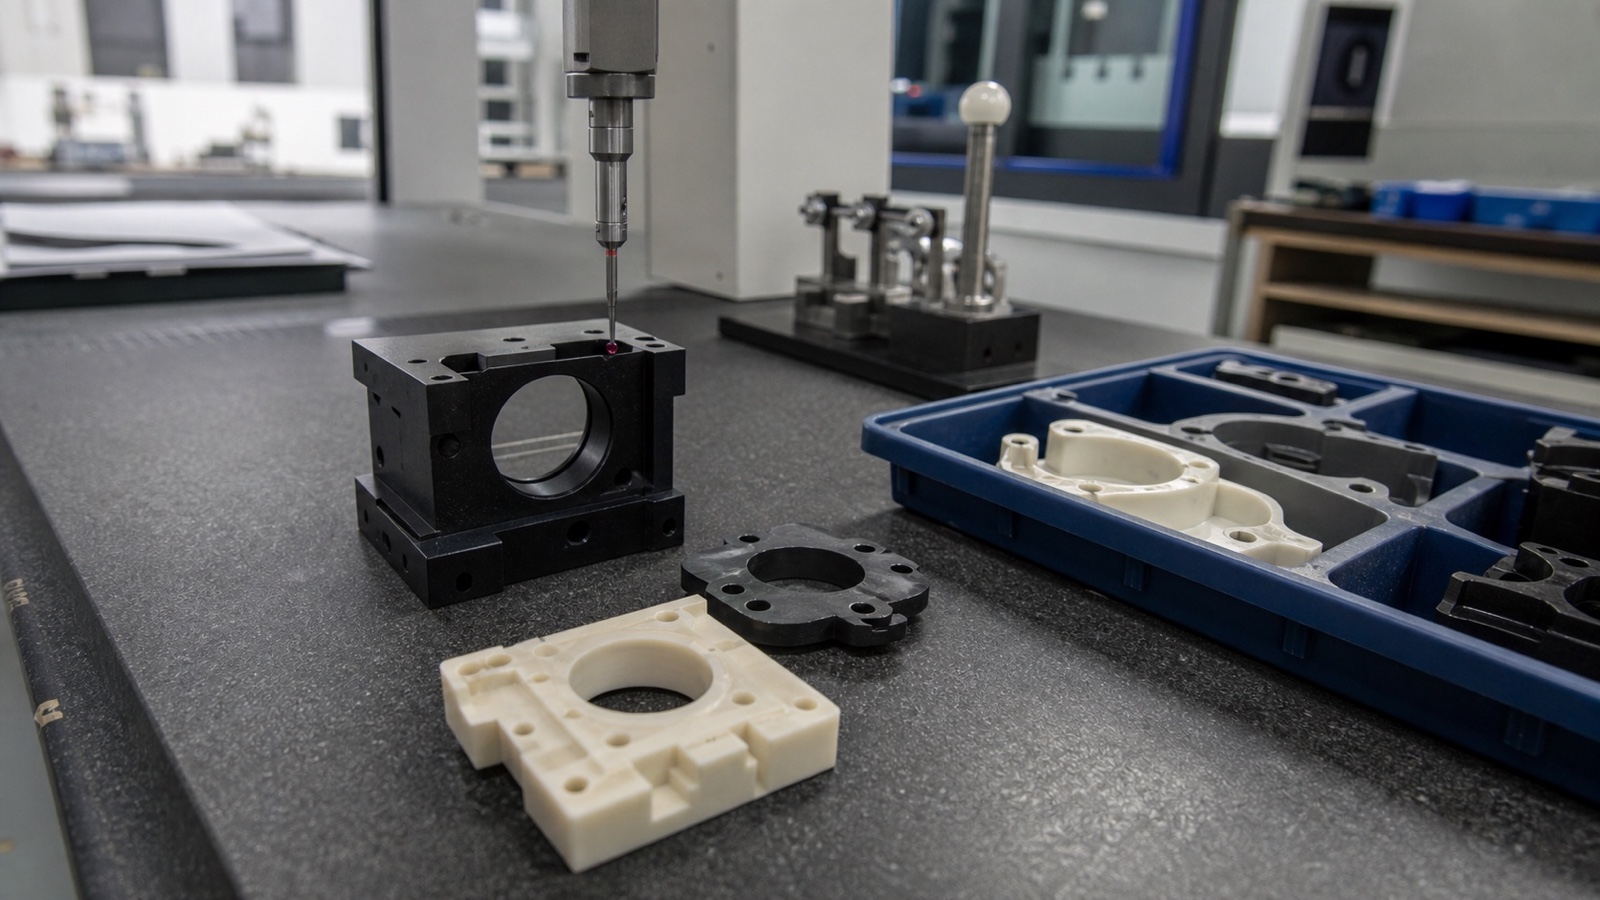
在 PlasticCNCPro,我們每週都為工業設備、半導體夾具、醫療器材和自動化零件加工填充熱塑性塑膠。填充級材料的表現與其未填充的基材不同,這對於重量預算、公差控制和刀具壽命至關重要。以下是我們關於填料類型如何影響密度以及這對您的零件意味著什麼的經驗總結。
填料的選擇是重量與剛性之間的權衡。玻璃纖維帶來剛性和穩定性;碳纖維則以較輕的重量提供剛性,但成本更高且具有不同的電學行為。
什麼是增強塑膠以及填料如何改變密度
增強塑膠是一種基礎聚合物(如尼龍、PBT、PPS、PEEK、PEI、聚丙烯等)與短纖維或顆粒複合而成的材料。最常見的兩種增強材料是玻璃纖維和碳纖維。當加入纖維時,它們會取代部分較輕的聚合物基體,從而使複合材料的整體密度高於未填充的樹脂。
增加的幅度取決於三件事:填料本身的密度、載荷百分比(通常為重量的 10% 到 40%)以及複合材料的分散程度。30% 玻璃纖維填充尼龍明顯比未填充尼龍重,而相同樹脂的 30% 碳纖維填充級別則較輕,因為碳纖維的密度低於玻璃纖維。這一事實決定了工程師所關心的大多數重量差異。
為什麼這很重要
填料會增加密度,但也能提高剛性、減少潛變並改善尺寸穩定性。目標通常不是「最輕」或「最硬」,而是針對載荷情況和重量預算的最佳平衡。
玻璃纖維填充塑膠:典型密度範圍與關鍵特性
玻璃纖維是主力增強材料。相較於碳纖維,它價格低廉、應用廣泛且性能可預測。根據基體樹脂和玻璃纖維含量的不同,玻璃纖維填充工程塑膠的典型密度約在 1.2 至 1.6 g/cm³ 之間,而相同樹脂未填充時約為 1.0 至 1.2 g/cm³。
剛性與耐熱性
玻璃纖維顯著提高了拉伸模數和熱變形溫度。玻璃纖維填充級材料在未填充樹脂會軟化和潛變的溫度下,仍能保持其形狀。對於支架、外殼和結構夾具而言,這通常是決定性的優勢。
尺寸穩定性
由於玻璃纖維降低了熱膨脹係數並減少了成型收縮率,玻璃纖維填充零件在溫度波動下能更好地保持公差。這也是我們推薦將玻璃纖維填充級別用於需要維持全廠操作範圍公差的精密加工零件的主要原因。
碳纖維填充塑膠:典型密度範圍與關鍵特性
碳纖維比玻璃纖維輕,因此在相同載荷下,碳纖維填充複合材料的密度通常低於玻璃纖維填充材料。典型的碳纖維填充級別密度約在 1.1 至 1.4 g/cm³ 之間,同樣取決於樹脂和纖維含量。
強度重量比性能
碳纖維提供了高剛性和高強度重量比。在品質至關重要的領域(如移動組件、機器人末端執行器、航空相關硬體),碳纖維填充級別在單位克重的剛性表現上可以優於玻璃纖維填充零件。
熱學與電學性質
碳纖維具有導電性,因此碳纖維填充塑膠通常不適用於需要電絕緣的場合。它們的導熱性也比玻璃纖維填充級別更好,這取決於您是需要散熱還是隔熱,這可能是有利的也可能是有害的。如果您的應用需要絕緣,玻璃纖維填充或未填充級別通常是更好的選擇。
玻璃纖維填充:選擇時機
當您需要以可控成本獲得剛性、耐熱性和尺寸穩定性,且電絕緣很重要時。它是大多數工業加工零件的預設增強材料。
碳纖維填充:選擇時機
當重量是限制因素,且您可以接受更高的材料成本及導電行為時。最適合重量敏感的移動零件和高剛性結構組件。
玻璃纖維與碳纖維填充密度及機械比較
下表總結了我們在常見填充級別中觀察到的方向性差異。確切數值因樹脂、纖維含量和供應商而異,因此請將其視為規劃的典型範圍,而非特定複合材料的數據表數值。
| 屬性 | 玻璃纖維填充 | 碳纖維填充 |
|---|---|---|
| 典型密度 | 較高(約 1.2–1.6 g/cm³) | 較低(約 1.1–1.4 g/cm³) |
| 剛性 | High | 高,通常單位重量剛性更高 |
| 抗拉強度 | 優於未填充 | 通常較高 |
| 重量影響 | 相同體積下零件較重 | 相同體積下零件較輕 |
| 電學行為 | 絕緣 | 導電 |
| 相對成本 | Lower | Higher |
密度如何影響零件重量、剛性與耐熱性
密度不僅僅是數據表上的數字,它直接轉化為成品零件的表現。以下是它在我們服務的行業中的具體影響。
零件重量
對於相同的幾何形狀,密度較高的複合材料會產生較重的零件。在汽車和機器人領域,克數會在許多零件中累積,因此當品質是設計限制時,會選擇碳纖維填充級別。
剛性
兩種填料都能提高剛性,但機制是纖維增強,而非密度本身。密度較高的零件並不自動代表剛性更高——纖維含量和取向才是關鍵。
耐熱性
纖維增強提高了熱變形溫度並減少了潛變。在航空航太和汽車引擎蓋下的應用中,這通常比玻璃纖維和碳纖維之間的密度差異更重要。
實踐說明
當客戶要求我們在不損失剛性的情況下減輕重量時,我們會同時考慮壁厚、肋條設計和材料等級。從玻璃纖維切換到碳纖維是一種手段,但幾何形狀通常也能達到同樣的效果。
高密度填充線材的 3D 列印注意事項
填充線材在原型設計中很受歡迎,但它們的表現與未填充材料不同。在客戶決定將填充線材用於功能性原型之前,我們通常會提出以下幾點建議。
噴嘴磨損。 磨蝕性纖維會迅速腐蝕標準黃銅噴嘴。硬化鋼或類似的耐磨噴嘴是實際的選擇。
纖維取向。 纖維會沿著擠出路徑排列,因此性能在層間和層內有所不同。列印零件具有各向異性,強度隨纖維方向變化。
收縮減少。 與未填充線材相比,填料減少了收縮和翹曲,這有助於提高大型列印件的尺寸精度。
表面處理。 纖維填充列印件呈現霧面、略帶紋理的表面。這是正常的,通常適用於功能性原型,但不適合外觀零件。
印表機兼容性。 並非每台印表機都能處理磨蝕性線材。在運行填充線材捲之前,請檢查熱端、擠出機齒輪和噴嘴材質。
填充熱塑性塑膠的設計與製造提示
填充級別並非未填充樹脂的直接替代品。纖維會改變流動性、磨損和各向異性,這些影響會在成型和 CNC 加工中體現出來。以下是我們關注的重點。
各向異性
纖維會隨著流動或切割方向取向,因此填充零件在一個方向上比另一個方向更強。設計載荷路徑時請考慮纖維方向,避免假設數據表中的性質是各向同性的。
拔模角
填充複合材料在脫模時更硬且寬容度較低。慷慨的拔模角可降低零件擦傷、拖痕和應力的風險。
模具與刀具磨損
磨蝕性纖維比未填充樹脂更快磨損工具。對於加工而言,這意味著更頻繁的更換刀具並需注意刀具材質;對於成型而言,這意味著在高流動區域需要更硬或更耐磨的表面。
黏度挑戰
纖維載荷會提高熔體黏度,這使得薄壁和長流動路徑更難填充。請保持合理的壁厚,避免厚度突變。
來自我們的車間
當我們加工填充級別材料時,我們會規劃更鋒利的刀具、受控的進給速度和仔細的夾具固定,以避免邊緣崩裂。在切割之前,我們也會與客戶確認確切的等級和纖維含量,因為來自兩家供應商的「30% 玻璃纖維填充尼龍」表現可能不同。
常見問題:關於填充塑膠密度與性能的常見問題
玻璃纖維線材與碳纖維線材相比有哪些優缺點?
玻璃纖維線材更便宜、絕緣,並提供良好的剛性和耐熱性。碳纖維線材更輕,單位重量通常更硬,但成本更高且具有導電性,這使其不適用於需要絕緣的零件。
塑膠比碳纖維輕嗎?
未填充塑膠通常比碳纖維複合材料輕。但一旦您加入碳纖維作為填料,複合材料的密度就會高於未填充樹脂,因此碳纖維填充塑膠會比沒有填料的塑膠重——通常只是比同等的玻璃纖維填充級別輕。
碳纖維填充 PLA 是否與 PETG 一樣強?
這取決於您如何定義「強」。碳纖維填充 PLA 獲得了剛性和尺寸穩定性,但 PLA 仍然相對脆,且耐熱性低於 PETG。對於抗衝擊性和耐熱性,PETG 通常表現更好;對於剛性,碳纖維填充 PLA 可以競爭。正確的選擇取決於應用的載荷和溫度。
在 3D 印表機上列印什麼是違法的?
合法性取決於您的管轄區和預期用途。常見的擔憂包括列印槍械或受管制的武器零件、仿冒品以及侵犯知識產權的物品。我們始終建議在列印任何受限或品牌設計之前,檢查當地法規並尊重知識產權。
需要協助選擇合適的填充塑膠嗎?
我們 PlasticCNCPro 為原型、小批量生產和重複製造加工玻璃纖維填充、碳纖維填充和未填充的工程塑膠。請將您的圖紙、3D 模型、材料要求、數量和公差發送給我們,我們將審查設計、推薦合適的等級並為項目報價。
從簡單的加工零件到具有複雜幾何形狀的高公差零件,我們專注於材料適用性、尺寸一致性以及從首次報價到發貨的可靠溝通。