
工程材料指南
PAI 與 PEI 密度:重量與性能比較指南
我們比較 PAI 與 PEI 的密度、零件重量、強度、耐熱性、耐磨耗性、化學穩定性、可加工性與整體價值,協助工程師為嚴苛應用選擇合適的高性能熱塑性塑膠。
簡介
PAI,即聚醯胺-醯亞胺,以及 PEI,即聚醚醯亞胺,都是在一般塑膠無法提供足夠耐熱性、尺寸穩定性、強度或化學耐久性時所使用的頂級工程熱塑性塑膠。兩者都是非結晶型高性能聚合物,但並非在所有設計中都可以互相替代。
對於航太、汽車、半導體、醫療、流體處理與工業設備設計人員而言,密度不只是材料表格中的一個數字。約 0.1 至 0.2 g/cm³ 的差異,會影響每個加工或模塑零件的重量。接著還必須將這項變化與強度、剛性、溫度、摩擦、吸濕性、公差及製造成本一併考量。
實際問題不只是「哪種聚合物更強?」而是「哪種材料能在可接受的重量、可製造性、使用壽命與總成本下,提供所需的性能?」
在本指南中,我們將說明 PAI 密度與 PEI 密度的差異,並將其連結至實際工程決策。在 PlasticCNCPro,我們審查客製化塑膠零件的圖面、樣品、公差與材料要求時,也採用相同的應用優先方法。
了解材料密度:PAI 與 PEI
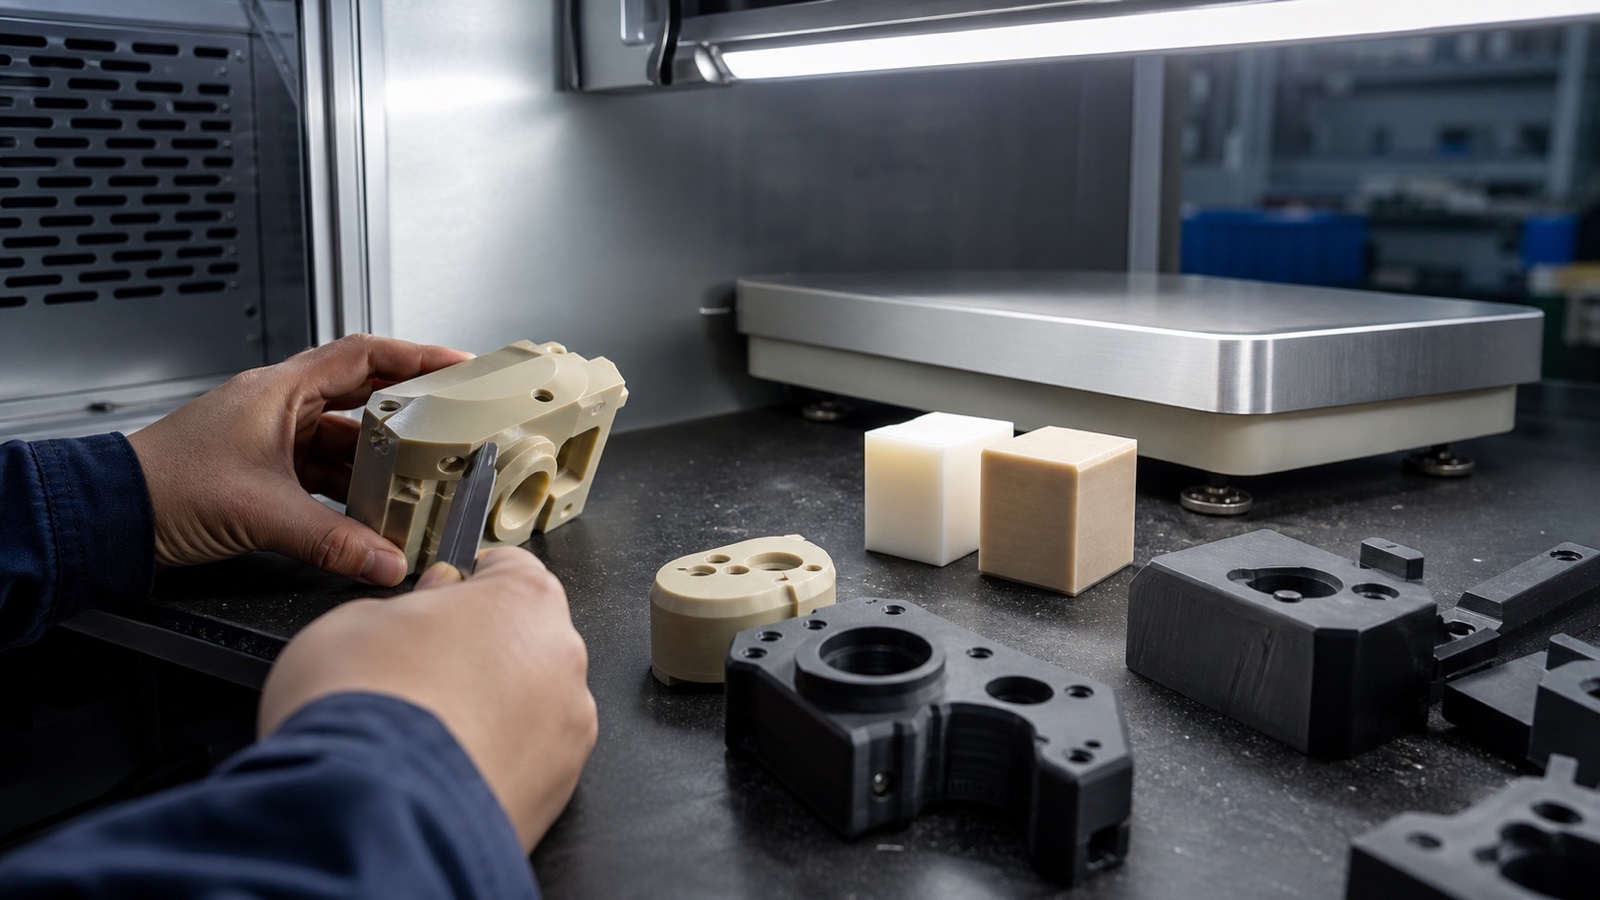
密度是單位體積的質量。對於幾何形狀相同的零件,密度較高的聚合物會製成較重的零件。未填充等級的常見公布值約為 PAI 1.40–1.45 g/cm³,以及 PEI 1.27–1.30 g/cm³。
| 材料狀態 | 典型密度 | 約略密度(kg/m³) | 重量影響 |
|---|---|---|---|
| Neat PAI | 1.40–1.45 g/cm³ | 1,400–1,450 kg/m³ | 相同幾何形狀下質量較高 |
| Neat PEI | 1.27–1.30 g/cm³ | 1,270–1,300 kg/m³ | 相同幾何形狀下質量較低 |
| 填充型 PAI 或 PEI | 取決於等級 | 取決於等級 | 補強材料可能大幅增加密度 |
密度如何改變零件重量
對於 100 cm³ 的零件,未填充 PAI 通常重約 140–145 g,而未填充 PEI 重約 127–130 g。對這麼小的體積而言,差異約為 10–18 g。在大型組件中,或使用許多支架、絕緣體、導件、軸套或護蓋時,這項差異可能變得相當重要。
然而,較低的密度並不會自動代表系統重量較低。如果 PEI 必須使用更厚的壁、額外的肋條或更大的截面,才能達到相同的負載要求,那麼完成的 PEI 零件可能不會比尺寸較小的 PAI 零件更輕。因此,我們會將密度與許用應力、剛性、幾何形狀及安全係數一併比較,而不是單獨評估密度。
未填充與填充等級
「未填充」等級是指不含補強纖維或主要功能性填料的基礎聚合物。玻璃纖維與碳纖維補強等級通常比未填充樹脂具有更高密度。它們也能提供更高的模數、更佳的尺寸穩定性、更低的熱膨脹或更佳的耐磨耗性能。
玻璃纖維填充等級
玻璃纖維補強可提高剛性與尺寸穩定性,但也會改變密度、異向性、表面光潔度與加工特性。對模塑零件而言,纖維取向可能十分重要。
碳纖維填充等級
碳纖維補強可改善剛性、熱性能,有時也能提升耐磨耗性。它也可能影響電氣特性與刀具磨耗,因此在生產前必須確認確切的材料等級。
設計檢查
務必在圖面或採購規格中標示確切的樹脂等級。「PAI」與「PEI」代表的是聚合物系列,而不是單一通用的密度或性能值。
機械強度與剛性比較
當設計優先考量是最大強度、剛性、抗壓能力,以及在嚴苛負載下抵抗變形的能力時,通常會選用 PAI。其優異的機械性能使其適用於結構零件、精密耐磨耗零件,以及必須長期維持幾何形狀的承載元件。
PEI 可提供良好的強度重量平衡;當零件需要高水準的一般工程性能,但不需要 PAI 的完整能力或成本時,通常更容易採用 PEI。它具備良好的剛性、實用的韌性,以及適用於許多工業與設備應用的高抗衝擊性。
| 設計考量 | PAI 特性 | PEI 特性 |
|---|---|---|
| 承載能力 | 對於嚴苛負載與持續機械需求,通常是更強的選擇 | 適用於許多工程零件的優異通用性能 |
| 剛性與模數 | 通常較高,尤其適用於嚴苛的結構應用 | 高剛性,同時具備較低密度的優勢 |
| 抗衝擊表現 | 強韌且耐用,但需評估材料等級與溫度的影響 | 強度與抗衝擊性的良好平衡 |
| 負載下的尺寸保持性 | 當溫度與負載特別嚴苛時,表現優異 | 對穩定的工業與設備零件非常實用 |
對於結構支架、夾具、支撐件或精密承載件,我們會檢查實際受力路徑、無支撐跨度、緊固件負載、蠕變暴露及操作溫度。較低密度的 PEI 設計可能具有吸引力,但 PAI 可能允許採用更小的截面,或提供更大的抗變形裕度。正確的決策取決於完整的幾何形狀與負載條件。
熱性能與耐熱性
熱性能是這兩個聚合物系列之間最明顯的差異之一。兩者都設計用於高溫服務,但與 PEI 相比,PAI 通常能在更高的極端熱環境下維持機械完整性。當零件持續承載、暴露於反覆熱循環,或位於高溫製程附近時,這一點十分重要。
PAI 熱性能特性
更高溫度下的結構可靠性
當強度、剛性與耐磨耗性必須在嚴苛溫度下持續可靠時,通常會選擇 PAI。當熱負載與機械負載同時存在時,PAI 尤具吸引力。
PEI 熱性能特性
具備高溫能力,同時材料負擔較低
PEI 具備高玻璃轉移溫度與優異的熱穩定性,適用於許多工業、電氣、醫療與運輸應用。當熱環境要求嚴苛但尚未達到 PAI 能力上限時,PEI 通常已足夠。
Tg、連續使用溫度與實際服務條件
玻璃轉移溫度,即 Tg,表示非結晶型聚合物從相對剛性的玻璃態轉變為較具橡膠特性狀態的溫度區域。它具有參考價值,但並不是完整的使用溫度額定值。連續使用溫度、持續應力、循環時間、周圍環境與零件幾何形狀也會影響性能。
零件可能在高於其標稱 Tg 的溫度下仍保持完整,但在負載下失去剛性或尺寸精度。因此,我們建議查看確切材料等級的材料資料表,並比較零件必須承載設計負載時的溫度,而不只是查看醒目的 Tg 數值。
熱設計規則
如果熱量同時伴隨壓力、滑動、振動或嚴格的尺寸公差,篩選 PAI 與 PEI 時,應將工作溫度與負載一併考量。
摩擦學特性與耐磨耗性
摩擦學涉及摩擦、潤滑、磨耗以及運動表面之間的相互作用。PAI 以優異的耐磨耗性與實用的自潤滑特性著稱,尤其是為軸承、密封件、止推墊圈、導件與滑動應用開發的材料等級。
這使 PAI 成為高摩擦零件的理想候選材料,適用於潤滑有限、高溫、高接觸壓力或頻繁運動的作業條件。它可用於精密軸套、耐磨環、滾輪、軸承保持架,以及其他難以或成本高昂地更換磨損零件的組件。
當接觸負載、滑動速度、溫度與工作循環 moderate 時,PEI 可能已足夠。它可能是導件、絕緣體、治具、外殼及低至中度磨耗零件的實用選擇,但在嚴苛摩擦服務中,不應自動以 PEI 取代專用的 PAI 耐磨等級。
| 應用問題 | 優先考慮的起始選擇 | 需要確認的項目 |
|---|---|---|
| 持續在負載下滑動? | PAI,尤其是合適的耐磨等級 | 對偶面、壓力、速度、溫度、潤滑與磨耗率 |
| 偶爾運動或接觸? | PEI 可能已足夠 | 衝擊、摩擦係數、表面光潔度與工作循環 |
| 低維護需求的軸承或耐磨零件? | PAI 通常是更安全的初步篩選選擇 | 確切的材料等級資料與應用測試 |
耐化學性與環境穩定性
PAI 與 PEI 都能對許多工業環境提供優異的耐受性,但「耐化學性」並不代表在任何溫度與應力條件下都能抵抗所有化學品。溶劑濃度、暴露時間、溫度、壓力、表面狀態與加工殘留應力都可能改變結果。
PEI 在需要尺寸穩定性與耐受多種化學品的電氣、實驗室、醫療、汽車與設備應用中受到重視。PAI 同樣適用於嚴苛服務環境;當化學暴露同時伴隨熱量、負載或磨耗時,PAI 可能具有優勢。
水分、溶劑與長期尺寸穩定性
不應僅依據通用相容性表批准任何一種材料。吸濕性、熱循環、清潔劑、強效溶劑,以及滅菌或製程條件都可能影響尺寸與機械性能。對於精密零件,我們建議同時檢查化學相容性,以及完整使用壽命期間預期的尺寸變化。
實用的環境評估
-
1
列出所有暴露因素
包括製程流體、清潔化學品、油品、燃料、氣體、濕度與偶發性洩漏。
-
2
加入溫度與應力
評估零件承載且處於實際操作溫度時,化學品所造成的影響。
-
3
向材料等級供應商確認
若失效成本高昂,請使用特定材料等級的相容性資料,或進行具代表性的浸泡與應力測試。
可加工性與製造考量
PAI 與 PEI 都可以透過射出成型或 CNC 加工製造,但最佳製程取決於產量、幾何形狀、公差、模具投資,以及是否需要進行設計變更。在投入模具之前,CNC 加工通常適用於原型、替換零件、複雜幾何形狀及低量生產。
PAI 可能因其硬度、強度、熱敏感性,以及熱量控制不當時可能發生的尺寸變化而難以加工。刀具選擇、鋒利的切削刃、穩定的工件夾持、適當的進給與速度,以及有效的排屑都十分重要。填充等級可能帶來額外的刀具磨耗考量。
PEI 通常比 PAI 更容易製造,但仍需要嚴謹的加工方法。熱控制不佳、夾持過度或刀具不適用,都可能造成毛邊、應力、尺寸漂移或表面光潔度不佳。在報價客製化零件前,我們會審查薄壁、深腔、小孔、螺紋與公差區域。
CNC 加工注意事項
對於高性能聚合物而言,材料等級與加工策略應被視為同一項工程決策。即使是高強度樹脂,如果製程引入應力或造成尺寸精度損失,仍可能無法符合要求。
射出成型與 CNC 加工
| 生產情況 | 通常較有利的製程 | Reason |
|---|---|---|
| 原型或小批量 | CNC 加工 | 可避免模具投資,並允許快速進行設計迭代 |
| 複雜實體幾何形狀 | CNC 加工可能更實用 | 當低量生產時的幾何形狀難以或不符合經濟效益地進行模塑,此方式相當適合 |
| 重複性高的大量生產 | 射出成型可能更有利 | 模具成本可分攤至大量一致的零件中 |
在 PlasticCNCPro,我們為 PEI、PAI 及其他工程聚合物提供 CNC 銑削、車削、鑽孔、攻牙、車螺紋、開槽與複雜客製化加工服務。在審查專案時,我們不只考慮零件是否能夠製造,也會確認是否能以所需的公差與表面品質穩定地製造。
成本與價值分析:為什麼它們如此昂貴?
與一般塑膠相比,PEI 與 PAI 價格較高,因為其原材料合成更加複雜、樹脂供應專業化,且製造流程必須達到嚴苛的熱性能與機械性能要求。價格不只反映聚合物用量,也包含受控生產、特殊材料等級、加工要求與較小的供應鏈規模。
當材料等級提供卓越的強度、耐磨耗性與高溫能力時,PAI 可能需要額外的溢價。PEI 同樣是高階聚合物,但其較低密度與廣泛的性能平衡,能在應用不需要 PAI 完整能力時,成為更經濟的選擇。
何時值得支付性能溢價?
我們建議評估總成本,而不只是樹脂價格。如果能延長使用壽命、防止頻繁更換、減少潤滑、允許採用較小的零件,或避免難以接近的機器發生故障,價格較高的聚合物可能反而是成本較低的工程解決方案。
從失效風險開始評估
確認目前的疑慮是負載、熱量、磨耗、化學品、水分、尺寸漂移,還是電氣性能。
比較完整的零件成本
包括加工時間、報廢風險、檢驗、組裝變更、維護、停機時間與更換頻率。
選擇能通過要求的最低成本材料
如果 PEI 能符合實際要求,其較低密度與平衡性能可能比 PAI 提供更高的價值。
常見問題
PEI 塑膠的強度如何?
PEI 是高強度工程熱塑性塑膠,具備優異的強度重量比、良好的剛性與實用的抗衝擊性。它適用於許多結構、電氣、實驗室、醫療、汽車與工業零件。確切強度取決於材料等級、溫度、吸濕暴露、幾何形狀,以及材料是否經過補強。
哪種塑膠的密度最高?
如果不先定義是指未填充聚合物、填充化合物還是特殊材料,便沒有單一答案。與許多常見塑膠相比,PAI 與 PEI 的密度相對較高,但其密度仍在高性能聚合物的正常範圍內。PTFE 以及高填充或礦物補強聚合物可能具有更高密度,而聚丙烯與聚乙烯等材料通常較輕。
為什麼 PEI 塑膠如此昂貴?
PEI 需要特殊的原材料合成、受控生產,以及旨在提供高熱性能、機械性能、化學性能與尺寸性能的加工流程。與一般塑膠相比,其供應鏈也較小。對於加工零件而言,成本還包括高階棒材或板材、謹慎的加工處理、檢驗及較低的生產量。
PEI 的密度是多少?
標準未填充 PEI 通常約為 1.27–1.30 g/cm³,相當於約 1,270–1,300 kg/m³。實際數值取決於製造商與材料等級。玻璃纖維、碳纖維、礦物、抗靜電、導電、阻燃及耐磨改性等級可能具有不同密度。
結論:為您的應用選擇合適材料
PAI 與 PEI 都是高性能材料,但其最佳化目標不同。當最大承載能力、剛性、高溫結構完整性與耐磨耗性是主要要求時,PAI 通常是更強的起始選擇。當性能與使用壽命至關重要時,其較高密度與材料成本是可以合理接受的。
PEI 提供較低密度的替代方案,並在機械性能、抗衝擊性、熱能力、化學穩定性與製造實用性之間取得良好平衡。當操作環境要求嚴苛,但不需要 PAI 的最高能力時,PEI 通常具有更高的價值。
在發布設計前,我們建議根據製造商的材料資料表,確認確切的材料等級、密度、溫度限制、機械資料、磨耗資料、化學相容性與加工要求。對於客製化 CNC 零件,也應審查壁厚、公差、螺紋、夾持、表面光潔度與檢驗要求。
我們的建議
若追求最大強度與耐磨耗性能,請選擇 PAI;若需要低密度、廣泛能力與更平衡的成本結構,同時維持高性能,請選擇 PEI。如果此決策會影響關鍵組件,請在最終確定材料前,先與我們分享應用條件。
討論您的零件
需要協助為加工零件選擇 PAI 或 PEI 嗎?
請寄送您的 2D 圖面、3D 模型、樣品、數量、公差與應用細節。我們可以針對原型、低量生產與重複性客製化塑膠零件,審查材料選擇與製造方法。