
工程材料指南
PET 與 PA12:尺寸穩定零件的關鍵差異與最佳用途
我們比較 PET,尤其是碳纖維強化 PET,與 PA12,適用於必須在列印、使用、濕度變化及反覆使用過程中維持尺寸的精密零件。
簡而言之:若首要考量是低吸濕敏感度與高剛性,PET-CF 通常是較佳選擇。若韌性、抗衝擊性、複雜幾何形狀,以及寬容度較高的功能表現比絕對尺寸穩定性更重要,PA12 通常更合適。
沒有任何一種材料適合所有應用。在 PlasticCNCPro 的工程審查中,我們會先評估零件的公差、受力方向、溫度、濕度、列印方向、後加工計畫及預期使用壽命,再推薦聚合物。
對於乾燥室內使用的治具,PET-CF 可提供高度剛性且穩定一致的成品。對於卡扣、保護外殼或暴露於衝擊的零件,即使 PA12 吸收較多水分,它仍可能是更可靠的工程選擇。
材料特性比較
以下數值為實用的比較範圍,並非通用規格。強化程度、印表機設定、測試方向、調濕條件及供應商配方都可能影響結果,因此在投入生產前,我們一定會查核所選牌號的技術資料表。
| 特性 | PET-CF | PA12 | 工程意義 |
|---|---|---|---|
| 拉伸強度 | CF 牌號通常約為 60–90 MPa | 未填充牌號通常約為 45–70 MPa;強化牌號則更高 | PET-CF 通常能以較少的彈性變形承受負載;PA12 則以部分剛性換取韌性。 |
| 拉伸模數 | CF 牌號通常約為 5–10 GPa | 未填充牌號通常約為 1.5–3 GPa;強化牌號可能更高 | 模數越高,通常表示在相同負載下的撓曲越小。 |
| 吸濕率 | 低,依牌號和測試方法而異,通常低於 0.5% | 較高;達到調濕平衡時通常約為 1–2.5% | PA12 吸濕或失水時,尺寸與剛性都可能改變。 |
| 熱變形 | 強化配方通常約為 100–150°C | 未填充配方通常約為 90–140°C;強化配方可能更高 | 牌號與測試負載都會影響結果;連續使用溫度與 HDT 並不相同。 |
| 尺寸行為 | 吸濕引起的尺寸變化較小;但可能對列印應力與纖維方向更敏感 | 韌性佳且製程容忍度高;必須考量吸濕引起的尺寸變化 | 最終精度取決於完整製程,而非單一特性數值。 |
PET-CF:剛性高,吸濕引起的尺寸變化小
碳纖維可提高剛性,並降低成品對環境濕度的敏感度。取捨在於材料的異向性較高,性能會受纖維排列方向與列印層間結合狀況影響。
PA12:韌性佳,但對環境變化較敏感
PA12 的優勢在於抗衝擊性、延展性,以及可承受搬運或振動的功能性零件。它吸收的水分可能改變尺寸與機械特性,因此調濕方式與檢驗時機都很重要。
PET-CF 與 PA 612 CF 的主要差異
PET-CF 與 PA 612 CF 並非可互換的名稱。PET-CF 使用 PET 基材,而 PA 612 CF 使用尼龍基材,兩者的吸濕反應、結晶行為及韌性特性不同。若專案指定使用強化長鏈尼龍,PA 612 CF 可能是有用的比較對象,但不應假設其特性可代表未填充 PA12。
| 尺寸相關因素 | PET-CF | PA 612 CF |
|---|---|---|
| 吸濕引起的尺寸變化 | 通常較小,因為 PET 基材的吸濕性較低。 | 低於許多尼龍牌號,但仍會受調濕狀態與濕度影響。 |
| 列印翹曲傾向 | 在熱環境受控時通常為中低程度;纖維排列方向可能造成局部變形。 | 可能為中等程度;結晶、冷卻溫差及零件幾何形狀都會影響結果。 |
| 收縮一致性 | 製程調整完成後通常可預測,但收縮程度會因方向而異。 | 需要留意含水狀態、冷卻歷程及各軸向的收縮情況。 |
| 長期穩定性 | 適用於乾燥環境中的剛性治具與尺寸關鍵支架。 | 適用於韌性與抗疲勞性足以抵銷中等程度環境尺寸變化的情況。 |
工程說明
不存在通用的「最佳」收縮百分比。我們建議以實際方向列印具代表性的測試試片或首件,並在生產預定採用的相同乾燥、調濕與表面處理流程完成後進行測量。
剛性數值未能呈現的資訊
高模數不代表組件一定具有尺寸精度。如果列印件發生翹曲、材料的含水狀態改變,或零件在持續負載下產生蠕變,即使零件剛性高,仍可能不準確。
Creep: PA12 在持續應力下可能逐漸變形,尤其是在高溫下。PET-CF 的抗撓曲能力較佳,但其聚合物基材仍可能發生蠕變。
濕度: 尼龍的尺寸與柔韌性可能隨含水量變化而改變。測量 PA12 零件時,應在受控且有記錄的狀態下進行。
後加工: 鑽孔、鉸孔、砂磨、退火或機加工可能釋放內部應力,或改變關鍵特徵。檢驗計畫應涵蓋完成加工後的狀態。
3D 列印的尺寸精度
印表機、切片軟體、成形腔室、噴嘴、層高、列印方向及冷卻曲線的重要性可能不亞於聚合物本身。PET-CF 通常需要受控冷卻與穩定的成形表面。PA12 則需要謹慎控制含水量,並可能須更加留意腔室溫度與熱梯度。
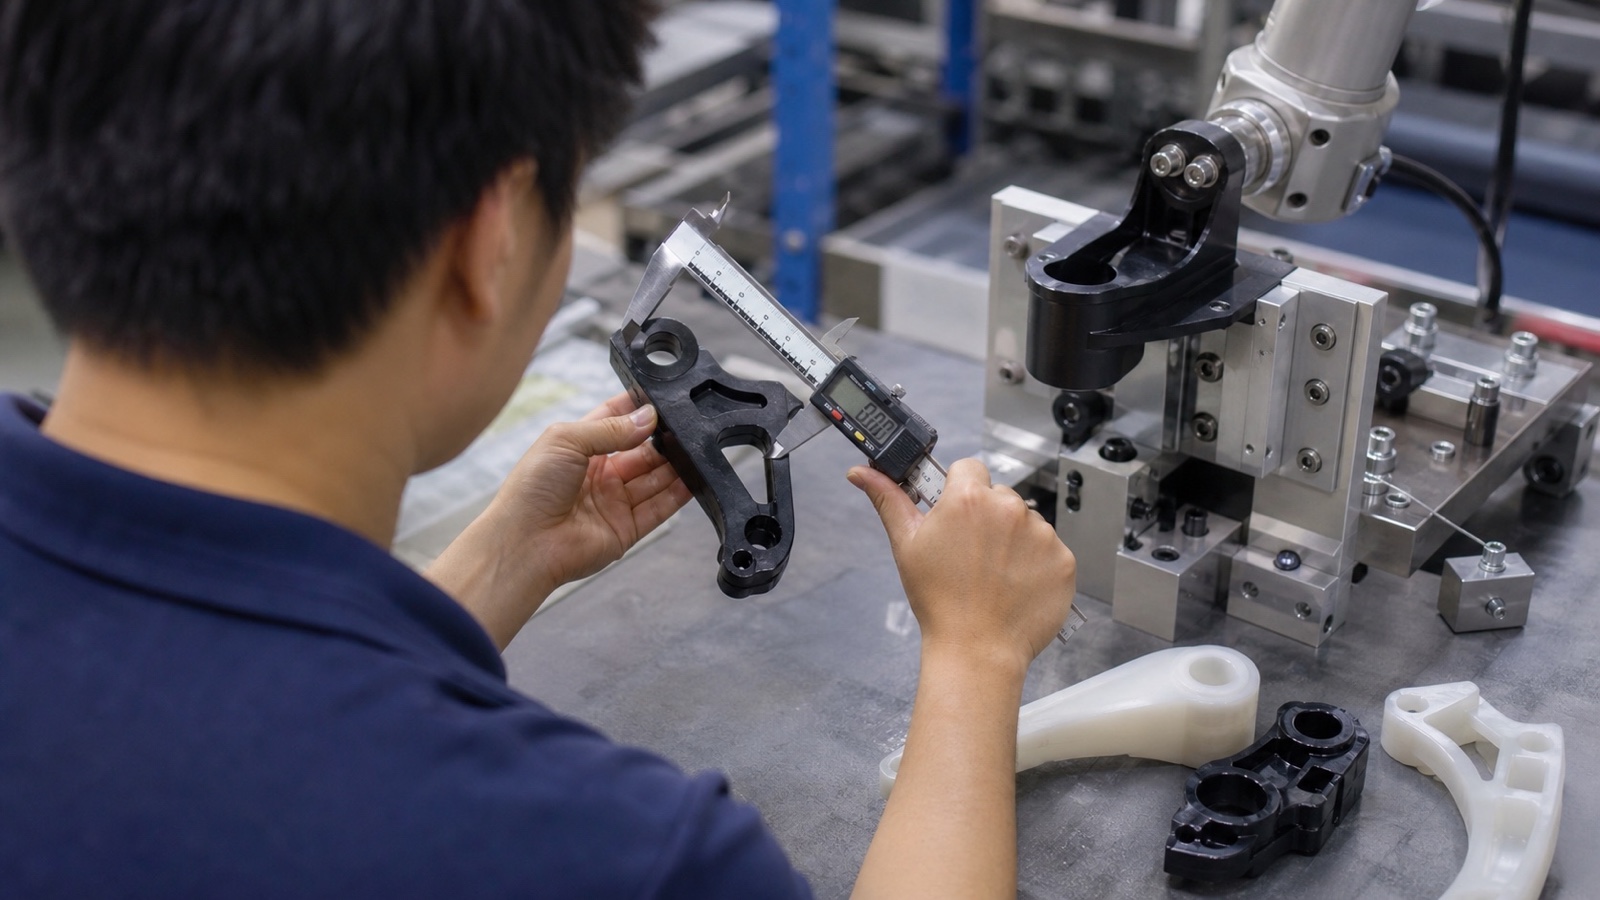
對這兩種材料而言,大面積平面、尖角、薄壁及截面突然變化都是常見的變形來源。我們會採用較大的圓角、平衡壁厚、審慎安排關鍵特徵的方向,並將外觀表面與基準面分開,以降低風險。
精度原則
列印零件的尺寸可以保持一致,卻不一定符合正確尺寸。我們會區分重複性與絕對精度,再採用校正、製程補償,並在需要時以 CNC 加工關鍵介面。
PLA 或 PETG 的尺寸精度較高?
PLA 通常較容易精準列印,因為它的收縮率相對較低,且冷卻時能良好維持形狀。PETG 也能製作精準零件,但可能需要進一步調整以因應牽絲、表面附著及熱行為。若應用需要工程等級的耐熱、抗衝擊或耐磨性能,兩者都不能自動取代 PET-CF 或 PA12。
對於簡單的外觀原型,PLA 在尺寸控制上可能最方便。對於一般功能原型,PETG 通常是實用的折衷選擇。若要製作承載治具或接近量產用途的零件,應依使用環境選擇 PET-CF 或 PA12,而不能只考量尺寸精度。
列印要求與挑戰
可靠的結果從第一層列印之前就開始。我們將乾燥、噴嘴選擇、平台準備、封閉腔室控制與檢驗視為同一個製程,而非彼此獨立的設定。
正確乾燥材料
PA12 對濕度特別敏感,應在受控條件下乾燥與存放。若 PET 基材料的線軸曾暴露於環境濕氣中,也建議先行乾燥。
CF 牌號使用耐磨噴嘴
碳纖維具有磨蝕性。通常需要使用硬化噴嘴或其他耐磨噴嘴;若公差要求嚴格,也應將噴嘴磨損納入考量。
控制成形環境
穩定的平台、均勻一致的第一層及受控氣流有助於降低翹曲。對較大的 PA12 零件及存在顯著熱梯度的幾何形狀而言,封閉腔室尤其有用。
規劃支撐與基準面
移除支撐時可能刮傷或使關鍵表面變形。支撐應遠離基準面;若公差要求嚴格,也可考慮在列印後加工這些表面。
PETG 能耐受 100 Degrees 嗎?
某些牌號的 PETG 可能耐受接近 100°C 的短期曝露,但這不代表每個 PETG 零件在該溫度承受負載時都能保持形狀。軟化、蠕變、壁厚、列印方向及曝露時間都會影響結果。若尺寸關鍵零件需持續在接近 100°C 的環境中運作,除非有針對特定牌號的驗證計畫,否則我們不會選用一般 PETG。
相較於標準 PETG,PET-CF 通常具備更高的耐熱與剛性裕度;若能控制含水狀態與負載,PA12 在溫暖環境下的功能性應用中也能有良好表現。對於更高溫的使用環境,我們會評估 CNC 加工服務可用的工程塑膠等替代材料,而不是只依賴通用線材標示。
請勿混淆
熱變形溫度是在特定負載與測試方法下測得。它不是通用的連續使用溫度額定值,也未考量蠕變、化學品曝露或組件的尺寸公差。
各材料的最佳應用
正確的選擇取決於零件需要維持剛性與尺寸穩定,還是必須吸收衝擊並承受機械損耗。
PET-CF 的最佳用途
PET-CF 適用於剛性檢驗治具、機器人末端工具、尺寸量規、支架、機器護罩,以及重視低吸濕敏感度的功能原型。若零件必須維持剛性,又不希望大幅增加體積,它也是很好的選擇。
PA12 的最佳用途
PA12 適用於外殼、保護零件、夾扣、管道、導向件、小批量汽車零件,以及會受到衝擊或振動的功能原型。對於需要反覆搬動的組件而言,其韌性可能比最高剛性更有價值。
生產觀點
對於小批量零件,3D 列印是快速驗證的途徑。若關鍵介面需要更嚴格的尺寸控制,我們也可評估混合製程:先列印近淨形零件,再以合適的工程塑膠 CNC 加工安裝面、孔、槽或基準面。
PETG 不適合用於哪些情況?
PETG 並不適合所有精密應用。若零件必須耐受持續高溫、在重載下維持緊密配合、長期保持剛性,或在耐化學性、耐磨性或抗蠕變性至關重要的環境中運作,PETG 通常不是理想選擇。
對於要求較高的幾何形狀,PETG 也可能不如 PET-CF 或 PA12 方便,因為牽絲、表面附著與冷卻行為都可能增加後加工的難度。PETG 仍適用於許多原型、護罩及一般用途零件;但若應用有明確的負載與使用壽命要求,我們會改用 PET-CF、PA12 或經機加工的工程塑膠。
成本與價值及最終選材流程
材料價格只是總成本的一部分。若零件發生翹曲、需要反覆列印、需要大量後加工,或在使用時吸濕後失效,較便宜的線軸反而可能使成本增加。
若 PET-CF 的剛性、低吸濕反應與尺寸一致性有助於減少返工,即使材料與噴嘴成本較高,也可能值得採用。若抗衝擊性可避免零件破損、幾何形狀複雜,或更耐用的零件可減少頻繁更換,PA12 可能更具成本效益。
定義關鍵尺寸
找出會影響組件功能的孔、安裝面、槽、配合邊或基準。
記錄使用環境
記錄溫度、濕度、化學品接觸、衝擊、振動、持續負載及預期使用時間。
選擇製程,而不只是聚合物
判斷列印 PET-CF 或 PA12 是否符合公差要求,或是否應以 PET、尼龍、POM、PEEK 或其他合適聚合物 CNC 加工關鍵表面。
驗證調濕後的零件
依生產預期的乾燥、冷卻、濕度曝露與表面處理順序完成後,再檢驗零件。
我們的實用原則很簡單:若主要要求是剛性高、吸濕造成的尺寸變化小,選擇 PET-CF;若韌性與抗衝擊能力更重要,選擇 PA12;若零件具有要求嚴格的介面或需要穩定的重複生產,則考慮 CNC 加工。
洽談您的零件需求
需要協助選擇 PET、PA12 或經機加工的工程塑膠嗎?
請提供您的 2D 圖面、3D 模型、材料要求、數量、公差及應用詳細資訊。在 PlasticCNCPro,我們會審查設計,並為原型、小批量生產或重複製造推薦實用的加工方案。