塑膠鑽孔治具的生產流程
每個治具都從您的 2D 圖紙或 3D 模型開始,並遵循從材料選擇到最終檢驗的受控程序。
-
1
材料選擇
我們根據您製程所需的剛性、耐磨性和化學暴露程度來匹配聚合物。
-
2
CNC 銑削
將塊材和板材在 3 軸或 5 軸 CNC 中心銑削成治具主體幾何形狀。
-
3
鑽孔與鉸孔
鑽出導孔並鉸孔至最終直徑,以實現精確且可重複的鑽頭進給。
-
4
襯套壓裝
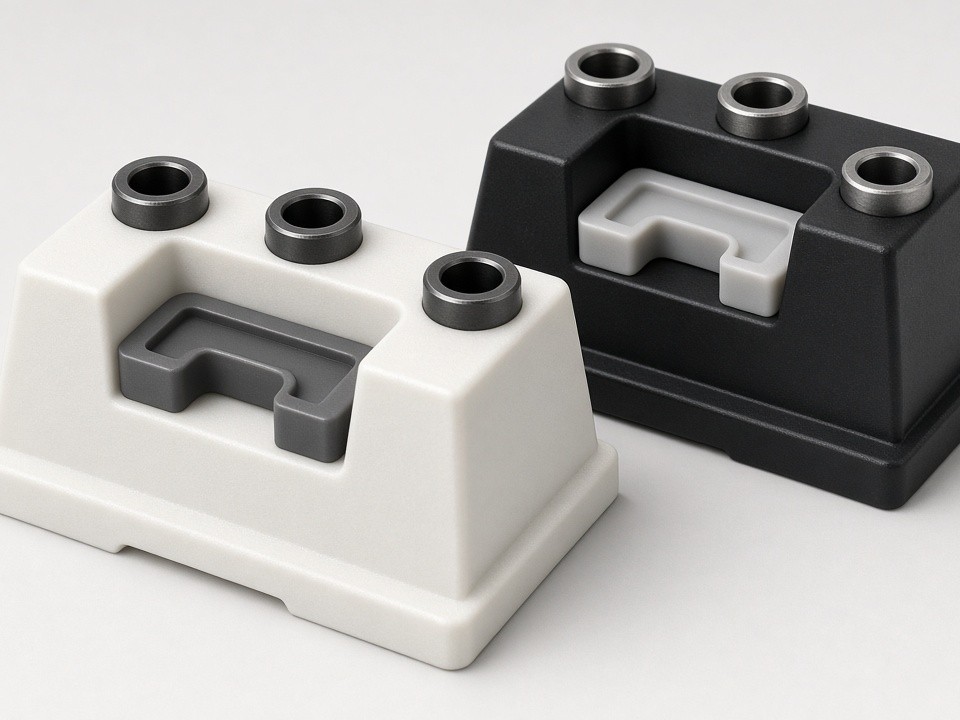
在指定位置壓入襯套,以延長治具在重複鑽孔循環下的使用壽命。
-
5
邊緣精加工
進行倒角和圓角處理,以保護操作人員並避免劃傷敏感工件。
-
6
最終檢驗
零件出廠前會驗證孔位、直徑公差和平整度。
鑽孔治具專案的加工能力
我們備有常見工程塑膠庫存並實行兩班制,因此 50 件以下的鑽孔治具訂單大多可在確認訂單後 7–12 個工作天內出貨。
加急說明
若有緊急需求,請在詢價時註明所需的交貨日期,我們將在報價期間確認可行性。
- 最大零件尺寸
- 1200 × 800 × 400 mm
- 最小特徵尺寸
- 0.5 mm 壁厚,1 mm 孔徑
- 標準公差
- 孔中心距 ±0.05 mm,鉸孔直徑 ±0.02 mm
- 表面光潔度
- 加工後 1.6 µm Ra,輕微拋光後 0.8 µm Ra
- 批次數量
- 每筆訂單 1 至 500 件
鑽孔治具常用材料
選擇一個材料系列以查看其使用溫度、可達公差、耐磨性和典型用途。每份材料資料表均附帶可追溯性文件。
POM / 乙縮醛
具有良好的尺寸穩定性和低吸濕性,適用於一般夾具作業。
- 最高使用溫度
- 100 °C
- 典型公差
- ±0.05 mm
- 耐磨性
- Medium
常見用途: 一般組裝夾具。
| 材料 | 最高使用溫度 | 典型公差 | 耐磨性 | 常見用途 |
|---|---|---|---|---|
| POM/乙縮醛 | 100 °C | ±0.05 mm | Medium | 一般組裝夾具 |
| 尼龍 6/66 | 80 °C | ±0.08 mm | Medium | 輕型鑽孔模板 |
| 玻璃纖維增強 PEEK | 250 °C | ±0.03 mm | High | 高溫或化學管路 |
| PTFE | 260 °C | ±0.1 mm | Low | 腐蝕性環境夾具 |
| PAI | 250 °C | ±0.04 mm | 極高 | 大批量生產治具 |
加工塑膠治具何時符合專案需求
塑膠鑽孔治具適用於原型生產線、小批量設備製造以及金屬夾具會劃傷敏感零件的情況。它們也可用作金屬版本尚未完成工裝時的臨時夾具。
由於不需要模具,因此可以在批次之間進行設計變更,而無需額外的工裝成本。自動化和半導體設備領域的客戶通常會先從一兩個塑膠治具開始驗證孔位,然後再訂購更大批量。
我們經常處理的專案範例
- 機器手臂安裝支架的定位治具
- 閥體鑽孔的多孔模板
- 電氣外殼生產中使用的絕緣鑽孔板
- 輸送帶裝配站的耐磨導向板
- 壓入 POM 主體中的客製化襯套,用於重複 6 mm 和 8 mm 鑽孔
為您的塑膠鑽孔治具索取報價
請發送您的圖紙或 STEP 檔案、材料偏好、數量以及任何特殊要求(例如襯套類型或表面標記)。我們將審查檔案的可製造性,並在一個工作天內回覆固定報價。
需要包含的內容
- 2D 圖紙或 3D 模型 (首選 STEP)
- 材料偏好和數量
- 襯套類型、表面標記或交貨日期備註
偏好使用電子郵件?請聯繫我們 info@plasticcncpro.com