V型槽輪常用材料
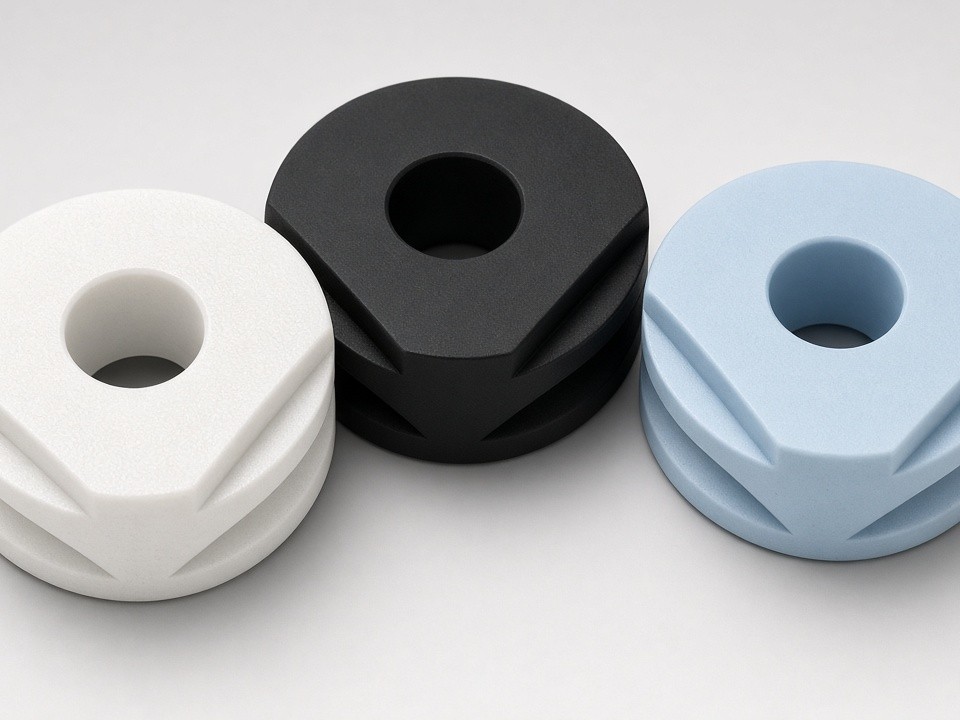
客戶根據負載、速度、化學暴露及磨損壽命來選擇聚合物。PlasticCNCPro 常規加工以下等級的材料用於這些輪子。
POM / 縮醛
低摩擦係數且具良好的尺寸穩定性,可確保槽型幾何一致。
尼龍 6 / 66
包含玻璃纖維填充及含油版本,以增加強度並減少摩擦。
UHMW-PE
針對高負載軌道環境,具備高抗衝擊及耐磨損特性。
HDPE & PVC
適用於要求較低之應用,為成本較低、負載較輕的選擇。
PEEK / PPS
適用於高溫或具腐蝕性的化學環境。
V型槽輪輪廓的CNC加工製程
每個輪子均由棒材或板材開始加工。外徑、V型槽角及輪轂孔通常經由一至兩次裝夾進行車削或銑削。
-
1
材料準備與初步車削
安裝棒材或板材,接著透過一至兩次裝夾進行外徑、V型槽角及輪轂孔的車削或銑削。
-
2
二次加工
鑽安裝孔、攻牙、開槽以及增加平面或鍵槽。
-
3
表面光潔度控制
控制槽面的光潔度以降低滾動阻力及微粒產生。
-
4
最終檢驗與包裝
零件在包裝前會經過圓度、槽對稱性及孔徑公差檢驗。
典型規格範圍
可應要求提供標準能力及更嚴格的選項。
| 參數 | 標準能力 | 可提供更嚴格選項 |
|---|---|---|
| 外徑 | 20–300 mm | ±0.05 mm |
| V型槽角 | 30°–120° | ±0.5° |
| 槽深 | 2–30 mm | ±0.1 mm |
| 孔徑 | 5–80 mm | H7 或客戶規格 |
| 同心度 (外徑對孔徑) | 0.1 mm | 0.05 mm |
| 表面光潔度 (槽面) | Ra 1.6 µm | Ra 0.8 µm |
| 批量大小 | 1–500 件 | — |
為何CNC加工V型槽輪是實用的選擇
加工方式適用於需要非標準槽角、無法從模塑坯料取得的填充或特殊聚合物,或數量過少而不適合射出成型的專案。這也是在投入模具生產前,快速製作功能性原型的途徑。舊設備的更換輪通常屬於此類,因為原始圖紙指定的尺寸往往是現成模塑件無法匹配的。
PlasticCNCPro 處理的專案範例
-
用於半導體晶圓搬運軌道的 80 mm POM 輪(附 90° 槽)
-
用於食品級輸送機側導軌的 150 mm 直徑 UHMW-PE 輪
-
用於機器人轉運車、帶鍵槽孔的玻璃纖維填充尼龍輪
-
用於 180 °C 化學清洗站的 PEEK 輪
申請報價
請提供零件圖紙或 3D 模型,並附上材料偏好、年需求量以及任何特殊要求,例如槽面光潔度或標記。PlasticCNCPro 將審核檔案的可製造性,並回覆包含交期的固定報價。應客戶要求,可先製作樣品。所有出貨均包含檢驗報告,並提供適合海運或空運的出口包裝。
圖紙請寄至
info@plasticcncpro.com
PlasticCNCPro
中國廣東省東莞市復興路 29 號