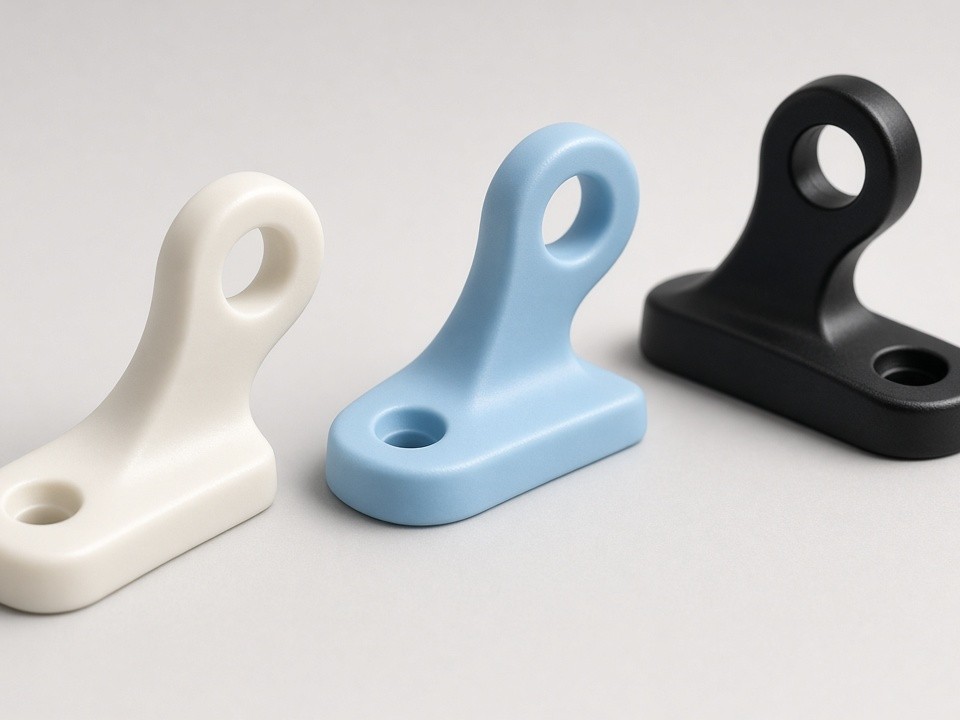
導紗器的加工製程
CNC 銑削與車削製程使用固體塑膠毛胚來生產導紗器。製程始於根據負載、速度和化學暴露環境進行的材料選擇,隨後遵循 3D 模型或 2D 圖紙來成型溝槽、圓角和安裝孔。
-
01 · Material Selection
匹配負載、速度和化學暴露環境。
-
02 · CNC 銑削與車削
刀具路徑遵循 3D 模型或 2D 圖紙,以建立溝槽、圓角和安裝孔。
-
03 · 二次加工
鑽孔、攻牙與表面精加工以降低摩擦。
-
04 · Inspection
包裝前驗證尺寸精度。
我們的生產能力
PlasticCNCPro 生產的導紗器數量從單一原型到重複性批次皆可。視材料可用性和複雜度而定,標準交期為訂單確認後 7–15 天。我們將導紗器直徑和槽寬等關鍵特徵的公差保持在 ±0.05 mm 以內,接觸表面的表面粗糙度可達 Ra 0.8 µm。出口包裝採用泡棉襯墊和防潮屏障,適用於海運或空運。
從原型到重複生產批次
訂單確認後 7–15 天
用於出口的泡棉襯墊和防潮屏障
材料選項
低摩擦與尺寸穩定性。
在高速生產線中具有高耐磨性。
用於高溫或化學暴露環境。
成本敏感型應用;提供填充等級材料。
適用於需要耐化學性的環境。
塑膠導紗器的典型參數
以下為標準範圍;可根據需求提供更嚴格的公差與客製化尺寸。
| 參數 | 標準範圍 | Notes |
|---|---|---|
| 外徑 | 10–150 mm | 可提供客製化尺寸 |
| 導紗溝槽半徑 | 0.5–5 mm | 拋光以減少纖維損傷 |
| 安裝孔直徑 | M3–M12 或間隙孔 | 螺紋或光孔 |
| 壁厚 | 3–20 mm | 依據負載需求調整 |
| 關鍵尺寸公差 | ±0.05 mm 至 ±0.1 mm | 可依需求提供更嚴格公差 |
| 表面粗糙度 | Ra 0.8–1.6 µm | 接觸表面處理更光滑 |
| 工作溫度 | −40 °C 至 +120 °C | 取決於材料;依等級驗證 |
項目匹配與材料選擇
導紗器常見於紡織織布機、線材纏繞機及自動化處理系統。買家經常將金屬導紗器替換為塑膠版本,以減輕重量並消除腐蝕問題。
當從射出成型零件轉換至 CNC 加工時,無需模具成本即可進行設計調整。我們會審查圖紙的可製造性,並在吸濕性或熱變形影響性能時建議更換材料。
塑膠導紗器取代金屬,以減少旋轉和移動質量。
消除金屬導紗器常見的生鏽和化學侵蝕問題。
無需投入射出模具即可進行設計調整。
針對吸濕性或熱變形的材料建議。
請求報價
請發送您的 2D 圖紙、3D 模型、材料偏好、年需求量以及任何特殊的表面處理或公差要求。並包含應用詳細資訊,例如線速度、纖維類型和環境條件。我們將在兩個工作天內回覆報價、交期及任何建議的設計變更。量產前可先製作樣品。
- 2D 圖紙或 3D 模型
- 材料偏好與年需求量
- 表面處理、公差與應用詳細資訊
PlasticCNCPro
中國廣東省東莞市復興路 29 號