外殼 CNC 加工基本原理
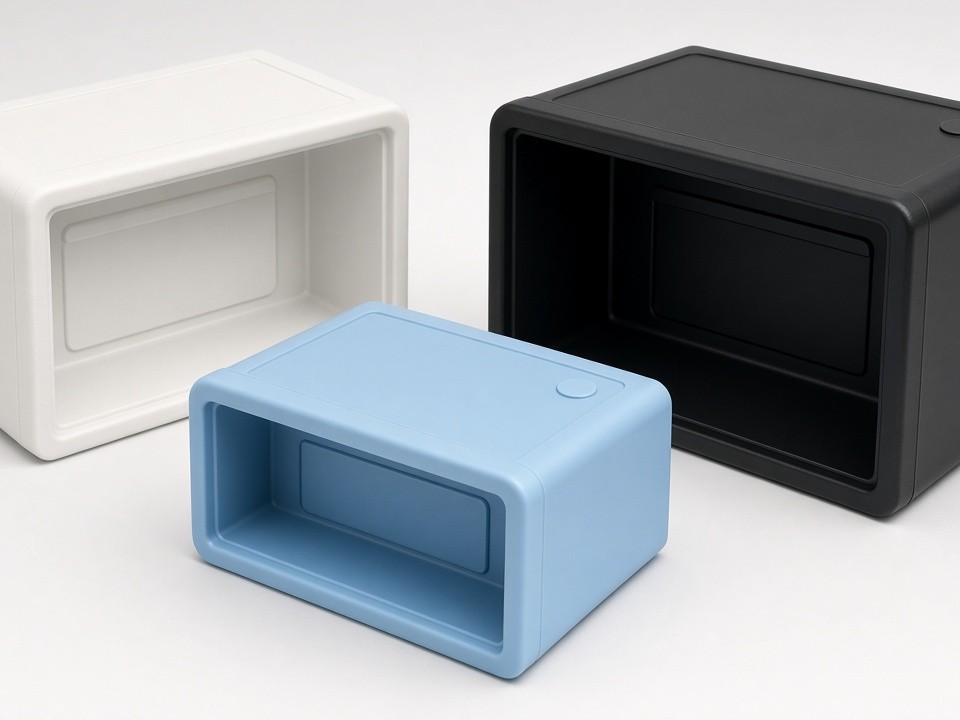
CNC 加工利用旋轉刀具與固定夾具從實心塑膠原材料中去除多餘材料。對於儀器外殼而言,這意味著能在一次或兩次裝夾中完成內部空腔、安裝凸台、電纜入口與密封面的加工。此工藝既適用於簡單的矩形盒體,也適用於包含傾斜端口或不規則外部輪廓的外殼。
內部空腔
根據您的電路板、感測器或模組堆疊尺寸進行挖槽處理。
安裝凸台
嚴格控制凸台位置,確保組裝精度。
電纜入口
根據圖紙加工直式、斜式與螺紋端口。
密封面
加工平整的配合表面,以利於墊片與環境密封。
外殼銑削與車削能力
三軸與五軸銑削中心可處理長度達 1200 mm 的外殼。車削能力涵蓋圓柱形外殼及小至 3 mm 直徑的螺紋端口。零件在包裝前均會依照客戶圖紙進行最終檢驗。
- M2 至 M12 緊固件的鑽孔與攻牙
- 用於通風或顯示視窗的開槽
- 序號或標誌雕刻
- 包裝前依據客戶圖紙進行最終檢驗
概覽
- Axes
- 3軸與5軸
- 外殼長度
- 最高 1200 mm
- 螺紋端口
- 小至 3 mm
- 緊固件範圍
- M2 – M12
儀器保護的材料選擇
常見選擇包括用於尺寸穩定性的 POM、用於抗衝擊的 ABS、用於透明度需求的 PC,以及用於高溫或化學暴露環境的 PEEK 或 PPS。填充等級材料可增加靜電消散性或在接觸移動部件時提高耐磨性。如需材料證明,可在每批次出貨時提供。
POM
用於精密配合的尺寸穩定性。
ABS
適用於一般外殼的抗衝擊性。
PC
用於視窗與蓋板的透明度。
PEEK
高溫與化學暴露環境。
PPS
嚴苛環境下的耐化學性。
填充等級
靜電消散或改進的耐磨性。
公差與表面要求
標準加工在關鍵尺寸上可保持 ±0.05 mm 公差。平整密封表面與凸台位置可提供更精確的 ±0.02 mm 公差。表面處理範圍從原機加工面到噴砂或拋光皆可。螺紋則依照圖紙進行標準或客製化螺距加工。
標準公差
關鍵尺寸 ±0.05 mm。
精密公差
平整密封表面與凸台位置 ±0.02 mm。
表面處理
原機加工面、噴砂或拋光。
Threads
依照圖紙的標準或客製化螺距。
適合原型與重複訂單的專案
CNC 加工支援在投入模具成本前的單件驗證。它也適用於 10 件到數百件的持續訂單,且在批次之間仍可進行幾何結構的變更。當訂單量超過 2000 件時,客戶通常會從加工外殼轉向模製版本。
-
單件驗證
在投入模具成本前驗證外觀、配合與功能。
-
10 件至數百件
持續生產,且批次間可進行幾何變更。
-
超過 2000 件
客戶通常會從加工外殼轉向模製版本。
產業應用
每個產業對耐化學性、電絕緣性或潔淨室相容性皆有特定要求,這些要求會影響材料與表面處理的選擇。
醫療設備外殼
符合潔淨室要求的材料與表面處理。
實驗室分析儀面板
耐化學性與精確的開孔。
半導體測試夾具
必要時使用靜電消散等級材料。
泵浦控制箱
抗衝擊性與密封電纜入口。
機器人感測器外殼
電絕緣性與精確的凸台位置。
索取報價的下一步
請將 2D 圖紙或 3D 模型,連同材料偏好、數量以及任何公差或表面處理說明發送至 info@plasticcncpro.com。PlasticCNCPro 將審核文件的可製造性,並回覆固定報價與前置時間。
樣品寄送地址:中國廣東省東莞市復興路 29 號
您的請求中應包含的資訊
- 2D 圖紙或 3D 模型
- 材料偏好與填充等級需求
- 數量與預期的重複訂購量
- 公差與表面處理說明