製造環境中的治具需求
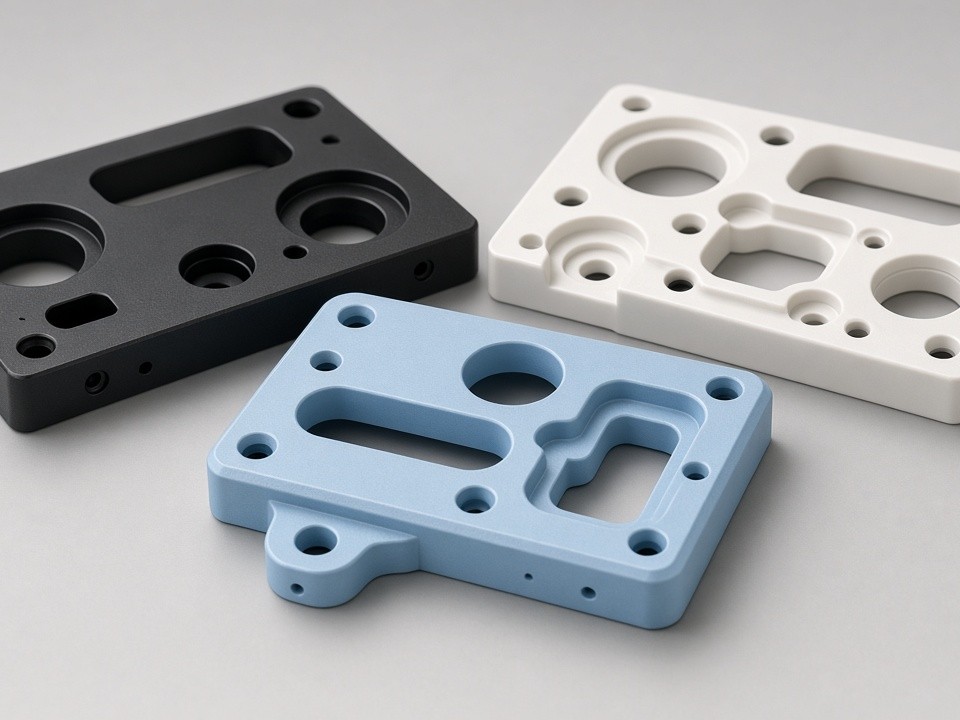
塑膠治具常見於組裝站、測試台及物料搬運設備中,可避免金屬接觸導致零件刮傷或產生靜電。它們在鑽孔、銑削或黏合過程中固定工件。
開槽底座
適用於多種零件底座尺寸的可調式安裝面。
仿形巢狀結構
可貼合複雜零件幾何形狀的匹配空腔。
定位銷
確保零件穩定就位的可重複基準點。
可調式夾具
在不損壞工件的前提下提供受控的夾持力。
定位特徵的公差通常介於 ±0.05 mm 與 ±0.1 mm 之間,具體取決於後續製程。
用於塑膠治具的 CNC 製程
所有程式均在 3 軸與 4 軸立式銑床上執行,並採用真空或機械夾持,以避免薄壁部位變形。
- 銑削 — 從板材加工出的口袋、槽位與複雜輪廓。
- 車削 — 圓柱形滾輪、襯套與螺紋支架。
- 鑽孔與攻牙 — 安裝孔與嵌件位置。
- 二次加工 — 沉頭孔、零件編號雕刻以及達到 Ra 1.6 µm 或更佳的表面處理。
3-Axis
用於稜柱形治具主體與口袋的立式銑削。
4-Axis
巢狀結構、支架與輪廓的多面加工。
Vacuum
針對薄型、柔性部位的無變形夾持。
機械式
用於穩定、可重複設定的正向夾持。
製程治具的材料選擇
材料等級的選擇需平衡尺寸穩定性、剛性、摩擦力、耐化學性與靜電控制。
典型專案概況
自動化系統整合商
為新產線單元提供 20–200 個相同巢狀結構的套件。
醫療設備製造商
在進行全面模具開發前,提供單件式檢測治具原型。
半導體設備供應商
由 PEI 或 PEEK 加工而成,並具備無塵室包裝的防靜電載具。
舊型包裝線
根據磨損樣品或 2D 圖紙進行逆向工程的替換治具。
公差與文件管理流程
每個專案在加工前皆經過審核,並在出貨過程中全程記錄。
-
可製造性審查
針對圖紙進行審查,以標示薄壁、深口袋及所需的基準方案。
-
首件檢驗報告
關鍵定位面的 CMM 數據可確認符合規格。
-
材料證明
每批出貨均隨附材料證明與檢驗記錄。
-
保護性包裝
使用泡棉內襯或客製化木箱,在海運過程中保護邊緣與螺紋。
因應現有的生產限制
模具治具翹曲
許多客戶在模具治具出現翹曲,或生產量未達射出成型門檻時前來諮詢。
濕度引起的位移
其他客戶則因原始尼龍零件吸收水分導致位置偏移,而需要更換材料。
聚合物重新選擇
PlasticCNCPro 會審查應用需求,建議替代聚合物,並在需要時提供修正公差後的更新圖紙。
索取報價
請發送 2D 圖紙或 3D 模型、材料偏好、年度數量範圍以及任何表面或潔淨度規格。請註明最終使用環境,以便團隊在報價前確認合適的材料等級。生產交期自收到經批准的圖紙與樣品後開始計算。
- 2D 圖紙或 3D 模型
- 材料偏好與等級要求
- 年度數量範圍與最終使用環境
- 表面處理與潔淨度規格
Email: info@plasticcncpro.com