충전 플라스틱의 밀도: 유리섬유 충전재와 탄소섬유 충전재 비교
고사양 구조 부품 전반에서 유리섬유 및 탄소섬유 보강이 폴리머의 질량, 강성, 열 안정성 및 가공성에 미치는 영향을 분석합니다.
서론: 보강 열가소성 플라스틱에서 밀도가 중요한 이유
정밀 엔지니어링에서 적합한 복합재를 선택하는 일은 원시 데이터시트에서 인장 탄성률이 가장 높은 소재를 고르는 것만으로 해결되지 않습니다. 폴리아미드(Nylon), PEEK, 폴리카보네이트 또는 PPS와 같은 기본 수지에 단섬유 또는 연속 섬유를 혼합해 제조하는 보강 열가소성 플라스틱은 비충전 폴리머와 구조용 금속 사이의 성능 격차를 줄이기 위해 사용됩니다. 하지만 완성된 어셈블리의 물리적 특성과 경제성을 직접 좌우하는 기본 매개변수가 하나 있습니다: density.
PlasticCNCPro의 엔지니어링 팀은 고사이클 로봇, 항공기 밸브 본체 또는 자동화 엔드 이펙터의 CAD 도면을 검토할 때 부품 무게가 모터 크기, 관성 모멘트 및 진동 응답을 직접 결정한다는 점을 고려합니다. 동적 성능 외에도 밀도는 원재료 질량 비용, 양산 제품의 국제 운송비, 열 방출률에도 영향을 줍니다. 유리섬유(GF)와 탄소섬유(CF) 중에서 선택하는 일은 근본적으로 무게, 강성, 내마모성 및 예산의 균형을 맞추는 과정입니다.
핵심 요점
"유리섬유는 비용을 최소화하면서 구조적 안정성과 전기 절연성을 높이지만, 상당한 무게를 더합니다. 탄소섬유는 밀도를 낮추는 동시에 비강성을 크게 높여, 높은 소재 투자 비용으로 탁월한 강도 대 중량 성능을 제공합니다."
소재 밀도 이해하기: 충전재가 기준 밀도를 바꾸는 방식
보강 복합재의 최종 밀도를 이해하려면 먼저 순수 기본 수지부터 살펴봐야 합니다. 일반적인 산업용 매트릭스의 비중은 다음과 같은 예측 가능한 범위에 있습니다:
Nylon (PA66)
1.13 – 1.15
일반적인 g/cm³PETG / PBT
1.27 – 1.31
일반적인 g/cm³PEEK (순수 소재)
1.30 – 1.32
일반적인 g/cm³보강 섬유를 매트릭스에 혼합하면 복합재 밀도는 충전재와 폴리머의 비중을 기준으로 한 혼합 법칙을 따릅니다. 표준 E-유리섬유의 공칭 밀도는 약 2.54~2.60 g/cm³. 이와 뚜렷한 대조를 이루는 표준 PAN 기반 고강도 탄소섬유의 밀도는 단지 1.75~1.82 g/cm³.
섬유 밀도 차이
탄소섬유는 유리섬유보다 밀도가 약 30% 낮기 때문에, 중량 기준 탄소섬유를 30% 함유한 폴리머는 동일한 매트릭스에 유리섬유를 30% 함유한 경우보다 부품 무게가 상당히 가벼워집니다. 중요한 점은 탄소섬유의 고유 인장 탄성률(230+ GPa, E-유리섬유는 72 GPa)이 더 높아, 전체 질량을 줄이면서 구조적 강성을 높일 수 있다는 것입니다.
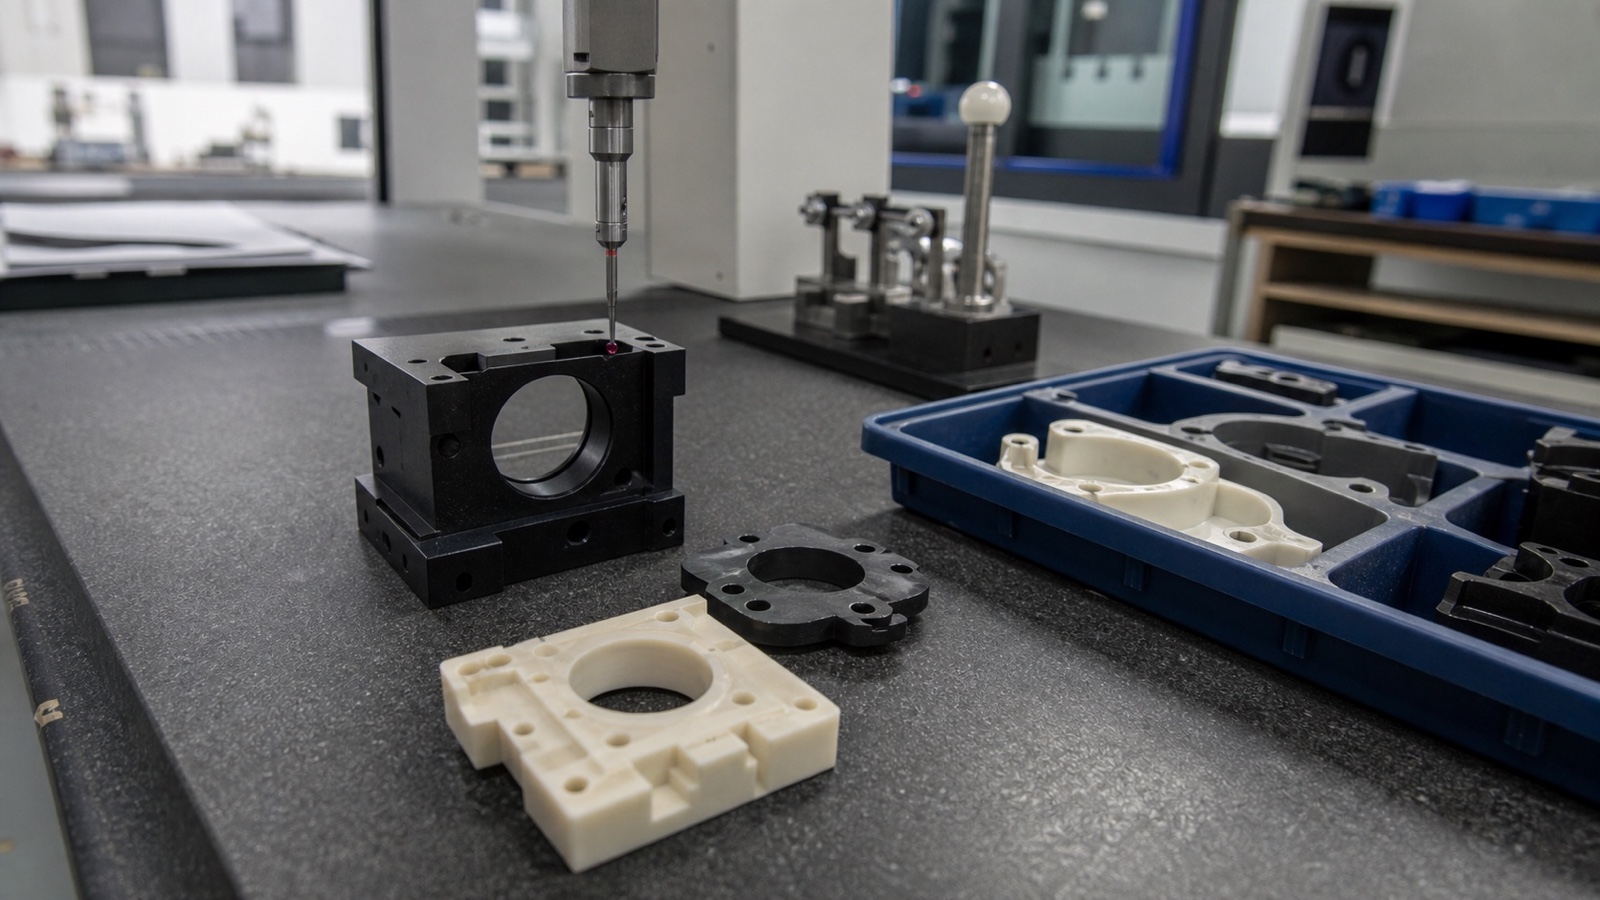
유리섬유 또는 탄소섬유 충전재 사용 여부에 따라 서로 다른 공구 형상이 필요한 섬유 보강 열가소성 플라스틱 소재의 정밀 CNC 가공.
유리섬유 충전 플라스틱: 특성 및 응용 분야
유리섬유 충전(GF) 폴리머는 보강 플라스틱의 산업용 표준 소재입니다. PA66-GF30, PBT-GF30 또는 PEEK-GF30을 지정하는 경우, 엔지니어링 설계자는 전도성 경로를 만들지 않으면서 견고한 기계적 강도를 확보하기 위해 이러한 배합을 활용합니다.
특성
유리섬유는 균형 잡힌 보강 효과를 제공합니다. 압축 강도와 인장 강도를 높이고, 지속 하중에서 크리프를 억제하며, 열변형 온도(HDT)를 크게 향상합니다. 실리카 기반 유리는 불활성 유전체이므로 유리섬유 충전 플라스틱은 높은 표면 저항률과 절연 파괴 강도를 유지하며, 고전압 환경에서 필수적인 소재입니다.
밀도 영향
유리섬유는 모재 매트릭스보다 밀도가 상당히 높으므로 PA66에 유리섬유를 30% 첨가하면 복합재 밀도가 1.14 g/cm³에서 약 1.36~1.40 g/cm³로 증가합니다. 이는 20%가 넘는 증가율입니다. PPS나 PTFE처럼 기본 밀도가 높은 폴리머에 유리섬유를 혼합하면 비중이 1.65~2.25 g/cm³를 훨씬 넘어섭니다. 고정식 기계에서는 추가 질량이 대수롭지 않을 수 있지만, 동적 부품에서는 관성 계산을 세심하게 해야 합니다.
주요 적용 분야
산업용 및 전기용 하우징
전기 비전도성과 치수 안정성이 필수적인 고전압 단자대, 차단기 인클로저 및 센서 본체.
펌프 및 유체 처리 부품
탄소섬유 비용을 정당화할 필요 없이 지속적인 정수압과 화학 물질에 노출되는 임펠러, 밸브 본체 및 화학물질 매니폴드.
탄소섬유 충전 플라스틱: 가벼우면서 성능이 뛰어난 소재
질량을 늘리지 않고 구조적 강성을 높여야 하는 경우 탄소섬유 충전(CF) 폴리머가 적합합니다. 항공우주, 첨단 자동화 및 모터스포츠 분야에서 널리 사용되는 이 복합재는 주조 금속에 필적하는 기계적 내구성을 제공합니다.
특성
탄소섬유는 뛰어난 축 방향 강성, 훨씬 우수한 피로 저항성, 그리고 매우 낮은 열팽창계수(CTE)를 제공합니다. 유리섬유와 달리 탄소섬유는 전기와 열을 전도합니다. 따라서 탄소섬유 충전 플라스틱은 자연적인 정전기 방지(ESD) 또는 전도성 방전 특성을 가지며, 연속 작동 주기 동안 열을 더욱 효과적으로 확산합니다.
밀도 영향
탄소섬유의 밀도는 약 1.80 g/cm³로, 유리섬유보다 기준 밀도를 훨씬 적게 높입니다. 예를 들어 PA66-CF30의 비중은 약 1.24~1.28 g/cm³이며, PA66-GF30의 경우 1.37 g/cm³입니다. 유리섬유 보강 소재보다 인장 탄성률을 약 40% 높이는 동시에 완성 부품의 무게를 즉시 8~12% 절감 줄일 수 있습니다.
주요 적용 분야
항공우주 및 방위산업 부품
무게를 줄일 때마다 항속 거리 또는 탑재 용량이 늘어나는 브래킷, 항공 전자 장비 트레이 및 드론 구조용 암.
고속 픽앤플레이스 암
빠른 시동 및 정지 동작을 반복하는 로봇 엔드 이펙터와 자동화 툴링. 낮은 관성으로 오버슈트와 모터 부하를 줄일 수 있습니다.
항목별 비교: 밀도, 강도 및 성능
아래는 표준 중량 기준 30%의 단섬유를 혼합한 표준 폴리아미드 66(PA66) 및 폴리에테르에테르케톤(PEEK) 매트릭스의 엔지니어링 비교입니다.
| 소재 등급 | 밀도 (g/cm³) | 인장 강도 (MPa) | 인장 탄성률 (GPa) | 전기적 특성 | 상대 비용 |
|---|---|---|---|---|---|
| 비충전 PA66 | 1.14 | 80 | 3.0 | 절연성 | 기준 ($) |
| PA66-GF30 | 1.37 | 175 | 8.5 | 절연성 | 낮음~보통 ($$) |
| PA66-CF30 | 1.26 | 220 | 14.5 | 전도성 / ESD | 보통~높음 ($$$$) |
| 순수 PEEK | 1.30 | 100 | 4.0 | 절연성 | Premium ($$$$) |
| PEEK-GF30 | 1.51 | 160 | 10.0 | 절연성 | High ($$$$$) |
| PEEK-CF30 | 1.41 | 215 | 13.5 | 정전기 소산성 | 매우 높음 ($$$$$$) |
비용과 무게의 상충 관계 평가
유리섬유는 킬로그램당 가격이 PAN 탄소섬유보다 약 5~10배 저렴합니다. 무게 최소화나 전기 전도성이 핵심 요구사항이 아니라면, 유리섬유 충전 플라스틱은 일반 기계용 브래킷과 구조용 기계 부품의 표준 선택으로 남아 있습니다.
충전 소재의 주요 설계 고려 사항
보강 폴리머를 가공하거나 성형할 때는 비충전 소재와 다른 물리적 문제가 발생합니다. PlasticCNCPro는 고객 파일을 처리할 때 다음 세 가지 주요 변수를 평가합니다:
이방성 및 섬유 배향
압출 판재 및 봉재를 제조하는 과정에서 단섬유는 주로 유동 방향을 따라 정렬됩니다. 이로 인해 강도, 강성 및 열팽창이 이방성을 띱니다. 섬유 결 방향의 강도는 직각 방향보다 최대 40% 높을 수 있습니다. 공차가 엄격한 부품을 가공할 때는 소재 결의 정렬 상태와 주요 작동 응력의 방향을 고려합니다.
공구 및 장비 마모
유리섬유와 탄소섬유는 모두 마모성이 매우 높습니다. CNC 밀링 및 선삭 작업에서 일반 고속도강(HSS) 공구는 몇 분 만에 절삭날 형상이 손상됩니다. 절삭날의 무뎌짐으로 치수 편차, 소재 밀림 및 표면 거칠기 불량이 발생하는 것을 방지하기 위해 초미립자 초경합금, 다이아몬드 유사 탄소(DLC) 또는 다결정 다이아몬드(PCD) 공구를 사용합니다.
점도, 내부 응력 및 변형
섬유 첨가로 용융 흐름 지수(MFI)가 크게 낮아지고 수축률이 달라집니다. 성형 또는 압출된 두꺼운 소재 블랭크에는 내부에 고정된 응력이 상당량 존재합니다. 정밀 CNC 가공 중 소재를 비대칭적으로 제거하면 이러한 응력이 해소되면서 변형이 발생할 수 있습니다. 최종 정삭 전에 여러 단계의 응력 제거 열 어닐링 공정을 정기적으로 적용합니다.
자주 묻는 질문(FAQ)
플라스틱은 탄소섬유보다 가벼운가요?
비충전 엔지니어링 플라스틱은 일반적으로 순수 연속 탄소섬유 복합재보다 가볍습니다. 폴리프로필렌(0.90 g/cm³)이나 Nylon(1.14 g/cm³)과 같은 비충전 폴리머는 순수 탄소섬유 판재(일반적으로 1.55~1.60 g/cm³)보다 밀도가 낮습니다. 그러나 탄소섬유는 단위 부피당 강성과 강도가 훨씬 높으므로, 훨씬 얇은 탄소섬유 부품이 두꺼운 플라스틱 부품을 변형시킬 수 있는 하중을 견딜 수 있습니다.
PLA-CF는 PETG만큼 강한가요?
PLA-CF(탄소섬유 보강 PLA)는 표준 비충전 PETG보다 인장 강성과 탄성률이 상당히 높아 하중을 받을 때 휨을 훨씬 잘 억제합니다. 하지만 PETG는 내화학성, 파단 시 연성 신율 및 적층 제조 시 층간 접착력이 더 우수해 갑작스러운 충격에도 취성이 덜합니다.
유리섬유와 탄소섬유의 주요 장단점은 무엇인가요?
유리섬유의 장점: 비용 효율성이 매우 높고, 전기 절연성이 뛰어나며, 내충격성이 높습니다. Cons: 복합재의 밀도가 높아 부품이 무겁고, 비강성이 낮습니다.
탄소섬유의 장점: 최대 강성 대 중량비, 낮은 전체 밀도, 정전기 소산성/전도성, 최소한의 열팽창. Cons: 높은 원재료 비용, 전도성으로 인해 전기 절연 용도에 부적합합니다.
이러한 소재로 특정 부품을 출력하거나 가공하는 것은 불법인가요?
소재 자체(유리섬유 또는 탄소섬유 충전 폴리머)는 로봇, 의료기기 및 제조업 전반에서 사용되는 완전히 합법적인 산업용 엔지니어링 소재입니다. 그러나 총기, 미등록 무기 부품 또는 ITAR/EAR 규제 대상 군수품과 같은 규제 품목의 제조는 제조 방식과 관계없이 엄격한 국내법, 허가 및 무역 규정을 준수해야 합니다.
결론: 용도에 맞는 올바른 소재 선택
유리섬유 충전 플라스틱과 탄소섬유 충전 플라스틱 중에서 선택할 때는 다음 세 가지 엔지니어링 매개변수를 고려해야 합니다: 밀도에 따른 관성 목표, 탄성률 요구사항, and 전기 절연 제약 조건.
전기 절연체, 무게 차이가 중요하지 않은 구조용 하우징 또는 비용 중심 생산에 적용한다면 PA66-GF30이나 PEEK-GF30과 같은 유리섬유 충전 복합재가 가장 신뢰할 수 있는 투자 수익을 제공합니다. 모터 마모를 줄이고 사이클 속도를 높이기 위해 질량을 10%만 줄여도 효과가 있는 동적 로봇 링크, 항공기 내부 브래킷 또는 고속 자동화 툴을 개발한다면 탄소섬유 충전 플라스틱은 초기 비용이 더 높더라도 충분히 고려할 가치가 있습니다.
섬유의 종횡비와 가공 시 배향이 최종 항복 강도에 영향을 미치므로, 양산을 시작하기 전에 원료 폴리머 컴파운더가 제공하는 해당 로트의 데이터시트를 반드시 교차 확인할 것을 권장합니다.
보강 폴리머 부품의 가공 검토 요청
PlasticCNCPro의 둥관 엔지니어링 팀은 전 세계 고객이 유리섬유 및 탄소섬유 충전 엔지니어링 플라스틱을 선택하고, 시제품을 제작하며, 정밀 가공할 수 있도록 지원합니다. 공차 검토, 소재 상담 및 경쟁력 있는 견적을 위해 2D/3D CAD 도면을 보내 주십시오.